
Nguồn thành phần hóa học và phạm vi áp dụng
Thành phần tham khảo theo phiên bản tiêu chuẩn được nêu, không phải kết quả đo thực tế của mẻ luyện. Tiêu chuẩn đơn hàng và yêu cầu riêng cho nguyên liệu, thành phẩm cần được xác nhận riêng.
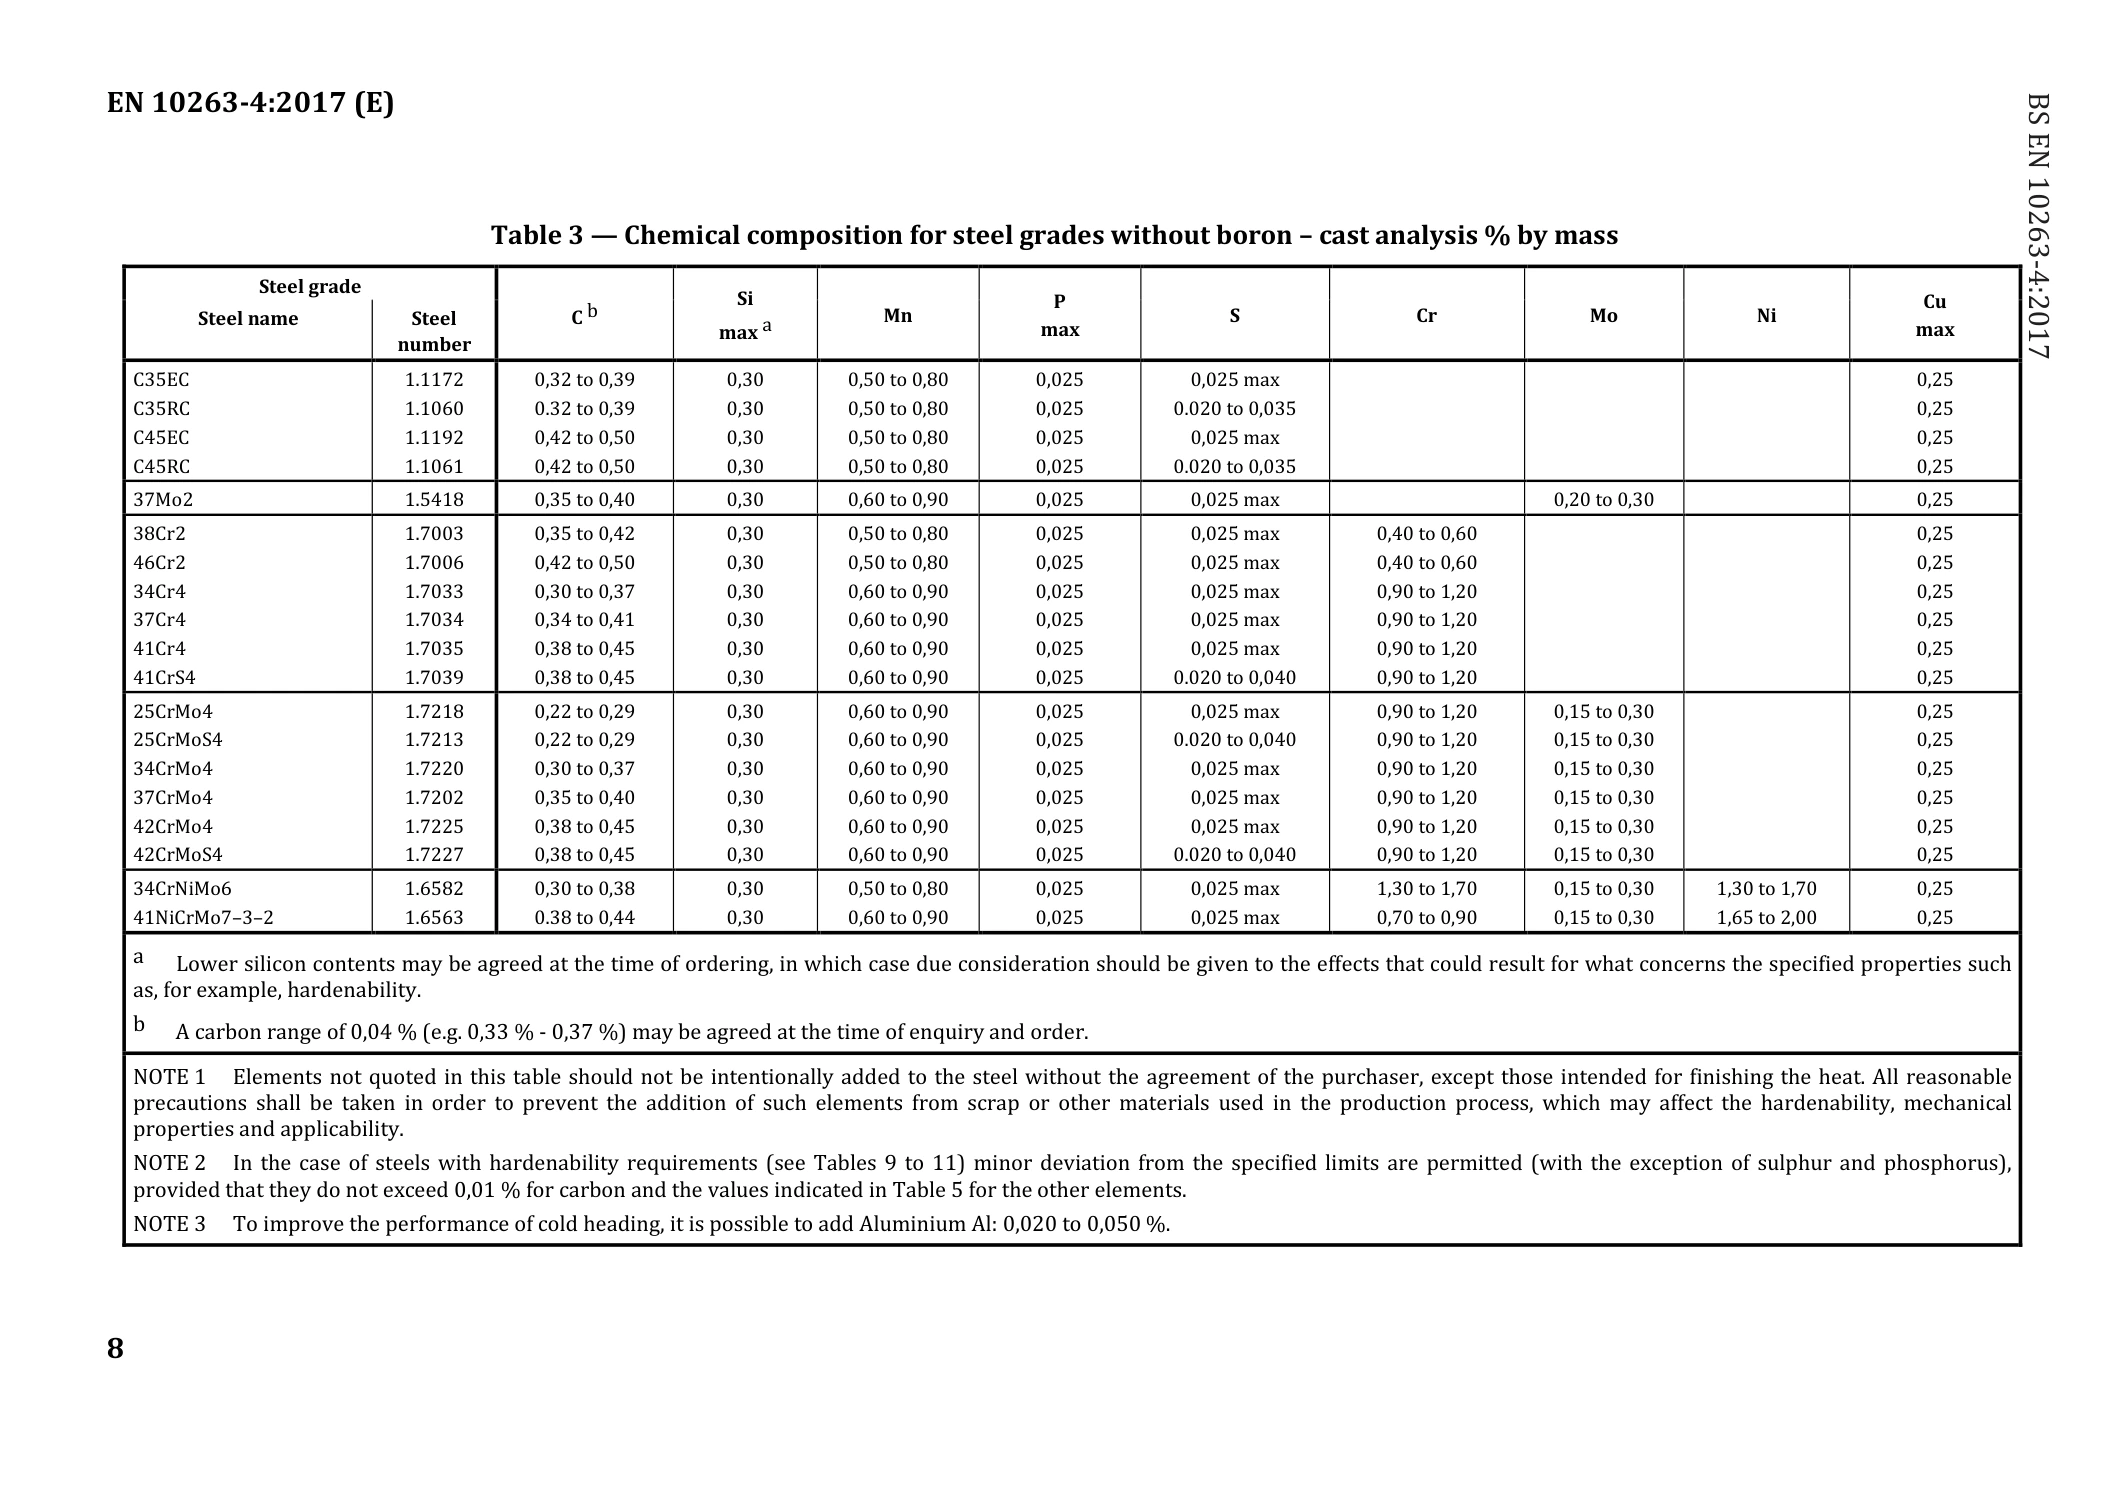
23B2 · BS EN 10263-4:2017
| Nguyên tố | Phần khối lượng / % |
|---|---|
| C | 0,20 to 0,25 |
| Si | ≤ 0,30 |
| Mn | 0,60 to 0,90 |
| P | 0,025 |
| S | 0,025 |
| Cr | ≤ 0,30 |
| Cu | 0,25 |
| B | 0,0008 to 0,005 |
Nguồn: BS EN 10263-4:2017
1. Trạng thái giao hàng và yêu cầu áp dụng
Bảng 1 — Trạng thái giao hàng, dạng sản phẩm và yêu cầu áp dụng
| Trạng thái nhiệt luyện | Ký hiệu | Thép thanh | Thép dây cuộn | Dây thép |
|---|---|---|---|---|
| Chưa xử lý | Không có ký hiệu hoặc +U | X | X | — |
| Ủ cầu hóa | +AC | X | X | X |
| Căn cứ đặt hàng | Yêu cầu áp dụng |
|---|---|
| Bảng 3 và 4, 6 hoặc 7 hoặc 8 | Thành phần hóa học theo Bảng 3 và 4. Cơ tính theo Bảng 6, 7 hoặc 8. |
| Bảng 3 và 4, 6 hoặc 7 hoặc 8, 9 hoặc 10 hoặc 11 | Thành phần hóa học theo Bảng 3 và 4. Cơ tính theo Bảng 6, 7 hoặc 8. Độ thấm tôi theo Bảng 9, 10 hoặc 11. |
| Bảng 3 và 4, 6 hoặc 7 hoặc 8, 12 | Thành phần hóa học theo Bảng 3 và 4. Cơ tính theo Bảng 6, 7 hoặc 8. Độ cứng lõi tối thiểu và đường kính tối đa theo Bảng 12. |
| Bảng 3, 4, 6, 7, 8, 9, 10, 11 hoặc 12 | Yêu cầu bổ sung hoặc đặc biệt theo Phụ lục A của EN 10263-1 nếu thống nhất khi hỏi hàng và đặt hàng. |
Bảng 2 — Tình trạng bề mặt khi giao
| Căn cứ thỏa thuận | Tình trạng bề mặt | Ký hiệu | Thép thanh | Thép dây cuộn | Dây thép |
|---|---|---|---|---|---|
| Trừ khi có thỏa thuận khác | Trạng thái sau cán | Không có ký hiệu hoặc +AR | X | X | — |
| Tình trạng bề mặt đặc biệt theo thỏa thuận | Kéo nguội | +C | — | — | X |
| Tình trạng bề mặt đặc biệt theo thỏa thuận | Kéo nguội nhẹ | +LC | X | — | X |
| Tình trạng bề mặt đặc biệt theo thỏa thuận | Bóc bề mặt | +PE | X | X | X |
X = áp dụng, — = không áp dụng. Có thể thỏa thuận trạng thái giao hàng khác khi đặt hàng.
Trạng thái nhiệt luyện và tình trạng bề mặt là hai yêu cầu riêng. Bảng này dùng để tham chiếu tiêu chuẩn. Cần xác nhận dạng sản phẩm, trạng thái giao hàng thực tế và tính phù hợp khi đặt hàng.
Nguồn EN 10263-4:2017, Bảng 1 và 2, trang 6–7 (trang PDF 7–8).
2. Thành phần hóa học
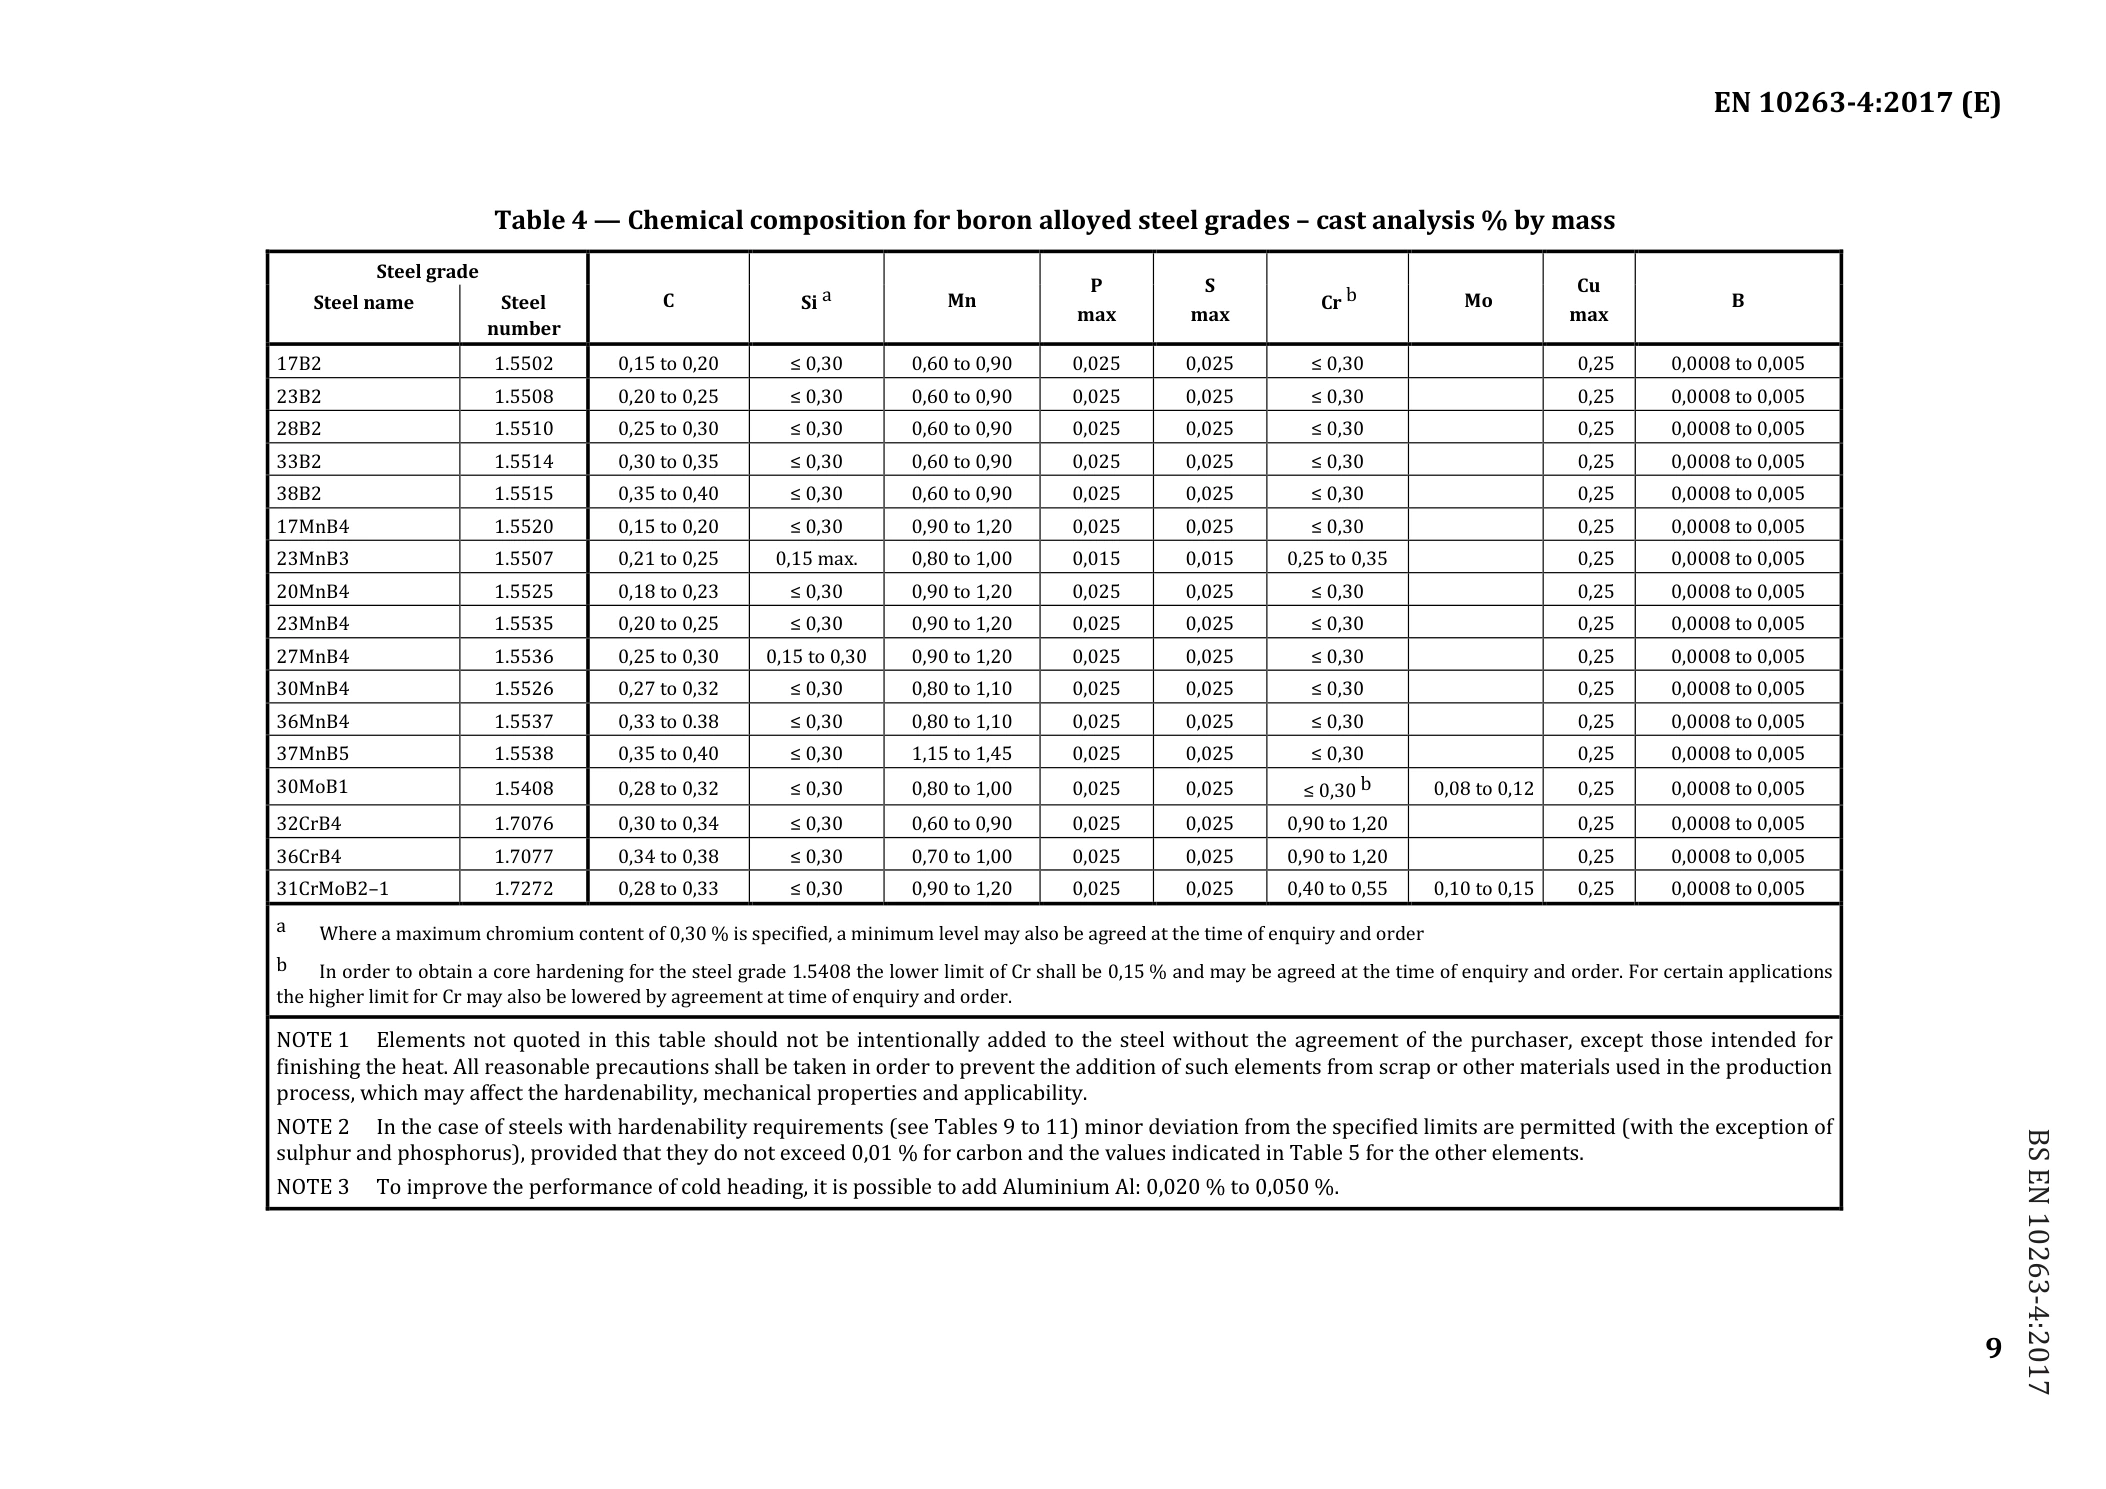
Bảng 4 — Thành phần hóa học của thép hợp kim bo (phân tích mẻ luyện)
23B2, số hiệu thép 1.5508. Đây là yêu cầu tham chiếu, khác với kết quả phân tích của một mẻ luyện cụ thể. Xác nhận riêng tiêu chuẩn đặt hàng và các yêu cầu đối với nguyên liệu và thành phẩm.
Các giá trị là phần khối lượng tính bằng phần trăm. Giá trị đơn là giới hạn trên, trừ khi có chỉ dẫn khác. Ký hiệu “—” biểu thị ô trống trong nguồn và không có nghĩa là hàm lượng bằng không.
Không được chủ ý bổ sung nguyên tố ngoài danh sách khi chưa có thỏa thuận của bên mua, ngoại trừ mục đích hoàn tất mẻ luyện. Cần ngăn tạp chất từ phế liệu hoặc vật liệu sản xuất khác làm suy giảm độ thấm tôi, cơ tính hoặc tính phù hợp.
Với thép có yêu cầu độ thấm tôi theo Bảng 9–11, cho phép sai lệch nhỏ so với giới hạn thành phần, ngoại trừ lưu huỳnh và phospho. Sai lệch không được vượt quá 0.01% đối với cacbon hoặc các giá trị trong Bảng 5 đối với nguyên tố khác.
Có thể bổ sung 0.020–0.050% nhôm để cải thiện khả năng dập nguội.
Khi hàm lượng crom tối đa là 0.30%, có thể thỏa thuận thêm hàm lượng tối thiểu khi hỏi hàng và đặt hàng.
Để tôi thấu đến lõi đối với thép số 1.5408, chú thích b quy định giới hạn dưới của crom là 0.15%, có thể thỏa thuận khi hỏi hàng và đặt hàng. Với ứng dụng riêng, có thể thỏa thuận giảm giới hạn trên của crom.
Bảng 5 — Sai lệch cho phép khi phân tích sản phẩm
| Nguyên tố | Giá trị giới hạn khi phân tích mẻ luyện, % | Sai lệch cho phép khi phân tích sản phẩm, % |
|---|---|---|
| C | ≤0.50 | ±0.02 |
| Si | ≤0.30 | ±0.03 |
| Mn | ≤1.00 | ±0.04 |
| Mn | >1.00 và ≤1.45 | ±0.05 |
| P | ≤0.025 | +0.005 |
| S | ≤0.025 | +0.005 |
| Cr | ≤1.70 | ±0.05 |
| Mo | ≤0.30 | ±0.03 |
| Ni | ≤2.00 | ±0.05 |
| B | ≤0.0050 | ±0.0003 |
| Cu | ≤0.25 | +0.03 |
Dấu ± nghĩa là trong cùng một mẻ luyện, kết quả phân tích sản phẩm đối với một nguyên tố có thể vượt giới hạn trên hoặc thấp hơn giới hạn dưới trong Bảng 3 và 4, nhưng không đồng thời sai lệch theo cả hai chiều.
Đối với thép có khoảng lưu huỳnh quy định là 0.020–0.035% hoặc 0.020–0.040% khi phân tích mẻ luyện, sai lệch cho phép là ±0.005%.
Nguồn EN 10263-4:2017, Bảng 4 tại trang 9 (trang PDF 10) và Bảng 5 tại trang 10 (trang PDF 11). Cần đối chiếu toàn văn tiêu chuẩn khi áp dụng.
Kích thước và hình dạng / Tính chất cơ học
Xác nhận kích thước, cấp dung sai, trạng thái giao hàng và điều kiện kiểm tra theo bản vẽ hoặc thỏa thuận kỹ thuật.
Bảng theo khoảng kích thước
EN 10263-1:2017 §8 → EN 10218-2:2012 §§4.1.1–4.1.2 · Table 1
Áp dụng cho dây tròn kéo sáng, không gồm dây phủ hữu cơ. T3, T4, T5 là các cấp tham khảo cần chọn khi đặt hàng; phải thỏa thuận cấp khác, trạng thái bề mặt và d >25 mm.
Δ = ±t; dmax − dmin ≤ t; 0.05 ≤ d ≤ 25 mm
Bảng theo khoảng kích thước · T3 / T4 / T5
| Khoảng đường kính | Dung sai đường kính | Độ ôvan tối đa |
|---|---|---|
| 0.05 ≤ d < 0.12 | ± 0.006 | ≤ 0.006 |
| 0.12 ≤ d < 0.15 | ± 0.008 | ≤ 0.008 |
| 0.15 ≤ d < 0.23 | ± 0.01 | ≤ 0.01 |
| 0.23 ≤ d < 0.33 | ± 0.012 | ≤ 0.012 |
| 0.33 ≤ d < 0.52 | ± 0.015 | ≤ 0.015 |
| 0.52 ≤ d < 0.91 | ± 0.02 | ≤ 0.02 |
| 0.91 ≤ d < 1.42 | ± 0.025 | ≤ 0.025 |
| 1.42 ≤ d < 2.05 | ± 0.03 | ≤ 0.03 |
| 2.05 ≤ d < 2.78 | ± 0.035 | ≤ 0.035 |
| 2.78 ≤ d < 3.63 | ± 0.04 | ≤ 0.04 |
| 3.63 ≤ d < 4.6 | ± 0.045 | ≤ 0.045 |
| 4.6 ≤ d < 5.67 | ± 0.05 | ≤ 0.05 |
| 5.67 ≤ d < 8.17 | ± 0.06 | ≤ 0.06 |
| 8.17 ≤ d < 11.12 | ± 0.07 | ≤ 0.07 |
| 11.12 ≤ d < 14.52 | ± 0.08 | ≤ 0.08 |
| 14.52 ≤ d < 18.37 | ± 0.09 | ≤ 0.09 |
| 18.37 ≤ d < 22.68 | ± 0.1 | ≤ 0.1 |
| 22.68 ≤ d ≤ 25 | ± 0.12 | ≤ 0.12 |
| Khoảng đường kính | Dung sai đường kính | Độ ôvan tối đa |
|---|---|---|
| 0.05 ≤ d < 0.072 | ± 0.004 | ≤ 0.004 |
| 0.072 ≤ d < 0.12 | ± 0.005 | ≤ 0.005 |
| 0.12 ≤ d < 0.17 | ± 0.006 | ≤ 0.006 |
| 0.17 ≤ d < 0.29 | ± 0.008 | ≤ 0.008 |
| 0.29 ≤ d < 0.45 | ± 0.01 | ≤ 0.01 |
| 0.45 ≤ d < 0.65 | ± 0.012 | ≤ 0.012 |
| 0.65 ≤ d < 1.01 | ± 0.015 | ≤ 0.015 |
| 1.01 ≤ d < 1.78 | ± 0.02 | ≤ 0.02 |
| 1.78 ≤ d < 2.78 | ± 0.025 | ≤ 0.025 |
| 2.78 ≤ d < 4.01 | ± 0.03 | ≤ 0.03 |
| 4.01 ≤ d < 5.45 | ± 0.035 | ≤ 0.035 |
| 5.45 ≤ d < 7.12 | ± 0.04 | ≤ 0.04 |
| 7.12 ≤ d < 9.01 | ± 0.045 | ≤ 0.045 |
| 9.01 ≤ d < 11.12 | ± 0.05 | ≤ 0.05 |
| 11.12 ≤ d < 16.01 | ± 0.06 | ≤ 0.06 |
| 16.01 ≤ d < 21.77 | ± 0.07 | ≤ 0.07 |
| 21.77 ≤ d ≤ 25 | ± 0.08 | ≤ 0.08 |
| Khoảng đường kính | Dung sai đường kính | Độ ôvan tối đa |
|---|---|---|
| 0.05 ≤ d < 0.091 | ± 0.003 | ≤ 0.003 |
| 0.091 ≤ d < 0.17 | ± 0.004 | ≤ 0.004 |
| 0.17 ≤ d < 0.26 | ± 0.005 | ≤ 0.005 |
| 0.26 ≤ d < 0.37 | ± 0.006 | ≤ 0.006 |
| 0.37 ≤ d < 0.65 | ± 0.008 | ≤ 0.008 |
| 0.65 ≤ d < 1.01 | ± 0.01 | ≤ 0.01 |
| 1.01 ≤ d < 1.45 | ± 0.012 | ≤ 0.012 |
| 1.45 ≤ d < 2.26 | ± 0.015 | ≤ 0.015 |
| 2.26 ≤ d < 4.01 | ± 0.02 | ≤ 0.02 |
| 4.01 ≤ d < 6.26 | ± 0.025 | ≤ 0.025 |
| 6.26 ≤ d < 9.01 | ± 0.03 | ≤ 0.03 |
| 9.01 ≤ d < 12.26 | ± 0.035 | ≤ 0.035 |
| 12.26 ≤ d < 16.01 | ± 0.04 | ≤ 0.04 |
| 16.01 ≤ d < 20.26 | ± 0.045 | ≤ 0.045 |
| 20.26 ≤ d ≤ 25 | ± 0.05 | ≤ 0.05 |
Bảng cơ tính theo khoảng
EN 10263-4:2017 · Table 8 · PDF 13
+AC: ủ cầu hóa · +U: chưa xử lý · +C: kéo nguội · +LC: kéo nhẹ
| Trạng thái giao / quy trình | Khoảng đường kính (mm) | Độ bền kéo Rm (MPa) | Độ thắt Z (%) |
|---|---|---|---|
| +AC | 2 < d ≤ 5 | — | — |
| +AC | 5 < d ≤ 10 | ≤ 490 | ≥ 66 |
| +AC | 10 < d ≤ 25 | ≤ 490 | ≥ 66 |
| +U+C | 2 < d ≤ 5 | — | — |
| +U+C | 5 < d ≤ 10 | ≤ 690 | ≥ 55 |
| +U+C | 10 < d ≤ 25 | ≤ 680 | ≥ 55 |
| +U+C+AC | 2 < d ≤ 5 | ≤ 480 | ≥ 68 |
| +U+C+AC | 5 < d ≤ 10 | ≤ 470 | ≥ 68 |
| +U+C+AC | 10 < d ≤ 25 | ≤ 470 | ≥ 68 |
| +U+C+AC+LC | 2 < d ≤ 5 | ≤ 520 | ≥ 66 |
| +U+C+AC+LC | 5 < d ≤ 10 | ≤ 510 | ≥ 66 |
| +U+C+AC+LC | 10 < d ≤ 25 | ≤ 510 | ≥ 66 |
| +AC+C | 2 < d ≤ 5 | — | — |
| +AC+C | 5 < d ≤ 10 | ≤ 580 | ≥ 61 |
| +AC+C | 10 < d ≤ 25 | ≤ 570 | ≥ 61 |
—: Bảng này không quy định. Không ngoại suy sang trạng thái giao hàng hoặc kích thước khác; đây không phải kết quả đo của lô hàng.
4. Yêu cầu độ thấm tôi
Bảng 11 — Giới hạn độ cứng của thép hợp kim bo có độ thấm tôi thông thường (+H)
| Ký hiệu mác thép | Số hiệu thép | Ký hiệu | Nhiệt độ austenit hóa, °C (±5 °C) | Giới hạn | Độ cứng, HRC, tại khoảng cách tính từ đầu tôi, mm | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | |||||
| 23B2 | 1.5508 | +H | 890 | Tối đa | 49 | 48 | 47 | 45 | 39 | — | — | — | — | — | — | — | — | — | — |
| 23B2 | 1.5508 | +H | 890 | Tối thiểu | 41 | 39 | 37 | 21 | — | — | — | — | — | — | — | — | — | — | — |
Nguồn EN 10263-4:2017, Bảng 11, trang 19.
Bảng 12 — Đường kính tối đa để đạt ít nhất 90% mactenxit trong thử nghiệm tôi lõi (+CH)
| Ký hiệu mác thép | Số hiệu thép | Ký hiệu | Nhiệt độ austenit hóa, °C (±5 °C), xem chú thích a | Độ cứng lõi tối thiểu, HRC | Đường kính tối đa, mm, xem chú thích b |
|---|---|---|---|---|---|
| 23B2 | 1.5508 | +CH | 890 | 40 | 9 |
Thời gian giữ nhiệt khuyến nghị tại nhiệt độ tôi quy định là ít nhất 30 phút.
Đường kính tối đa áp dụng cho độ thấm tôi thấp nhất trong mỗi mác thép. Với loại +HH, có thể tăng đường kính tối đa.
Nguồn EN 10263-4:2017, Bảng 12, trang 21.
Các giá trị này dùng để tham chiếu tiêu chuẩn trong điều kiện thử đã nêu. Cần đánh giá kỹ thuật để xác nhận khả năng cung ứng, tính phù hợp với tiết diện cụ thể, quy trình nhiệt luyện sản xuất và yêu cầu giao hàng.