
化学成分来源与适用范围
以下为所列标准版本的参考成分,非炉批实测;订单适用标准、原料与成品要求须分别确认。
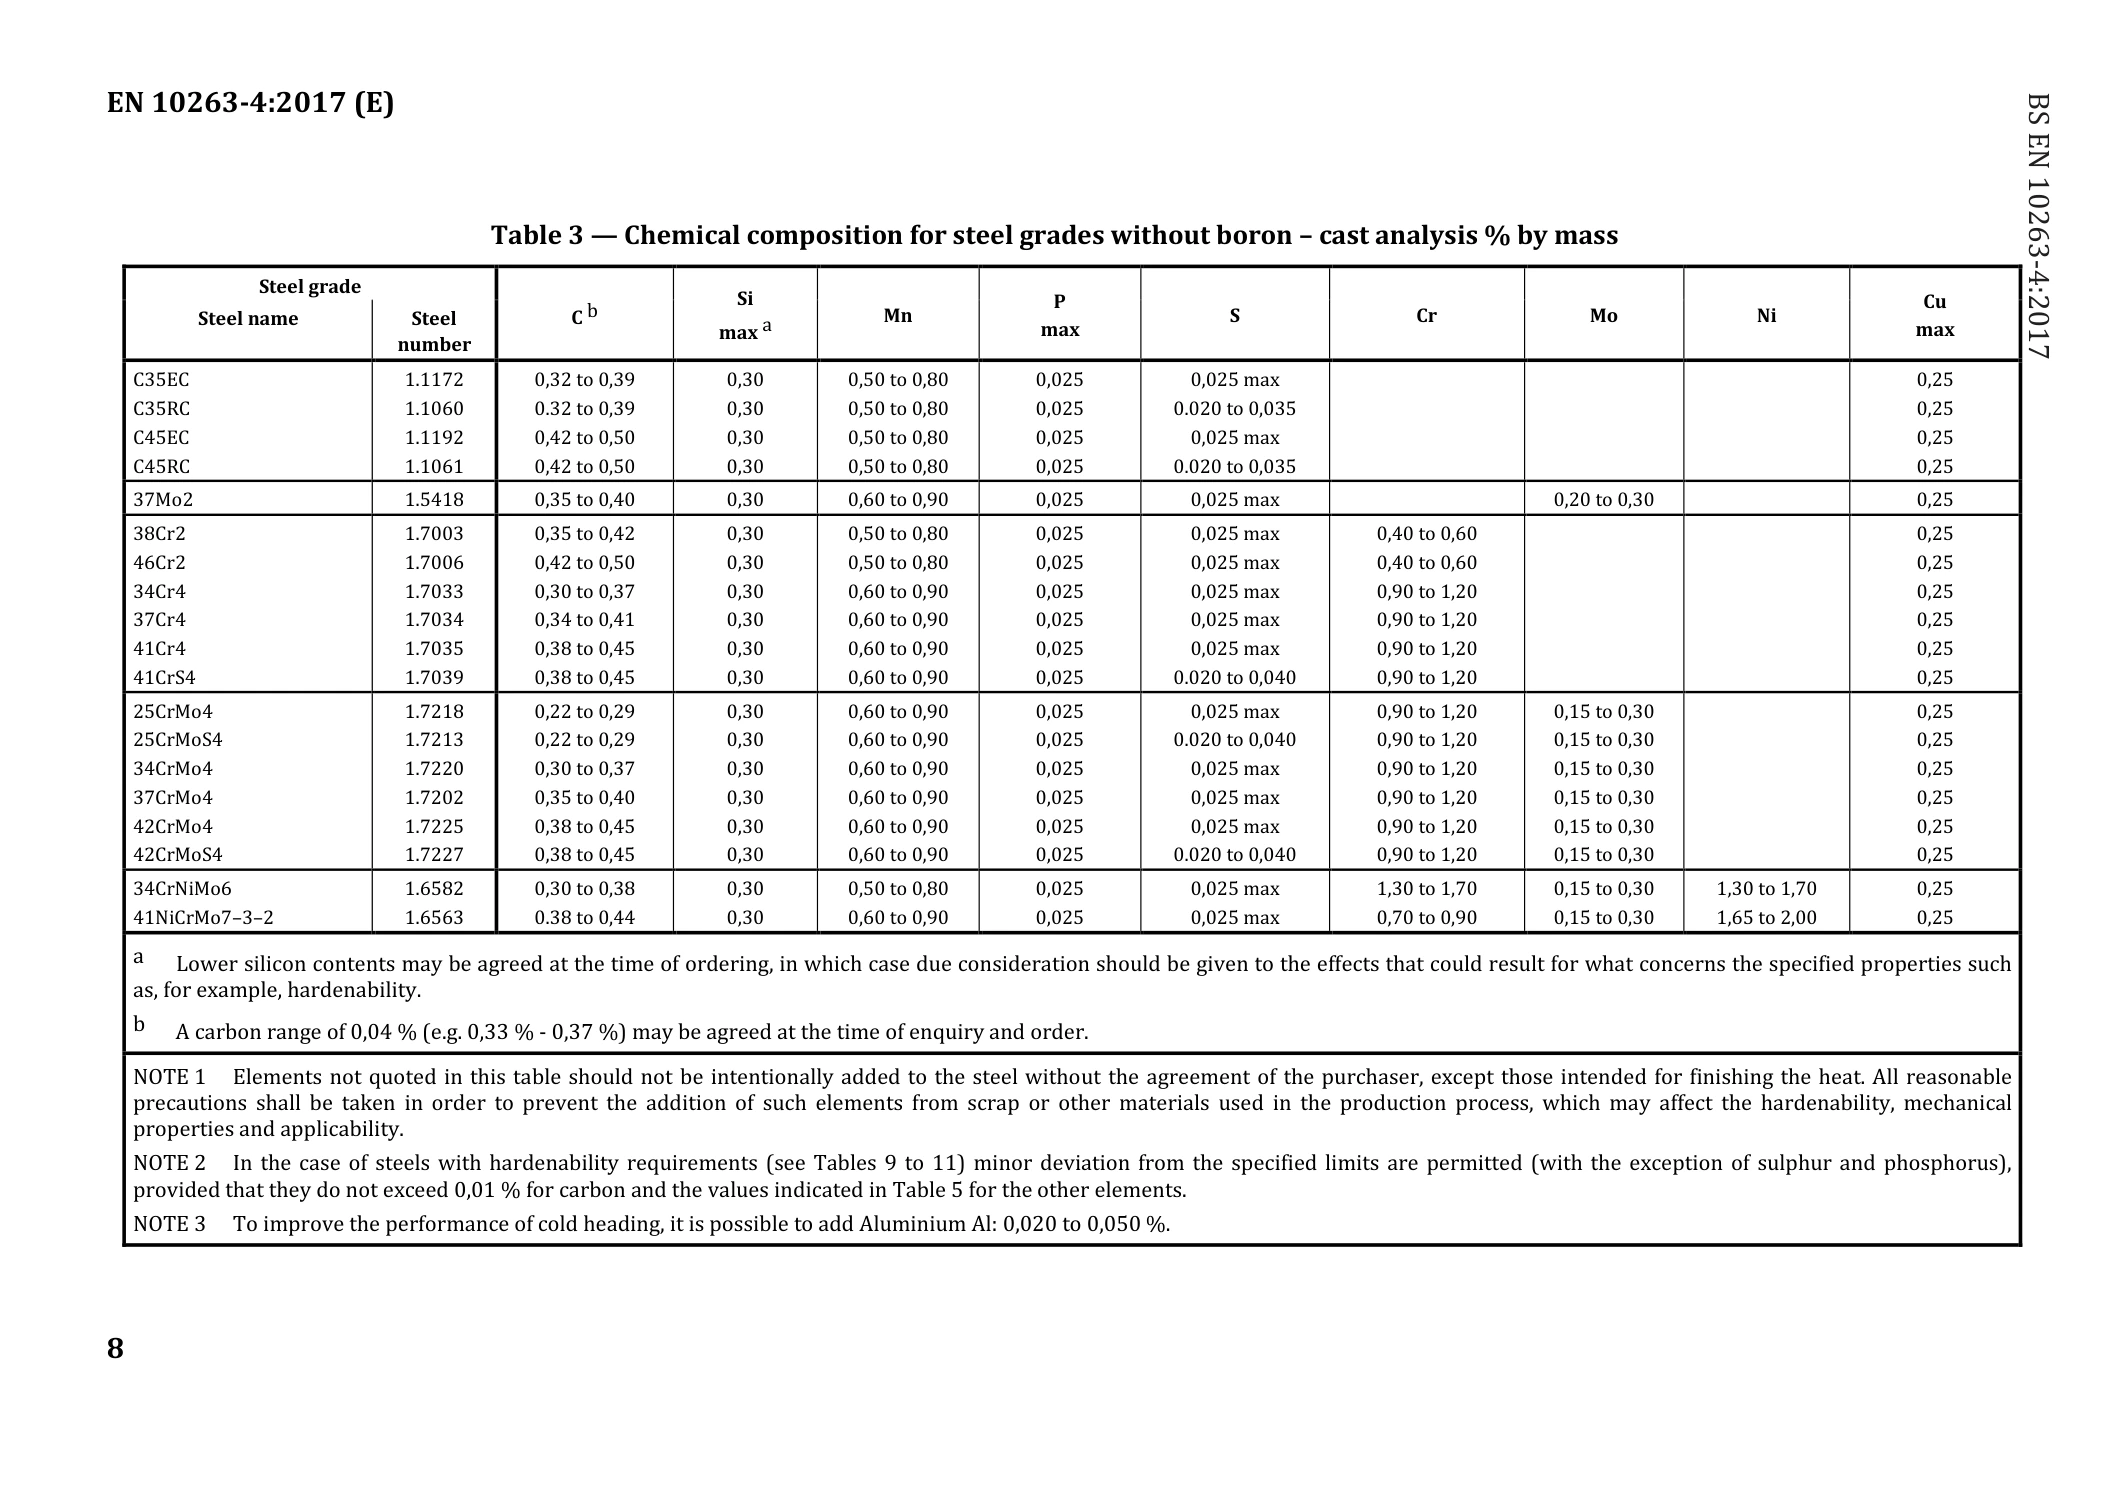
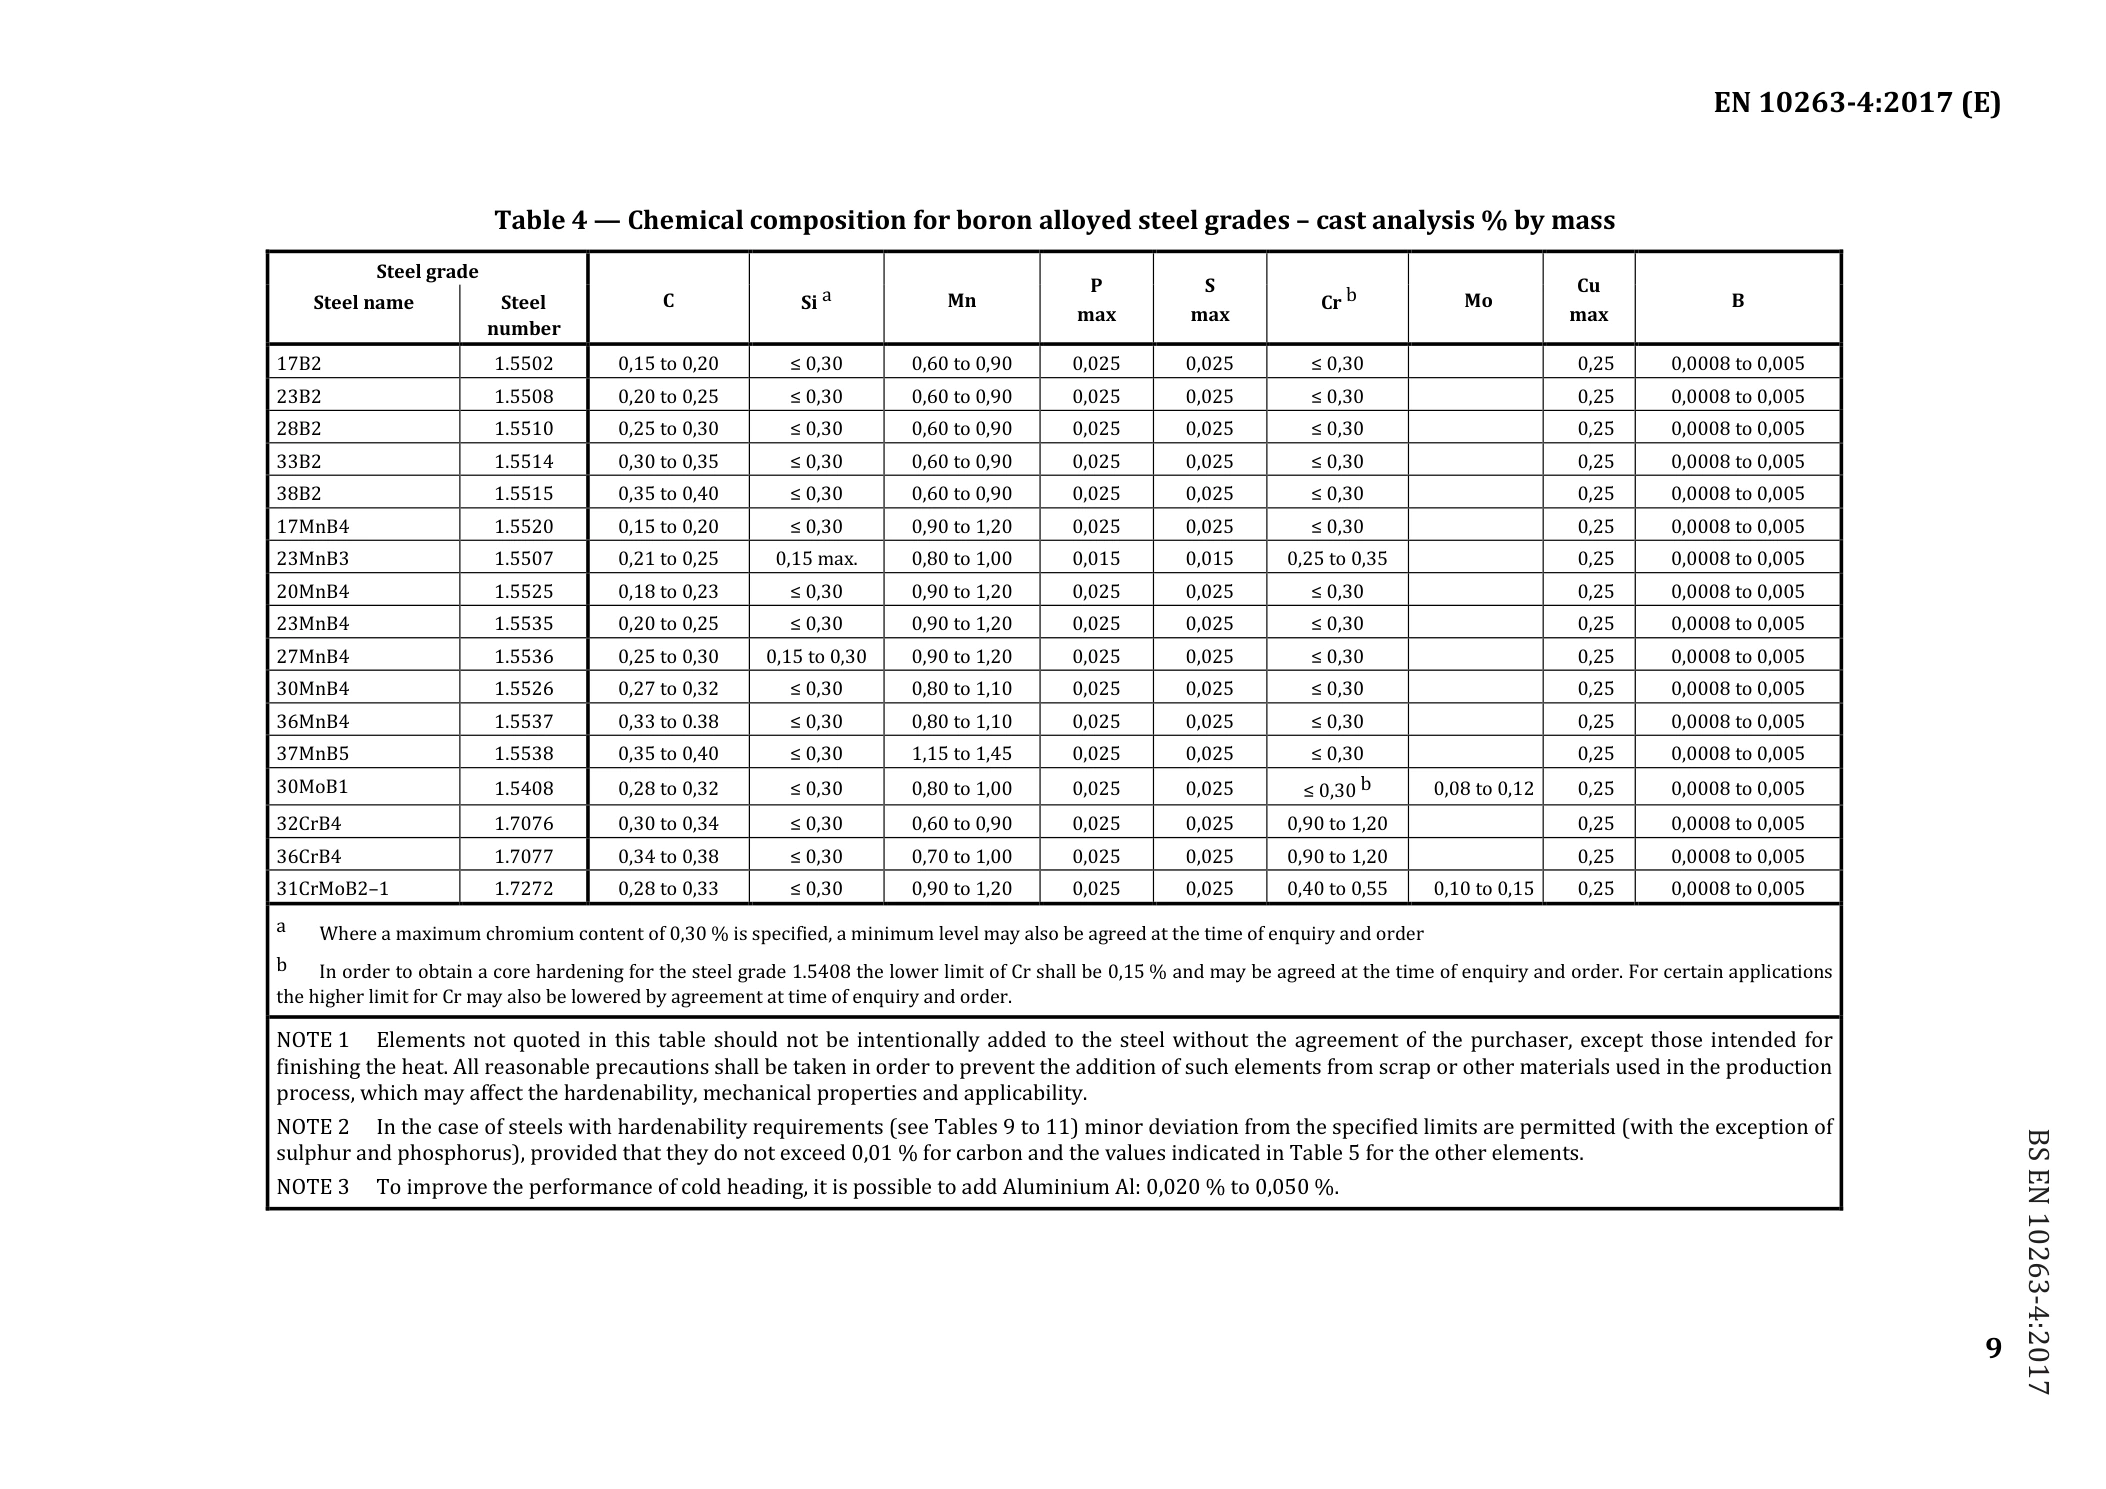
23B2 · BS EN 10263-4:2017
| 元素 | 质量分数 / % |
|---|---|
| C | 0,20 to 0,25 |
| Si | ≤ 0,30 |
| Mn | 0,60 to 0,90 |
| P | 0,025 |
| S | 0,025 |
| Cr | ≤ 0,30 |
| Cu | 0,25 |
| B | 0,0008 to 0,005 |
来源: BS EN 10263-4:2017
1.交货条件的组合
表1交货条件、产品形状和合格要求的组合
表2交货状态下的表面质量
| Oberflächenbeschaffenheit im Lieferzustand | Symbol | Stab | Walzdraht | Draht | |
|---|---|---|---|---|---|
| Falls nicht anders vereinbart | warmgewalzt | keins oder +AR | X | X | - |
| Besonderer Oberflachenzustand,der nach Vereinbarung geliefert wird | kaltgezogen | +C | - | - | X |
| nachgezogen | +LC | X | - | X | |
| walzgeschält | +PE | X | X | X | |
2.化学成分
表3-不含硼的钢种的化学成分,熔体分析,质量分数 (%)
表4-硼合金钢的化学成分。熔体分析,质量分数 %
表5——成品分析相对于表3和表4熔炼分析规定限值的允许偏差
尺寸与形状 / 力学性能
尺寸、公差档、交货状态与检验条件按图纸/技术协议确认。
尺寸分档表
EN 10263-1:2017 §8 → EN 10218-2:2012 §§4.1.1–4.1.2 · Table 1
适用于光亮拉拔圆钢丝,不含有机涂层钢丝。T3、T4、T5为可选参考档,须按订货要求选定;其他等级、表面条件及d>25 mm按协议确认。
Δ = ±t; dmax − dmin ≤ t; 0.05 ≤ d ≤ 25 mm
尺寸分档表 · T3 / T4 / T5
| 直径区间 | 直径公差 | 不圆度上限 |
|---|---|---|
| 0.05 ≤ d < 0.12 | ± 0.006 | ≤ 0.006 |
| 0.12 ≤ d < 0.15 | ± 0.008 | ≤ 0.008 |
| 0.15 ≤ d < 0.23 | ± 0.01 | ≤ 0.01 |
| 0.23 ≤ d < 0.33 | ± 0.012 | ≤ 0.012 |
| 0.33 ≤ d < 0.52 | ± 0.015 | ≤ 0.015 |
| 0.52 ≤ d < 0.91 | ± 0.02 | ≤ 0.02 |
| 0.91 ≤ d < 1.42 | ± 0.025 | ≤ 0.025 |
| 1.42 ≤ d < 2.05 | ± 0.03 | ≤ 0.03 |
| 2.05 ≤ d < 2.78 | ± 0.035 | ≤ 0.035 |
| 2.78 ≤ d < 3.63 | ± 0.04 | ≤ 0.04 |
| 3.63 ≤ d < 4.6 | ± 0.045 | ≤ 0.045 |
| 4.6 ≤ d < 5.67 | ± 0.05 | ≤ 0.05 |
| 5.67 ≤ d < 8.17 | ± 0.06 | ≤ 0.06 |
| 8.17 ≤ d < 11.12 | ± 0.07 | ≤ 0.07 |
| 11.12 ≤ d < 14.52 | ± 0.08 | ≤ 0.08 |
| 14.52 ≤ d < 18.37 | ± 0.09 | ≤ 0.09 |
| 18.37 ≤ d < 22.68 | ± 0.1 | ≤ 0.1 |
| 22.68 ≤ d ≤ 25 | ± 0.12 | ≤ 0.12 |
| 直径区间 | 直径公差 | 不圆度上限 |
|---|---|---|
| 0.05 ≤ d < 0.072 | ± 0.004 | ≤ 0.004 |
| 0.072 ≤ d < 0.12 | ± 0.005 | ≤ 0.005 |
| 0.12 ≤ d < 0.17 | ± 0.006 | ≤ 0.006 |
| 0.17 ≤ d < 0.29 | ± 0.008 | ≤ 0.008 |
| 0.29 ≤ d < 0.45 | ± 0.01 | ≤ 0.01 |
| 0.45 ≤ d < 0.65 | ± 0.012 | ≤ 0.012 |
| 0.65 ≤ d < 1.01 | ± 0.015 | ≤ 0.015 |
| 1.01 ≤ d < 1.78 | ± 0.02 | ≤ 0.02 |
| 1.78 ≤ d < 2.78 | ± 0.025 | ≤ 0.025 |
| 2.78 ≤ d < 4.01 | ± 0.03 | ≤ 0.03 |
| 4.01 ≤ d < 5.45 | ± 0.035 | ≤ 0.035 |
| 5.45 ≤ d < 7.12 | ± 0.04 | ≤ 0.04 |
| 7.12 ≤ d < 9.01 | ± 0.045 | ≤ 0.045 |
| 9.01 ≤ d < 11.12 | ± 0.05 | ≤ 0.05 |
| 11.12 ≤ d < 16.01 | ± 0.06 | ≤ 0.06 |
| 16.01 ≤ d < 21.77 | ± 0.07 | ≤ 0.07 |
| 21.77 ≤ d ≤ 25 | ± 0.08 | ≤ 0.08 |
| 直径区间 | 直径公差 | 不圆度上限 |
|---|---|---|
| 0.05 ≤ d < 0.091 | ± 0.003 | ≤ 0.003 |
| 0.091 ≤ d < 0.17 | ± 0.004 | ≤ 0.004 |
| 0.17 ≤ d < 0.26 | ± 0.005 | ≤ 0.005 |
| 0.26 ≤ d < 0.37 | ± 0.006 | ≤ 0.006 |
| 0.37 ≤ d < 0.65 | ± 0.008 | ≤ 0.008 |
| 0.65 ≤ d < 1.01 | ± 0.01 | ≤ 0.01 |
| 1.01 ≤ d < 1.45 | ± 0.012 | ≤ 0.012 |
| 1.45 ≤ d < 2.26 | ± 0.015 | ≤ 0.015 |
| 2.26 ≤ d < 4.01 | ± 0.02 | ≤ 0.02 |
| 4.01 ≤ d < 6.26 | ± 0.025 | ≤ 0.025 |
| 6.26 ≤ d < 9.01 | ± 0.03 | ≤ 0.03 |
| 9.01 ≤ d < 12.26 | ± 0.035 | ≤ 0.035 |
| 12.26 ≤ d < 16.01 | ± 0.04 | ≤ 0.04 |
| 16.01 ≤ d < 20.26 | ± 0.045 | ≤ 0.045 |
| 20.26 ≤ d ≤ 25 | ± 0.05 | ≤ 0.05 |
机械性能分档表
EN 10263-4:2017 · Table 8 · PDF 13
+AC: 球化退火 · +U: 未经处理 · +C: 冷拉 · +LC: 轻拉
| 交货状态 / 工艺 | 直径区间 (mm) | 抗拉强度 Rm (MPa) | 断面收缩率 Z (%) |
|---|---|---|---|
| +AC | 2 < d ≤ 5 | — | — |
| +AC | 5 < d ≤ 10 | ≤ 490 | ≥ 66 |
| +AC | 10 < d ≤ 25 | ≤ 490 | ≥ 66 |
| +U+C | 2 < d ≤ 5 | — | — |
| +U+C | 5 < d ≤ 10 | ≤ 690 | ≥ 55 |
| +U+C | 10 < d ≤ 25 | ≤ 680 | ≥ 55 |
| +U+C+AC | 2 < d ≤ 5 | ≤ 480 | ≥ 68 |
| +U+C+AC | 5 < d ≤ 10 | ≤ 470 | ≥ 68 |
| +U+C+AC | 10 < d ≤ 25 | ≤ 470 | ≥ 68 |
| +U+C+AC+LC | 2 < d ≤ 5 | ≤ 520 | ≥ 66 |
| +U+C+AC+LC | 5 < d ≤ 10 | ≤ 510 | ≥ 66 |
| +U+C+AC+LC | 10 < d ≤ 25 | ≤ 510 | ≥ 66 |
| +AC+C | 2 < d ≤ 5 | — | — |
| +AC+C | 5 < d ≤ 10 | ≤ 580 | ≥ 61 |
| +AC+C | 10 < d ≤ 25 | ≤ 570 | ≥ 61 |
—: 本表未规定. 不得跨交货状态或尺寸外推,也不代表某一批次的实测性能。
4.淬透性要求
表11具有 (正常) 淬透性要求的硼合金钢的硬质极限值 (H级; 见6.4.1)
| Stahlso Kurzname | rte Werk- stoff nummer | Sym- bol | Austeniti- sierungs- temperatur C±5℃ | Grenze der Spanne | Harte in HRC Abstand von der abgeschreckten Stirnfläche in mm | ||||||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1,5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | |||||||||||||||||||
| 23B2 | 1.5508 | +H | 890 | max | 49 | 48 | 47 | 45 | 39 | ||||||||||||||||||||||||
| min. | 41 | 39 | 37 | 21 | |||||||||||||||||||||||||||||
| min | 48 | 48 | 47 | 47 | 45 45 | 41 | 39 | 31 | 27 | 25 | |||||||||||||||||||||||
表12-芯部硬度试验中获得至少90% 马氏体的最大直径 (+ CH品种)
| Stahlsorte | Symbol | Austenitisierungs- temperatur im Kernhärteversuch a C±5℃ | Mindestkernhärte. (90 %Martensit- gefüge) HRC | Maximaler Durchmesser,um 90% Martensit im Kern sicherzustellen b [mm] | |
|---|---|---|---|---|---|
| Kurzname | Werkstoff- nummer | ||||
| 17B2 23B2 28B2 33B2 38B2 | 1.5502 1.5508 1.5510 1.5514 1.5515 | +CH +CH +CH +CH +CH | 900 890 880 870 860 | 37 40 43 45 48 | 9 9 10 11 11 |
| a Als Anhaltsangabe wird eine Austenitisierungsdauer von wenigstens 30 min vorgeschlagen b Die angegebenen maximalen Durchmesser sind die,die mit der geringsten Hartbarkeit fiur die jewelige Stahlsorte angegebenen Mindestkohlenstoffgehalt erreichbar sind.Beim Einsatz von +HH-Stahlsorten ist eine Erhöhung des maximalen Durchmessers möglich | |||||