
Источник и применимость состава
Справочный состав по указанной редакции стандарта, не анализ плавки. Отдельно подтвердите стандарт заказа и требования к исходному материалу и готовому изделию.
23B2 · BS EN 10263-4:2017
| Элемент | Массовая доля / % |
|---|---|
| C | 0,20 to 0,25 |
| Si | ≤ 0,30 |
| Mn | 0,60 to 0,90 |
| P | 0,025 |
| S | 0,025 |
| Cr | ≤ 0,30 |
| Cu | 0,25 |
| B | 0,0008 to 0,005 |
Источник: BS EN 10263-4:2017
1. Состояния поставки и применимые требования
Таблица 1 — Состояния поставки, виды продукции и применимые требования
| Состояние термообработки | Обозначение | Пруток | Катанка | Проволока |
|---|---|---|---|---|
| Без термообработки | Без обозначения или +U | X | X | — |
| После сфероидизирующего отжига | +AC | X | X | X |
| Основание для заказа | Применимые требования |
|---|---|
| Таблицы 3 и 4, 6 или 7 или 8 | Химический состав по таблицам 3 и 4. Механические свойства по таблице 6, 7 или 8. |
| Таблицы 3 и 4, 6 или 7 или 8, 9 или 10 или 11 | Химический состав по таблицам 3 и 4. Механические свойства по таблице 6, 7 или 8. Прокаливаемость по таблице 9, 10 или 11. |
| Таблицы 3 и 4, 6 или 7 или 8, 12 | Химический состав по таблицам 3 и 4. Механические свойства по таблице 6, 7 или 8. Минимальная твёрдость сердцевины и максимальный диаметр по таблице 12. |
| Таблицы 3, 4, 6, 7, 8, 9, 10, 11 или 12 | Дополнительные или специальные требования приложения A к EN 10263-1 применяют, если они согласованы при запросе и заказе. |
Таблица 2 — Состояние поверхности при поставке
| Условия согласования | Состояние поверхности | Обозначение | Пруток | Катанка | Проволока |
|---|---|---|---|---|---|
| Если не согласовано иное | После прокатки | Без обозначения или +AR | X | X | — |
| Особое состояние поверхности по согласованию | Холоднотянутая | +C | — | — | X |
| Особое состояние поверхности по согласованию | Слегка обжатая холодным волочением | +LC | X | — | X |
| Особое состояние поверхности по согласованию | С обточенной поверхностью | +PE | X | X | X |
X — применимо. «—» — неприменимо. Иные состояния поставки могут быть согласованы при заказе.
Состояние термообработки и состояние поверхности задаются отдельно. В таблице приведены данные стандарта. Вид поставляемой продукции, состояние поставки и пригодность для применения уточняют при заказе.
Источник — EN 10263-4:2017, таблицы 1 и 2, с. 6–7 (с. 7–8 файла PDF).
2. Химический состав
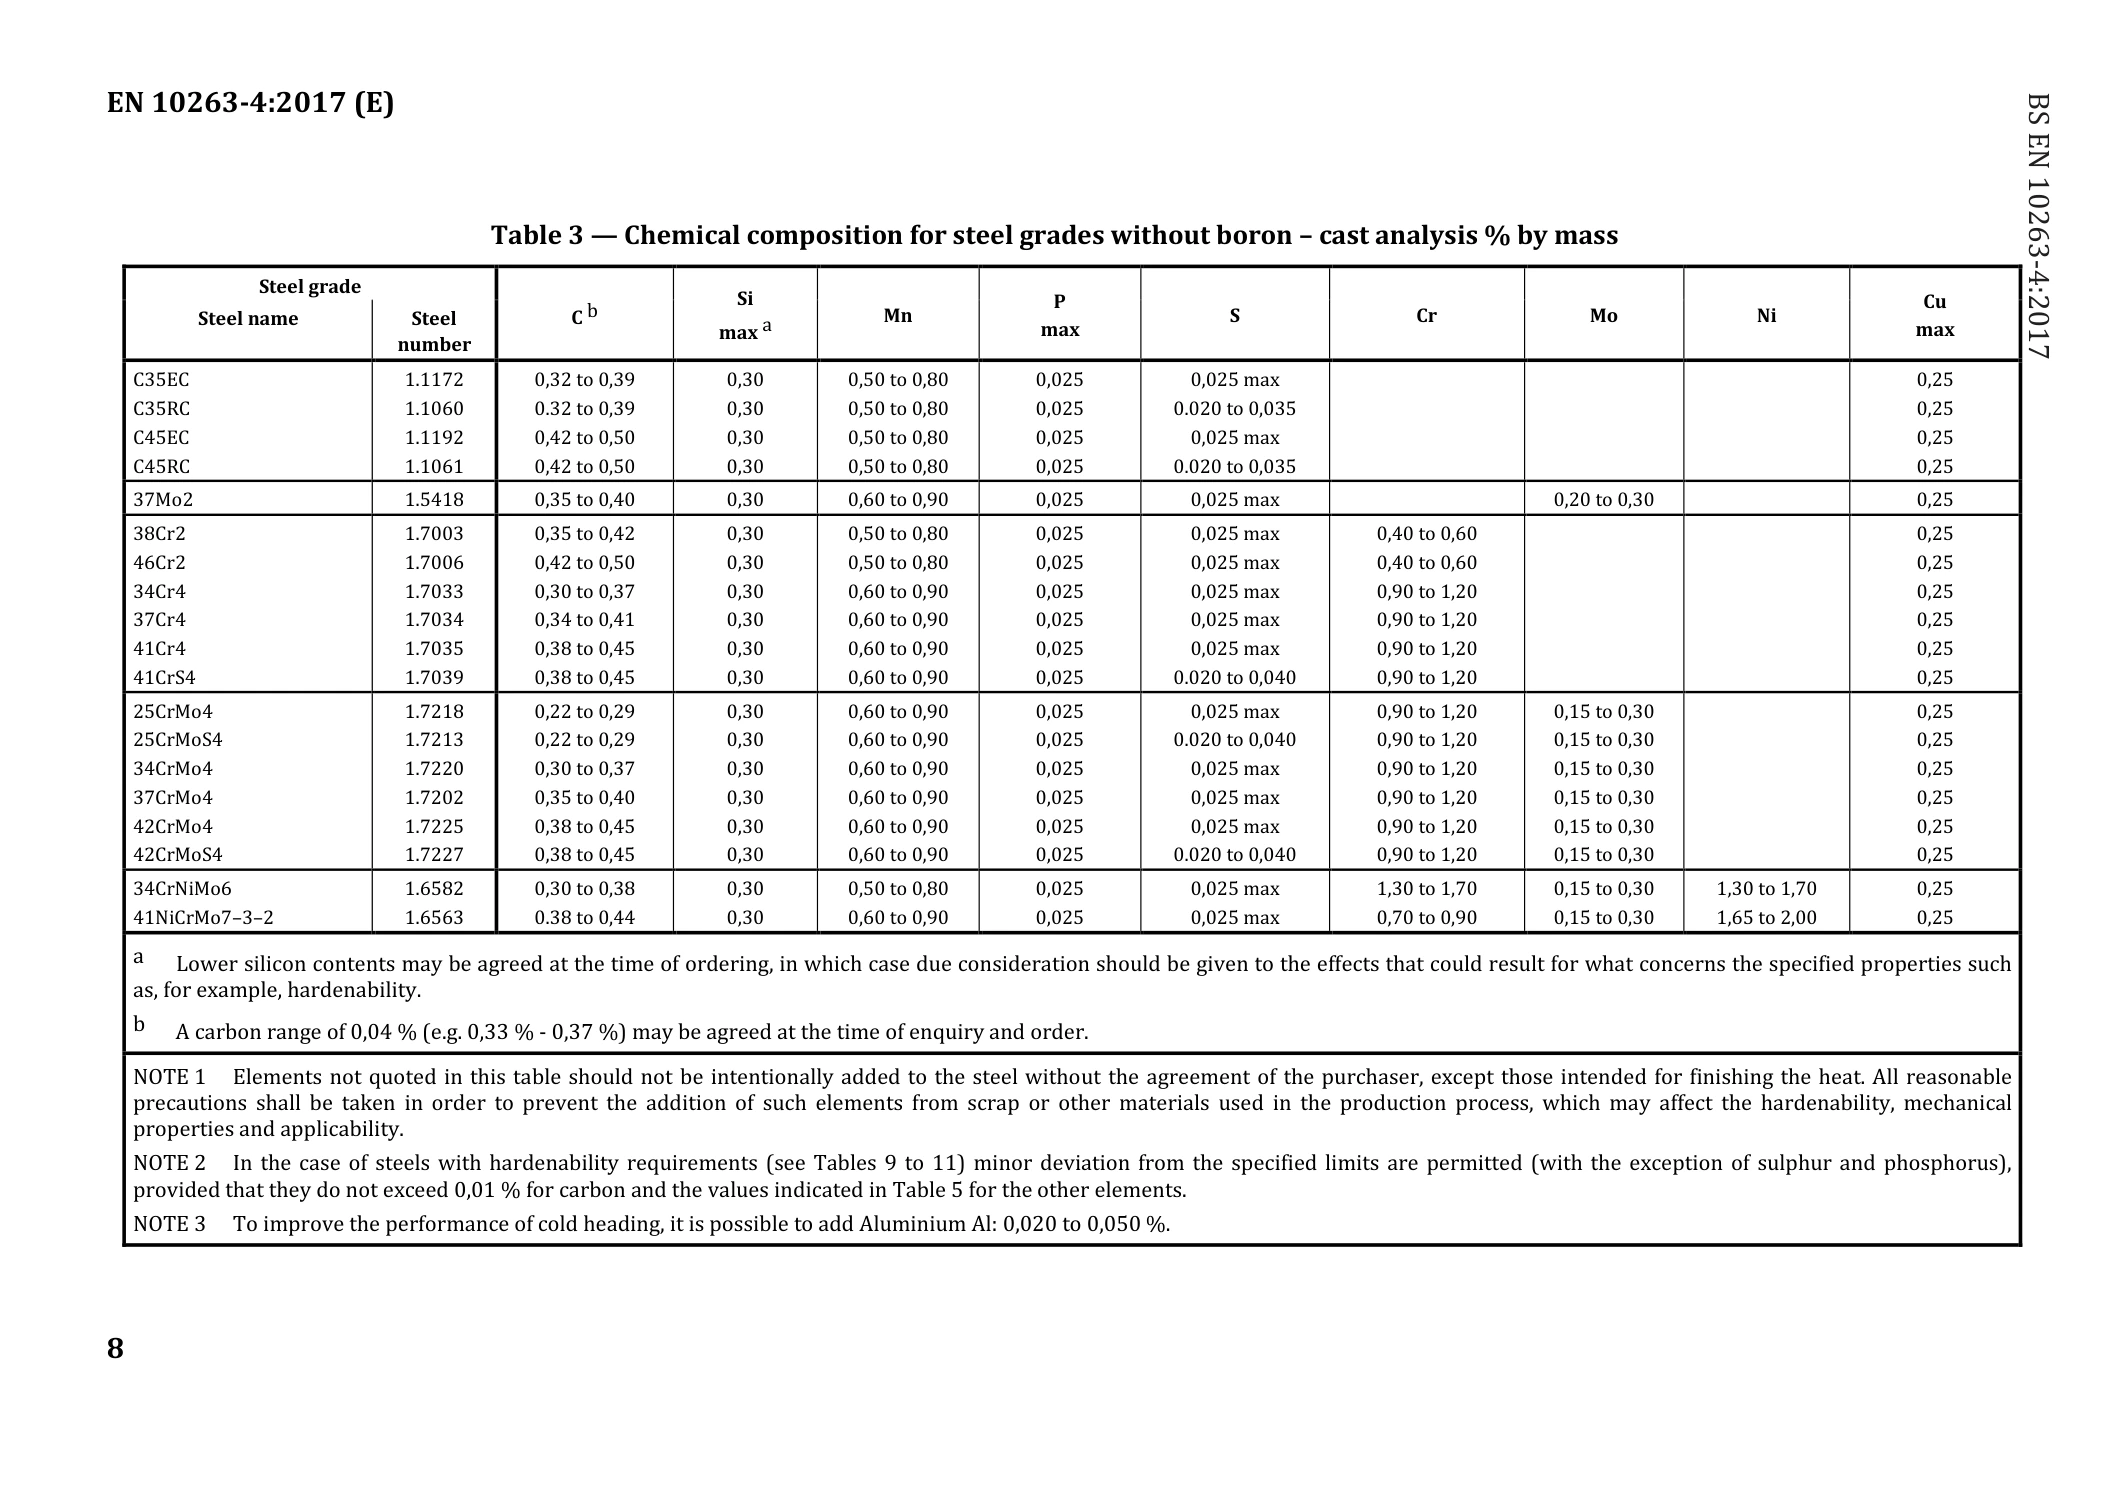
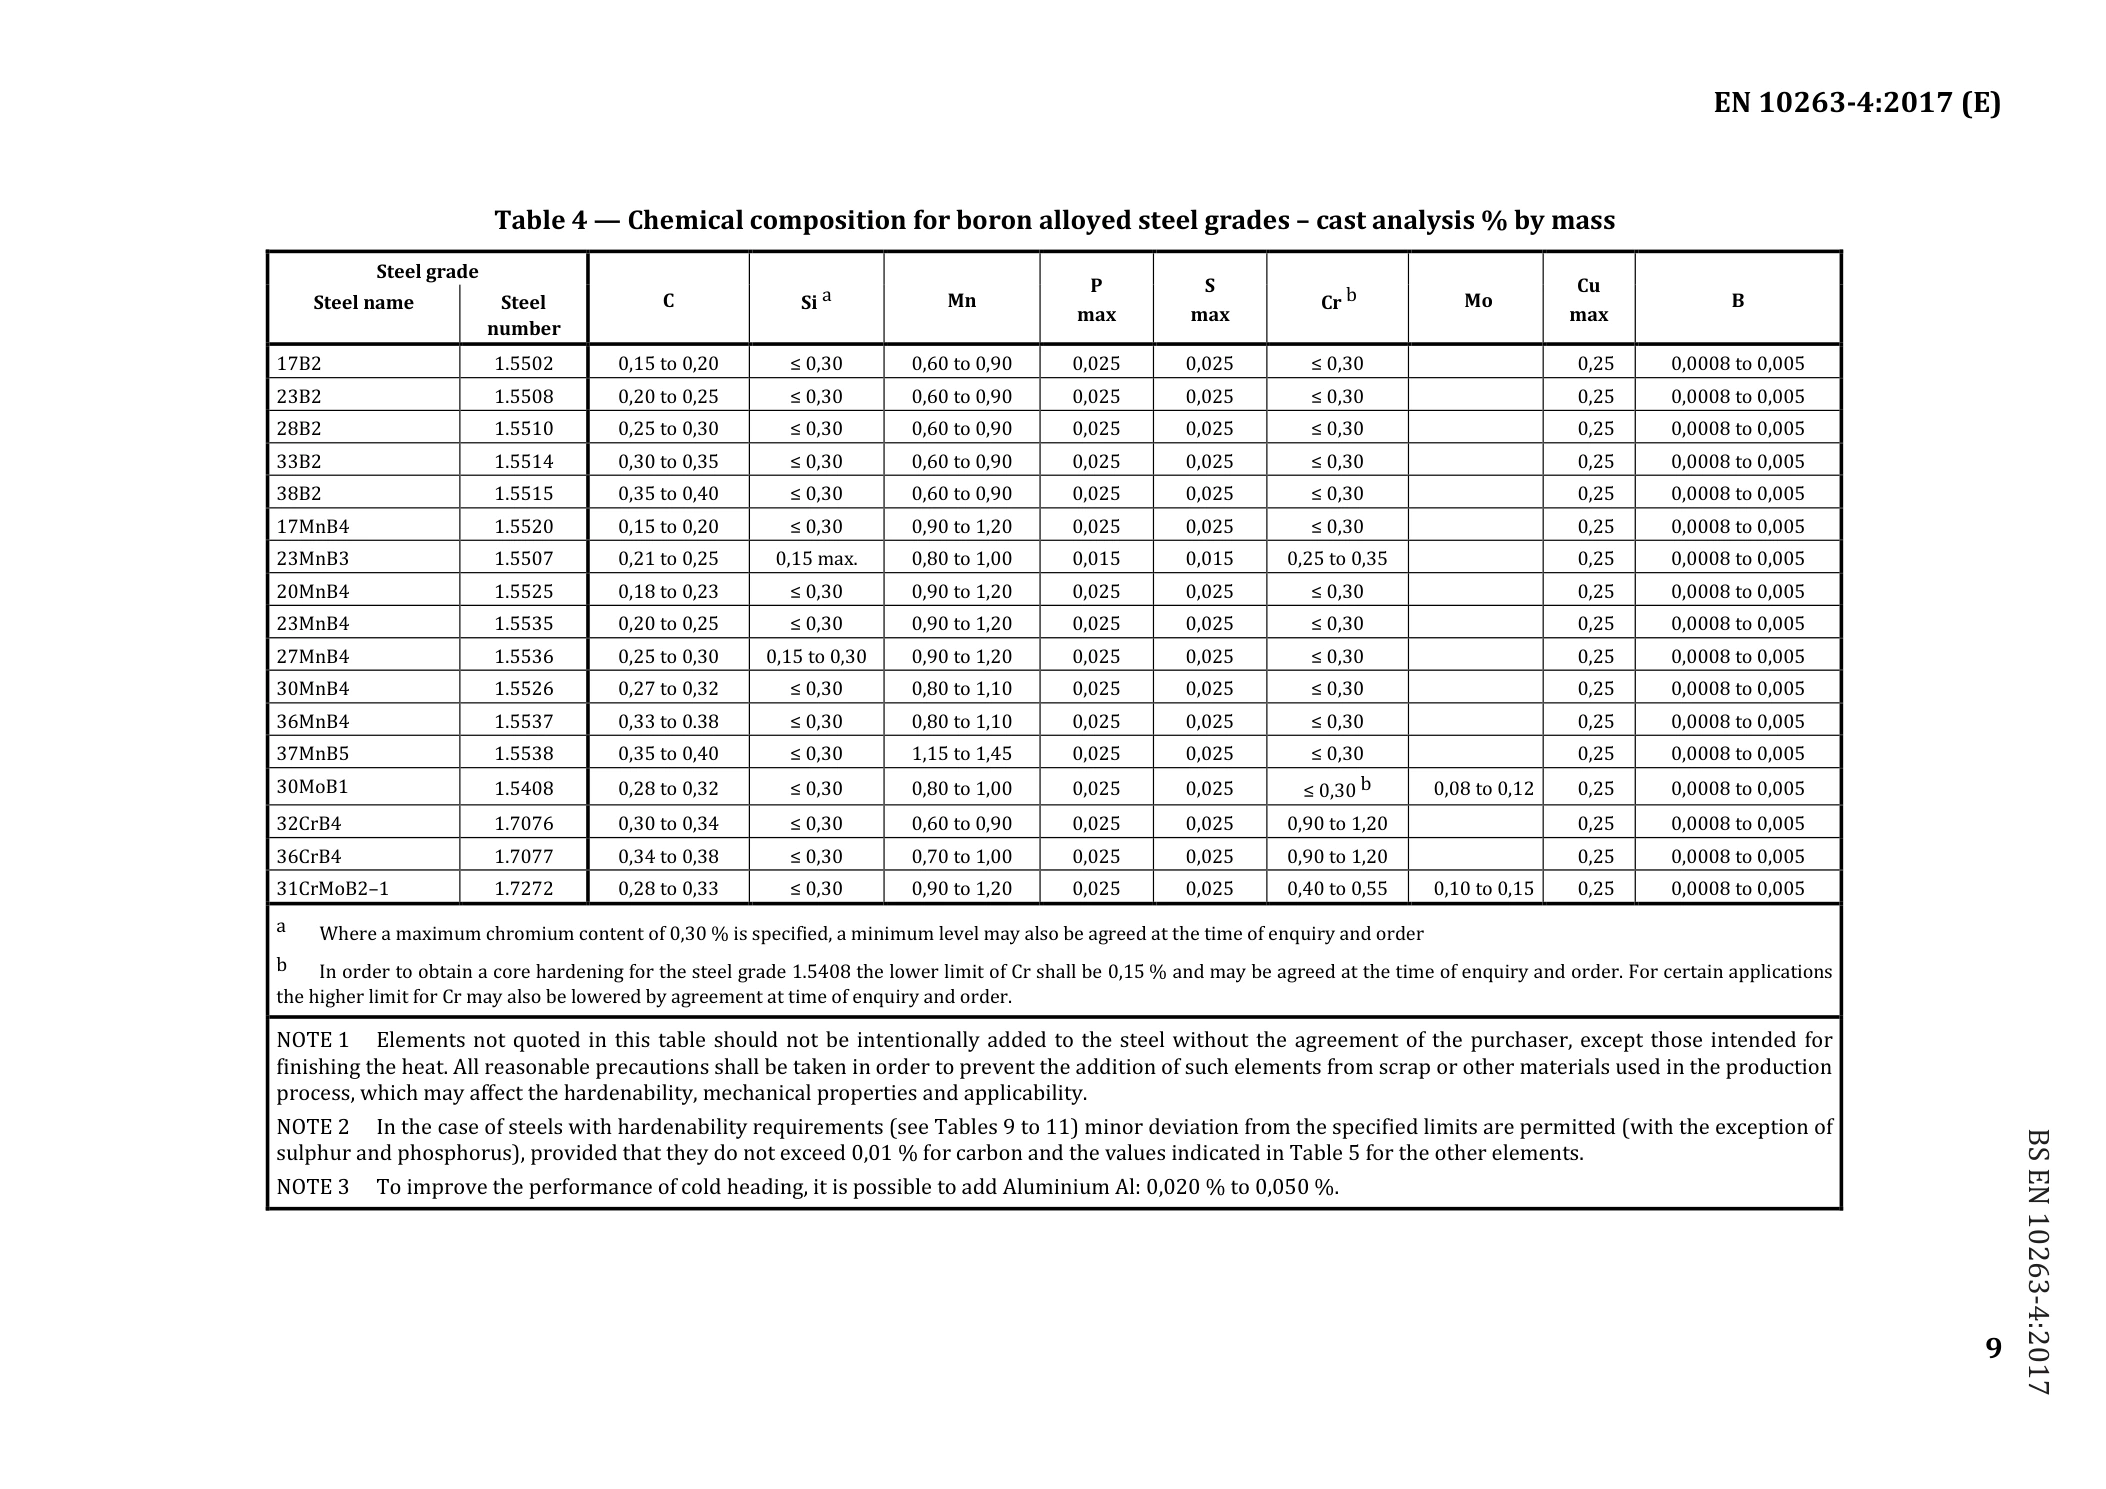
Таблица 4 — Химический состав борсодержащих сталей (анализ плавки)
Справочные требования для марки 23B2, номер стали 1.5508. Для конкретной плавки следует использовать её результаты анализа. Применимый стандарт заказа и требования к исходному материалу и готовому изделию подтверждают отдельно.
Значения приведены в процентах по массе. Одиночные значения являются верхними пределами, если не указано иное. Знак «—» обозначает пустое поле источника и не означает нулевого содержания.
Без согласия покупателя элементы, не указанные в таблице, преднамеренно не вводят, кроме добавок для доводки плавки. Следует исключить попадание из лома и других производственных материалов элементов, способных ухудшить прокаливаемость, механические свойства или пригодность стали.
Для сталей с требованиями к прокаливаемости по таблицам 9–11 допустимы небольшие отклонения от пределов состава, кроме серы и фосфора. Для углерода отклонение не должно превышать 0.01%, для остальных элементов — значений таблицы 5.
Для улучшения способности к холодной высадке допускается добавление 0.020–0.050% алюминия.
Если максимальное содержание хрома составляет 0.30%, при запросе и заказе можно также согласовать минимальное содержание.
Для обеспечения сквозной закалки до сердцевины стали 1.5408 примечание b предусматривает нижний предел содержания хрома 0.15%, который может быть согласован при запросе и заказе. Для отдельных применений можно согласовать и более низкий верхний предел.
Таблица 5 — Допустимые отклонения при анализе готового проката
| Элемент | Предельные значения по анализу плавки, % | Допустимое отклонение при анализе готового проката, % |
|---|---|---|
| C | ≤0.50 | ±0.02 |
| Si | ≤0.30 | ±0.03 |
| Mn | ≤1.00 | ±0.04 |
| Mn | >1.00 и ≤1.45 | ±0.05 |
| P | ≤0.025 | +0.005 |
| S | ≤0.025 | +0.005 |
| Cr | ≤1.70 | ±0.05 |
| Mo | ≤0.30 | ±0.03 |
| Ni | ≤2.00 | ±0.05 |
| B | ≤0.0050 | ±0.0003 |
| Cu | ≤0.25 | +0.03 |
Знак ± означает, что в пределах одной плавки результат анализа готового проката по элементу может выходить за верхний либо за нижний предел таблиц 3 и 4, но не одновременно в обе стороны.
При заданном содержании серы по анализу плавки 0.020–0.035% или 0.020–0.040% допустимое отклонение составляет ±0.005%.
Источник — EN 10263-4:2017, таблица 4 на с. 9 (с. 10 файла PDF) и таблица 5 на с. 10 (с. 11 файла PDF). Таблицы не заменяют полный текст стандарта.
Размеры и форма / Механические свойства
Размеры, класс допуска, состояние поставки и условия контроля согласуются по чертежу или техническому соглашению.
Таблица диапазонов размеров
EN 10263-1:2017 §8 → EN 10218-2:2012 §§4.1.1–4.1.2 · Table 1
Для круглой светлотянутой проволоки без органического покрытия. T3, T4 и T5 — справочные классы, выбираемые при заказе; другие классы, состояние поверхности и d >25 мм согласовываются.
Δ = ±t; dmax − dmin ≤ t; 0.05 ≤ d ≤ 25 mm
Таблица диапазонов размеров · T3 / T4 / T5
| Диапазон диаметра | Допуск диаметра | Максимальная овальность |
|---|---|---|
| 0.05 ≤ d < 0.12 | ± 0.006 | ≤ 0.006 |
| 0.12 ≤ d < 0.15 | ± 0.008 | ≤ 0.008 |
| 0.15 ≤ d < 0.23 | ± 0.01 | ≤ 0.01 |
| 0.23 ≤ d < 0.33 | ± 0.012 | ≤ 0.012 |
| 0.33 ≤ d < 0.52 | ± 0.015 | ≤ 0.015 |
| 0.52 ≤ d < 0.91 | ± 0.02 | ≤ 0.02 |
| 0.91 ≤ d < 1.42 | ± 0.025 | ≤ 0.025 |
| 1.42 ≤ d < 2.05 | ± 0.03 | ≤ 0.03 |
| 2.05 ≤ d < 2.78 | ± 0.035 | ≤ 0.035 |
| 2.78 ≤ d < 3.63 | ± 0.04 | ≤ 0.04 |
| 3.63 ≤ d < 4.6 | ± 0.045 | ≤ 0.045 |
| 4.6 ≤ d < 5.67 | ± 0.05 | ≤ 0.05 |
| 5.67 ≤ d < 8.17 | ± 0.06 | ≤ 0.06 |
| 8.17 ≤ d < 11.12 | ± 0.07 | ≤ 0.07 |
| 11.12 ≤ d < 14.52 | ± 0.08 | ≤ 0.08 |
| 14.52 ≤ d < 18.37 | ± 0.09 | ≤ 0.09 |
| 18.37 ≤ d < 22.68 | ± 0.1 | ≤ 0.1 |
| 22.68 ≤ d ≤ 25 | ± 0.12 | ≤ 0.12 |
| Диапазон диаметра | Допуск диаметра | Максимальная овальность |
|---|---|---|
| 0.05 ≤ d < 0.072 | ± 0.004 | ≤ 0.004 |
| 0.072 ≤ d < 0.12 | ± 0.005 | ≤ 0.005 |
| 0.12 ≤ d < 0.17 | ± 0.006 | ≤ 0.006 |
| 0.17 ≤ d < 0.29 | ± 0.008 | ≤ 0.008 |
| 0.29 ≤ d < 0.45 | ± 0.01 | ≤ 0.01 |
| 0.45 ≤ d < 0.65 | ± 0.012 | ≤ 0.012 |
| 0.65 ≤ d < 1.01 | ± 0.015 | ≤ 0.015 |
| 1.01 ≤ d < 1.78 | ± 0.02 | ≤ 0.02 |
| 1.78 ≤ d < 2.78 | ± 0.025 | ≤ 0.025 |
| 2.78 ≤ d < 4.01 | ± 0.03 | ≤ 0.03 |
| 4.01 ≤ d < 5.45 | ± 0.035 | ≤ 0.035 |
| 5.45 ≤ d < 7.12 | ± 0.04 | ≤ 0.04 |
| 7.12 ≤ d < 9.01 | ± 0.045 | ≤ 0.045 |
| 9.01 ≤ d < 11.12 | ± 0.05 | ≤ 0.05 |
| 11.12 ≤ d < 16.01 | ± 0.06 | ≤ 0.06 |
| 16.01 ≤ d < 21.77 | ± 0.07 | ≤ 0.07 |
| 21.77 ≤ d ≤ 25 | ± 0.08 | ≤ 0.08 |
| Диапазон диаметра | Допуск диаметра | Максимальная овальность |
|---|---|---|
| 0.05 ≤ d < 0.091 | ± 0.003 | ≤ 0.003 |
| 0.091 ≤ d < 0.17 | ± 0.004 | ≤ 0.004 |
| 0.17 ≤ d < 0.26 | ± 0.005 | ≤ 0.005 |
| 0.26 ≤ d < 0.37 | ± 0.006 | ≤ 0.006 |
| 0.37 ≤ d < 0.65 | ± 0.008 | ≤ 0.008 |
| 0.65 ≤ d < 1.01 | ± 0.01 | ≤ 0.01 |
| 1.01 ≤ d < 1.45 | ± 0.012 | ≤ 0.012 |
| 1.45 ≤ d < 2.26 | ± 0.015 | ≤ 0.015 |
| 2.26 ≤ d < 4.01 | ± 0.02 | ≤ 0.02 |
| 4.01 ≤ d < 6.26 | ± 0.025 | ≤ 0.025 |
| 6.26 ≤ d < 9.01 | ± 0.03 | ≤ 0.03 |
| 9.01 ≤ d < 12.26 | ± 0.035 | ≤ 0.035 |
| 12.26 ≤ d < 16.01 | ± 0.04 | ≤ 0.04 |
| 16.01 ≤ d < 20.26 | ± 0.045 | ≤ 0.045 |
| 20.26 ≤ d ≤ 25 | ± 0.05 | ≤ 0.05 |
Таблица механических свойств
EN 10263-4:2017 · Table 8 · PDF 13
+AC: сфероидизирующий отжиг · +U: без обработки · +C: холоднотянутая · +LC: лёгкое волочение
| Состояние поставки / процесс | Диапазон диаметра (mm) | Временное сопротивление Rm (MPa) | Относительное сужение Z (%) |
|---|---|---|---|
| +AC | 2 < d ≤ 5 | — | — |
| +AC | 5 < d ≤ 10 | ≤ 490 | ≥ 66 |
| +AC | 10 < d ≤ 25 | ≤ 490 | ≥ 66 |
| +U+C | 2 < d ≤ 5 | — | — |
| +U+C | 5 < d ≤ 10 | ≤ 690 | ≥ 55 |
| +U+C | 10 < d ≤ 25 | ≤ 680 | ≥ 55 |
| +U+C+AC | 2 < d ≤ 5 | ≤ 480 | ≥ 68 |
| +U+C+AC | 5 < d ≤ 10 | ≤ 470 | ≥ 68 |
| +U+C+AC | 10 < d ≤ 25 | ≤ 470 | ≥ 68 |
| +U+C+AC+LC | 2 < d ≤ 5 | ≤ 520 | ≥ 66 |
| +U+C+AC+LC | 5 < d ≤ 10 | ≤ 510 | ≥ 66 |
| +U+C+AC+LC | 10 < d ≤ 25 | ≤ 510 | ≥ 66 |
| +AC+C | 2 < d ≤ 5 | — | — |
| +AC+C | 5 < d ≤ 10 | ≤ 580 | ≥ 61 |
| +AC+C | 10 < d ≤ 25 | ≤ 570 | ≥ 61 |
—: В этой таблице не задано. Не переносить значения на другие состояния поставки или размеры; это не результаты измерений партии.
4. Требования к прокаливаемости
Таблица 11 — Пределы твёрдости борсодержащих сталей с нормальной прокаливаемостью (+H)
| Марка стали | Номер стали | Обозначение | Температура аустенитизации, °C (±5 °C) | Предел | Твёрдость HRC на расстоянии от закалённого торца, мм | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | |||||
| 23B2 | 1.5508 | +H | 890 | макс. | 49 | 48 | 47 | 45 | 39 | — | — | — | — | — | — | — | — | — | — |
| 23B2 | 1.5508 | +H | 890 | мин. | 41 | 39 | 37 | 21 | — | — | — | — | — | — | — | — | — | — | — |
Источник — EN 10263-4:2017, таблица 11, с. 19.
Таблица 12 — Максимальный диаметр для получения не менее 90% мартенсита в сердцевине при испытании на сквозную прокаливаемость (+CH)
| Марка стали | Номер стали | Обозначение | Температура аустенитизации, °C (±5 °C), см. примечание a | Минимальная твёрдость сердцевины, HRC | Максимальный диаметр, мм, см. примечание b |
|---|---|---|---|---|---|
| 23B2 | 1.5508 | +CH | 890 | 40 | 9 |
Ориентировочная рекомендуемая выдержка при указанной температуре закалки составляет не менее 30 минут.
Максимальные диаметры соответствуют нижней границе прокаливаемости каждой марки. Для сталей в исполнении +HH максимальный диаметр может быть увеличен.
Источник — EN 10263-4:2017, таблица 12, с. 21.
Значения приведены по стандарту для указанных условий испытания. Возможность поставки, пригодность для конкретного сечения и режим производственной термообработки требуют отдельного подтверждения. Условия поставки подлежат техническому согласованию.