
성분 출처 및 적용 범위
명시된 표준 판의 참고 성분이며 용강 분석값이 아닙니다. 주문 표준과 원재료 및 완제품 요구사항을 각각 확인하십시오.
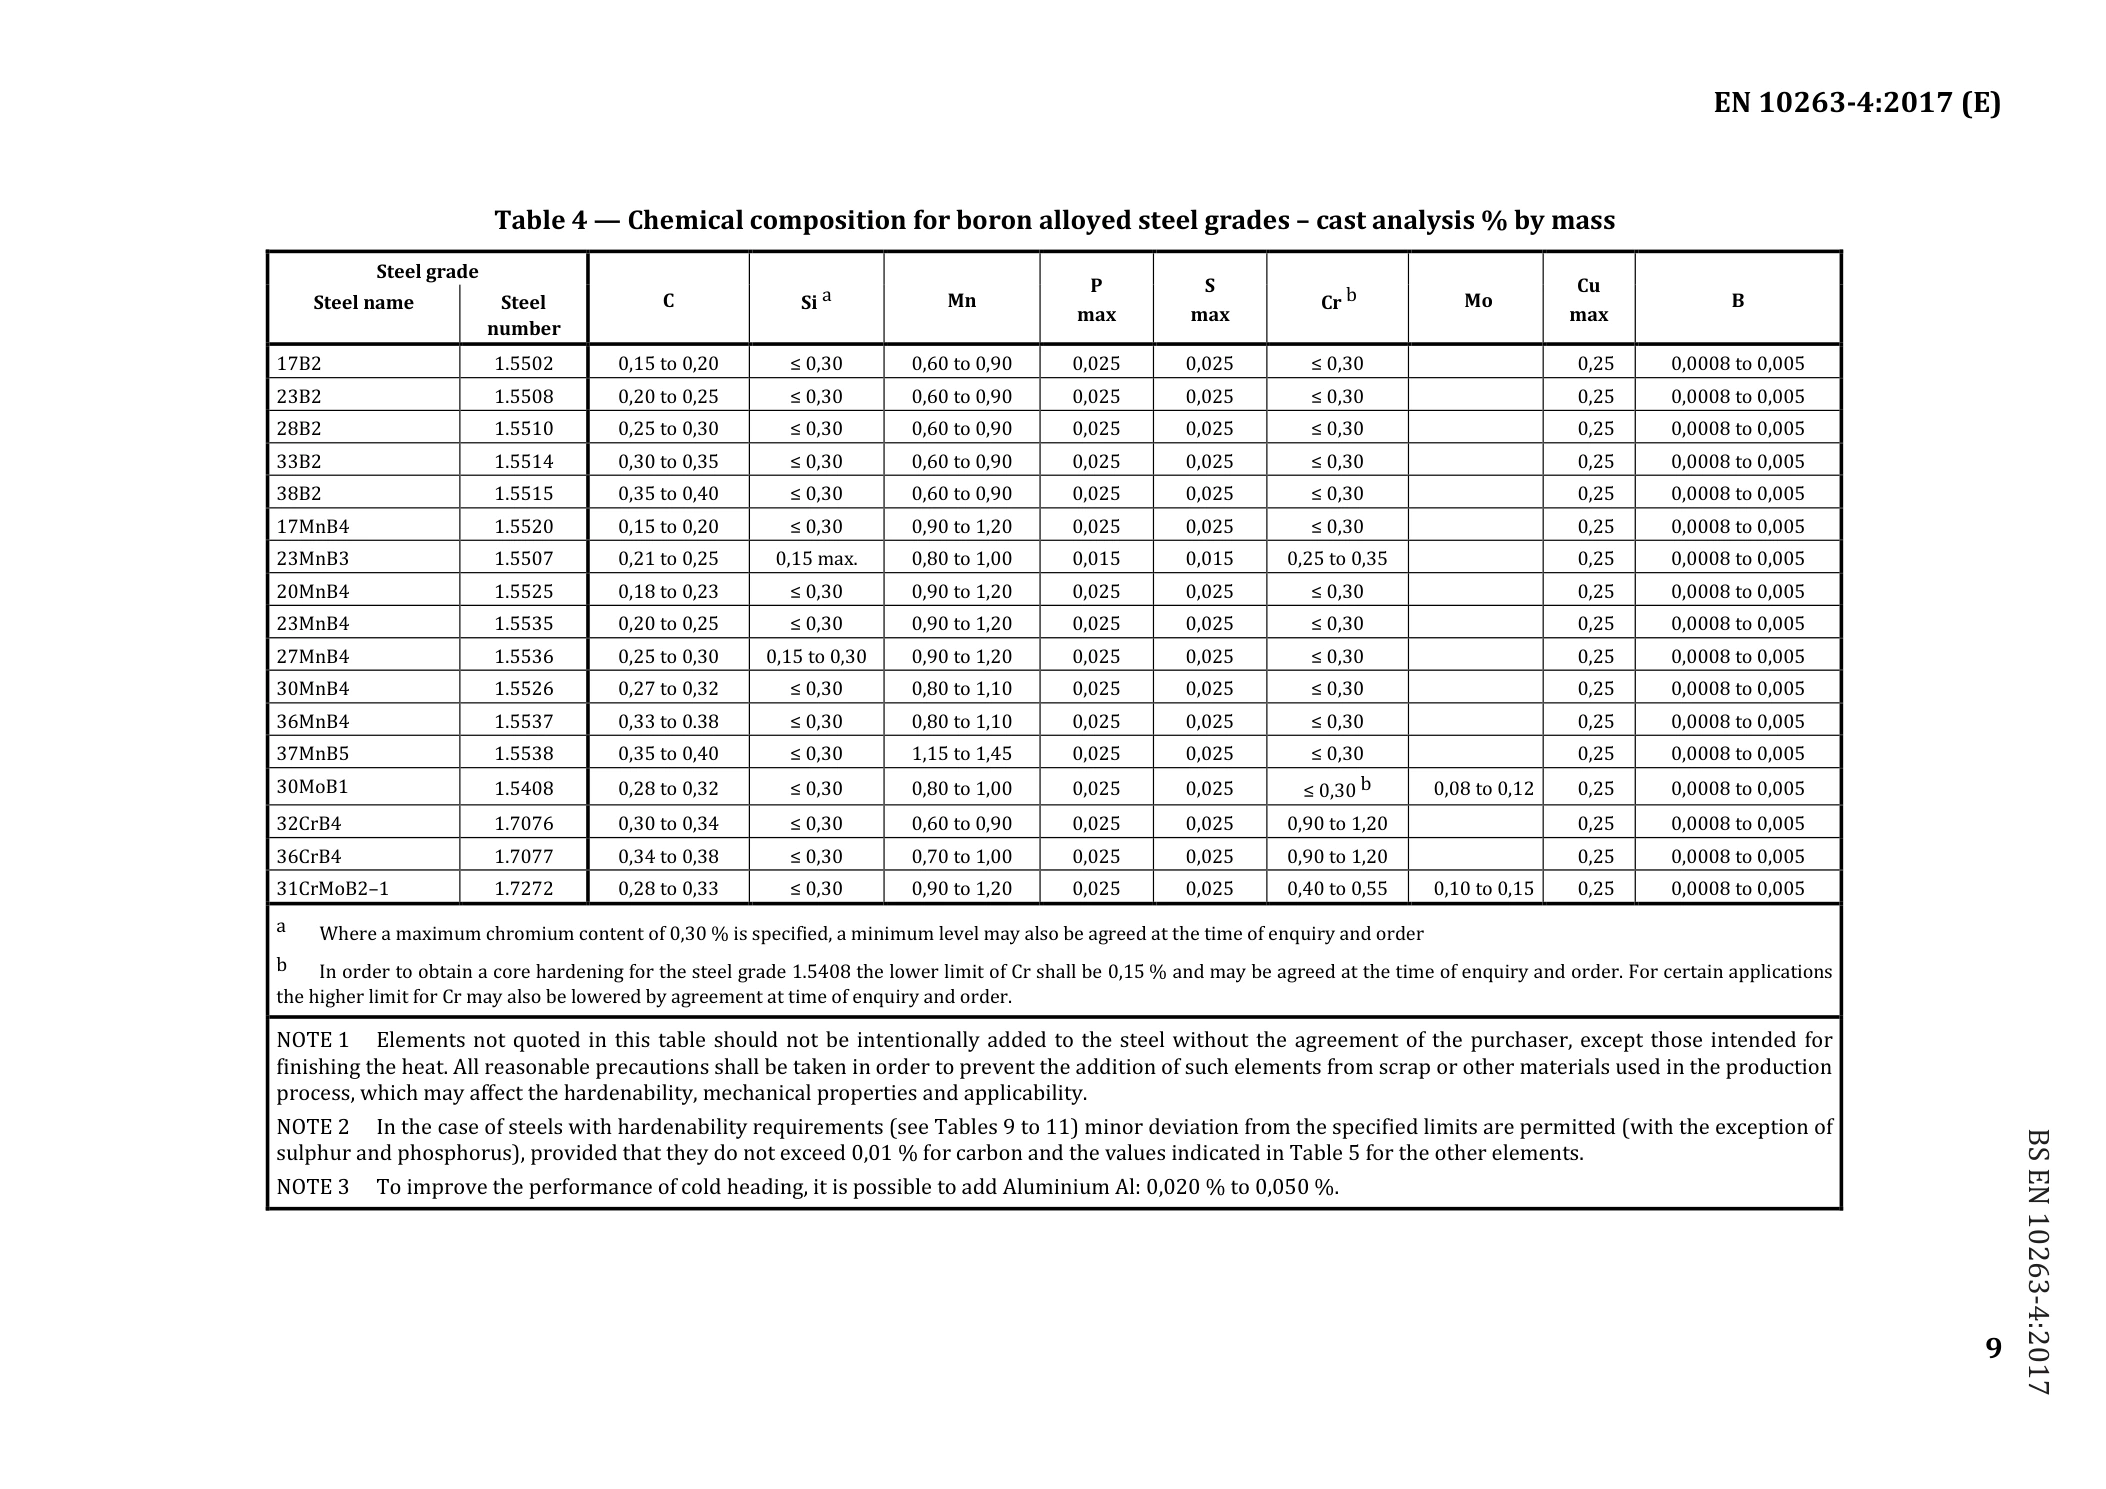
23B2 · BS EN 10263-4:2017
| 원소 | 질량 분율 / % |
|---|---|
| C | 0,20 to 0,25 |
| Si | ≤ 0,30 |
| Mn | 0,60 to 0,90 |
| P | 0,025 |
| S | 0,025 |
| Cr | ≤ 0,30 |
| Cu | 0,25 |
| B | 0,0008 to 0,005 |
출처: BS EN 10263-4:2017
1. 납품 상태 및 적용 요구사항
표 1 — 납품 상태, 제품 형상 및 적용 요구사항
| 열처리 상태 | 기호 | 봉강 | 선재 | 강선 |
|---|---|---|---|---|
| 미처리 | 기호 없음 또는 +U | X | X | — |
| 구상화 소둔 | +AC | X | X | X |
| 주문 기준 | 적용 요구사항 |
|---|---|
| 표 3 및 4, 6·7·8 중 해당 표 | 화학 성분은 표 3 및 4, 기계적 성질은 표 6, 7 또는 8을 따릅니다. |
| 표 3 및 4, 6·7·8 중 해당 표, 9·10·11 중 해당 표 | 화학 성분은 표 3 및 4, 기계적 성질은 표 6, 7 또는 8, 경화능은 표 9, 10 또는 11을 따릅니다. |
| 표 3 및 4, 6·7·8 중 해당 표, 12 | 화학 성분은 표 3 및 4, 기계적 성질은 표 6, 7 또는 8, 최소 심부 경도와 최대 직경은 표 12를 따릅니다. |
| 표 3, 4, 6, 7, 8, 9, 10, 11 또는 12 | 문의 및 주문 시 합의한 경우 EN 10263-1 부속서 A의 추가 또는 특별 요구사항을 적용합니다. |
표 2 — 납품 시 표면 상태
| 합의 조건 | 표면 상태 | 기호 | 봉강 | 선재 | 강선 |
|---|---|---|---|---|---|
| 별도 합의가 없는 경우 | 압연 상태 | 기호 없음 또는 +AR | X | X | — |
| 합의에 따른 특수 표면 상태 | 냉간 인발 | +C | — | — | X |
| 합의에 따른 특수 표면 상태 | 경인발 | +LC | X | — | X |
| 합의에 따른 특수 표면 상태 | 표면 박피 | +PE | X | X | X |
X는 적용, —는 해당 없음을 뜻합니다. 주문 시 다른 납품 상태를 합의할 수 있습니다.
열처리 상태와 표면 상태는 별개의 요건입니다. 이 표는 규격 참고용이며 실제 제품 형상, 납품 상태 및 적합성은 주문 시 확인해야 합니다.
출처: EN 10263-4:2017, 표 1 및 2, 6–7쪽(PDF 7–8쪽).
2. 화학 성분
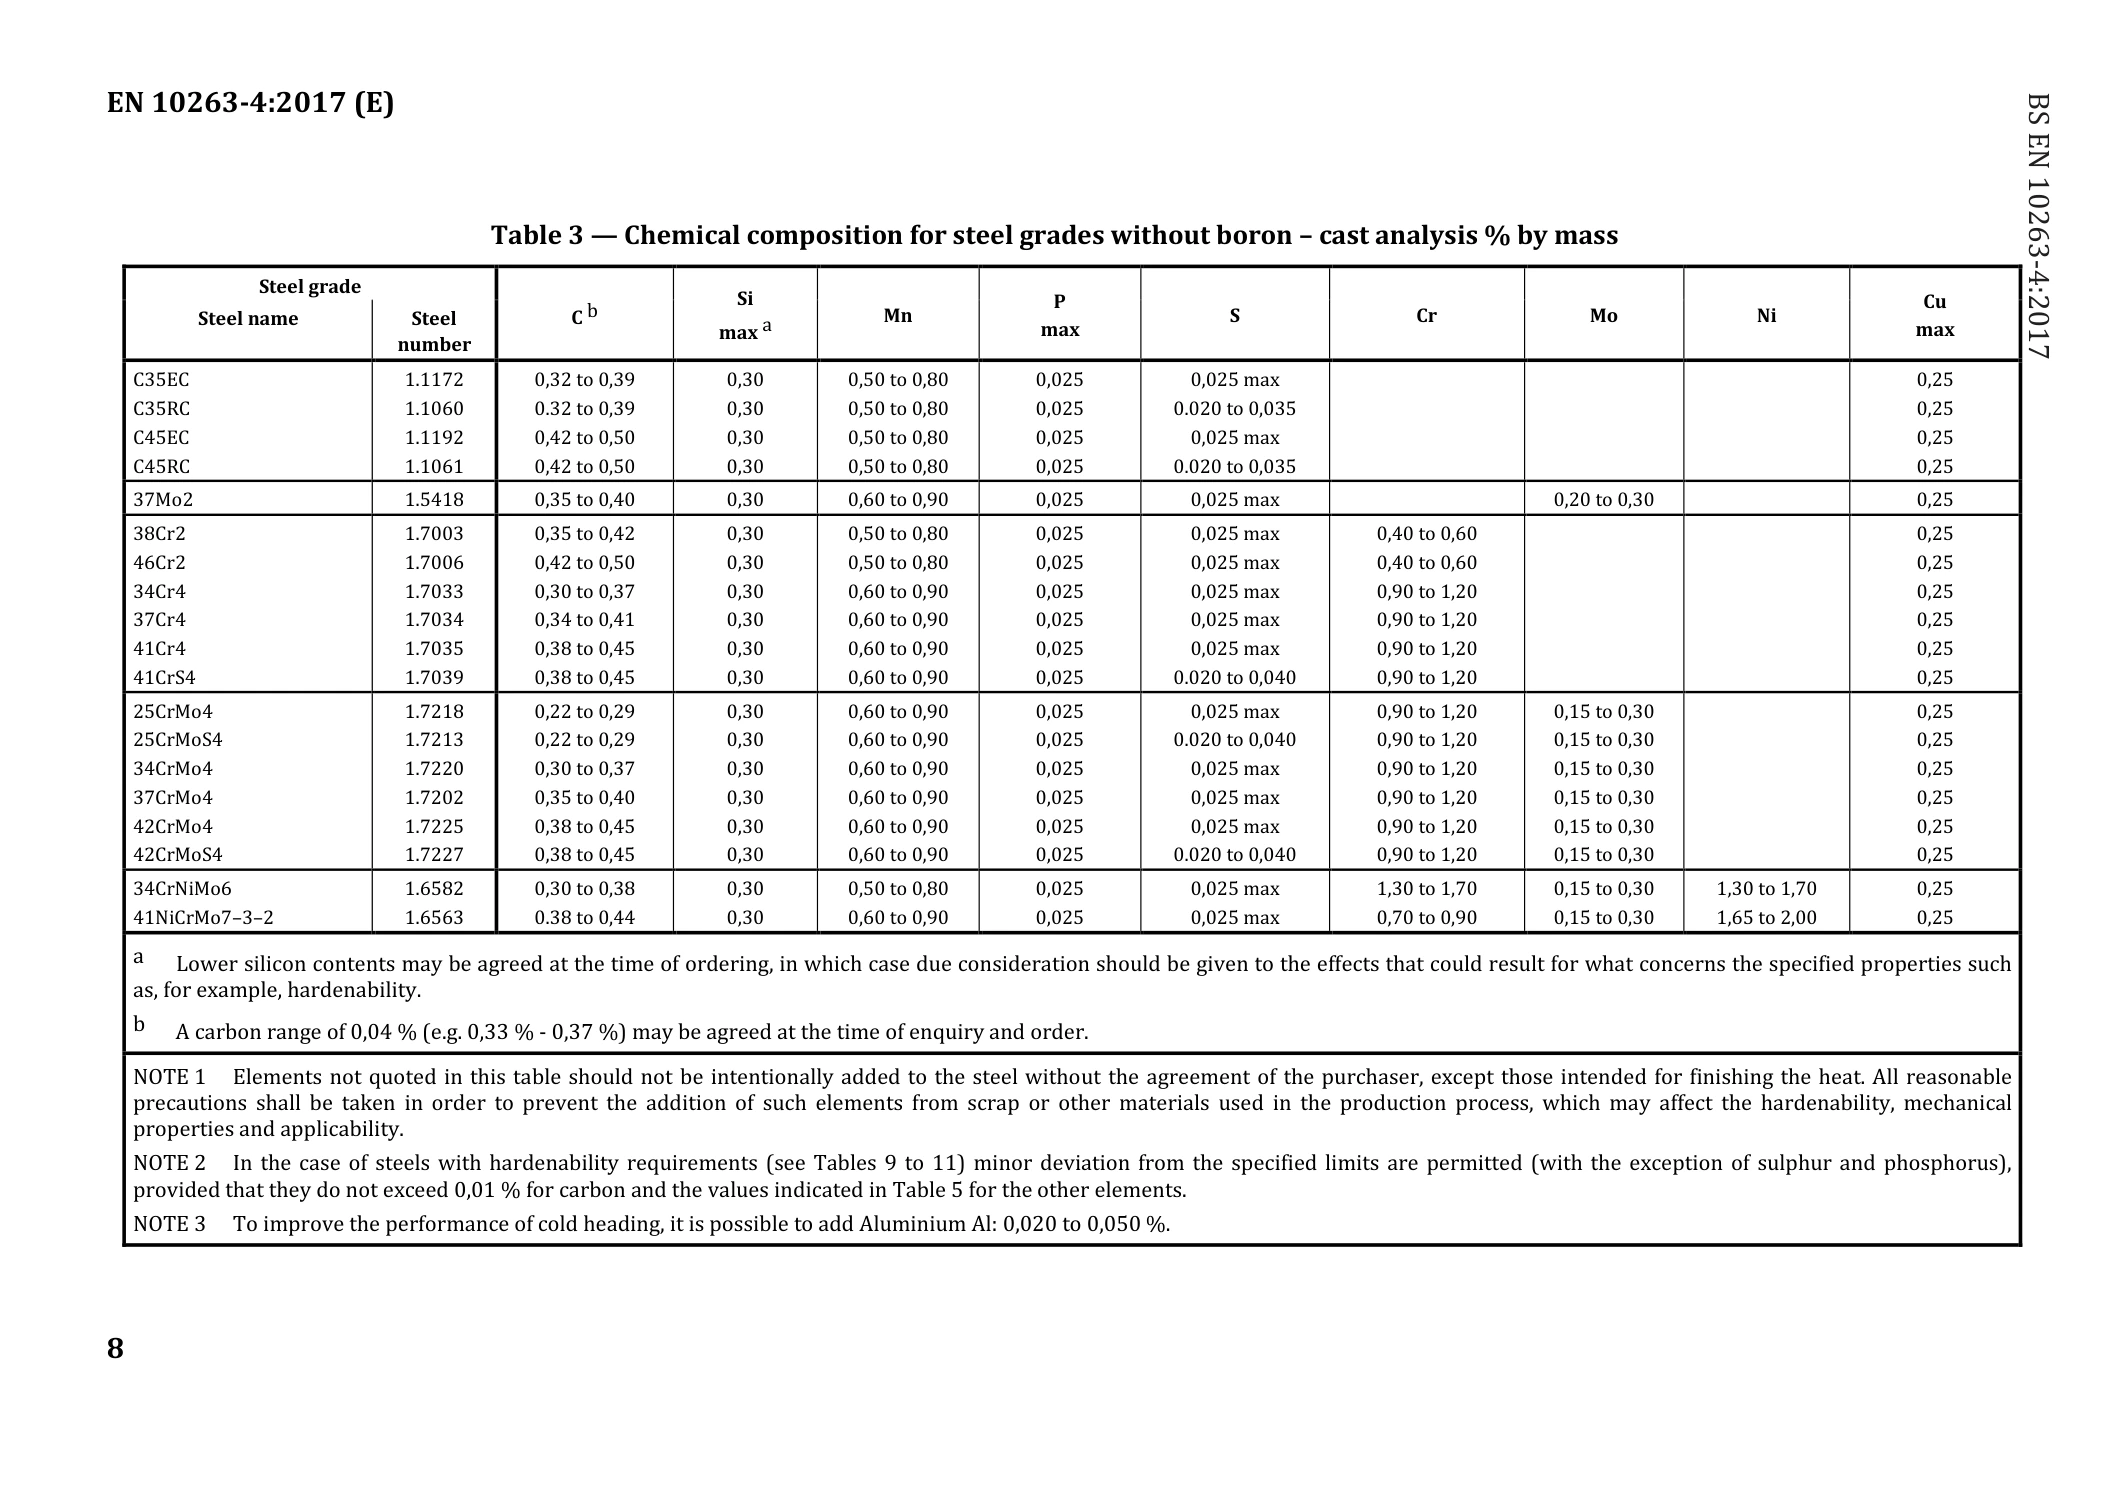
표 4 — 보론 합금강의 화학 성분(용강 분석)
23B2(강 번호 1.5508)의 참고 요구사항입니다. 특정 용강의 실제 분석값과는 구별됩니다. 주문 규격과 원재료 및 완제품의 요구사항을 각각 확인해야 합니다.
값은 질량 분율(%)입니다. 별도 표시가 없는 단일 값은 상한입니다. ‘—’는 원자료의 빈칸을 나타내며 함량이 영이라는 뜻이 아닙니다.
용강의 마무리 처리를 제외하고, 구매자 합의 없이 열거되지 않은 원소를 의도적으로 첨가해서는 안 됩니다. 경화능, 기계적 성질 또는 적합성을 저해할 수 있는 원소가 고철이나 다른 생산 원료를 통해 유입되지 않도록 조치해야 합니다.
표 9–11의 경화능 요건을 적용하는 강에서는 황과 인을 제외한 성분에 대해 한계에서 소폭 벗어날 수 있습니다. 편차는 탄소의 경우 0.01%, 다른 원소는 표 5의 값을 초과할 수 없습니다.
냉간압조성을 높이기 위해 알루미늄을 0.020–0.050% 첨가할 수 있습니다.
크로뮴 함량의 상한이 0.30%인 경우 문의 및 주문 시 하한도 합의할 수 있습니다.
강 번호 1.5408의 심부 경화를 위해 주석 b는 크로뮴 하한을 0.15%로 규정하며, 문의 및 주문 시 이를 합의할 수 있습니다. 특정 용도에는 크로뮴 상한을 더 낮게 합의할 수도 있습니다.
표 5 — 제품 분석의 허용 편차
| 원소 | 용강 분석 한계값, % | 제품 분석 허용 편차, % |
|---|---|---|
| C | ≤0.50 | ±0.02 |
| Si | ≤0.30 | ±0.03 |
| Mn | ≤1.00 | ±0.04 |
| Mn | >1.00 및 ≤1.45 | ±0.05 |
| P | ≤0.025 | +0.005 |
| S | ≤0.025 | +0.005 |
| Cr | ≤1.70 | ±0.05 |
| Mo | ≤0.30 | ±0.03 |
| Ni | ≤2.00 | ±0.05 |
| B | ≤0.0050 | ±0.0003 |
| Cu | ≤0.25 | +0.03 |
±는 동일 용강의 제품 분석에서 원소 함량이 표 3 및 4의 상한을 초과하거나 하한에 미달할 수 있음을 나타냅니다. 양방향 편차를 동시에 허용하지는 않습니다.
용강 분석에서 황 함량 범위가 0.020–0.035% 또는 0.020–0.040%로 지정된 강의 허용 편차는 ±0.005%입니다.
출처: EN 10263-4:2017, 표 4(9쪽, PDF 10쪽) 및 표 5(10쪽, PDF 11쪽). 이 표들은 규격 전문을 대체하지 않습니다.
치수 및 형상 / 기계적 성질
치수, 공차 등급, 납품 상태 및 검사 조건은 도면 또는 기술 협약으로 확인합니다.
지름별 치수표
EN 10263-1:2017 §8 → EN 10218-2:2012 §§4.1.1–4.1.2 · Table 1
유기 코팅선을 제외한 광휘 인발 원형 강선에 적용합니다. T3, T4, T5는 주문 시 선택하는 참고 등급이며, 기타 등급·표면 상태 및 d >25 mm는 합의해야 합니다.
Δ = ±t; dmax − dmin ≤ t; 0.05 ≤ d ≤ 25 mm
지름별 치수표 · T3 / T4 / T5
| 지름 구간 | 지름 공차 | 최대 진원도 편차 |
|---|---|---|
| 0.05 ≤ d < 0.12 | ± 0.006 | ≤ 0.006 |
| 0.12 ≤ d < 0.15 | ± 0.008 | ≤ 0.008 |
| 0.15 ≤ d < 0.23 | ± 0.01 | ≤ 0.01 |
| 0.23 ≤ d < 0.33 | ± 0.012 | ≤ 0.012 |
| 0.33 ≤ d < 0.52 | ± 0.015 | ≤ 0.015 |
| 0.52 ≤ d < 0.91 | ± 0.02 | ≤ 0.02 |
| 0.91 ≤ d < 1.42 | ± 0.025 | ≤ 0.025 |
| 1.42 ≤ d < 2.05 | ± 0.03 | ≤ 0.03 |
| 2.05 ≤ d < 2.78 | ± 0.035 | ≤ 0.035 |
| 2.78 ≤ d < 3.63 | ± 0.04 | ≤ 0.04 |
| 3.63 ≤ d < 4.6 | ± 0.045 | ≤ 0.045 |
| 4.6 ≤ d < 5.67 | ± 0.05 | ≤ 0.05 |
| 5.67 ≤ d < 8.17 | ± 0.06 | ≤ 0.06 |
| 8.17 ≤ d < 11.12 | ± 0.07 | ≤ 0.07 |
| 11.12 ≤ d < 14.52 | ± 0.08 | ≤ 0.08 |
| 14.52 ≤ d < 18.37 | ± 0.09 | ≤ 0.09 |
| 18.37 ≤ d < 22.68 | ± 0.1 | ≤ 0.1 |
| 22.68 ≤ d ≤ 25 | ± 0.12 | ≤ 0.12 |
| 지름 구간 | 지름 공차 | 최대 진원도 편차 |
|---|---|---|
| 0.05 ≤ d < 0.072 | ± 0.004 | ≤ 0.004 |
| 0.072 ≤ d < 0.12 | ± 0.005 | ≤ 0.005 |
| 0.12 ≤ d < 0.17 | ± 0.006 | ≤ 0.006 |
| 0.17 ≤ d < 0.29 | ± 0.008 | ≤ 0.008 |
| 0.29 ≤ d < 0.45 | ± 0.01 | ≤ 0.01 |
| 0.45 ≤ d < 0.65 | ± 0.012 | ≤ 0.012 |
| 0.65 ≤ d < 1.01 | ± 0.015 | ≤ 0.015 |
| 1.01 ≤ d < 1.78 | ± 0.02 | ≤ 0.02 |
| 1.78 ≤ d < 2.78 | ± 0.025 | ≤ 0.025 |
| 2.78 ≤ d < 4.01 | ± 0.03 | ≤ 0.03 |
| 4.01 ≤ d < 5.45 | ± 0.035 | ≤ 0.035 |
| 5.45 ≤ d < 7.12 | ± 0.04 | ≤ 0.04 |
| 7.12 ≤ d < 9.01 | ± 0.045 | ≤ 0.045 |
| 9.01 ≤ d < 11.12 | ± 0.05 | ≤ 0.05 |
| 11.12 ≤ d < 16.01 | ± 0.06 | ≤ 0.06 |
| 16.01 ≤ d < 21.77 | ± 0.07 | ≤ 0.07 |
| 21.77 ≤ d ≤ 25 | ± 0.08 | ≤ 0.08 |
| 지름 구간 | 지름 공차 | 최대 진원도 편차 |
|---|---|---|
| 0.05 ≤ d < 0.091 | ± 0.003 | ≤ 0.003 |
| 0.091 ≤ d < 0.17 | ± 0.004 | ≤ 0.004 |
| 0.17 ≤ d < 0.26 | ± 0.005 | ≤ 0.005 |
| 0.26 ≤ d < 0.37 | ± 0.006 | ≤ 0.006 |
| 0.37 ≤ d < 0.65 | ± 0.008 | ≤ 0.008 |
| 0.65 ≤ d < 1.01 | ± 0.01 | ≤ 0.01 |
| 1.01 ≤ d < 1.45 | ± 0.012 | ≤ 0.012 |
| 1.45 ≤ d < 2.26 | ± 0.015 | ≤ 0.015 |
| 2.26 ≤ d < 4.01 | ± 0.02 | ≤ 0.02 |
| 4.01 ≤ d < 6.26 | ± 0.025 | ≤ 0.025 |
| 6.26 ≤ d < 9.01 | ± 0.03 | ≤ 0.03 |
| 9.01 ≤ d < 12.26 | ± 0.035 | ≤ 0.035 |
| 12.26 ≤ d < 16.01 | ± 0.04 | ≤ 0.04 |
| 16.01 ≤ d < 20.26 | ± 0.045 | ≤ 0.045 |
| 20.26 ≤ d ≤ 25 | ± 0.05 | ≤ 0.05 |
기계적 성질 구간표
EN 10263-4:2017 · Table 8 · PDF 13
+AC: 구상화 소둔 · +U: 미처리 · +C: 냉간 인발 · +LC: 경인발
| 납품 상태 / 공정 | 지름 구간 (mm) | 인장 강도 Rm (MPa) | 단면 수축률 Z (%) |
|---|---|---|---|
| +AC | 2 < d ≤ 5 | — | — |
| +AC | 5 < d ≤ 10 | ≤ 490 | ≥ 66 |
| +AC | 10 < d ≤ 25 | ≤ 490 | ≥ 66 |
| +U+C | 2 < d ≤ 5 | — | — |
| +U+C | 5 < d ≤ 10 | ≤ 690 | ≥ 55 |
| +U+C | 10 < d ≤ 25 | ≤ 680 | ≥ 55 |
| +U+C+AC | 2 < d ≤ 5 | ≤ 480 | ≥ 68 |
| +U+C+AC | 5 < d ≤ 10 | ≤ 470 | ≥ 68 |
| +U+C+AC | 10 < d ≤ 25 | ≤ 470 | ≥ 68 |
| +U+C+AC+LC | 2 < d ≤ 5 | ≤ 520 | ≥ 66 |
| +U+C+AC+LC | 5 < d ≤ 10 | ≤ 510 | ≥ 66 |
| +U+C+AC+LC | 10 < d ≤ 25 | ≤ 510 | ≥ 66 |
| +AC+C | 2 < d ≤ 5 | — | — |
| +AC+C | 5 < d ≤ 10 | ≤ 580 | ≥ 61 |
| +AC+C | 10 < d ≤ 25 | ≤ 570 | ≥ 61 |
—: 이 표에 규정 없음. 다른 납품 상태나 치수에 외삽하지 마십시오. 개별 로트의 실측 결과가 아닙니다.
4. 경화능 요구사항
표 11 — 일반 경화능(+H) 보론 합금강의 경도 한계
| 강종명 | 강 번호 | 기호 | 오스테나이트화 온도, °C(±5 °C) | 한계 | 담금질 단부로부터의 거리(mm)에 따른 경도, HRC | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | |||||
| 23B2 | 1.5508 | +H | 890 | 최대 | 49 | 48 | 47 | 45 | 39 | — | — | — | — | — | — | — | — | — | — |
| 23B2 | 1.5508 | +H | 890 | 최소 | 41 | 39 | 37 | 21 | — | — | — | — | — | — | — | — | — | — | — |
출처: EN 10263-4:2017, 표 11, 19쪽.
표 12 — 심부 경화 시험(+CH)에서 심부 마르텐사이트가 90% 이상이 되는 최대 직경
| 강종명 | 강 번호 | 기호 | 오스테나이트화 온도, °C(±5 °C), 주석 a 참조 | 최소 심부 경도, HRC | 최대 직경, mm, 주석 b 참조 |
|---|---|---|---|---|---|
| 23B2 | 1.5508 | +CH | 890 | 40 | 9 |
참고로 지정 담금질 온도에서 30분 이상 유지하는 것을 권장합니다.
최대 직경은 각 강종의 경화능이 가장 낮은 경우를 기준으로 합니다. +HH 등급에서는 최대 직경을 늘릴 수 있습니다.
출처: EN 10263-4:2017, 표 12, 21쪽.
지정 시험 조건에 대한 규격 참고값입니다. 공급 가능 여부, 특정 단면의 적합성 또는 양산 열처리 절차를 확정하는 값은 아닙니다. 납품 요구사항은 기술 검토가 필요합니다.