Technische Referenzdaten für 17CrNi6-6. Quellenausgabe: EN 10263-3:2017. Chemische Zusammensetzung, Lieferzustände und Eigenschaften sind mit den angegebenen Grenzwerten und Anmerkungen zu lesen. Anwendbare Ausgabe und Abnahmeanforderungen sind in der technischen Bestellvereinbarung zu bestätigen.
Lieferung und technische Prüfung · Creation Group nimmt Lieferanfragen und Anfragen zur technischen Prüfung dieses Produkts entgegen. Abmessungen, Lieferzustand, Menge und Prüfunterlagen werden nach Prüfung in der technischen Bestellvereinbarung bestätigt.
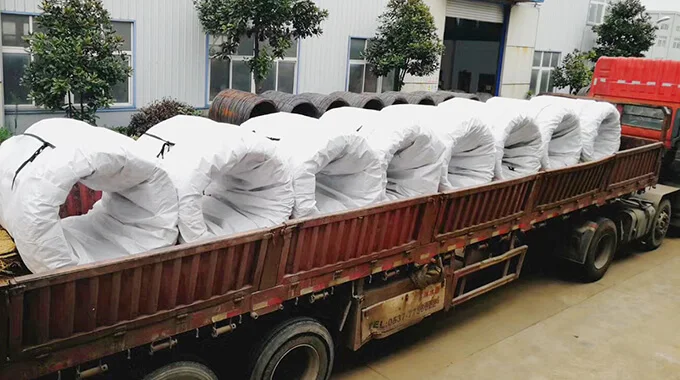
17CrNi6-6 · Beispielhafte Erzeugnisform; kein Nachweis dieser Güte oder einer bestimmten Charge.
01Anzuwendende NormEN 10263-3:2017
02Werkstoffbezeichnung17CrNi6-6
03ProduktformKaltgezogener Stahldraht
04Hinweise zur LieferungGemäß den technischen Auftragsanforderungen zu bestätigen
NORM & EIGENSCHAFTEN
Technische Werkstoffdaten
Hier werden nur Daten angezeigt, die unmittelbar zu diesem Werkstoff gehören. Informationen zu Prüfung, Anlagen, Prozess und Verpackung sind separat verlinkt.
Tabelle 1 – Lieferzustände, Erzeugnisformen und anwendbare Anforderungen
Wärmebehandlungszustand
Symbol
Walzdraht
Stab
Draht
Unbehandelt
Keine Kennzeichnung oder +U
X
X
X
Auf kugelige Karbide geglüht
+AC
X
X
X
Auf ein ferritisch-perlitisches Gefüge und einen festgelegten Härtebereich behandelt
+FP
—
X
—
Bestellgrundlage
Anwendbare Anforderungen
Tabelle 3, 5 oder 6 oder 7
Chemische Zusammensetzung nach Tabellen 3 und 4; mechanische Eigenschaften nach Tabelle 5, 6 oder 7.
Tabelle 3, 5 oder 6 oder 7, 8 oder 9
Chemische Zusammensetzung nach Tabellen 3 und 4; mechanische Eigenschaften nach Tabelle 5, 6 oder 7; Härtbarkeit nach Tabelle 8 oder 9.
Tabellen 3, 5, 6, 7, 8 oder 9
Ergänzende oder besondere Anforderungen nach Anhang A von EN 10263-1:2017, sofern bei Anfrage und Bestellung vereinbart.
Tabelle 2 – Oberflächenzustand bei Lieferung
Vereinbarungsgrundlage
Oberflächenzustand
Symbol
Stab
Walzdraht
Draht
Sofern nicht anders vereinbart
Im Walzzustand
Keine Kennzeichnung oder +AR
X
X
—
Besonderer Oberflächenzustand nach Vereinbarung
Kaltgezogen
+C
X
—
X
Besonderer Oberflächenzustand nach Vereinbarung
Leicht kaltgezogen
+LC
X
—
X
Besonderer Oberflächenzustand nach Vereinbarung
Geschält
+PE
X
X
X
X = anwendbar; — = nicht anwendbar. Andere Lieferzustände können bei der Bestellung vereinbart werden.
Wärmebehandlungszustand und Oberflächenzustand sind getrennte Anforderungen. Diese Tabelle dient als Normreferenz; tatsächliche Erzeugnisform, Lieferzustand und Eignung sind in der Bestellung zu bestätigen.
Quelle: EN 10263-3:2017, Tabellen 1 und 2, Seiten 7–8 (PDF-Seiten 9–10).
2. Chemische Zusammensetzung
Tabelle 3 – Chemische Zusammensetzung von Einsatzstählen (Schmelzenanalyse)
Referenzanforderungen für 17CrNi6-6, Werkstoffnummer 1.5918. Dies sind keine Analysenergebnisse einer bestimmten Schmelze. Bestellnorm und Anforderungen an Vormaterial und Fertigerzeugnis sind getrennt zu bestätigen.
Element
Massenanteil, %
C
0.14–0.20
Si
≤0.30
Mn
0.50–0.90
P
≤0.025
S
≤0.025
Cr
1.40–1.70
Mo
—
Ni
1.40–1.70
B
—
Cu
≤0.25
Die Werte sind Massenanteile in Prozent. Einzelwerte sind Höchstgrenzen, sofern nicht anders angegeben. „—“ kennzeichnet ein leeres Feld in der Quelle und bedeutet keinen Gehalt von null.
Nicht aufgeführte Elemente dürfen ohne Zustimmung des Bestellers nicht absichtlich zugesetzt werden; ausgenommen sind Elemente zur Fertigbehandlung der Schmelze. Geeignete Vorkehrungen müssen verhindern, dass Einträge aus Schrott oder anderen Einsatzstoffen Härtbarkeit, mechanische Eigenschaften oder Verwendbarkeit beeinträchtigen.
Bei Stählen mit Härtbarkeitsanforderungen nach Tabellen 8 und 9 sind geringfügige Abweichungen von den Zusammensetzungsgrenzen zulässig, ausgenommen Schwefel und Phosphor. Die Abweichungen dürfen für Kohlenstoff 0.01% und für die übrigen Elemente die Werte in Tabelle 4 nicht überschreiten.
Zur Verbesserung der Kaltstaucheigenschaften ist eine Aluminiumzugabe von 0.020–0.050% möglich.
Ein niedrigerer Siliciumgehalt oder ein festgelegter Siliciumbereich kann bei der Bestellung vereinbart werden.
Tabelle 4 – Zulässige Abweichungen bei der Stückanalyse
Element
Grenzwerte der Schmelzenanalyse, %
Zulässige Abweichung der Stückanalyse, %
C
≤0.24
±0.02
Si
≤0.30
±0.03
Mn
≤1.00
±0.04
Mn
>1.00 und ≤1.40
±0.06
P
≤0.025
+0.005
S
≤0.040
+0.005
Cr
≤1.70
±0.05
Mo
≤0.30
±0.03
Mo
>0.30 und ≤0.50
±0.04
Ni
≤1.00
±0.03
Ni
>1.00 und ≤1.70
±0.05
B
≤0.0050
±0.0003
Cu
≤0.25
+0.03
± bedeutet, dass die Stückanalyse eines Elements innerhalb einer Schmelze die Obergrenze überschreiten oder die Untergrenze aus Tabelle 3 unterschreiten darf, jedoch nicht gleichzeitig in beide Richtungen.
Für Stähle mit einem festgelegten Schwefelbereich von 0.020–0.040% in der Schmelzenanalyse beträgt die zulässige Abweichung ±0.005%.
Quelle: EN 10263-3:2017, Tabelle 3 auf Seite 9 (PDF-Seite 11) und Tabelle 4 auf Seite 10 (PDF-Seite 12). Diese Tabellen ersetzen nicht die vollständige Norm.
3. Mechanische Eigenschaften
Tabelle 7 – Mechanische Eigenschaften legierter Stähle im festgelegten Lieferzustand
Stahlbezeichnung
Werkstoffnummer
Durchmesser
Lieferzustand
+AC
+FP
+U+C+AC
+U+C+AC+LC
+AC+C
über, mm
bis einschließlich, mm
Rm max., MPa
Z min., %
HB min.
HB max.
Rm max., MPa
Z min., %
Rm max., MPa
Z min., %
Rm max., MPa
Z min., %
17CrNi6-6
1.5918
2
5
—
—
—
—
600
62
640
60
—
—
17CrNi6-6
1.5918
5
10
600
60
156
207
580
62
620
60
720
57
17CrNi6-6
1.5918
10
40
600
60
156
207
580
62
620
60
710
57
Für +FP legt die Tabelle die minimale und maximale Brinellhärte HB fest. Diese Spalten geben weder Zugfestigkeit noch Brucheinschnürung an.
Quelle: EN 10263-3:2017, Tabelle 7, Seite 14. Rm bezeichnet die Zugfestigkeit; Z die Brucheinschnürung. Die Werte gelten für die festgelegten Durchmesserintervalle und Lieferzustände. Ein Strich bedeutet weder null noch eine Lieferbestätigung.
4. Anforderungen an die Härtbarkeit
Tabelle 8 – Härtegrenzen bei normaler Härtbarkeit (+H)
Stahlbezeichnung
Werkstoffnummer
Symbol
Austenitisierungstemperatur, °C (±5 °C)
Grenze
Härte, HRC, beim Abstand vom abgeschreckten Ende, mm
1.5
3
5
7
9
11
13
15
20
25
30
35
40
17CrNi6-6
1.5918
+H
870
max.
47
47
46
45
43
42
41
39
37
35
34
34
33
17CrNi6-6
1.5918
+H
870
min.
39
38
36
35
32
30
28
26
24
22
21
20
20
Quelle: EN 10263-3:2017, Tabelle 8, Seite 16.
Tabelle 9 – Härtegrenzen bei eingeschränkten Härtbarkeitsbändern (+HH und +HL)
Stahlbezeichnung
Werkstoffnummer
Symbol
Austenitisierungstemperatur, °C (±5 °C)
Grenze
Härte, HRC, beim Abstand vom abgeschreckten Ende, mm
1.5
3
5
7
9
11
13
15
20
25
30
35
40
17CrNi6-6
1.5918
+HH
870
max.
47
47
46
45
43
42
41
39
37
35
34
34
33
17CrNi6-6
1.5918
+HH
870
min.
42
41
39
38
36
34
32
30
28
26
25
25
24
17CrNi6-6
1.5918
+HL
870
max.
44
44
43
42
39
38
37
35
33
31
30
29
29
17CrNi6-6
1.5918
+HL
870
min.
39
38
36
35
32
30
28
26
24
22
21
20
20
Quelle: EN 10263-3:2017, Tabelle 9, Seite 18.
Diese Werte sind Normreferenzen für die festgelegten Prüfbedingungen. Sie bestätigen weder Lieferbarkeit noch Eignung für einen bestimmten Querschnitt oder ein betriebliches Wärmebehandlungsverfahren. Lieferanforderungen bedürfen einer technischen Bewertung.
TECHNISCHER HINWEIS
Anwendungs- und Bestellhinweise
Chemische Zusammensetzung, mechanische Eigenschaften, Lieferzustand und weitere technische Anforderungen richten sich nach der aktuell geltenden Normausgabe, den Kundenzeichnungen und der technischen Vereinbarung zum Auftrag. Die Angaben auf dieser Website ersetzen keine formellen Qualitätsnachweise.
ANGABEN FÜR DIE ANFRAGE
Empfohlene Angaben für die technische Anfrage
Werkstoffbezeichnung und anzuwendende Norm
Drahtdurchmesser oder Querschnitt, Lieferzustand und Menge
Bauteilzeichnung, Umformstationen oder Schadensfotos, sofern verfügbar
Anforderungen an Prüfungen, Zeugnisse oder Berichte
ZUGEHÖRIGE KOMPETENZEN
Zugehörige Fertigungs- und Qualitätssicherungskompetenzen
Kohlenstoffäquivalent-Rechner — 17CrNi6-6
Grundlage: EN 10263
Quelle der chemischen Zusammensetzung: BS EN 10263-3:2017
Aus der angegebenen Norm übertragen
Originalwortlaut der Quelle
Table 3
IIW / CEV
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15Beitrag bekannter Elemente, kein vollständiger Wert: 0.5967–0.8200
Fehlende Elemente: Mo, V
IIW/CEV: Vorbewertung der Schweißeignung von Kohlenstoff- und niedriglegierten Stählen.
Pcm (Ito–Bessyo)
Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5BBeitrag bekannter Elemente, kein vollständiger Wert: 0.2583–0.3808
Fehlende Elemente: Mo, V, B
Pcm: vorwiegend für niedriggekohlte, niedriglegierte Stähle; Anwendbarkeit insbesondere bei C über 0.11% prüfen.
CET
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40Beitrag bekannter Elemente, kein vollständiger Wert: 0.2950–0.4300
Fehlende Elemente: Mo
CET: Bewertung der Vorwärmung ferritischer Stähle; Bedingungen nach EN 1011-2 prüfen.
Eine angegebene Obergrenze bedeutet 0 bis zu dieser Grenze. Eine Untergrenze allein legt keine Obergrenze fest. Fehlende Elemente sind unbekannt, nicht null. Kombinationen von Normgrenzen sind keine gemessenen Schmelzenwerte.
Das Kohlenstoffäquivalent unterstützt die Beurteilung der Schweißeignung; es ist keine Freigabe für Kaltstauchen, Verbindungselementfestigkeit oder ein Schweißverfahren. Die Formeln gelten nicht unmittelbar für nichtrostende Stähle, Gusseisen oder Nichteisenmetalle.
Gleiche Bezeichnungen bestätigen keine Normgleichheit, Lieferung oder Austauschfreigabe.
17CrNi6-6 · ISO 683-3:2022
Chemische Zusammensetzung · Schmelzanalyse
Massenanteil %; Tabelle 3, Seite 18 des PDFs des Benutzers. Nicht aufgeführte Elemente dürfen nicht als 0 behandelt werden; die absichtliche Zugabe nicht aufgeführter Elemente unterliegt der Norm und der Bestellvereinbarung.
Element
Massenanteil / %
C
0.14~0.2
Si
≤0.4
Mn
0.5~0.9
P
≤0.025
S
≤0.035
Cr
1.4~1.7
Ni
1.4~1.7
Cu
≤0.4
Wenn A.4 in der Bestellung ausdrücklich ausgewählt wird, kann Si≥0.15% vereinbart werden; die Grundtabelle gibt weiterhin Si≤0.40% vor.
Lieferzustände und Härte · Tabelle 7
Brinellhärte. +S: zur Verbesserung der Scherbarkeit behandelt; +A: weichgeglüht; +TH: auf einen vorgegebenen Härtebereich behandelt; +FP: auf ein Ferrit-Perlit-Gefüge behandelt; +N: normalgeglüht. „—“ bedeutet, dass für diesen Lieferzustand keine Anforderung festgelegt ist.
Lieferzustand
Brinellhärte-Anforderung
+S
≤255
+A
≤229
+TH
175~229
+FP
156~207
+N
—
Wärmebehandlungs- und Probenbedingungen · Tabelle 8
Position
Temperatur / ℃
Austenitisierungstemperatur für den Stirnabschreckversuch
Mit Ausnahme der Austenitisierungstemperatur für den Stirnabschreckversuch sind die Aufkohlungs-, Abschreck- und Anlasstemperaturen Richtwerte; der tatsächliche Prozess muss die geforderten Eigenschaften erzielen. Die Haltezeiten betragen als Richtwerte mindestens 30 Minuten für das Austenitisieren und mindestens 1 Stunde für das Anlassen. Das Abschreckmedium ist entsprechend Produktform, Abkühlbedingungen und Ofenbeladung zu wählen.
Härtbarkeitsbedingungen · Tabellen 5 und 6
Abstand vom abgeschreckten Ende in mm; Härte in HRC. Nur anzuwenden, wenn die entsprechende Härtbarkeitsbedingung in der Bestellung festgelegt ist. „—“ bedeutet, dass an dieser Stelle kein Grenzwert festgelegt ist.
+H · Normale Härtbarkeit
Grenzwert / Abstand mm
1.5
3
5
7
9
11
13
15
20
25
30
35
40
Maximum
47
47
46
45
43
42
41
39
37
35
34
34
33
Minimum
39
38
36
35
32
30
28
26
24
22
21
20
20
+HH · Eingeengtes Härtbarkeitsband
Grenzwert / Abstand mm
1.5
3
5
7
9
11
13
15
20
25
30
35
40
Maximum
47
47
46
45
43
42
41
39
37
35
34
34
33
Minimum
42
41
39
38
36
34
32
30
28
26
25
25
24
+HL · Eingeengtes Härtbarkeitsband
Grenzwert / Abstand mm
1.5
3
5
7
9
11
13
15
20
25
30
35
40
Maximum
44
44
43
42
39
38
37
35
33
31
30
29
29
Minimum
39
38
36
35
32
30
28
26
24
22
21
20
20
Zulässige Abweichungen in der Stückanalyse · Tabelle 4
Element
Festgelegter Bereich der Schmelzanalyse / %
Zulässige Abweichung der Stückanalyse / %
C
0.07<C≤0.31
±0.02
Si
≤0.40
±0.03
Mn
≤1.00 / >1.00~1.65
±0.04 / ±0.06
P
≤0.025
+0.005
S
≤0.040
±0.005
Cr
≤1.80
±0.05
Mo
≤0.30 / >0.30~0.50
±0.03 / ±0.04
Ni
≤1.00 / >1.00~2.00 / >2.00~3.50
±0.03 / ±0.05 / ±0.07
Cu
≤0.40
+0.05
B
≤0.0050
±0.0003
„±“ erlaubt eine Abweichung für eine einzelne Schmelze entweder über der Obergrenze oder unter der Untergrenze, jedoch nur in eine Richtung. Stückanalyse-Abweichungen ändern nicht die Schmelzanalyse-Grenzwerte in Tabelle 3.
Normausgabe und Bestellhinweise
ISO 683-3:2022; die vom Benutzer bereitgestellte Datei ist die Übernahme der EN ISO 683-3:2022. Anforderungen aus verschiedenen Ausgaben sind separat aufgeführt; bestehende Quellen bleiben erhalten.
Die Ausgabe 2022 entfernt den Mindestsiliziumgehalt aus Tabelle 3. Die Grundanforderung ist Si≤0.40%; der Mindestwert in Anhang A.4 gilt nur als ausdrücklich vereinbarte Bestelloption.
Anhang A.4 nennt 15MnCrS5 und 18CrMo7-6; diese Bezeichnungen weichen von Tabelle 3 ab. Diese Seite korrigiert sie weder stillschweigend noch legt sie automatisch einen Mindestsiliziumgehalt fest; zusätzliche Anforderungen sind zwischen Besteller und Lieferant zu vereinbaren.
Bei Bestellungen nach Härtbarkeitseigenschaften erlaubt Tabelle 3, Fußnote a, begrenzte geringfügige Zusammensetzungsabweichungen: ausgenommen P und S, C ±0.01 % und andere Elemente innerhalb der Grenzwerte von Tabelle 4. Dies sind keine Standardbereiche für gewöhnliche Bestellungen.
Varianten mit erhöhtem Schwefelgehalt oder Bleizusatz zur Verbesserung der Zerspanbarkeit gelten nur auf Anforderung des Bestellers und nach Vereinbarung; sie ersetzen die hier angegebenen üblichen Zusammensetzungsbereiche nicht.
Die Norm gilt unter anderem für Walzdraht. Lieferung, Verarbeitung und Eigenschaften von fertigem Kaltstauchdraht erfordern eine technische Prüfung und Auftragsbestätigung. — bedeutet in dieser Tabelle nicht festgelegt, nicht 0.
Quellenabgleich: Codex hat die Angaben anhand der vom Benutzer bereitgestellten Originalnorm geprüft. Diese Webseite ersetzt weder die offizielle Norm noch die Bestellvereinbarung oder das Prüfzeugnis.