製品/EN 10263
冷間成形用材料データ
17CrNi6-6 · 冷間引抜き鋼線
17CrNi6-6の技術参照データです。出典:EN 10263-3:2017。化学成分、納入状態、特性は、引用元の限界値と注記を併せて確認してください。適用規格の版と受入れ要件は注文に関する技術合意で確認してください。
供給と技術検討 · Creation Groupは本製品の供給および技術検討に関するお問い合わせを受け付けます。寸法、納入状態、数量および検査書類は、検討後に注文技術協定で確認します。
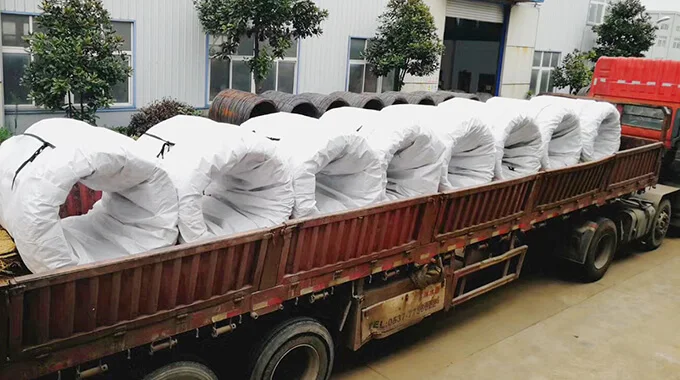 17CrNi6-6 · 製品形態の参考画像
01適用規格EN 10263-3:2017
02材質記号17CrNi6-6
03製品形状冷間引抜き鋼線
04納入に関する説明注文の技術条件に基づき要確認
ここでは当該材料に直接関係するデータを掲載しています。検査、設備、工程、梱包については、各リンク先をご覧ください。
この鋼種について問い合わせる1. 納入状態と適用要件
表1 — 納入状態、製品形状、適用要件
| 熱処理状態 | 記号 | 線材 | 棒鋼 | 線 |
|---|
| 未処理 | 記号なし、または +U | X | X | X |
| 球状化焼なまし | +AC | X | X | X |
| フェライト・パーライト組織と指定硬さ範囲が得られるように処理 | +FP | — | X | — |
| 注文の基準 | 適用要件 |
|---|
| 表3、および表5、6、7のいずれか | 化学成分は表3と表4、機械的性質は表5、6、7のいずれかによります。 |
| 表3、表5、6、7のいずれか、および表8または9 | 化学成分は表3と表4、機械的性質は表5、6、7のいずれか、焼入性は表8または9によります。 |
| 表3、5、6、7、8または9 | 引合い・注文時に合意した場合は、EN 10263-1:2017 の附属書Aによる追加要件または特別要件を適用します。 |
表2 — 納入時の表面状態
| 合意の基準 | 表面状態 | 記号 | 棒鋼 | 線材 | 線 |
|---|
| 別段の合意がない場合 | 圧延のまま | 記号なし、または +AR | X | X | — |
| 合意による特別な表面状態 | 冷間引抜き | +C | X | — | X |
| 合意による特別な表面状態 | 軽い冷間引抜き | +LC | X | — | X |
| 合意による特別な表面状態 | ピーリング(表面切削) | +PE | X | X | X |
X=適用、—=適用なし。注文時の合意により、別の納入状態を指定できます。
熱処理状態と表面状態は別の要件です。この表は規格の参照情報です。実際の製品形状、納入状態、用途への適否は注文時に確認します。
出典:EN 10263-3:2017、表1と表2、7–8ページ(PDF 9–10ページ)。
2. 化学成分
表3 — 肌焼鋼の化学成分(溶鋼分析)
17CrNi6-6(鋼番号 1.5918)の参照要件です。個別ヒートの分析実績値ではありません。注文に適用する規格と、素材および完成品への要件は別途確認してください。
| 元素 | 質量分率、% |
|---|
| C | 0.14–0.20 |
| Si | ≤0.30 |
| Mn | 0.50–0.90 |
| P | ≤0.025 |
| S | ≤0.025 |
| Cr | 1.40–1.70 |
| Mo | — |
| Ni | 1.40–1.70 |
| B | — |
| Cu | ≤0.25 |
数値は質量分率(%)で示します。特記のない単独の数値は上限です。「—」は原表の空欄に対応し、含有量がゼロであることを示すものではありません。
製鋼の仕上げに必要な場合を除き、一覧にない元素を購入者の合意なく意図的に添加してはなりません。スクラップなどの原料から、焼入性、機械的性質、用途への適否を損なう元素が入らないよう、適切な措置を講じます。
表8と表9による焼入性要件のある鋼では、硫黄とりんを除き、成分限界からのわずかな逸脱が認められます。逸脱は炭素で0.01%、その他の元素で表4の値を超えてはなりません。
冷間圧造性を改善するため、アルミニウムを0.020–0.050%添加できます。
注文時の合意により、けい素含有量を低く設定するか、特定の範囲を指定できます。
表4 — 製品分析の許容変動値
| 元素 | 溶鋼分析の限界値、% | 製品分析の許容変動値、% |
|---|
| C | ≤0.24 | ±0.02 |
| Si | ≤0.30 | ±0.03 |
| Mn | ≤1.00 | ±0.04 |
| Mn | >1.00 かつ ≤1.40 | ±0.06 |
| P | ≤0.025 | +0.005 |
| S | ≤0.040 | +0.005 |
| Cr | ≤1.70 | ±0.05 |
| Mo | ≤0.30 | ±0.03 |
| Mo | >0.30 かつ ≤0.50 | ±0.04 |
| Ni | ≤1.00 | ±0.03 |
| Ni | >1.00 かつ ≤1.70 | ±0.05 |
| B | ≤0.0050 | ±0.0003 |
| Cu | ≤0.25 | +0.03 |
± は、同一ヒートの製品分析で、ある元素の値が表3の上限を超えるか下限を下回るかのいずれか一方を許容し、両方向への逸脱を同時には許容しないことを示します。
溶鋼分析で硫黄範囲が0.020–0.040%と指定される鋼の許容変動値は±0.005%です。
出典:EN 10263-3:2017、表3(9ページ、PDF 11ページ)、表4(10ページ、PDF 12ページ)。この表は規格本文に代わるものではありません。
3. 機械的性質
表7 — 指定納入状態での合金鋼の機械的性質
| 鋼種 | 鋼番号 | 直径 | 納入状態 |
|---|
| +AC | +FP | +U+C+AC | +U+C+AC+LC | +AC+C |
|---|
| 超、mm | 以下、mm | Rm 上限、MPa | Z 下限、% | HB 下限 | HB 上限 | Rm 上限、MPa | Z 下限、% | Rm 上限、MPa | Z 下限、% | Rm 上限、MPa | Z 下限、% |
|---|
| 17CrNi6-6 | 1.5918 | 2 | 5 | — | — | — | — | 600 | 62 | 640 | 60 | — | — |
| 17CrNi6-6 | 1.5918 | 5 | 10 | 600 | 60 | 156 | 207 | 580 | 62 | 620 | 60 | 720 | 57 |
| 17CrNi6-6 | 1.5918 | 10 | 40 | 600 | 60 | 156 | 207 | 580 | 62 | 620 | 60 | 710 | 57 |
+FP について、この表が定めるのはブリネル硬さ HB の下限と上限です。これらの列には引張強さと絞りの規定はありません。
出典:EN 10263-3:2017、表7、14ページ。Rm は引張強さ、Z は破断絞りです。値は指定の直径範囲と納入状態に適用します。「—」はゼロや供給可否を示すものではありません。
4. 焼入性要件
表8 — 通常の焼入性(+H)に対する硬さ限界
| 鋼種 | 鋼番号 | 記号 | オーステナイト化温度、°C(±5 °C) | 限界値 | 焼入端からの距離(mm)における硬さ(HRC) |
|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 |
|---|
| 17CrNi6-6 | 1.5918 | +H | 870 | 上限 | 47 | 47 | 46 | 45 | 43 | 42 | 41 | 39 | 37 | 35 | 34 | 34 | 33 |
| 17CrNi6-6 | 1.5918 | +H | 870 | 下限 | 39 | 38 | 36 | 35 | 32 | 30 | 28 | 26 | 24 | 22 | 21 | 20 | 20 |
出典:EN 10263-3:2017、表8、16ページ。
表9 — 限定した焼入性帯(+HH、+HL)に対する硬さ限界
| 鋼種 | 鋼番号 | 記号 | オーステナイト化温度、°C(±5 °C) | 限界値 | 焼入端からの距離(mm)における硬さ(HRC) |
|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 |
|---|
| 17CrNi6-6 | 1.5918 | +HH | 870 | 上限 | 47 | 47 | 46 | 45 | 43 | 42 | 41 | 39 | 37 | 35 | 34 | 34 | 33 |
| 17CrNi6-6 | 1.5918 | +HH | 870 | 下限 | 42 | 41 | 39 | 38 | 36 | 34 | 32 | 30 | 28 | 26 | 25 | 25 | 24 |
| 17CrNi6-6 | 1.5918 | +HL | 870 | 上限 | 44 | 44 | 43 | 42 | 39 | 38 | 37 | 35 | 33 | 31 | 30 | 29 | 29 |
| 17CrNi6-6 | 1.5918 | +HL | 870 | 下限 | 39 | 38 | 36 | 35 | 32 | 30 | 28 | 26 | 24 | 22 | 21 | 20 | 20 |
出典:EN 10263-3:2017、表9、18ページ。
これらは指定試験条件での規格参照値です。供給可否、個別断面への適否、量産熱処理条件を保証するものではありません。納入要件は技術検討のうえで確認します。
化学成分、機械的性質、納入状態およびその他の技術的要求事項は、現行の適用規格、顧客図面および注文に関する技術協定に従います。ウェブサイトの情報は、正式な品質証明書に代わるものではありません。
見積依頼に必要な情報
技術問い合わせ時に提供いただきたい情報
- 材料鋼種および適用規格
- 線径または断面、納入状態および数量
- 部品図面、成形ステーションまたは不具合写真(ある場合)
- 試験項目、証明書または報告書の要求事項
炭素当量計算ツール — 17CrNi6-6
根拠: EN 10263
化学成分の出典: BS EN 10263-3:2017
記載規格の原文から転記
出典の原文
表3
IIW / CEV
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15既知元素の寄与分・完全な値ではありません: 0.5967–0.8200不足元素: Mo, V
IIW/CEV:炭素鋼・低合金鋼の溶接性の予備評価。
Pcm (Ito–Bessyo)
Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B既知元素の寄与分・完全な値ではありません: 0.2583–0.3808不足元素: Mo, V, B
Pcm:主に低炭素・低合金鋼が対象です。特に C が 0.11% を超える場合は適用性を確認してください。
CET
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40既知元素の寄与分・完全な値ではありません: 0.2950–0.4300不足元素: Mo
CET:フェライト系鋼の溶接予熱評価。EN 1011-2 の適用条件を確認してください。
上限のみの規定は 0 からその上限までと解釈します。下限のみでは上限を確定できません。不足元素は不明であり、ゼロとは扱いません。規格限界値の組合せは個別溶鋼の実測値ではありません。
炭素当量は溶接性評価の補助指標です。冷間圧造適性、締結部品の強度、溶接施工法の承認を意味しません。これらの式はステンレス鋼、鋳鉄、非鉄金属には直接適用しません。
方法の参照: TWI
炭素当量計算ツール →
材料参考資料
同じ鋼種・材質記号の参考情報は、標準の同等性、実際の供給又は代替の承認を意味しない。
17CrNi6-6 · ISO 683-3:2022
化学成分 · 溶鋼分析
質量分率%。表3、ユーザーPDFの18ページ。未記載の元素を0として扱ってはいけません。未記載元素の意図的な添加は規格および注文時の協定によります。
| 元素 | 質量分率 / % |
|---|
| C | 0.14~0.2 |
| Si | ≤0.4 |
| Mn | 0.5~0.9 |
| P | ≤0.025 |
| S | ≤0.035 |
| Cr | 1.4~1.7 |
| Ni | 1.4~1.7 |
| Cu | ≤0.4 |
注文時にA.4を明示的に選択した場合、Si≥0.15%を協定できます。基本表の要求は引き続きSi≤0.40%です。
納入状態と硬さ · 表7
ブリネル硬さ。+S:せん断性改善処理、+A:軟化焼なまし、+TH:規定硬さ範囲を得る処理、+FP:フェライト・パーライト組織を得る処理、+N:焼ならし。「—」は、その納入状態の要求が規定されていないことを示します。
| 納入状態 | ブリネル硬さの要求 |
|---|
| +S | ≤255 |
| +A | ≤229 |
| +TH | 175~229 |
| +FP | 156~207 |
| +N | — |
熱処理および試験片の条件 · 表8
| 項目 | 温度 / ℃ |
|---|
| 一端焼入試験のオーステナイト化温度 | 870 ± 5 |
| 浸炭温度(参考値) | 880~980 |
| 直接焼入れおよび一次焼入れの温度(参考値) | 820~860 |
| 二次焼入れ:心部の焼入温度(参考値) | 830~870 |
| 二次焼入れ:浸炭層の焼入温度(参考値) | 780~820 |
| 焼戻温度(参考値) | 150~200 |
一端焼入試験のオーステナイト化温度を除き、浸炭・焼入れ・焼戻温度は参考値であり、実際の工程は要求性能を満たすよう決定します。保持時間の目安は、オーステナイト化が少なくとも30分、焼戻しが少なくとも1時間です。焼入冷却剤は製品形状、冷却条件、装入量などに応じて選択します。
焼入性条件 · 表5・表6
焼入端からの距離の単位はmm、硬さはHRCです。注文で対応する焼入性条件を指定した場合だけ適用します。「—」は当該位置の限界値が規定されていないことを示します。
+H · 通常の焼入性
| 限界値 / 距離mm | 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 |
|---|
| 最大値 | 47 | 47 | 46 | 45 | 43 | 42 | 41 | 39 | 37 | 35 | 34 | 34 | 33 |
| 最小値 | 39 | 38 | 36 | 35 | 32 | 30 | 28 | 26 | 24 | 22 | 21 | 20 | 20 |
+HH · 狭い焼入性帯
| 限界値 / 距離mm | 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 |
|---|
| 最大値 | 47 | 47 | 46 | 45 | 43 | 42 | 41 | 39 | 37 | 35 | 34 | 34 | 33 |
| 最小値 | 42 | 41 | 39 | 38 | 36 | 34 | 32 | 30 | 28 | 26 | 25 | 25 | 24 |
+HL · 狭い焼入性帯
| 限界値 / 距離mm | 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 |
|---|
| 最大値 | 44 | 44 | 43 | 42 | 39 | 38 | 37 | 35 | 33 | 31 | 30 | 29 | 29 |
| 最小値 | 39 | 38 | 36 | 35 | 32 | 30 | 28 | 26 | 24 | 22 | 21 | 20 | 20 |
製品分析の許容差 · 表4
| 元素 | 溶鋼分析の規定範囲 / % | 製品分析の許容差 / % |
|---|
| C | 0.07<C≤0.31 | ±0.02 |
| Si | ≤0.40 | ±0.03 |
| Mn | ≤1.00 / >1.00~1.65 | ±0.04 / ±0.06 |
| P | ≤0.025 | +0.005 |
| S | ≤0.040 | ±0.005 |
| Cr | ≤1.80 | ±0.05 |
| Mo | ≤0.30 / >0.30~0.50 | ±0.03 / ±0.04 |
| Ni | ≤1.00 / >1.00~2.00 / >2.00~3.50 | ±0.03 / ±0.05 / ±0.07 |
| Cu | ≤0.40 | +0.05 |
| B | ≤0.0050 | ±0.0003 |
「±」は、同一溶鋼について上限超過または下限未満の一方向だけの偏差を認めるものであり、両方向への偏差は認めません。製品分析の許容差によって表3の溶鋼分析限界値は変わりません。
規格の版次と注文上の注意
- ISO 683-3:2022。ユーザー提供ファイルはEN ISO 683-3:2022採用版です。版次ごとの要求を区分し、既存の出典は保持します。
- 2022年版の表3ではSiの下限が廃止され、基本要求はSi≤0.40%です。附属書A.4の下限は、注文時に明示的に合意した選択条件としてのみ適用します。
- 附属書A.4の原文には15MnCrS5および18CrMo7-6とあり、表3の鋼種記号と一致していません。本ページでは無断で修正せず、Siの下限も自動適用しません。追加要件は発注者と供給者で確認します。
- 焼入性指定で注文する場合、表3の注aにより限定的な微小成分偏差が認められます。P・Sを除き、Cは±0.01%、その他は表4の限界に従います。通常注文の既定範囲ではありません。
- 硫黄量の増加や鉛添加による被削性改善仕様は、発注者の要求および合意がある場合だけ適用し、本ページの通常の成分範囲に置き換えるものではありません。
規格は線材などの製品を対象としています。冷間圧造用の仕上鋼線の供給・工程・性能は技術審査および注文で確認します。—は本表で規定されていないことを示し、0として扱ってはいけません。
出典照合:Codexがユーザー提供の規格原文に基づき確認しました。本ページは正式な規格、注文時の技術協定または検査証明書に代わるものではありません。
