ผลิตภัณฑ์/ISO 4954
ข้อมูลวัสดุสำหรับการขึ้นรูปเย็น
20MnCrS5 · ลวดเหล็กสำหรับการตีขึ้นรูปหัวเย็น
ข้อมูลทางเทคนิคสำหรับอ้างอิงของ 20MnCrS5 อ้างอิง ISO 4954:2018 · ภาคผนวก B ให้อ่านองค์ประกอบทางเคมี สภาพส่งมอบ และสมบัติร่วมกับขีดจำกัดและหมายเหตุที่อ้างถึง ให้ยืนยันฉบับมาตรฐานที่ใช้และเกณฑ์ตรวจรับในข้อตกลงทางเทคนิคของคำสั่งซื้อ
การจัดหาและการทบทวนทางเทคนิค · Creation Group รับคำขอจัดหาและทบทวนทางเทคนิคสำหรับผลิตภัณฑ์นี้ ขนาด สภาพส่งมอบ ปริมาณ และเอกสารตรวจสอบจะได้รับการยืนยันในข้อตกลงทางเทคนิคของคำสั่งซื้อหลังการทบทวน
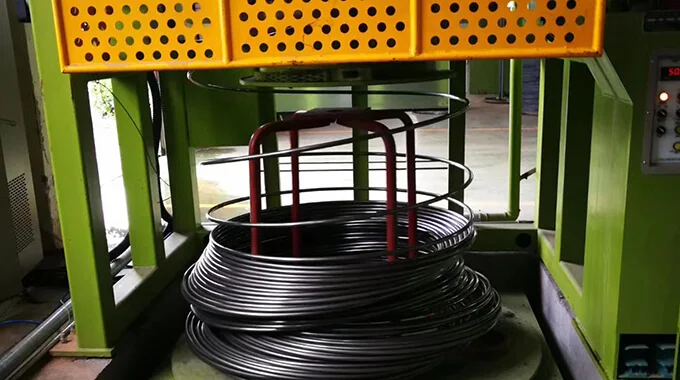 20MnCrS5 · ภาพประกอบรูปทรงผลิตภัณฑ์
01มาตรฐานที่ใช้ISO 4954:2018 · ภาคผนวก B
02เกรดวัสดุ20MnCrS5
03รูปแบบผลิตภัณฑ์ลวดเหล็กสำหรับการตีขึ้นรูปหัวเย็น
04ข้อมูลการส่งมอบต้องยืนยันตามข้อกำหนดทางเทคนิคของคำสั่งซื้อ
มาตรฐานและสมบัติ
ข้อมูลทางเทคนิคของวัสดุ
หน้านี้แสดงเฉพาะข้อมูลที่เกี่ยวข้องกับวัสดุนี้โดยตรง ดูข้อมูลการตรวจสอบ อุปกรณ์ กระบวนการผลิต และบรรจุภัณฑ์ได้จากลิงก์แยก
สอบถามเกี่ยวกับเหล็กเกรดนี้1. สภาพส่งมอบและข้อกำหนดที่ใช้
ตารางที่ B.1 — ชุดสภาพการอบชุบความร้อนเมื่อส่งมอบ รูปแบบผลิตภัณฑ์ และข้อกำหนดที่ใช้
| สภาพส่งมอบ | สัญลักษณ์ | เหล็กลวด | เหล็กแท่ง | ลวดเหล็ก |
|---|
| รีดร้อนหรือปอกผิว | +AR or +PE | X | X | X |
| ดึงเย็น | +AR+C | — | X | X |
| ดึงเย็นและอบอ่อนให้คาร์ไบด์เป็นทรงกลม | +AR+C+AC | — | X | X |
| ดึงเย็น อบอ่อนให้คาร์ไบด์เป็นทรงกลม และดึงเย็นเล็กน้อย | +AR+C+AC+LC | — | X | X |
| อบอ่อนให้คาร์ไบด์เป็นทรงกลม หรืออบอ่อนให้คาร์ไบด์เป็นทรงกลมแล้วปอกผิว | +AC or +AC+PE | X | X | X |
| อบอ่อนให้คาร์ไบด์เป็นทรงกลมและดึงเย็น | +AC+C | — | X | X |
| ผ่านกรรมวิธีให้ได้โครงสร้างเฟอร์ไรต์-เพิร์ไลต์และช่วงความแข็งที่กำหนด | +FP | — | X | — |
X = ใช้บังคับ, — = ไม่ใช้บังคับ
อาจตกลงสภาพส่งมอบอื่นได้ในขั้นสั่งซื้อ
ข้อกำหนดที่ใช้ตามหลักเกณฑ์การสั่งซื้อ
| สั่งซื้อตามชื่อเกรดเหล็กในตาราง | ข้อกำหนด |
|---|
| B.2, B.3, B.4 or B.5 | องค์ประกอบทางเคมีตาม B.2 สมบัติเชิงกลตาม B.3, B.4 และ B.5 |
| B.2, B.3, B.4, B.5, B.6 or B.7 | องค์ประกอบทางเคมีตาม B.2 สมบัติเชิงกลตาม B.3, B.4 และ B.5 ค่าความสามารถในการชุบแข็งตาม B.6 และ B.7 |
ข้อกำหนดเพิ่มเติมหรือข้อกำหนดพิเศษตามภาคผนวก E ใช้เมื่อมีข้อตกลงขณะสอบถามและสั่งซื้อ
ที่มา ISO 4954:2018 ตารางที่ B.1 หน้า 22 ตารางนี้แสดงความสัมพันธ์ระหว่างรูปแบบผลิตภัณฑ์ สภาพส่งมอบ และข้อกำหนดตามมาตรฐาน ให้ยืนยันการจัดหาจริงแยกต่างหาก
2. องค์ประกอบทางเคมี
ตารางที่ B.2 — องค์ประกอบทางเคมีของเหล็กสำหรับชุบแข็งผิว (ผลวิเคราะห์น้ำเหล็ก)
ผลวิเคราะห์น้ำเหล็กตามข้อกำหนดอ้างอิงสำหรับ 20MnCrS5 ข้อกำหนดนี้ใช้เพื่ออ้างอิงและไม่ได้แสดงผลวิเคราะห์ของการหลอมใดโดยเฉพาะ ให้ยืนยันมาตรฐานการสั่งซื้อและข้อกำหนดสำหรับวัตถุดิบและผลิตภัณฑ์สำเร็จแยกต่างหาก
| ธาตุ | สัดส่วนโดยมวล, % |
|---|
| C | 0.17–0.22 |
| Si | ≤0.30 |
| Mn | 1.10–1.40 |
| P | ≤0.025 |
| S | 0.020–0.040 |
| Cr | 1.00–1.30 |
| Ni | — |
| Mo | — |
| B | — |
| Cu | ≤0.25 |
ห้ามเจตนาเติมธาตุที่ไม่มีในรายการโดยไม่ได้รับความเห็นชอบจากผู้ซื้อ ยกเว้นเพื่อปรับน้ำเหล็กในขั้นสุดท้าย ต้องป้องกันธาตุจากเศษเหล็กหรือวัสดุอื่นในกระบวนการที่อาจกระทบความสามารถในการชุบแข็ง สมบัติเชิงกล หรือความเหมาะสม
อาจเติม Al ที่ 0.020–0.050% เพื่อปรับปรุงสมรรถนะการตีขึ้นรูปหัวเย็น
a ค่าที่ระบุเป็นตัวเลขเดียวคือขีดจำกัดสูงสุด เว้นแต่ระบุเป็นอย่างอื่น เครื่องหมายขีดไม่ได้หมายถึงปริมาณเป็นศูนย์
b สำหรับเหล็กที่กำหนดความสามารถในการชุบแข็งตามตารางที่ B.6 และ B.7 อนุญาตให้ค่าคลาดจากขีดจำกัดเล็กน้อย ยกเว้นกำมะถันและฟอสฟอรัส ค่าคลาดต้องไม่เกิน 0.01% สำหรับคาร์บอน และไม่เกินค่าตามตารางที่ 2 สำหรับธาตุอื่น
c อาจตกลงปริมาณซิลิคอนที่ต่ำลงหรือช่วงซิลิคอนที่กำหนดในขั้นสั่งซื้อ
ที่มา ISO 4954:2018 ตารางที่ B.2 หน้า 23 (หน้า PDF 29) ให้ใช้ตารางและหมายเหตุร่วมกับมาตรฐานฉบับเต็ม
3. สมบัติเชิงกล
ตารางที่ B.5 — สมบัติเชิงกลของเหล็กผสม
| ชื่อเกรดเหล็ก | เส้นผ่านศูนย์กลาง | สภาพส่งมอบ |
|---|
| +AC | +FP | +AR+C+AC | +AR+C+AC+LC | +AC+C |
|---|
| มากกว่า, mm | ไม่เกิน, mm | Rm สูงสุด, MPa | Z ต่ำสุด, % | HB ต่ำสุด | HB สูงสุด | Rm สูงสุด, MPa | Z ต่ำสุด, % | Rm สูงสุด, MPa | Z ต่ำสุด, % | Rm สูงสุด, MPa | Z ต่ำสุด, % |
|---|
| 20MnCrS5 | 2 | 5 | — | — | — | — | 570 | 62 | 610 | 60 | — | — |
| 20MnCrS5 | 5 | 10 | 570 | 60 | 152 | 201 | 550 | 62 | 590 | 60 | 680 | 57 |
| 20MnCrS5 | 10 | 40 | 570 | 60 | 152 | 201 | 550 | 62 | 590 | 60 | 670 | 57 |
ที่มา ISO 4954:2018 ตารางที่ B.5 หน้า 27 Rm คือความต้านแรงดึง และ Z คือร้อยละการลดพื้นที่หน้าตัดเมื่อขาด HB คือความแข็งบริเนลล์เมื่อมีการระบุ ค่าเหล่านี้ใช้เฉพาะช่วงเส้นผ่านศูนย์กลางและสภาพส่งมอบที่กำหนด
4. ข้อกำหนดความสามารถในการชุบแข็ง
ตารางที่ B.6 — ขีดจำกัดความแข็งของเหล็กที่มีความสามารถในการชุบแข็งปกติ (+H)
| ชื่อเกรดเหล็ก | สัญลักษณ์ | อุณหภูมิออสเทไนไทซิง, °C (±5 °C) | ขีดจำกัด | ความแข็ง HRC ที่ระยะจากปลายชุบเย็น หน่วยระยะ mm |
|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 |
|---|
| 20MnCrS5 | +H | 870 | สูงสุด | 49 | 49 | 48 | 46 | 43 | 42 | 41 | 39 | 37 | 35 | 34 | 33 | 32 |
| 20MnCrS5 | +H | 870 | ต่ำสุด | 41 | 39 | 36 | 33 | 30 | 28 | 26 | 25 | 23 | 21 | — | — | — |
ที่มา ISO 4954:2018 ตารางที่ B.6 หน้า 29
ตารางที่ B.7 — ขีดจำกัดความแข็งสำหรับช่วงความสามารถในการชุบแข็งแบบจำกัด (+HH และ +HL)
| ชื่อเกรดเหล็ก | สัญลักษณ์ | อุณหภูมิออสเทไนไทซิง, °C (±5 °C) | ขีดจำกัด | ความแข็ง HRC ที่ระยะจากปลายชุบเย็น หน่วยระยะ mm |
|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 |
|---|
| 20MnCrS5 | +HH | 870 | สูงสุด | 49 | 49 | 48 | 46 | 43 | 42 | 41 | 39 | 37 | 35 | 34 | 33 | 32 |
| 20MnCrS5 | +HH | 870 | ต่ำสุด | 44 | 42 | 40 | 37 | 34 | 33 | 31 | 30 | 28 | 26 | 25 | 24 | 23 |
| 20MnCrS5 | +HL | 870 | สูงสุด | 46 | 46 | 44 | 42 | 39 | 37 | 36 | 34 | 32 | 30 | 29 | 28 | 27 |
| 20MnCrS5 | +HL | 870 | ต่ำสุด | 41 | 39 | 36 | 33 | 30 | 28 | 26 | 25 | 23 | 21 | — | — | — |
ที่มา ISO 4954:2018 ตารางที่ B.7 หน้า 31
ค่าเหล่านี้เป็นข้อมูลอ้างอิงจากมาตรฐานสำหรับสภาวะทดสอบที่กำหนด ต้องประเมินทางเทคนิคเพื่อยืนยันการจัดหา ความเหมาะสมกับหน้าตัด และกระบวนการอบชุบในการผลิต
หมายเหตุทางเทคนิค
ข้อควรระวังในการใช้งานและการสั่งซื้อ
องค์ประกอบทางเคมี สมบัติเชิงกล สภาพการส่งมอบ และข้อกำหนดทางเทคนิคอื่น ๆ ให้ยึดตามมาตรฐานที่ใช้ฉบับปัจจุบัน แบบของลูกค้า และข้อตกลงทางเทคนิคของคำสั่งซื้อ ข้อมูลบนเว็บไซต์ไม่ใช้แทนเอกสารรับรองคุณภาพอย่างเป็นทางการ
ข้อมูลสำหรับขอใบเสนอราคา
ข้อมูลที่แนะนำให้ระบุในการสอบถามทางเทคนิค
- เกรดวัสดุและมาตรฐานที่ใช้
- เส้นผ่านศูนย์กลางลวดหรือหน้าตัด สภาพการส่งมอบ และปริมาณ
- แบบชิ้นส่วน สถานีขึ้นรูป หรือภาพความเสียหาย หากมี
- ข้อกำหนดด้านการทดสอบ ใบรับรอง หรือรายงาน
เครื่องคำนวณคาร์บอนสมมูล — 20MnCrS5
หลักอ้างอิง: ISO 4954
แหล่งข้อมูลส่วนประกอบทางเคมี: ISO 4954:2018
ถอดข้อมูลจากมาตรฐานที่อ้างอิง
ข้อความต้นฉบับของแหล่งข้อมูล
ตารางที่ B.2
IIW / CEV
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15ส่วนร่วมจากธาตุที่ทราบ ยังไม่ใช่ค่าครบถ้วน: 0.5533–0.7300ธาตุที่ขาดข้อมูล: Mo, V, Ni
IIW/CEV: การประเมินความสามารถในการเชื่อมเบื้องต้นของเหล็กกล้าคาร์บอนและเหล็กกล้าเจือต่ำ
Pcm (Ito–Bessyo)
Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5Bส่วนร่วมจากธาตุที่ทราบ ยังไม่ใช่ค่าครบถ้วน: 0.2750–0.3775ธาตุที่ขาดข้อมูล: Ni, Mo, V, B
Pcm: ใช้หลักกับเหล็กกล้าคาร์บอนต่ำเจือต่ำ ต้องยืนยันขอบเขตการใช้ โดยเฉพาะเมื่อ C เกิน 0.11%
CET
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40ส่วนร่วมจากธาตุที่ทราบ ยังไม่ใช่ค่าครบถ้วน: 0.3300–0.4375ธาตุที่ขาดข้อมูล: Mo, Ni
CET: การประเมินการอุ่นก่อนเชื่อมของเหล็กกล้าเฟอร์ริติก ต้องตรวจเงื่อนไข EN 1011-2
ขีดจำกัดบนที่ระบุหมายถึงช่วงตั้งแต่ 0 ถึงขีดจำกัดนั้น การมีเพียงขีดจำกัดล่างไม่สามารถกำหนดขีดจำกัดบนได้ ธาตุที่ขาดข้อมูลถือว่าไม่ทราบ ไม่ใช่ศูนย์ การรวมค่าขีดจำกัดตามมาตรฐานไม่ใช่ผลวัดของแต่ละเบ้าหลอม
คาร์บอนสมมูลช่วยประเมินความสามารถในการเชื่อม ไม่ใช่การรับรองความเหมาะสมสำหรับการขึ้นรูปหัวเย็น ความแข็งแรงของชิ้นส่วนยึด หรือวิธีการเชื่อม สูตรเหล่านี้ไม่ใช้โดยตรงกับเหล็กกล้าไร้สนิม เหล็กหล่อ หรือโลหะนอกกลุ่มเหล็ก
อ้างอิงวิธีการ: TWI
เครื่องคำนวณคาร์บอนสมมูล →
ข้อมูลอ้างอิงวัสดุ
การอ้างอิงเกรดเดียวกันไม่ได้หมายความว่ามาตรฐานเทียบเท่า มีการส่งมอบจริง หรืออนุมัติการทดแทน
20MnCrS5 · ISO 683-3:2022
องค์ประกอบทางเคมี · การวิเคราะห์น้ำเหล็ก
เศษส่วนมวล %; ตาราง 3, หน้า 17 ของ PDF ของผู้ใช้ ธาตุที่ไม่ได้ระบุไว้ต้องไม่ถูกถือว่าเป็น 0; การเติมธาตุที่ไม่ได้ระบุไว้อย่างตั้งใจต้องเป็นไปตามมาตรฐานและข้อตกลงการสั่งซื้อ
| ธาตุ | เศษส่วนมวล / % |
|---|
| C | 0.17~0.22 |
| Si | ≤0.4 |
| Mn | 1.1~1.4 |
| P | ≤0.025 |
| S | 0.02~0.04 |
| Cr | 1~1.3 |
| Cu | ≤0.4 |
เมื่อเลือก A.4 ในคำสั่งซื้ออย่างชัดเจน อาจตกลงให้ Si≥0.15% ได้; โดยที่ตารางพื้นฐานยังคงระบุ Si≤0.40%
เงื่อนไขการส่งมอบและความแข็ง · ตาราง 7
ความแข็ง Brinell. +S: ผ่านการปรับปรุงให้ตัดด้วยแรงเฉือนได้ดีขึ้น; +A: อบอ่อน; +TH: ผ่านการปรับสภาพให้ได้ช่วงความแข็งที่กำหนด; +FP: ผ่านการปรับสภาพให้ได้โครงสร้างเฟอร์ไรต์-เพิร์ลไลต์; +N: อบปกติ. “—” หมายถึงไม่มีข้อกำหนดสำหรับสภาพส่งมอบนั้น
| เงื่อนไขการส่งมอบ | ข้อกำหนดความแข็ง Brinell |
|---|
| +S | ≤255 |
| +A | ≤217 |
| +TH | 170~217 |
| +FP | 152~201 |
| +N | 140~201 |
เงื่อนไขการอบชุบความร้อนและชิ้นงานทดสอบ · ตาราง 8
| รายการ | อุณหภูมิ / ℃ |
|---|
| อุณหภูมิออสเทไนไทซิงสำหรับการทดสอบชุบแข็งปลายชิ้นงาน | 900 ± 5 |
| อุณหภูมิคาร์บูไรซิง (ค่าแนะนำ) | 880~980 |
| อุณหภูมิการชุบแข็งโดยตรงและการชุบแข็งครั้งแรก (ค่าแนะนำ) | 820~860 |
| การชุบแข็งครั้งที่สอง: อุณหภูมิการชุบแข็งแกนกลาง (ค่าแนะนำ) | 860~900 |
| การชุบแข็งครั้งที่สอง: อุณหภูมิชุบแข็งชั้นผิวที่เพิ่มคาร์บอน (ค่าแนะนำ) | 780~820 |
| อุณหภูมิการคืนไฟ (ค่าแนะนำ) | 150~200 |
ยกเว้นอุณหภูมิออสเทไนไทซิงสำหรับการทดสอบชุบแข็งปลายชิ้นงาน อุณหภูมิคาร์บูไรซิง การชุบแข็ง และการอบคืนไฟเป็นค่าแนะนำ กระบวนการจริงต้องให้ได้สมบัติที่ต้องการ เวลาแช่ที่แนะนำคืออย่างน้อย 30 นาทีสำหรับออสเทไนไทซิง และอย่างน้อย 1 ชั่วโมงสำหรับการอบคืนไฟ เลือกตัวกลางชุบแข็งตามรูปทรงผลิตภัณฑ์ สภาพการเย็นตัว และปริมาณชิ้นงานในเตา
เงื่อนไขความสามารถในการชุบแข็ง · ตาราง 5 และ 6
ระยะห่างจากปลายชุบแข็งในหน่วย mm; ความแข็งในหน่วย HRC ใช้เฉพาะเมื่อมีการระบุเงื่อนไขความสามารถในการชุบแข็งที่เกี่ยวข้องในคำสั่งซื้อเท่านั้น “—” ระบุว่าไม่มีขีดจำกัดที่ตำแหน่งนั้น
+H · ความสามารถในการชุบแข็งระดับปกติ
| ขีดจำกัด / ระยะทาง mm | 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 |
|---|
| สูงสุด | 49 | 49 | 48 | 46 | 43 | 42 | 41 | 39 | 37 | 35 | 34 | 33 | 32 |
| ขั้นต่ำ | 41 | 39 | 36 | 33 | 30 | 28 | 26 | 25 | 23 | 21 | — | — | — |
+HH · ช่วงความสามารถในการชุบแข็งแบบแคบ
| ขีดจำกัด / ระยะทาง mm | 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 |
|---|
| สูงสุด | 49 | 49 | 48 | 46 | 43 | 42 | 41 | 39 | 37 | 35 | 34 | 33 | 32 |
| ขั้นต่ำ | 44 | 42 | 40 | 37 | 34 | 33 | 31 | 30 | 28 | 26 | 25 | 24 | 23 |
+HL · ช่วงความสามารถในการชุบแข็งแบบแคบ
| ขีดจำกัด / ระยะทาง mm | 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 |
|---|
| สูงสุด | 46 | 46 | 44 | 42 | 39 | 37 | 36 | 34 | 32 | 30 | 29 | 28 | 27 |
| ขั้นต่ำ | 41 | 39 | 36 | 33 | 30 | 28 | 26 | 25 | 23 | 21 | — | — | — |
ความคลาดเคลื่อนที่อนุญาตในการวิเคราะห์ผลิตภัณฑ์ · ตาราง 4
| ธาตุ | ช่วงการวิเคราะห์เหล็กหลอมที่กำหนด / % | ความคลาดเคลื่อนในการวิเคราะห์ผลิตภัณฑ์ที่อนุญาต / % |
|---|
| C | 0.07<C≤0.31 | ±0.02 |
| Si | ≤0.40 | ±0.03 |
| Mn | ≤1.00 / >1.00~1.65 | ±0.04 / ±0.06 |
| P | ≤0.025 | +0.005 |
| S | ≤0.040 | ±0.005 |
| Cr | ≤1.80 | ±0.05 |
| Mo | ≤0.30 / >0.30~0.50 | ±0.03 / ±0.04 |
| Ni | ≤1.00 / >1.00~2.00 / >2.00~3.50 | ±0.03 / ±0.05 / ±0.07 |
| Cu | ≤0.40 | +0.05 |
| B | ≤0.0050 | ±0.0003 |
“±” อนุญาตให้เหล็กจากการหลอมครั้งเดียวมีความคลาดเคลื่อนสูงกว่าขีดจำกัดบนหรือต่ำกว่าขีดจำกัดล่างได้เพียงทิศทางเดียว ความคลาดเคลื่อนของการวิเคราะห์ผลิตภัณฑ์ไม่เปลี่ยนขีดจำกัดการวิเคราะห์น้ำเหล็กในตาราง 3
ฉบับพิมพ์ของมาตรฐานและหมายเหตุการสั่งซื้อ
- ISO 683-3:2022; ไฟล์ที่ผู้ใช้จัดหาให้คือการนำ EN ISO 683-3:2022 มาใช้ ข้อกำหนดจากฉบับพิมพ์ที่แตกต่างกันจะถูกระบุแยกกัน และคงแหล่งที่มาเดิมไว้
- ฉบับพิมพ์ 2022 ได้นำปริมาณซิลิคอนขั้นต่ำออกจากตาราง 3 ข้อกำหนดพื้นฐานคือ Si≤0.40%; ค่าขั้นต่ำในภาคผนวก A.4 จะใช้ได้ต่อเมื่อมีการตกลงเป็นทางเลือกในการสั่งซื้ออย่างชัดเจนเท่านั้น
- ภาคผนวก A.4 พิมพ์ 15MnCrS5 และ 18CrMo7-6 ซึ่งแตกต่างจากชื่อเรียกเกรดในตาราง 3 หน้านี้จะไม่แก้ไขข้อมูลดังกล่าวโดยพลการ หรือกำหนดปริมาณซิลิคอนขั้นต่ำโดยอัตโนมัติ; ข้อกำหนดเพิ่มเติมต้องได้รับการตกลงกันระหว่างผู้ซื้อและผู้ขาย
- เมื่อสั่งซื้อตามข้อกำหนดความสามารถในการชุบแข็ง ตาราง 3 หมายเหตุ a อนุญาตให้มีความคลาดเคลื่อนเล็กน้อยของส่วนประกอบในวงจำกัด: ยกเว้น P และ S, C ±0.01%, และธาตุอื่นๆ ภายในขีดจำกัดของตาราง 4 ซึ่งไม่ใช่ช่วงค่าเริ่มต้นสำหรับการสั่งซื้อทั่วไป
- ทางเลือกที่เพิ่มกำมะถันหรือเติมตะกั่วเพื่อปรับปรุงความสามารถในการตัดเฉือนใช้เฉพาะเมื่อผู้ซื้อร้องขอและมีข้อตกลง ไม่ใช้แทนช่วงองค์ประกอบปกติที่ระบุในหน้านี้
มาตรฐานนี้ครอบคลุมผลิตภัณฑ์ เช่น เหล็กลวด การจัดส่ง กระบวนการ และสมบัติของลวดสำเร็จรูปสำหรับขึ้นรูปหัวเย็นต้องผ่านการพิจารณาทางเทคนิคและยืนยันในคำสั่งซื้อ — หมายถึงไม่ได้กำหนดในตารางนี้ ไม่ใช่ 0
การเปรียบเทียบแหล่งที่มา: ตรวจสอบโดย Codex เทียบกับมาตรฐานที่ผู้ใช้จัดหาให้ เว็บเพจนี้ไม่สามารถใช้แทนมาตรฐานอย่างเป็นทางการ, ข้อตกลงการสั่งซื้อ หรือใบรับรองการตรวจสอบได้
