

Koldstukning for ingeniører · Kapitel ni | Materialets egnethed og de faktiske bearbejdningsforhold
I forrige kapitel så vi på, hvordan emnets geometri og formningstrinene påvirker materialets opførsel. Her ser vi på et almindeligt spørgsmål fra produktionen: Hvorfor ændrer koldstukningen sig, når samme produkt, stålkvalitet og dimension flyttes fra én maskine til en anden?
Først skal det bekræftes, at materialetilstanden kan sammenlignes. Derefter undersøges de faktiske bearbejdningsforhold. Vurderingen skal bygge på batchregistreringer, fysiske prøver og produktionsdata, ikke alene på udsagn som »det virker på andre maskiner« eller »det har altid fungeret før«.
Som materialeleverandør skal vi forbinde materialetilstanden med kundens emnegeometri og formningsproces. Vi skal både bekræfte leveringskvaliteten og undersøge egnethed og stabilitet i den faktiske produktion.
Et godkendt materiale er grundlaget. Stabil formning kræver også, at materialetilstanden passer til bearbejdningskravene.

*[Figur1: Leveret tråd og koldstukkede emner] Billedtekst: Fra tråd til færdigt emne skal materialets egnethed vurderes ud fra produktet og dets formningskrav.*
Et: Kontrollér først, om materialetilstanden er sammenlignelig
Samme stålkvalitet og diameter betyder ikke, at to trådruller har helt samme tilstand, når de føres ind i maskinen. Forskelle i glødning, trækning og overfladebehandling kan påvirke mikrostruktur, styrke, duktilitet og overflade. Kontrollér derfor materialedata før en sammenligning af produktionen:
- Batch og rullenummer: Kommer materialet fra samme batch og rulle, og kendes prøvestedet?
- Leveringstilstand: Er forløbet for glødning, trækning og overfladebehandling ens?
- Prøvningsregistreringer: Vedrører resultaterne det faktisk anvendte materiale og ikke blot samme stålkvalitet?
- Efterfølgende håndtering: Har transport, opbevaring eller forberedelse før maskinen medført ekstra bearbejdning eller ændret overfladetilstand?
Brug helst materiale fra samme batch og rulle med kendt prøvested. Er det allerede bekræftet, at materialet kommer fra samme rulle, skal undersøgelsen fortsætte med de faktiske formningsforhold og fejlmønstret. Den må ikke standse ved en antagelse om materialeforskelle. Formålet er at etablere et gyldigt sammenligningsgrundlag, ikke at placere ansvar på forhånd.
To: Forskellige maskiner kræver kontrol af de faktiske formningsforhold
Materialet skal opfylde konkrete deformationskrav, ikke krav knyttet til et maskinmærke eller modelnavn. Ved samme produkt kan maskinerne variere i afskæringslængde og endeflade, deformation pr. trin, produktionstakt, smøreforsyning og temperatur efter længere tids drift.
Disse forskelle ændrer den lokale deformation og kontaktforholdene under formningen. Stabil produktion under ét sæt forhold er vigtig anvendelsesinformation, men erstatter ikke en egnethedsprøvning under andre forhold.
For leverandøren skal kendskab til forholdene præcisere kundens materialekrav og målrette materialevalg, leveringstilstand og prøvning. Om selve materialet opfylder kvalitetskravene, skal fortsat afgøres ud fra den relevante standard, tekniske aftale og prøvningsresultater. De to vurderinger erstatter ikke hinanden.
Tre: Kortlæg først fejlmønstret, når produktionen er forskellig
Forskellig opførsel på forskellige maskiner giver nyttige oplysninger til en sammenligning. Før der vælges mellem »materialefejl« og »procesfejl«, bør fejlens omfang, tidspunkt og placering registreres:
- Er fejlen samlet i én rulle eller et bestemt afsnit, eller forekommer den i flere ruller?
- Findes den fra produktionsstart, eller opstår den først efter en periode med kontinuerlig drift?
- Forekommer den samme sted, og er udseende og retning ens?
- Ved hvilken station kan fejlen først observeres?
Oplysningerne hjælper med at vælge prøvesteder og næste undersøgelse. Billedet viser eksempelvis revner ved en emneflanges kant. Registrér placering, antal og fordeling, og gem prøver fra de relevante stationer for at fastslå, hvornår fejlen først er til stede.
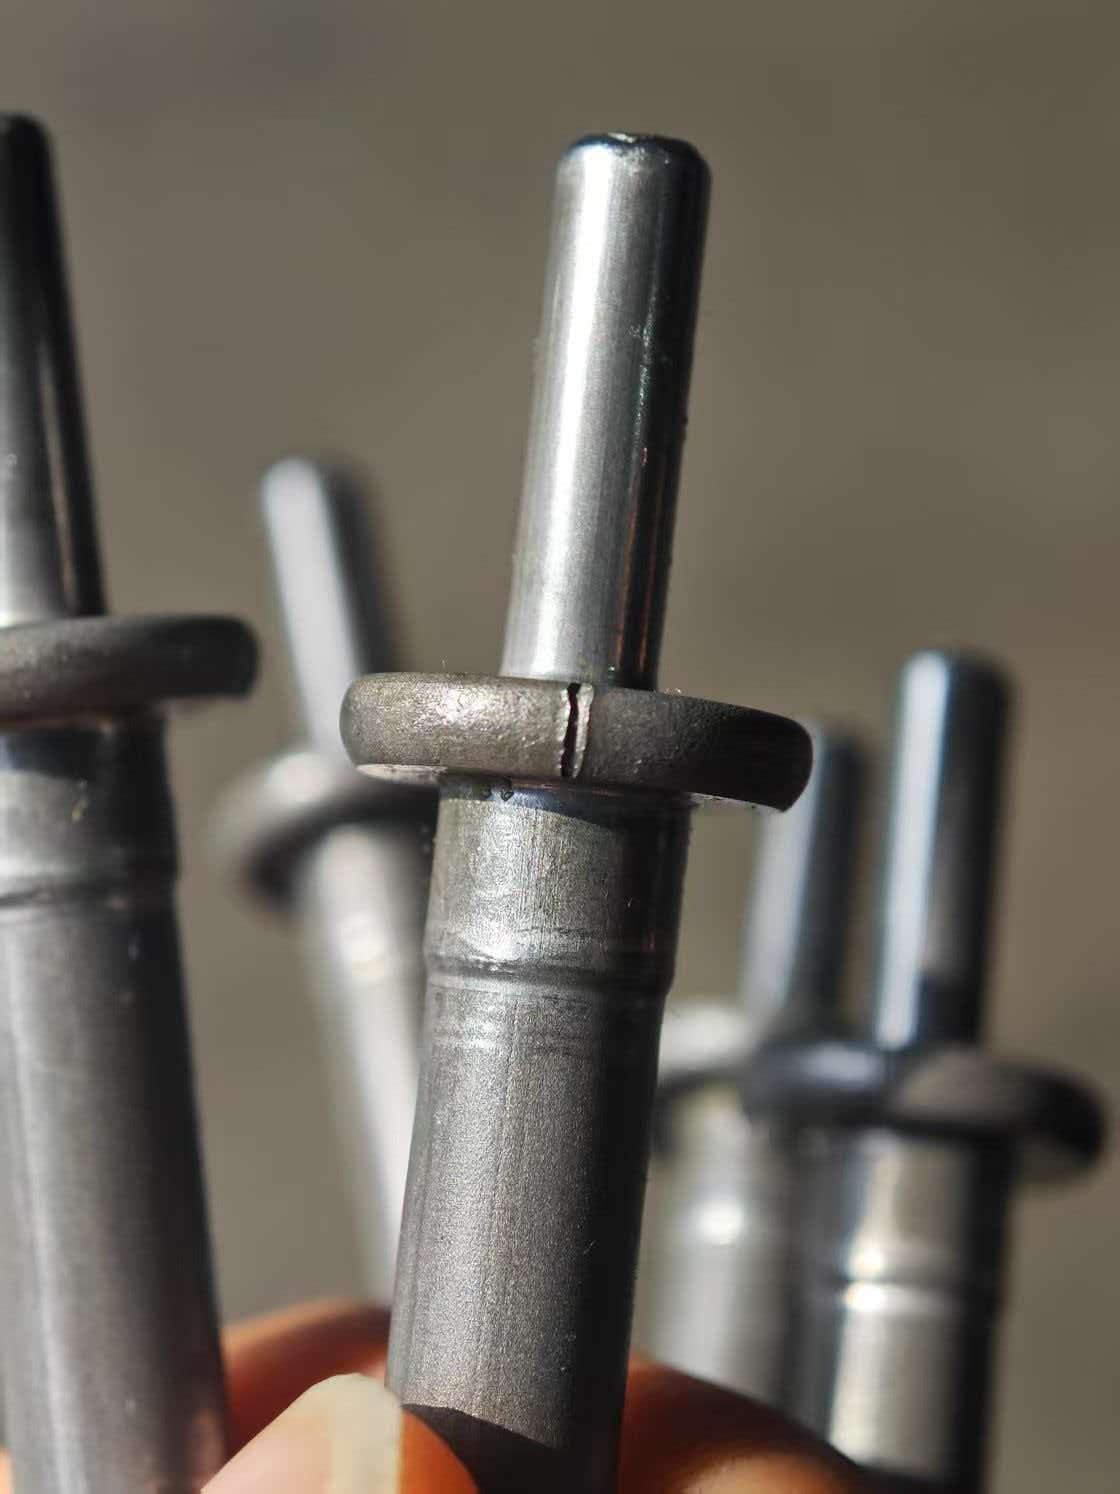
*[Figur2: Nærbillede af revner ved flangekanten] Billedtekst: Eksempel på et revnet koldstukket emne, der viser fejlens placering og udseende.*
En præcis fejlbeskrivelse gør undersøgelsen mere målrettet. Fotos dokumenterer observationen; årsagen skal efterprøves med materialeundersøgelser og procesregistreringer.
Fire: Sammenhold registreringer, materiale og prøvningsresultater
Det afgørende er ikke antallet af udførte prøvninger. Hver undersøgelse skal besvare et klart spørgsmål og kunne spores til det relevante materiale og den relevante prøve.
Kontrollér registreringerne for at bekræfte oprindelse og leveringstilstand. Find råmaterialebatch, produktionsrute, rullenummer og tilhørende prøvningsresultater. Ved batchsammenligning skal dimension, leveringstilstand og prøvebetingelser også kontrolleres.
Undersøg materialet, og gem nøgleprøver fra processen. Mærk og opbevar tråd, afskårne emner, stationsprøver og fejlbehæftede emner hver for sig. Hvis kun det færdige revnede emne gemmes, er det ofte vanskeligt at afgøre, om fejlen fandtes tidligere.
Vælg målrettede prøvninger til det konkrete spørgsmål. Ved overfladefejl undersøges udseende og fordeling; ved revner kan tværsnit, mikrostruktur eller brudflade undersøges efter behov. Ved spørgsmål om formbarhed inddrages relevante styrke-, duktilitets- og hårdhedsdata.
Trækprøvning: Kontrollér materialets styrke og duktilitet. Afhængigt af prøveplanen vurderes trækstyrke, brudforlængelse eller brudindsnøring. Ved sammenligning skal prøvningsmetode, prøveudtagning og materialetilstand være sammenlignelige.

*[Figur3: Trækprøvning i praksis] Billedtekst: Foto af mekanisk materialeprøvning med en trækprøvemaskine.*
Hårdhedsprøvning: Vurdér materialetilstanden i forhold til målestedet. Vælg en egnet metode, og registrér prøvested, målepunkter og betingelser. Billedet viser et mikro-Vickers-indtryk og målevisningen som eksempel på lokal hårdhedsprøvning.

*[Figur4: Mikro-Vickers-hårdhedsprøvning] Billedtekst: Foto med det oprindelige indtryk og måleangivelser. Figur3 og figur4 viser prøvningsmetoder; de er ikke resultater fra det revnede emne i artiklen.*
I en faktisk fejlsag skal resultaterne analyseres sammen med den tilhørende tråd, stationsprøver og bearbejdningsforhold. Målingerne skal efterprøve konkrete spørgsmål; ét tal kan ikke erstatte en samlet årsagsanalyse.
Fem: En gyldig sammenligning er mere værd end gentagne materialeskift
Ændres materiale, hastighed og smøring samtidig, er det vanskeligt at afgøre, hvad der gav en forbedring. Leverandør og producent bør derfor aftale sammenligningsgrundlag, registreringer og vurderingsmetode:
Rul vandret for at se alle kolonner →
| Sammenligningspunkt | Oplysninger, der registreres |
|---|---|
| Materiale og prøveudtagning | Batch, rullenummer, leveringstilstand og prøveidentifikation |
| Produkt og proces | Produkttegning, afskårne emner, stationsprøver og faktiske produktionsforhold |
| Væsentlige ændringer | Registrering før og efter justering; undgå så vidt muligt flere samtidige ændringer |
| Kontinuerlig produktion | Produceret antal, antal fejl, tidspunkt og placering |
Hvor det er muligt inden for de aftalte proces- og sikkerhedskrav, kan materiale med dokumenteret stabil anvendelse og det undersøgte materiale sammenlignes under to sæt produktionsforhold. Undersøg, om forskellen kan gentages og følger materialebatch, bearbejdningsforhold eller kombinationen.
En forbedring skal vurderes ud fra kontinuerlig produktion, antal fejl og reproducerbarhed, ikke kun vellykket formning af få prøver.
Seks: Materialet skal passe til produktet — lavest mulig hårdhed er ikke et generelt mål
Lavere nødvendig deformationskraft kan hjælpe ved visse produkter, men »jo blødere, desto bedre« er ikke en generel regel for materialevalg. Mikrostruktur, overfladekvalitet, dimensionsstyring og krav efter formning skal også indgå.
Ved fastlæggelse af leveringsløsningen skal følgende afklares: Hvor ligger den største deformation? Hvilken materialetilstand kræves? Passer overfladebehandlingen til processen? Tillader de efterfølgende egenskabskrav en ændret leveringstilstand? Kan tilstanden holdes ens mellem batchene?
Hvis slutegenskaberne afhænger af en bestemt materialetilstand, må processen ikke ændres alene for at sænke hårdheden uden at tage produktkravene i betragtning. Leveringskvalitet, formning og efterfølgende egenskaber skal opfyldes samlet.
Ingeniørens vurdering
Forskellig opførsel på forskellige maskiner er udgangspunktet for en undersøgelse, ikke slutpunktet for en diskussion om ansvar. Leverandøren bidrager med sporbare materialeregistreringer og prøvningsresultater, mens producenten bidrager med faktiske driftsforhold og stationsprøver. Sammenhold og kontrollerede sammenligninger skal afklare påvirkningerne og danne grundlag for forbedringer.
For Creation Group består materialeservice både i at levere tråd efter kravene og i at forbinde leveringstilstand, prøveundersøgelser og brugsfeedback omkring kundens konkrete produkt, så egnetheden løbende efterprøves.
Vurdér materialet ud fra dets formningsopgave. Undersøg fejl med de tilhørende prøver, registreringer og valideringsresultater.
Hvis koldstukningen varierer mellem maskiner, kan stålkvalitet, dimension, batch, produkttegning samt fotos af tråd og fejlbehæftede emner sendes til Creation Group. Vi kan sammen strukturere undersøgelsen. Et gyldigt sammenligningsgrundlag gør efterfølgende undersøgelser og forsøg målrettede.
Tekniske referencer: [① Nippon Steel: Mikrostruktur og egenskaber for mellem-kulstoftråd til koldstukning](https://www.nipponsteel.com/en/tech/report/nssmc6/pdf/116-13.pdf); [② Undersøgelse af belægningers smøreevne ved koldsmedning](https://www.sciencedirect.com/science/article/abs/pii/S004316480500167).