
Kelas Jurutera · Bab Kesembilan|Kebolehgunaan Bahan dan Keadaan Pemprosesan Sebenar
Dalam bab sebelumnya, kita telah membincangkan kesan struktur produk dan langkah pembentukan terhadap prestasi penggunaan bahan. Dalam bab ini, kita akan meneruskan perbincangan mengenai satu masalah yang sering berlaku di tapak: walaupun produk tidak berubah dan jenis serta spesifikasi bahan juga tidak berubah, mengapa apabila diproses pada satu mesin prestasi penempaan kepala sejuk adalah normal, tetapi apabila dialihkan ke mesin lain, prestasinya menjadi berbeza?
Apabila berdepan dengan perbezaan seperti ini, perkara pertama yang perlu dilakukan ialah memastikan sama ada keadaan bahan itu boleh dibandingkan, kemudian menyemak semula syarat pemprosesan sebenar. Asas penilaian hendaklah merujuk kepada rekod kelompok, sampel fizikal dan data pengeluaran, bukannya hanya bergantung pada alasan “mesin lain boleh melakukannya” atau “dulu memang selalu normal”.
Sebagai pembekal bahan, kita perlu menghubungkan keadaan bahan dengan struktur produk dan proses pembentukan pelanggan, bukan sahaja memastikan kualiti bekalan memenuhi keperluan, malah turut mengesahkan kebolehgunaan serta kestabilan bahan dalam pengeluaran sebenar.
Bahan yang mematuhi piawaian hanyalah asas; untuk pembentukan yang stabil, keadaan bahan juga perlu selaras dengan keperluan pemprosesan sebenar.

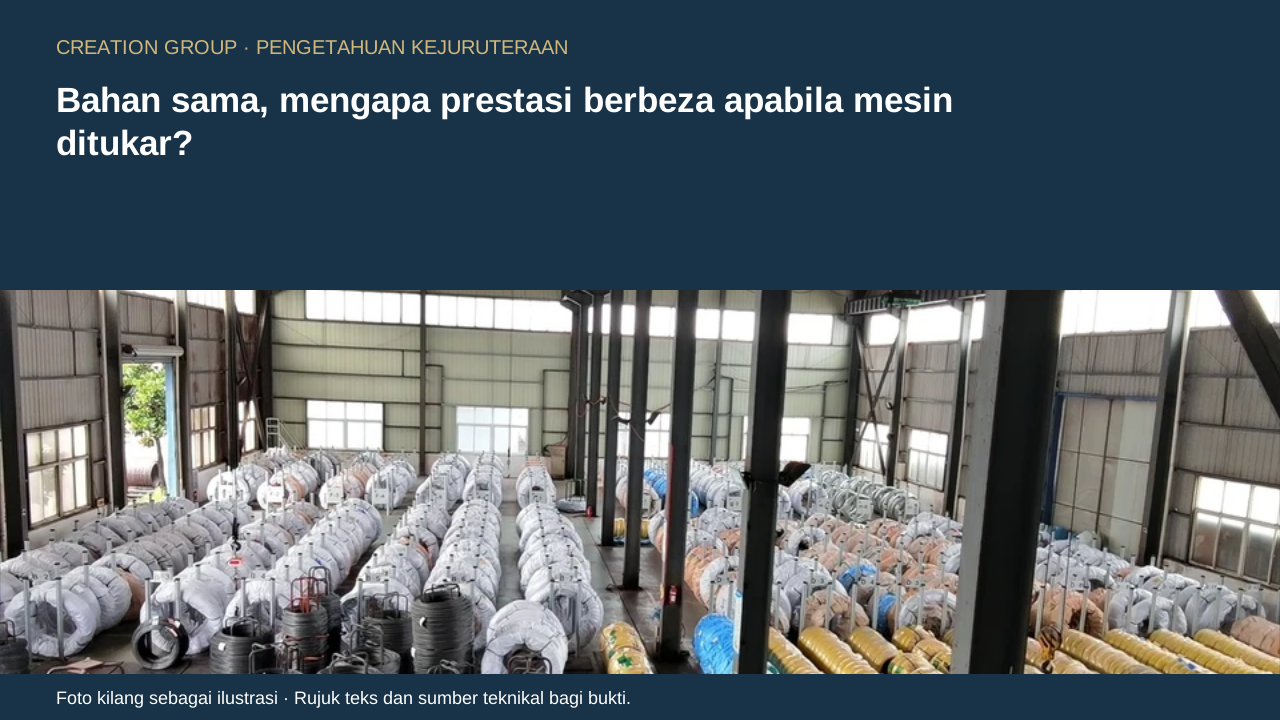
*[Gambar 1: Kawat pembekalan dan komponen hasil penempaan kepala sejuk dalam satu bingkai] Nota gambar: Daripada kawat pembekalan sehingga komponen hasil penempaan kepala sejuk, kebolehgunaan bahan perlu dinilai berdasarkan produk tertentu dan keperluan pembentukan masing-masing.*
I. Pertama-tama pastikan sama ada keadaan bahan itu boleh dibandingkan
Walaupun dua gulungan dawai mempunyai jenis dan diameter yang sama, ini tidak semestinya bermaksud keadaan mereka ketika dimasukkan ke dalam mesin penempaan kepala sejuk adalah sepenuhnya serupa. Laluan anil, penarikan dan rawatan permukaan yang berbeza boleh membawa kepada perbezaan dari segi mikrostruktur, kekuatan, keplastikan serta keadaan permukaan. Sebelum membandingkan prestasi pengeluaran, maklumat bahan hendaklah disemak terlebih dahulu dengan teliti:
- Nombor kelompok dan nombor gulungan: Adakah bahan tersebut berasal daripada kelompok dan gulungan yang sama? Adakah kedudukan tempat pemerolehan sampel telah ditetapkan dengan jelas?
- Keadaan pembekalan: Adakah laluan anil, penarikan dan rawatan permukaan adalah seragam?
- Rekod ujian: Adakah keputusan pemeriksaan dapat dikaitkan dengan bahan yang benar-benar digunakan oleh pelanggan, bukannya sekadar berkaitan dengan jenis bahan yang sama?
- Perjalanan susulan: Adakah terdapat sebarang pemprosesan tambahan atau perubahan pada keadaan permukaan semasa pengendalian, penyimpanan atau sebelum dimasukkan ke mesin?
Semasa membuat perbandingan, utamakan bahan daripada kelompok dan gulungan yang sama, dengan kedudukan sampel yang jelas. Sekiranya sudah dipastikan bahawa bahan itu berasal dari gulungan yang sama, jangan hanya berspekulasi bahawa “bahan itu mungkin berbeza”, sebaliknya terus menyemak syarat pembentukan sebenar serta pola kejadian abnormal. Memastikan keadaan bahan bertujuan untuk mewujudkan bandingan yang efektif, bukannya membuat penilaian tanggungjawab secara praberangkaian.
II. Perbezaan peralatan menuntut penilaian keadaan pembentukan sebenar
Bagi bahan, apa yang perlu dipenuhi ialah keperluan pemprosesan tertentu, bukannya jenama atau model peralatan. Produk yang sama yang dihasilkan pada peralatan berbeza mungkin mempunyai perbezaan dalam panjang potongan dan keadaan permukaan hujung, jumlah ubah bentuk yang ditanggung oleh setiap langkah proses, kelajuan pengeluaran, bekalan pelinciran serta keadaan suhu selepas pengeluaran berterusan.
Perbezaan ini akan mengubah keadaan ubah bentuk setempat dan hubungan sentuhan yang dialami oleh bahan semasa proses pembentukan. Oleh itu, keupayaan untuk menghasilkan secara normal dalam sesuatu set keadaan merupakan maklumat aplikasi yang penting, namun ia tidak boleh terus menggantikan pemeriksaan kesesuaian dalam keadaan lain.
Dari sudut pandangan pembekal bahan, memahami keadaan ini bertujuan untuk mengenal pasti keperluan sebenar pelanggan terhadap bahan, supaya pemilihan bahan, status pembekalan dan kaedah pemeriksaan menjadi lebih tepat sasaran. Pada masa yang sama, sama ada bahan itu sendiri memenuhi piawaian kualiti masih perlu dinilai berdasarkan standard berkaitan, perjanjian teknikal dan keputusan pemeriksaan; kedua-dua aspek ini tidak boleh saling menggantikan.
III. Perbezaan prestasi pengeluaran—kenal pasti dahulu pola ketidaknormalan
Prestasi pengeluaran pada peralatan yang berbeza boleh menjadi maklumat penting untuk analisis perbandingan. Daripada terus membuat kesimpulan sama ada masalah berpunca daripada bahan atau proses pemprosesan, adalah lebih bernilai untuk terlebih dahulu merekodkan skop, masa dan lokasi ketidaknormalan:
- Adakah ia tertumpu pada satu gulungan atau satu bahagian sahaja, atau berlaku pada beberapa gulungan bahan?
- Adakah ketidaknormalan itu wujud sejak awal pengeluaran, atau hanya muncul selepas pengeluaran berterusan untuk suatu tempoh?
- Adakah ia tertumpu pada bahagian yang sama, dengan bentuk dan arah yang serupa?
- Dari langkah proses yang mana ketidaknormalan mula dapat dikesan?
Maklumat ini dapat membantu menentukan lokasi pensampelan serta hala tuju pemeriksaan susulan. Sebagai contoh, gambar di bawah menunjukkan rupa retakan pada pinggir flang bahagian. Semasa pemeriksaan, anda juga perlu mencatat dengan lebih lanjut kedudukan, bilangan dan taburan retakan, serta menyimpan sampel dari langkah proses yang berkaitan bagi memastikan pada peringkat mana ketidaknormalan tersebut telah muncul.
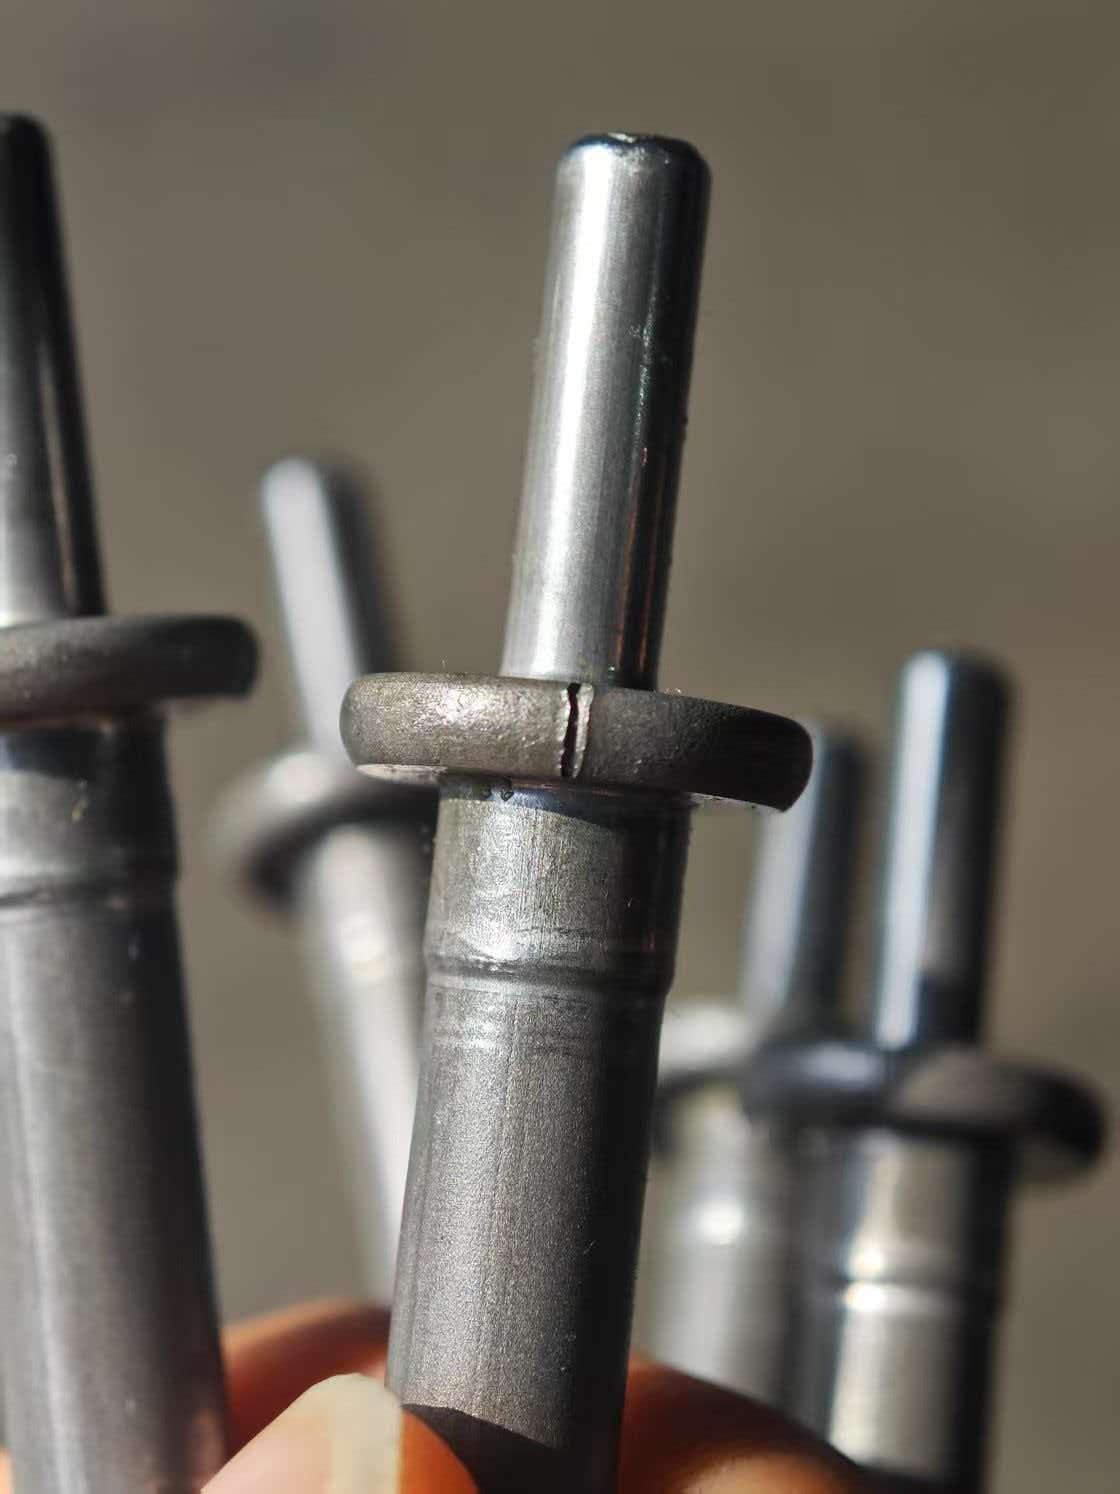
*[Gambar 2: Foto rapat retakan pada pinggir flang] Keterangan gambar: Contoh rupa retakan pada bahagian hasil penempaan kepala sejuk, digunakan untuk menjelaskan lokasi dan bentuk ketidaknormalan.*
Semakin spesifik penerangan tentang ketidaknormalan, semakin tepat sasaran pemeriksaan susulan. Gambar visual digunakan untuk merekod fenomena, manakala punca sebenar masih perlu disahkan melalui pemeriksaan bahan dan rekod proses.
IV. Semakan bahan, pastikan rekod, bahan fizikal dan ujian saling sepadan
Tumpuan semakan bahan bukanlah sekadar menyenaraikan berapa banyak ujian yang telah dilakukan, tetapi memastikan setiap pemeriksaan dapat menjawab persoalan yang jelas serta boleh ditelusuri kembali kepada bahan dan sampel yang berkaitan.
Semak rekod untuk mengesahkan sumber bahan dan status pembekalan. Kenal pasti kelompok bahan mentah, laluan pengeluaran, nombor gulungan serta keputusan pemeriksaan yang sepadan, bagi memastikan hubungan antara bahan yang digunakan oleh pelanggan dengan rekod ujian. Apabila melibatkan perbandingan antara kelompok yang berbeza, spesifikasi, status pembekalan dan syarat pensampelan juga perlu disemak secara serentak.
Periksa bahan fizikal dan simpan sampel penting sepanjang proses pemprosesan. Berikan nombor pada wayar, bahagian yang dipotong, sampel daripada setiap stesen kerja serta komponen yang mencurigakan untuk tujuan penyimpanan. Jika hanya menyimpan bahagian yang retak pada peringkat akhir sahaja, amat sukar untuk menilai sama ada ketidaknormalan tersebut sudah wujud pada peringkat awal proses.
Laksanakan ujian tertentu dengan memilih parameter berdasarkan masalah khusus. Untuk anomali permukaan, tumpukan perhatian terhadap morfologi dan taburan; bagi masalah retak, periksa keratan rentas, mikrostruktur atau permukaan patahan mengikut keperluan; manakala jika melibatkan kebolehan pembentukan bahan, selaraskan pemeriksaan dengan penilaian kekuatan, keplastikan dan kekerasan yang bersesuaian.
Ujian tegangan: Semak nilai kekuatan dan keplastikan bahan. Mengikut rancangan ujian, berikan perhatian kepada parameter seperti kekuatan tarikan, kadar pemanjangan atau kadar penguncupan keratan rentas. Apabila membuat perbandingan antara sampel yang berbeza, pastikan kaedah ujian, keadaan pensampelan dan status bahan adalah setara serta boleh dibandingkan.

*[Gambar 3: Tapak Ujian Tegangan] Keterangan gambar: Rakaman sebenar tapak ujian tegangan bahan, memperlihatkan kaedah pemeriksaan sifat mekanik.*
Pemeriksaan kekerasan: Selaraskan kedudukan titik ukuran untuk menilai keadaan bahan. Pilih kaedah yang sesuai berdasarkan sampel dan jenis masalah, serta catatkan lokasi pensampelan, titik ukuran dan keadaan ujian. Rajah di bawah menunjukkan kesan lekuk mikro Vickers serta antaramuka pengukuran, bagi menerangkan proses pemeriksaan kekerasan tempatan.

*[Gambar 4: Pemeriksaan Kekerasan Mikro Vickers] Keterangan gambar: Rakaman sebenar pemeriksaan kekerasan mikro Vickers, mengekalkan kesan lekuk asal serta tanda ukuran. Gambar 3 dan Gambar 4 hanyalah illustrasi kaedah pemeriksaan, bukannya hasil ujian bagi sampel retak yang dinyatakan dalam teks.*
Semasa menangani ketidaknormalan secara praktikal, hasil ujian hendaklah dianalisis bersama-sama dengan wayar yang berkaitan, sampel dari setiap stesen kerja serta keadaan pemprosesan. Nilai ujian terletak pada kemampuannya membantu mengesahkan masalah tertentu, bukannya menggunakan satu nilai sahaja sebagai ganti analisis punca yang lengkap.
V. Perbandingan yang Berkesan Lebih Bernilai daripada Menukar Bahan Secara Berulang
Jika bahan, kelajuan dan keadaan pelinciran diubah secara serentak, walaupun prestasi pengeluaran bertambah baik, sukar untuk menentukan faktor mana yang memainkan peranan utama. Agar hasil perbandingan dapat disemak semula, pembekal bahan dan pihak pemproses hendaklah bersama-sama menetapkan objek perbandingan, kandungan rekod serta kaedah penilaian:
| Projek Perbandingan | Kandungan Rekod |
|---|---|
| Bahan dan Pengambilan Sampel | Nombor kelompok, nombor gulungan, keadaan pembekalan serta nombor sampel |
| Produk dan Proses | Gambar lukisan produk, sampel pemotongan dan setiap stesen kerja, keadaan pengeluaran sebenar |
| Faktor Utama yang Berubah | Rekod sebelum dan selepas pelarasan, elakkan sedapat mungkin beberapa perubahan dilakukan serentak |
| Prestasi Pengeluaran Berterusan | Bilangan pengeluaran, bilangan kecacatan, masa berlaku serta lokasi kecacatan |
Dengan syarat keadaan mengizinkan serta mematuhi proses yang telah ditetapkan dan keperluan keselamatan, bahan yang sudah mempunyai rekod penggunaan stabil boleh dibandingkan dengan bahan yang sedang diperiksa di bawah dua set keadaan pengeluaran, bagi melihat sama ada perbezaannya boleh diulangi dan sama ada ia berkaitan dengan kelompok bahan, keadaan pemprosesan atau gabungan kedua-duanya.
Untuk menilai sama ada penambahbaikan itu berkesan, perlu melihat secara serentak prestasi pengeluaran berterusan, jumlah kecacatan serta kebolehan hasil tersebut untuk diulangi, bukannya hanya bergantung pada sama ada sejumlah kecil sampel berjaya dibentuk sahaja.
VI. Bahan Tidak Semestinya Lebih Lembut Lebih Baik, Tetapi Harus Sesuai dengan Produk Tertentu
Mengurangkan daya yang diperlukan untuk membentuk bahan memang membantu dalam pembentukan sesetengah produk, namun kita tidak boleh menjadikan prinsip “lebih lembut lebih baik” sebagai panduan pemilihan bahan secara umum. Cadangan bahan juga perlu mengambil kira keadaan mikrostruktur, kualiti permukaan, kawalan dimensi serta keperluan prestasi selepas pembentukan.
Semasa menetapkan rancangan pembekalan, kita perlu menjawab beberapa soalan berdasarkan produk tertentu: Di manakah tempat utama berlakunya tegasan semasa pembentukan? Apakah keadaan bahan yang diperlukan? Adakah rawatan permukaan dapat menyesuaikan diri dengan proses pemprosesan sebenar? Adakah keperluan prestasi susulan membenarkan perubahan pada keadaan pembekalan? Mampukah keadaan bahan antara kelompok-kelompok tetap sama?
Bagi produk yang bergantung pada keadaan bahan yang telah ditetapkan untuk mencapai prestasi akhir, kita sama sekali tidak boleh menyimpang daripada keperluan produk semata-mata untuk menurunkan kekerasan dengan mengubah proses. Dalam menilai cadangan bahan, kita bukan sahaja perlu melihat keputusan ujian tunggal, tetapi juga memastikan bahawa kualiti pembekalan, prestasi pembentukan dan prestasi susulan dapat memenuhi keperluan secara serentak.
Pandangan Jurutera
Bahan yang sama menunjukkan prestasi berbeza pada peralatan yang berlainan, seharusnya menjadi titik permulaan untuk pemeriksaan lanjut, bukannya penghujung kepada pertikaian tanggungjawab antara pihak pembekal bahan dan pemproses. Pembekal bahan hendaklah menyediakan rekod bahan serta keputusan ujian yang boleh dilacak, manakala pihak pemproses pula perlu menyediakan keadaan operasi sebenar serta sampel bagi setiap peringkat proses. Melalui pemeriksaan yang bersesuaian dan penyahkaitan melalui ujian semula, faktor-faktor yang mempengaruhi dapat dikenal pasti secara berperingkat, seterusnya membentuk pelan penambahbaikan yang berasaskan bukti.
Bagi Creation Group, nilai perkhidmatan bahan bukan sahaja terletak pada penghantaran dawai keluli yang memenuhi keperluan, tetapi juga pada menghubungkan status pembekalan, pemeriksaan sampel dengan maklum balas penggunaan, berdasarkan produk khusus pelanggan, bagi terus mengesahkan kesesuaian bahan tersebut.
Dalam menilai sesuatu bahan, ia perlu dikaitkan dengan keperluan pembentukan yang dipikul oleh bahan itu; dalam menganalisis kecualiannya, kita perlu kembali kepada objek fizikal, rekod serta keputusan ujian yang berkaitan.
Apabila berdepan dengan situasi prestasi penempaan kepala sejuk yang tidak seragam di pelbagai peralatan, anda boleh mengemukakan nombor gred bahan, spesifikasi, nombor kelompok, lukisan produk, serta gambar dawai dan bahagian yang bermasalah kepada Creation Group, agar bersama-sama dapat menyusun hala tuju pemeriksaan dan siasatan. Terlebih dahulu wujudkan perbandingan yang efektif, kemudian barulah membincangkan langkah-langkah penambahbaikan, supaya setiap pemeriksaan dan ujian mempunyai tujuan yang jelas.
Rujukan Teknikal: [① Nippon Steel: Kajian Struktur Mikro dan Prestasi Dawai Keluli penempaan kepala sejuk Karbon Sederhana](https://www.nipponsteel.com/en/tech/report/nssmc6/pdf/116-13.pdf); [② Kajian Penilaian Prestasi Pelinciran Salutan bagi Penaikkan Sejuk](https://www.sciencedirect.com/science/article/abs/pii/S004316480500167).