
化学成分の出典と適用範囲
記載した規格版の参考成分であり、溶鋼分析値ではありません。注文規格、原材料と製品の要求をそれぞれ確認してください。
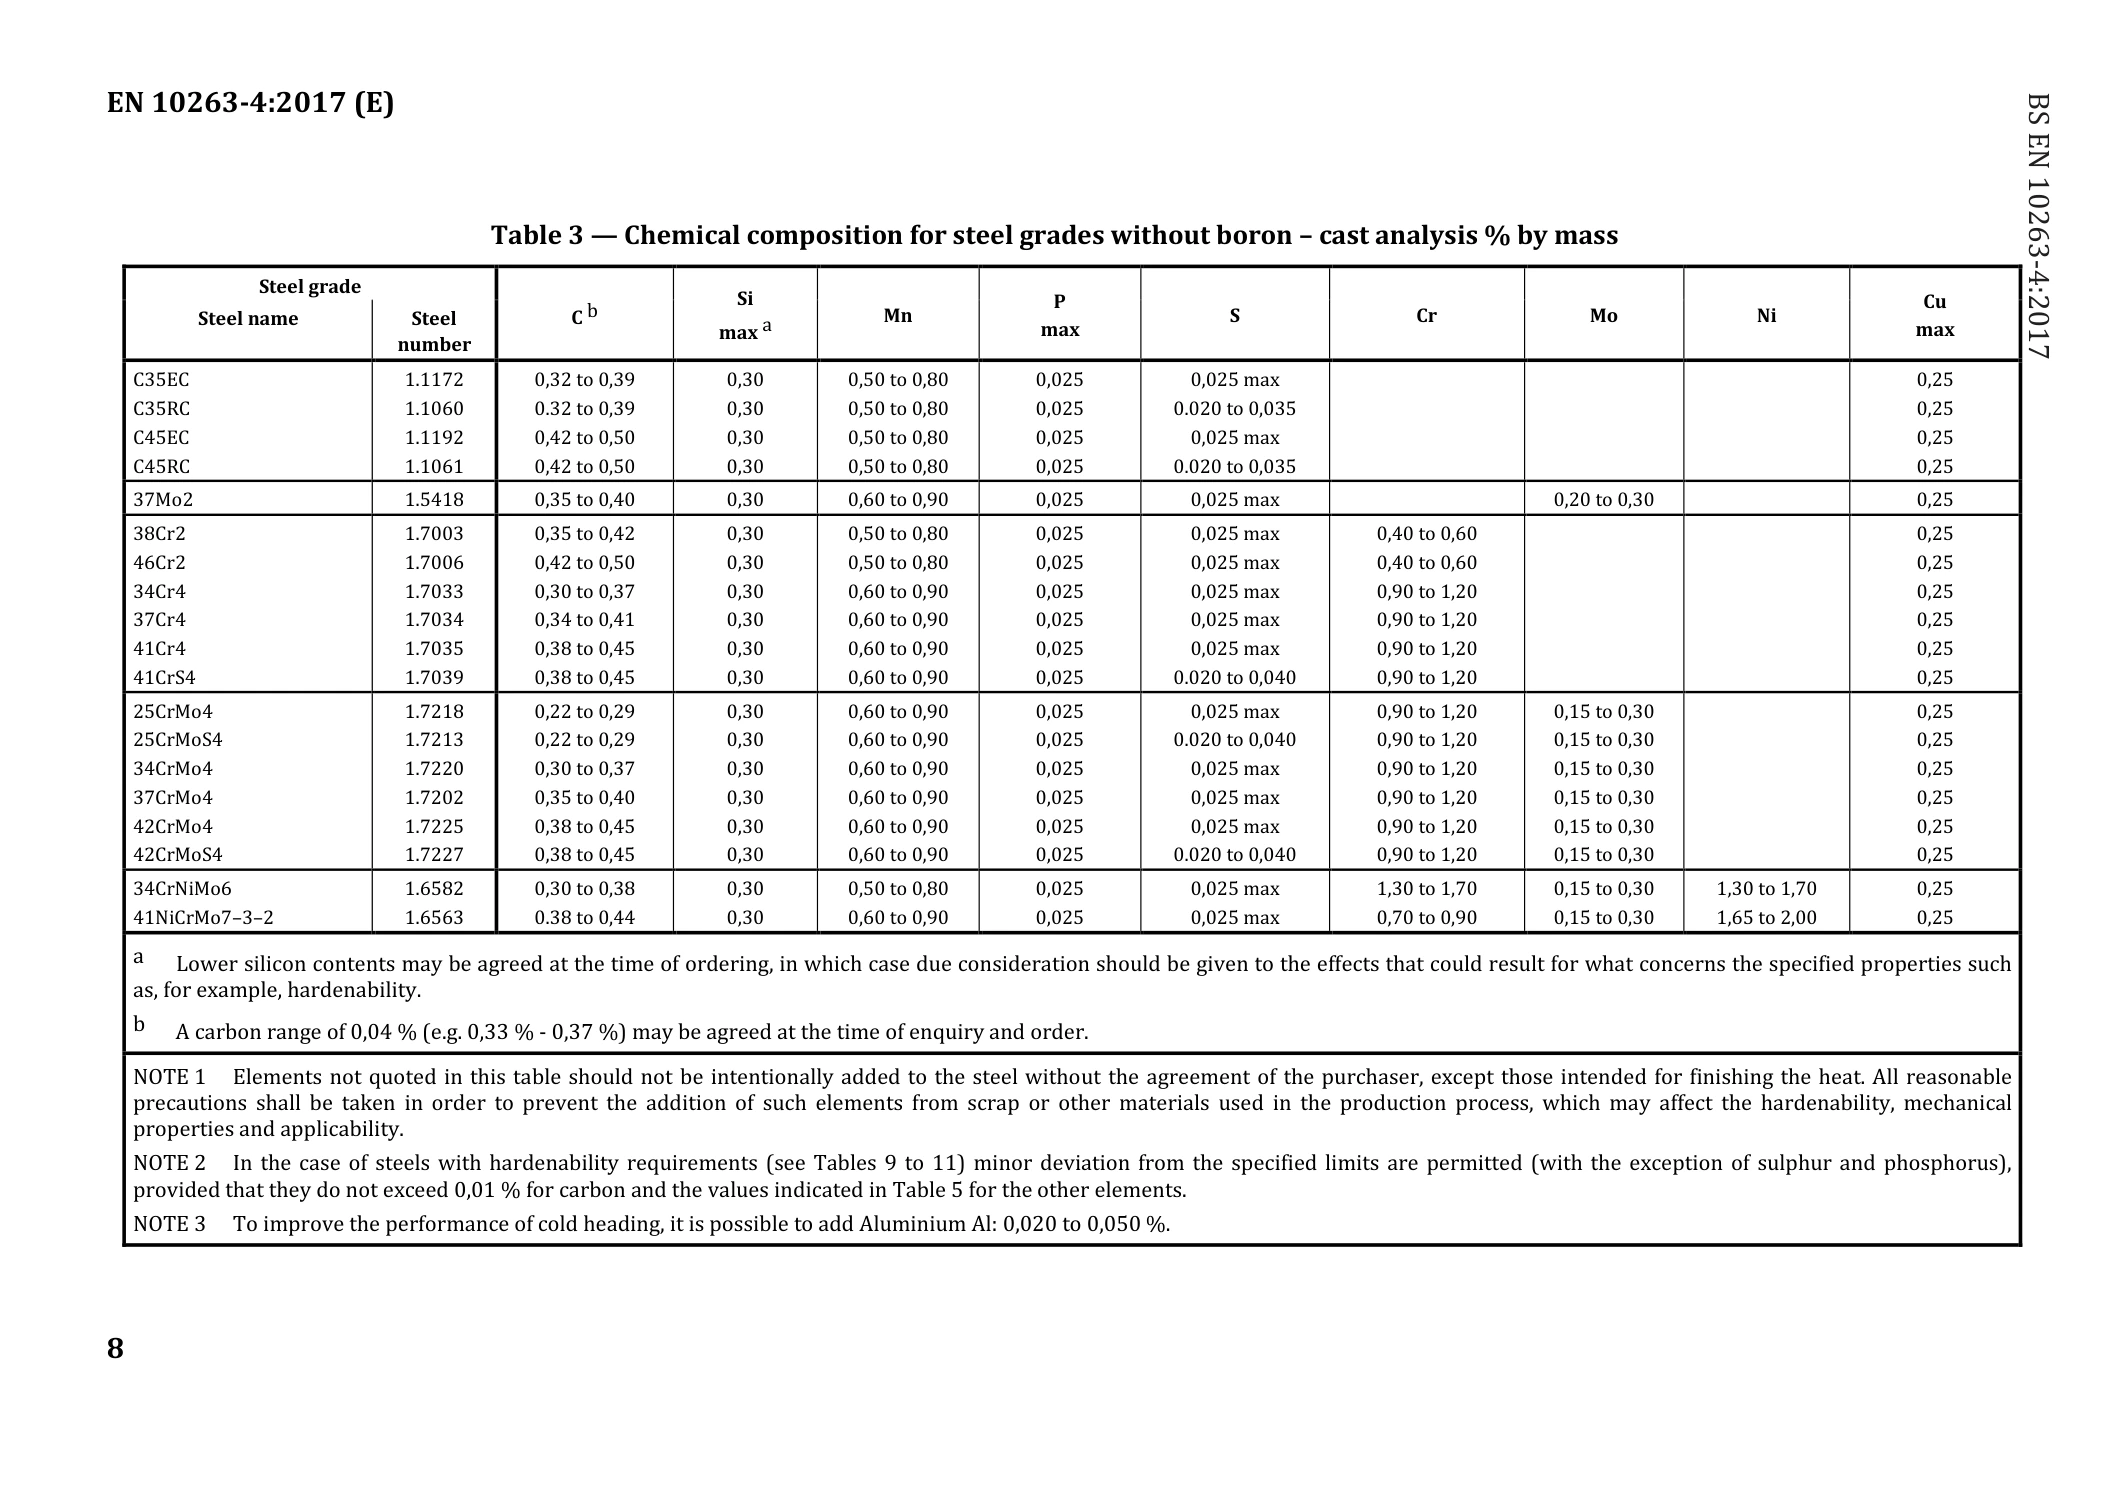
37Mo2 · BS EN 10263-4:2017
| 元素 | 質量分率 / % |
|---|---|
| C | 0.35–0.4 |
| Si | ≤0.3 |
| Mn | 0.6–0.9 |
| P | ≤0.025 |
| S | ≤0.025 |
| Mo | 0.2–0.3 |
| Cu | ≤0.25 |
出典: BS EN 10263-4:2017
1. 納入状態と適用要件
表1 — 納入状態、製品形状、適用要件
| 熱処理状態 | 記号 | 棒鋼 | 線材 | 線 |
|---|---|---|---|---|
| 未処理 | 記号なし、または +U | X | X | — |
| 球状化焼なまし | +AC | X | X | X |
| 注文の基準 | 適用要件 |
|---|---|
| 表3と表4、および表6、7、8のいずれか | 化学成分は表3と表4、機械的性質は表6、7、8のいずれかによります。 |
| 表3と表4、表6、7、8のいずれか、および表9、10、11のいずれか | 化学成分は表3と表4、機械的性質は表6、7、8のいずれか、焼入性は表9、10、11のいずれかによります。 |
| 表3と表4、表6、7、8のいずれか、および表12 | 化学成分は表3と表4、機械的性質は表6、7、8のいずれか、芯部の最小硬さと最大径は表12によります。 |
| 表3、4、6、7、8、9、10、11または12 | 引合い・注文時に合意した場合は、EN 10263-1 の附属書Aによる追加要件または特別要件を適用します。 |
表2 — 納入時の表面状態
| 合意の基準 | 表面状態 | 記号 | 棒鋼 | 線材 | 線 |
|---|---|---|---|---|---|
| 別段の合意がない場合 | 圧延のまま | 記号なし、または +AR | X | X | — |
| 合意による特別な表面状態 | 冷間引抜き | +C | — | — | X |
| 合意による特別な表面状態 | 軽い冷間引抜き | +LC | X | — | X |
| 合意による特別な表面状態 | ピーリング(表面切削) | +PE | X | X | X |
X=適用、—=適用なし。注文時の合意により、別の納入状態を指定できます。
熱処理状態と表面状態は別の要件です。この表は規格の参照情報です。実際の製品形状、納入状態、用途への適否は注文時に確認します。
出典:EN 10263-4:2017、表1と表2、6–7ページ(PDF 7–8ページ)。
2. 化学成分
表3 — ほう素を添加しない鋼の化学成分(溶鋼分析)
37Mo2(鋼番号 1.5418)の参照要件です。個別ヒートの分析実績値ではありません。注文に適用する規格と、素材および完成品への要件は別途確認してください。
数値は質量分率(%)で示します。特記のない単独の数値は上限です。「—」は原表の空欄に対応し、含有量がゼロであることを示すものではありません。
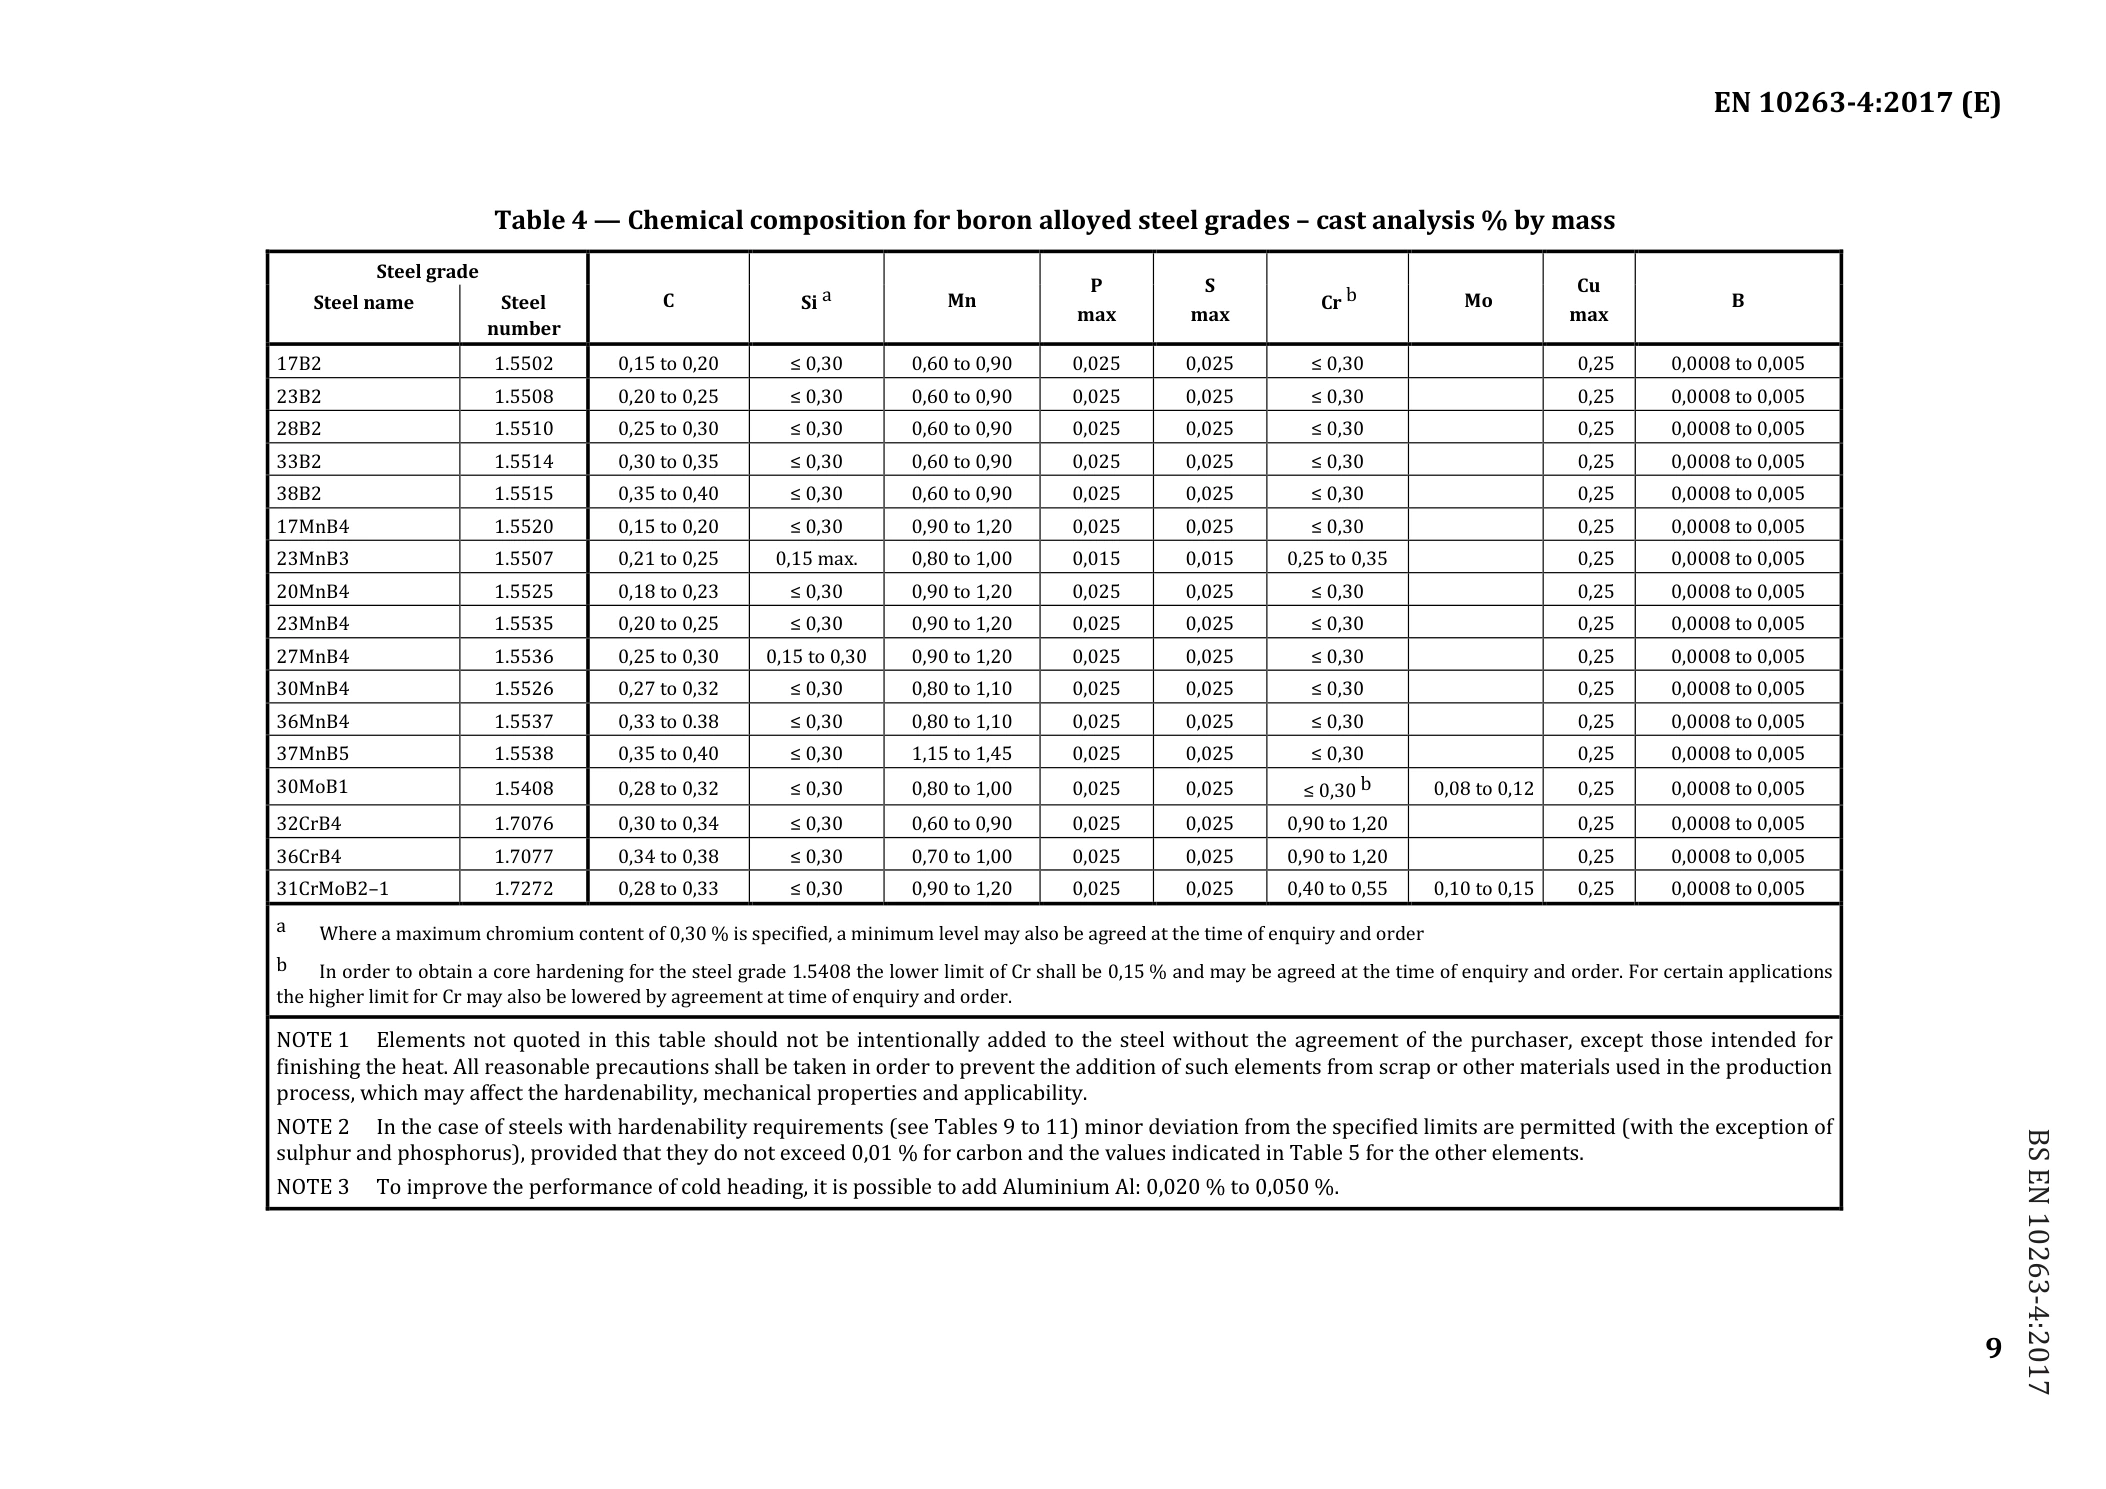
製鋼の仕上げに必要な場合を除き、一覧にない元素を購入者の合意なく意図的に添加してはなりません。スクラップなどの原料から、焼入性、機械的性質、用途への適否を損なう元素が入らないよう、適切な措置を講じます。
表9–11による焼入性要件のある鋼では、硫黄とりんを除き、成分限界からのわずかな逸脱が認められます。逸脱は炭素で0.01%、その他の元素で表5の値を超えてはなりません。
冷間圧造性を改善するため、アルミニウムを0.020–0.050%添加できます。
注文時の合意により、けい素含有量を低く設定できます。焼入性などの指定特性への影響を評価する必要があります。
引合い・注文時に、例えば0.04パーセントポイント幅(0.33–0.37%)の炭素範囲を合意できます。
表5 — 製品分析の許容変動値
| 元素 | 溶鋼分析の限界値、% | 製品分析の許容変動値、% |
|---|---|---|
| C | ≤0.50 | ±0.02 |
| Si | ≤0.30 | ±0.03 |
| Mn | ≤1.00 | ±0.04 |
| Mn | >1.00 かつ ≤1.45 | ±0.05 |
| P | ≤0.025 | +0.005 |
| S | ≤0.025 | +0.005 |
| Cr | ≤1.70 | ±0.05 |
| Mo | ≤0.30 | ±0.03 |
| Ni | ≤2.00 | ±0.05 |
| B | ≤0.0050 | ±0.0003 |
| Cu | ≤0.25 | +0.03 |
± は、同一ヒートの製品分析で、ある元素の値が表3と表4の上限を超えるか下限を下回るかのいずれか一方を許容し、両方向への逸脱を同時には許容しないことを示します。
溶鋼分析で硫黄範囲が0.020–0.035%または0.020–0.040%と指定される鋼の許容変動値は±0.005%です。
出典:EN 10263-4:2017、表3(8ページ、PDF 9ページ)、表5(10ページ、PDF 11ページ)。この表は規格本文に代わるものではありません。
寸法及び形状 / 機械的性質
寸法、公差等級、受渡状態及び検査条件は図面又は技術協定で確認する。
線径別寸法表
EN 10263-1:2017 §8 → EN 10218-2:2012 §§4.1.1–4.1.2 · Table 1
光輝引抜き丸鋼線に適用し、有機被覆線は除く。T3、T4、T5は注文時に選定する参考等級であり、その他の等級、表面状態及びd>25 mmは協定による。
Δ = ±t; dmax − dmin ≤ t; 0.05 ≤ d ≤ 25 mm
線径別寸法表 · T3 / T4 / T5
| 線径区分 | 線径許容差 | 偏径差上限 |
|---|---|---|
| 0.05 ≤ d < 0.12 | ± 0.006 | ≤ 0.006 |
| 0.12 ≤ d < 0.15 | ± 0.008 | ≤ 0.008 |
| 0.15 ≤ d < 0.23 | ± 0.01 | ≤ 0.01 |
| 0.23 ≤ d < 0.33 | ± 0.012 | ≤ 0.012 |
| 0.33 ≤ d < 0.52 | ± 0.015 | ≤ 0.015 |
| 0.52 ≤ d < 0.91 | ± 0.02 | ≤ 0.02 |
| 0.91 ≤ d < 1.42 | ± 0.025 | ≤ 0.025 |
| 1.42 ≤ d < 2.05 | ± 0.03 | ≤ 0.03 |
| 2.05 ≤ d < 2.78 | ± 0.035 | ≤ 0.035 |
| 2.78 ≤ d < 3.63 | ± 0.04 | ≤ 0.04 |
| 3.63 ≤ d < 4.6 | ± 0.045 | ≤ 0.045 |
| 4.6 ≤ d < 5.67 | ± 0.05 | ≤ 0.05 |
| 5.67 ≤ d < 8.17 | ± 0.06 | ≤ 0.06 |
| 8.17 ≤ d < 11.12 | ± 0.07 | ≤ 0.07 |
| 11.12 ≤ d < 14.52 | ± 0.08 | ≤ 0.08 |
| 14.52 ≤ d < 18.37 | ± 0.09 | ≤ 0.09 |
| 18.37 ≤ d < 22.68 | ± 0.1 | ≤ 0.1 |
| 22.68 ≤ d ≤ 25 | ± 0.12 | ≤ 0.12 |
| 線径区分 | 線径許容差 | 偏径差上限 |
|---|---|---|
| 0.05 ≤ d < 0.072 | ± 0.004 | ≤ 0.004 |
| 0.072 ≤ d < 0.12 | ± 0.005 | ≤ 0.005 |
| 0.12 ≤ d < 0.17 | ± 0.006 | ≤ 0.006 |
| 0.17 ≤ d < 0.29 | ± 0.008 | ≤ 0.008 |
| 0.29 ≤ d < 0.45 | ± 0.01 | ≤ 0.01 |
| 0.45 ≤ d < 0.65 | ± 0.012 | ≤ 0.012 |
| 0.65 ≤ d < 1.01 | ± 0.015 | ≤ 0.015 |
| 1.01 ≤ d < 1.78 | ± 0.02 | ≤ 0.02 |
| 1.78 ≤ d < 2.78 | ± 0.025 | ≤ 0.025 |
| 2.78 ≤ d < 4.01 | ± 0.03 | ≤ 0.03 |
| 4.01 ≤ d < 5.45 | ± 0.035 | ≤ 0.035 |
| 5.45 ≤ d < 7.12 | ± 0.04 | ≤ 0.04 |
| 7.12 ≤ d < 9.01 | ± 0.045 | ≤ 0.045 |
| 9.01 ≤ d < 11.12 | ± 0.05 | ≤ 0.05 |
| 11.12 ≤ d < 16.01 | ± 0.06 | ≤ 0.06 |
| 16.01 ≤ d < 21.77 | ± 0.07 | ≤ 0.07 |
| 21.77 ≤ d ≤ 25 | ± 0.08 | ≤ 0.08 |
| 線径区分 | 線径許容差 | 偏径差上限 |
|---|---|---|
| 0.05 ≤ d < 0.091 | ± 0.003 | ≤ 0.003 |
| 0.091 ≤ d < 0.17 | ± 0.004 | ≤ 0.004 |
| 0.17 ≤ d < 0.26 | ± 0.005 | ≤ 0.005 |
| 0.26 ≤ d < 0.37 | ± 0.006 | ≤ 0.006 |
| 0.37 ≤ d < 0.65 | ± 0.008 | ≤ 0.008 |
| 0.65 ≤ d < 1.01 | ± 0.01 | ≤ 0.01 |
| 1.01 ≤ d < 1.45 | ± 0.012 | ≤ 0.012 |
| 1.45 ≤ d < 2.26 | ± 0.015 | ≤ 0.015 |
| 2.26 ≤ d < 4.01 | ± 0.02 | ≤ 0.02 |
| 4.01 ≤ d < 6.26 | ± 0.025 | ≤ 0.025 |
| 6.26 ≤ d < 9.01 | ± 0.03 | ≤ 0.03 |
| 9.01 ≤ d < 12.26 | ± 0.035 | ≤ 0.035 |
| 12.26 ≤ d < 16.01 | ± 0.04 | ≤ 0.04 |
| 16.01 ≤ d < 20.26 | ± 0.045 | ≤ 0.045 |
| 20.26 ≤ d ≤ 25 | ± 0.05 | ≤ 0.05 |
機械的性質の区分表
EN 10263-4:2017 · Table 7 · PDF 12
+AC: 球状化焼なまし · +C: 冷間引抜き · +LC: 軽度の引抜き
| 受渡状態 / 工程 | 線径区分 (mm) | 引張強さ Rm (MPa) | 絞り Z (%) |
|---|---|---|---|
| +AC | 2 < d ≤ 5 | — | — |
| +AC | 5 < d ≤ 40 | ≤ 570 | ≥ 59 |
| +AC+C+AC | 2 < d ≤ 5 | ≤ 560 | ≥ 61 |
| +AC+C+AC | 5 < d ≤ 40 | ≤ 550 | ≥ 61 |
| +AC+C+AC+LC | 2 < d ≤ 5 | ≤ 600 | ≥ 59 |
| +AC+C+AC+LC | 5 < d ≤ 40 | ≤ 590 | ≥ 59 |
—: 本表に規定なし. 異なる受渡状態や寸法へ外挿しない。これらは個別ロットの実測値ではない。
4. 焼入性要件
表9 — 通常の焼入性(+H)をもつほう素を添加しない鋼の硬さ限界
| 鋼種 | 鋼番号 | 記号 | オーステナイト化温度、°C(±5 °C) | 限界値 | 焼入端からの距離(mm)における硬さ(HRC) | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | |||||
| 37Mo2 | 1.5418 | +H | 850 | 上限 | 59 | 57 | 53 | 47 | 41 | 36 | 32 | 29 | 27 | 25 | — | — | — | — | — |
| 37Mo2 | 1.5418 | +H | 850 | 下限 | 51 | 48 | 41 | 33 | 27 | 26 | 22 | 20 | — | — | — | — | — | — | — |
出典:EN 10263-4:2017、表9、15ページ。
表10 — 限定した焼入性帯(+HH、+HL)に対するほう素を添加しない鋼の硬さ限界
| 鋼種 | 鋼番号 | 記号 | オーステナイト化温度、°C(±5 °C) | 限界値 | 焼入端からの距離(mm)における硬さ(HRC) | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | |||||
| 37Mo2 | 1.5418 | +HH | 850 | 上限 | 59 | 57 | 53 | 47 | 41 | 36 | 32 | 29 | 27 | 25 | — | — | — | — | — |
| 37Mo2 | 1.5418 | +HH | 850 | 下限 | 54 | 51 | 45 | 38 | 32 | 29 | 25 | 23 | — | — | — | — | — | — | — |
| 37Mo2 | 1.5418 | +HL | 850 | 上限 | 56 | 54 | 49 | 42 | 36 | 33 | 29 | 26 | — | — | — | — | — | — | — |
| 37Mo2 | 1.5418 | +HL | 850 | 下限 | 51 | 48 | 41 | 33 | 27 | 26 | 22 | 20 | — | — | — | — | — | — | — |
表10は、表3の注bに従って炭素範囲を限定して注文した鋼には適用しません。
出典:EN 10263-4:2017、表10、17ページ。
表12 — 芯部焼入れ試験(+CH)で芯部のマルテンサイトが90%以上となる最大径
| 鋼種 | 鋼番号 | 記号 | オーステナイト化温度、°C(±5 °C)、注a参照 | 芯部の最小硬さ、HRC | 最大径、mm、注b参照 |
|---|---|---|---|---|---|
| 37Mo2 | 1.5418 | — | 850 | 48 | 8 |
目安として、指定の焼入れ温度で30分以上の保持を推奨します。
最大径は各鋼種の焼入性の下限に対応します。+HH 材では最大径が大きくなる場合があります。
出典:EN 10263-4:2017、表12、21ページ。
出典の注記:37Mo2 の表12の記号欄は原表では空欄です。「—」で示し、推定による補完は行っていません。
これらは指定試験条件での規格参照値です。供給可否、個別断面への適否、量産熱処理条件を保証するものではありません。納入要件は技術検討のうえで確認します。