
แหล่งที่มาและขอบเขตองค์ประกอบ
องค์ประกอบอ้างอิงตามฉบับมาตรฐานที่ระบุ ไม่ใช่ผลวิเคราะห์น้ำเหล็ก โปรดยืนยันมาตรฐานคำสั่งซื้อและข้อกำหนดวัตถุดิบกับผลิตภัณฑ์สำเร็จรูปแยกกัน
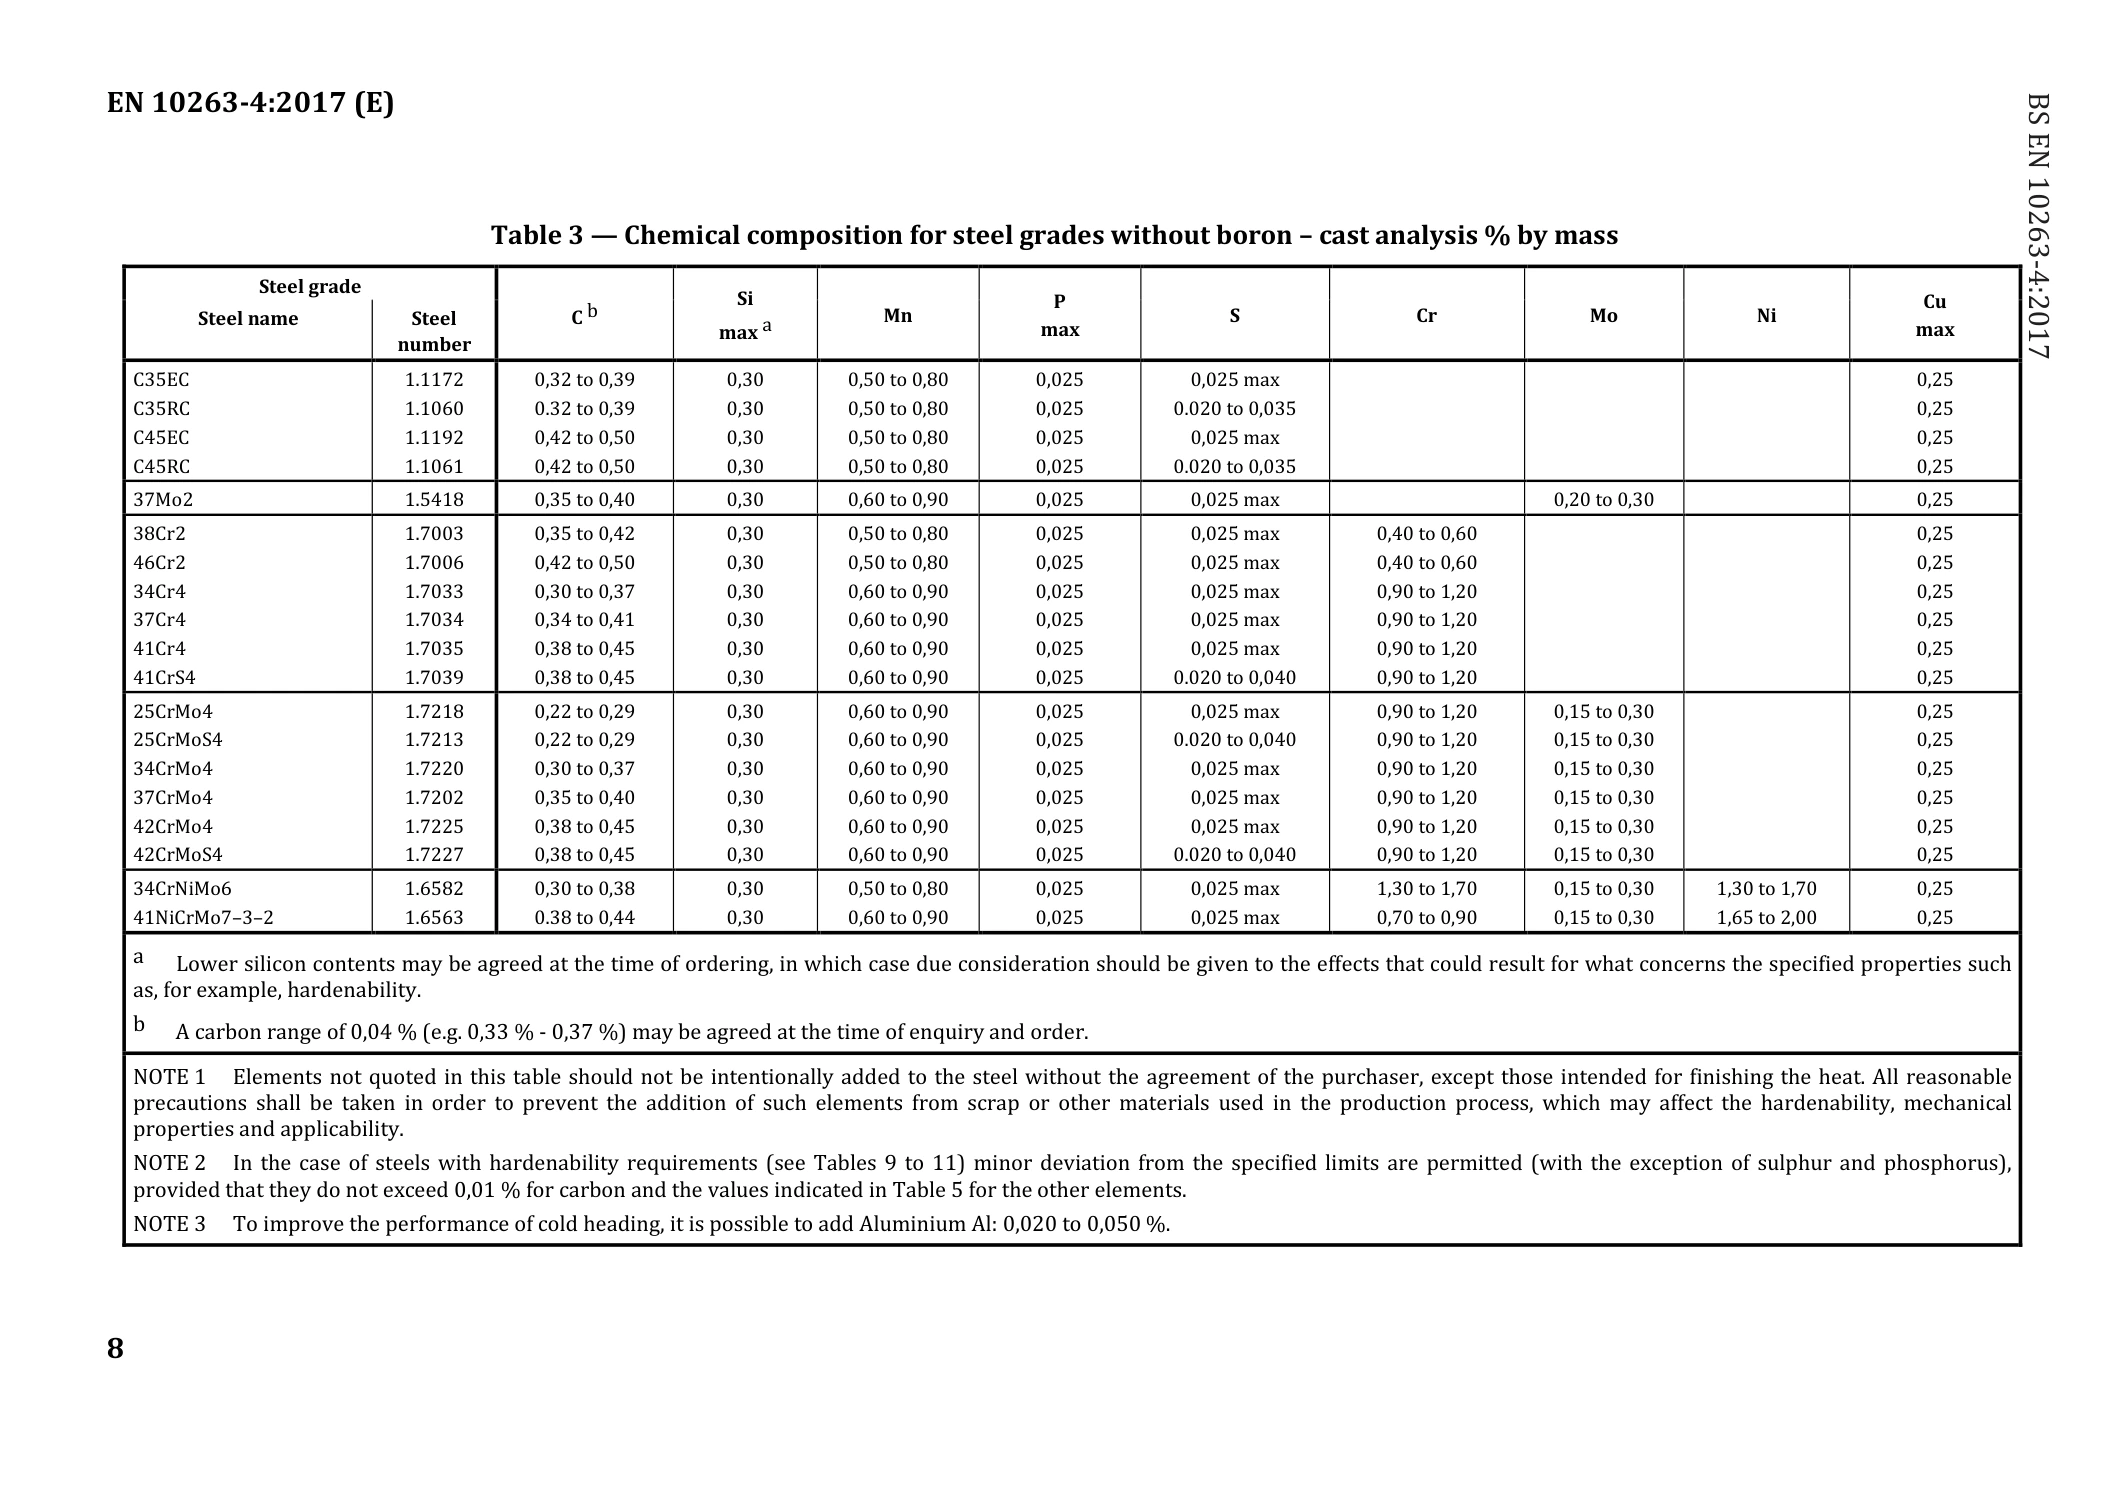
37Mo2 · BS EN 10263-4:2017
| ธาตุ | สัดส่วนมวล / % |
|---|---|
| C | 0.35–0.4 |
| Si | ≤0.3 |
| Mn | 0.6–0.9 |
| P | ≤0.025 |
| S | ≤0.025 |
| Mo | 0.2–0.3 |
| Cu | ≤0.25 |
แหล่งที่มา: BS EN 10263-4:2017
1. สภาพส่งมอบและข้อกำหนดที่ใช้
ตารางที่ 1 — สภาพส่งมอบ รูปแบบผลิตภัณฑ์ และข้อกำหนดที่ใช้
| สภาพการอบชุบความร้อน | สัญลักษณ์ | เหล็กแท่ง | เหล็กลวด | ลวดเหล็ก |
|---|---|---|---|---|
| ไม่ผ่านการอบชุบ | ไม่ระบุ หรือ +U | X | X | — |
| อบอ่อนให้คาร์ไบด์เป็นทรงกลม | +AC | X | X | X |
| หลักเกณฑ์การสั่งซื้อ | ข้อกำหนดที่ใช้ |
|---|---|
| ตารางที่ 3 และ 4, 6 หรือ 7 หรือ 8 | องค์ประกอบทางเคมีตามตารางที่ 3 และ 4 สมบัติเชิงกลตามตารางที่ 6, 7 หรือ 8 |
| ตารางที่ 3 และ 4, 6 หรือ 7 หรือ 8, 9 หรือ 10 หรือ 11 | องค์ประกอบทางเคมีตามตารางที่ 3 และ 4 สมบัติเชิงกลตามตารางที่ 6, 7 หรือ 8 และความสามารถในการชุบแข็งตามตารางที่ 9, 10 หรือ 11 |
| ตารางที่ 3 และ 4, 6 หรือ 7 หรือ 8, 12 | องค์ประกอบทางเคมีตามตารางที่ 3 และ 4 สมบัติเชิงกลตามตารางที่ 6, 7 หรือ 8 ความแข็งแกนต่ำสุดและเส้นผ่านศูนย์กลางสูงสุดตามตารางที่ 12 |
| ตารางที่ 3, 4, 6, 7, 8, 9, 10, 11 หรือ 12 | ข้อกำหนดเพิ่มเติมหรือข้อกำหนดพิเศษตามภาคผนวก A ของ EN 10263-1 เมื่อมีข้อตกลงขณะสอบถามและสั่งซื้อ |
ตารางที่ 2 — สภาพผิวเมื่อส่งมอบ
| หลักเกณฑ์การตกลง | สภาพผิว | สัญลักษณ์ | เหล็กแท่ง | เหล็กลวด | ลวดเหล็ก |
|---|---|---|---|---|---|
| เว้นแต่จะตกลงไว้เป็นอย่างอื่น | สภาพหลังรีด | ไม่ระบุ หรือ +AR | X | X | — |
| สภาพผิวพิเศษตามข้อตกลง | ดึงเย็น | +C | — | — | X |
| สภาพผิวพิเศษตามข้อตกลง | ดึงเย็นเล็กน้อย | +LC | X | — | X |
| สภาพผิวพิเศษตามข้อตกลง | ปอกผิว | +PE | X | X | X |
X = ใช้บังคับ, — = ไม่ใช้บังคับ อาจตกลงสภาพส่งมอบอื่นได้ในขั้นสั่งซื้อ
สภาพการอบชุบความร้อนและสภาพผิวเป็นข้อกำหนดคนละส่วน ตารางนี้ใช้เป็นข้อมูลอ้างอิงตามมาตรฐาน ให้ยืนยันรูปแบบผลิตภัณฑ์ สภาพส่งมอบ และความเหมาะสมในการสั่งซื้อ
ที่มา EN 10263-4:2017 ตารางที่ 1 และ 2 หน้า 6–7 (หน้า PDF 7–8)
2. องค์ประกอบทางเคมี
ตารางที่ 3 — องค์ประกอบทางเคมีของเหล็กที่ไม่ผสมโบรอน (ผลวิเคราะห์น้ำเหล็ก)
ข้อกำหนดอ้างอิงสำหรับ 37Mo2 หมายเลขเหล็ก 1.5418 ข้อกำหนดนี้ใช้เพื่ออ้างอิงและไม่ได้แสดงผลวิเคราะห์ของการหลอมใดโดยเฉพาะ ให้ยืนยันมาตรฐานการสั่งซื้อและข้อกำหนดสำหรับวัตถุดิบและผลิตภัณฑ์สำเร็จแยกต่างหาก
ค่าแสดงเป็นร้อยละโดยมวล ค่าที่ระบุเป็นตัวเลขเดียวคือขีดจำกัดสูงสุด เว้นแต่ระบุเป็นอย่างอื่น “—” แทนช่องว่างในต้นฉบับและไม่ได้หมายถึงปริมาณเป็นศูนย์
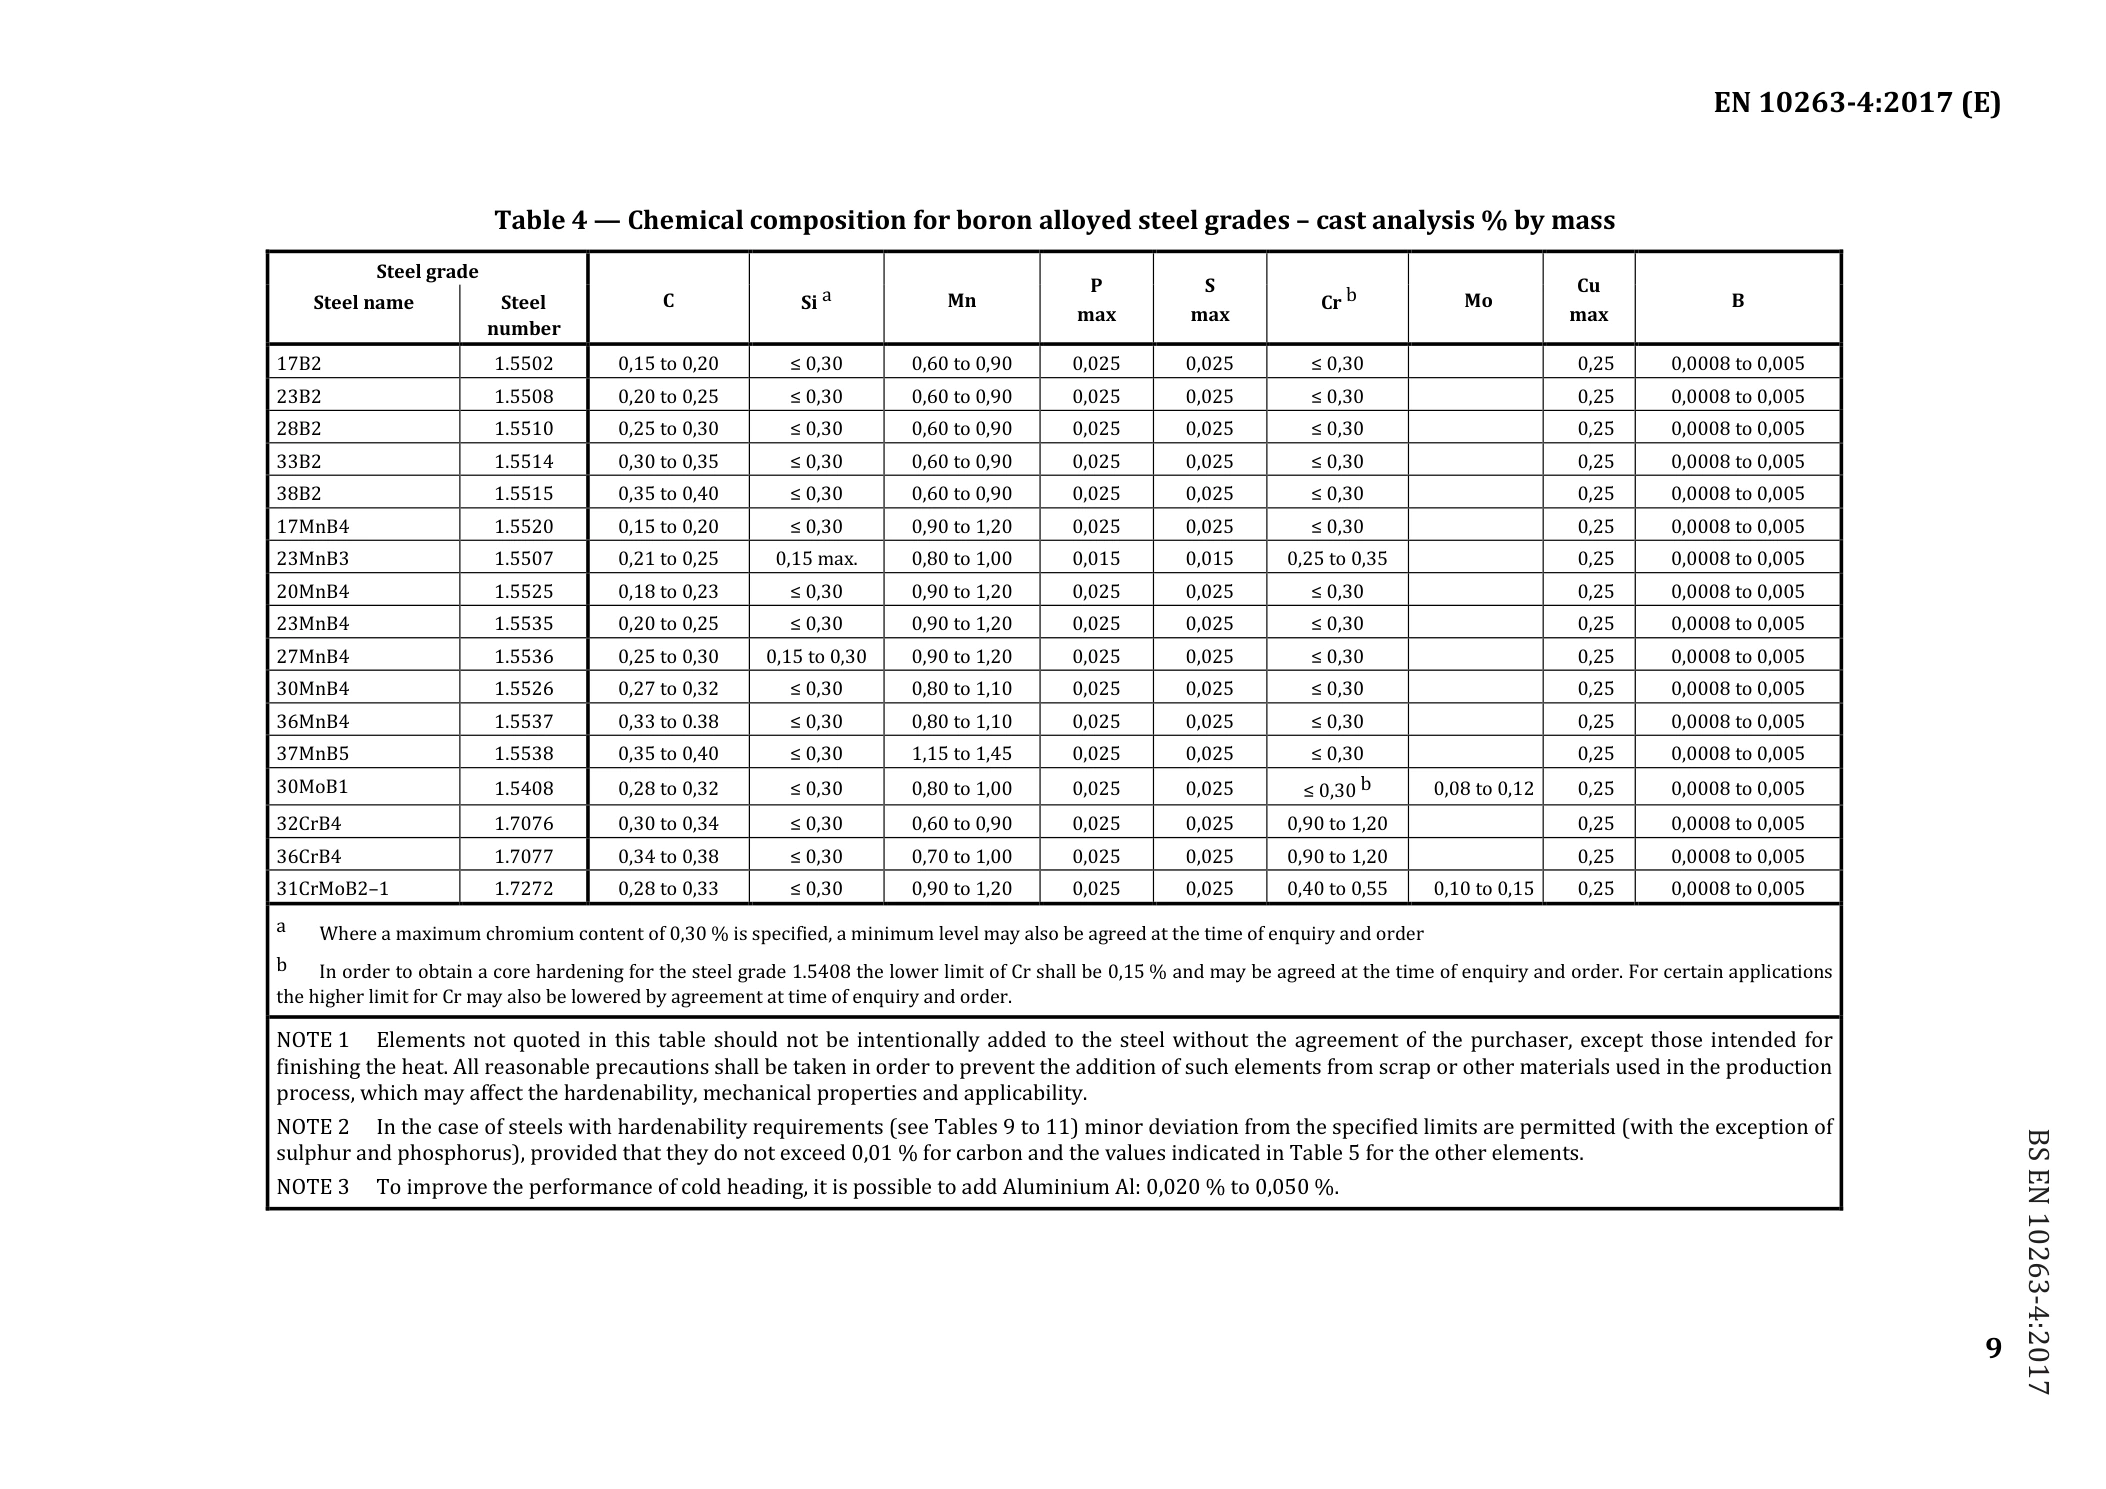
ห้ามเจตนาเติมธาตุที่ไม่มีในรายการโดยไม่ได้รับความเห็นชอบจากผู้ซื้อ ยกเว้นเพื่อปรับน้ำเหล็กในขั้นสุดท้าย ต้องป้องกันธาตุจากเศษเหล็กหรือวัสดุอื่นในกระบวนการที่อาจกระทบความสามารถในการชุบแข็ง สมบัติเชิงกล หรือความเหมาะสมในการใช้งาน
สำหรับเหล็กที่กำหนดความสามารถในการชุบแข็งตามตารางที่ 9–11 อนุญาตให้ค่าคลาดจากขีดจำกัดองค์ประกอบได้เล็กน้อย ยกเว้นกำมะถันและฟอสฟอรัส ค่าคลาดต้องไม่เกิน 0.01% สำหรับคาร์บอน และไม่เกินค่าตามตารางที่ 5 สำหรับธาตุอื่น
อาจเติมอะลูมิเนียม 0.020–0.050% เพื่อปรับปรุงสมรรถนะการตีขึ้นรูปหัวเย็น
อาจตกลงปริมาณซิลิคอนที่ต่ำลงในขั้นสั่งซื้อ ให้ประเมินผลต่อสมบัติที่กำหนด เช่น ความสามารถในการชุบแข็ง
อาจตกลงช่วงคาร์บอนกว้าง 0.04 จุดเปอร์เซ็นต์ เช่น 0.33–0.37% ในขั้นสอบถามและสั่งซื้อ
ตารางที่ 5 — ค่าคลาดเคลื่อนที่ยอมได้ของผลวิเคราะห์ผลิตภัณฑ์
| ธาตุ | ขีดจำกัดสำหรับผลวิเคราะห์น้ำเหล็ก, % | ค่าคลาดเคลื่อนที่ยอมได้ของผลวิเคราะห์ผลิตภัณฑ์, % |
|---|---|---|
| C | ≤0.50 | ±0.02 |
| Si | ≤0.30 | ±0.03 |
| Mn | ≤1.00 | ±0.04 |
| Mn | >1.00 และ ≤1.45 | ±0.05 |
| P | ≤0.025 | +0.005 |
| S | ≤0.025 | +0.005 |
| Cr | ≤1.70 | ±0.05 |
| Mo | ≤0.30 | ±0.03 |
| Ni | ≤2.00 | ±0.05 |
| B | ≤0.0050 | ±0.0003 |
| Cu | ≤0.25 | +0.03 |
เครื่องหมาย ± หมายความว่าในเหล็กจากการหลอมเดียวกัน ผลวิเคราะห์ผลิตภัณฑ์ของธาตุหนึ่งอาจสูงกว่าขีดจำกัดบนหรือต่ำกว่าขีดจำกัดล่างในตารางที่ 3 และ 4 แต่ต้องไม่คลาดทั้งสองทิศทางพร้อมกัน
สำหรับเหล็กที่กำหนดช่วงกำมะถันในผลวิเคราะห์น้ำเหล็กไว้ที่ 0.020–0.035% หรือ 0.020–0.040% ค่าคลาดเคลื่อนที่ยอมได้คือ ±0.005%
ที่มา EN 10263-4:2017 ตารางที่ 3 หน้า 8 (หน้า PDF 9) และตารางที่ 5 หน้า 10 (หน้า PDF 11) ให้ใช้ร่วมกับมาตรฐานฉบับเต็ม
ขนาดและรูปทรง / สมบัติเชิงกล
ยืนยันขนาด ชั้นพิกัดความเผื่อ สภาพส่งมอบ และเงื่อนไขตรวจตามแบบหรือข้อตกลงทางเทคนิค
ตารางแบ่งตามช่วงขนาด
EN 10263-1:2017 §8 → EN 10218-2:2012 §§4.1.1–4.1.2 · Table 1
ใช้กับลวดกลมดึงผิวสว่าง ไม่รวมลวดเคลือบอินทรีย์ T3, T4 และ T5 เป็นชั้นอ้างอิงที่ต้องเลือกเมื่อสั่งซื้อ ชั้นอื่น สภาพผิว และ d >25 mm ต้องตกลงกัน
Δ = ±t; dmax − dmin ≤ t; 0.05 ≤ d ≤ 25 mm
ตารางแบ่งตามช่วงขนาด · T3 / T4 / T5
| ช่วงเส้นผ่านศูนย์กลาง | ความเผื่อเส้นผ่านศูนย์กลาง | ความไม่กลมสูงสุด |
|---|---|---|
| 0.05 ≤ d < 0.12 | ± 0.006 | ≤ 0.006 |
| 0.12 ≤ d < 0.15 | ± 0.008 | ≤ 0.008 |
| 0.15 ≤ d < 0.23 | ± 0.01 | ≤ 0.01 |
| 0.23 ≤ d < 0.33 | ± 0.012 | ≤ 0.012 |
| 0.33 ≤ d < 0.52 | ± 0.015 | ≤ 0.015 |
| 0.52 ≤ d < 0.91 | ± 0.02 | ≤ 0.02 |
| 0.91 ≤ d < 1.42 | ± 0.025 | ≤ 0.025 |
| 1.42 ≤ d < 2.05 | ± 0.03 | ≤ 0.03 |
| 2.05 ≤ d < 2.78 | ± 0.035 | ≤ 0.035 |
| 2.78 ≤ d < 3.63 | ± 0.04 | ≤ 0.04 |
| 3.63 ≤ d < 4.6 | ± 0.045 | ≤ 0.045 |
| 4.6 ≤ d < 5.67 | ± 0.05 | ≤ 0.05 |
| 5.67 ≤ d < 8.17 | ± 0.06 | ≤ 0.06 |
| 8.17 ≤ d < 11.12 | ± 0.07 | ≤ 0.07 |
| 11.12 ≤ d < 14.52 | ± 0.08 | ≤ 0.08 |
| 14.52 ≤ d < 18.37 | ± 0.09 | ≤ 0.09 |
| 18.37 ≤ d < 22.68 | ± 0.1 | ≤ 0.1 |
| 22.68 ≤ d ≤ 25 | ± 0.12 | ≤ 0.12 |
| ช่วงเส้นผ่านศูนย์กลาง | ความเผื่อเส้นผ่านศูนย์กลาง | ความไม่กลมสูงสุด |
|---|---|---|
| 0.05 ≤ d < 0.072 | ± 0.004 | ≤ 0.004 |
| 0.072 ≤ d < 0.12 | ± 0.005 | ≤ 0.005 |
| 0.12 ≤ d < 0.17 | ± 0.006 | ≤ 0.006 |
| 0.17 ≤ d < 0.29 | ± 0.008 | ≤ 0.008 |
| 0.29 ≤ d < 0.45 | ± 0.01 | ≤ 0.01 |
| 0.45 ≤ d < 0.65 | ± 0.012 | ≤ 0.012 |
| 0.65 ≤ d < 1.01 | ± 0.015 | ≤ 0.015 |
| 1.01 ≤ d < 1.78 | ± 0.02 | ≤ 0.02 |
| 1.78 ≤ d < 2.78 | ± 0.025 | ≤ 0.025 |
| 2.78 ≤ d < 4.01 | ± 0.03 | ≤ 0.03 |
| 4.01 ≤ d < 5.45 | ± 0.035 | ≤ 0.035 |
| 5.45 ≤ d < 7.12 | ± 0.04 | ≤ 0.04 |
| 7.12 ≤ d < 9.01 | ± 0.045 | ≤ 0.045 |
| 9.01 ≤ d < 11.12 | ± 0.05 | ≤ 0.05 |
| 11.12 ≤ d < 16.01 | ± 0.06 | ≤ 0.06 |
| 16.01 ≤ d < 21.77 | ± 0.07 | ≤ 0.07 |
| 21.77 ≤ d ≤ 25 | ± 0.08 | ≤ 0.08 |
| ช่วงเส้นผ่านศูนย์กลาง | ความเผื่อเส้นผ่านศูนย์กลาง | ความไม่กลมสูงสุด |
|---|---|---|
| 0.05 ≤ d < 0.091 | ± 0.003 | ≤ 0.003 |
| 0.091 ≤ d < 0.17 | ± 0.004 | ≤ 0.004 |
| 0.17 ≤ d < 0.26 | ± 0.005 | ≤ 0.005 |
| 0.26 ≤ d < 0.37 | ± 0.006 | ≤ 0.006 |
| 0.37 ≤ d < 0.65 | ± 0.008 | ≤ 0.008 |
| 0.65 ≤ d < 1.01 | ± 0.01 | ≤ 0.01 |
| 1.01 ≤ d < 1.45 | ± 0.012 | ≤ 0.012 |
| 1.45 ≤ d < 2.26 | ± 0.015 | ≤ 0.015 |
| 2.26 ≤ d < 4.01 | ± 0.02 | ≤ 0.02 |
| 4.01 ≤ d < 6.26 | ± 0.025 | ≤ 0.025 |
| 6.26 ≤ d < 9.01 | ± 0.03 | ≤ 0.03 |
| 9.01 ≤ d < 12.26 | ± 0.035 | ≤ 0.035 |
| 12.26 ≤ d < 16.01 | ± 0.04 | ≤ 0.04 |
| 16.01 ≤ d < 20.26 | ± 0.045 | ≤ 0.045 |
| 20.26 ≤ d ≤ 25 | ± 0.05 | ≤ 0.05 |
ตารางสมบัติเชิงกลตามช่วง
EN 10263-4:2017 · Table 7 · PDF 12
+AC: อบอ่อนให้ซีเมนไทต์เป็นทรงกลม · +C: ดึงเย็น · +LC: ดึงเล็กน้อย
| สภาพส่งมอบ / กระบวนการ | ช่วงเส้นผ่านศูนย์กลาง (mm) | ความต้านแรงดึง Rm (MPa) | การลดพื้นที่หน้าตัด Z (%) |
|---|---|---|---|
| +AC | 2 < d ≤ 5 | — | — |
| +AC | 5 < d ≤ 40 | ≤ 570 | ≥ 59 |
| +AC+C+AC | 2 < d ≤ 5 | ≤ 560 | ≥ 61 |
| +AC+C+AC | 5 < d ≤ 40 | ≤ 550 | ≥ 61 |
| +AC+C+AC+LC | 2 < d ≤ 5 | ≤ 600 | ≥ 59 |
| +AC+C+AC+LC | 5 < d ≤ 40 | ≤ 590 | ≥ 59 |
—: ตารางนี้ไม่กำหนด. ห้ามนำค่าไปใช้กับสภาพส่งมอบหรือขนาดอื่น และไม่ใช่ผลวัดของล็อตสินค้า
4. ข้อกำหนดความสามารถในการชุบแข็ง
ตารางที่ 9 — ขีดจำกัดความแข็งของเหล็กที่ไม่ผสมโบรอนและมีความสามารถในการชุบแข็งปกติ (+H)
| ชื่อเกรดเหล็ก | หมายเลขเหล็ก | สัญลักษณ์ | อุณหภูมิออสเทไนไทซิง, °C (±5 °C) | ขีดจำกัด | ความแข็ง HRC ที่ระยะจากปลายชุบเย็น หน่วยระยะ mm | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | |||||
| 37Mo2 | 1.5418 | +H | 850 | สูงสุด | 59 | 57 | 53 | 47 | 41 | 36 | 32 | 29 | 27 | 25 | — | — | — | — | — |
| 37Mo2 | 1.5418 | +H | 850 | ต่ำสุด | 51 | 48 | 41 | 33 | 27 | 26 | 22 | 20 | — | — | — | — | — | — | — |
ที่มา EN 10263-4:2017 ตารางที่ 9 หน้า 15
ตารางที่ 10 — ขีดจำกัดความแข็งของเหล็กที่ไม่ผสมโบรอนสำหรับช่วงความสามารถในการชุบแข็งแบบจำกัด (+HH และ +HL)
| ชื่อเกรดเหล็ก | หมายเลขเหล็ก | สัญลักษณ์ | อุณหภูมิออสเทไนไทซิง, °C (±5 °C) | ขีดจำกัด | ความแข็ง HRC ที่ระยะจากปลายชุบเย็น หน่วยระยะ mm | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | |||||
| 37Mo2 | 1.5418 | +HH | 850 | สูงสุด | 59 | 57 | 53 | 47 | 41 | 36 | 32 | 29 | 27 | 25 | — | — | — | — | — |
| 37Mo2 | 1.5418 | +HH | 850 | ต่ำสุด | 54 | 51 | 45 | 38 | 32 | 29 | 25 | 23 | — | — | — | — | — | — | — |
| 37Mo2 | 1.5418 | +HL | 850 | สูงสุด | 56 | 54 | 49 | 42 | 36 | 33 | 29 | 26 | — | — | — | — | — | — | — |
| 37Mo2 | 1.5418 | +HL | 850 | ต่ำสุด | 51 | 48 | 41 | 33 | 27 | 26 | 22 | 20 | — | — | — | — | — | — | — |
ตารางที่ 10 ไม่ใช้กับเหล็กที่สั่งซื้อโดยจำกัดช่วงคาร์บอนตามหมายเหตุ b ของตารางที่ 3
ที่มา EN 10263-4:2017 ตารางที่ 10 หน้า 17
ตารางที่ 12 — เส้นผ่านศูนย์กลางสูงสุดที่ให้มาร์เทนไซต์อย่างน้อย 90% ที่แกนในการทดสอบการชุบแข็งถึงแกน (+CH)
| ชื่อเกรดเหล็ก | หมายเลขเหล็ก | สัญลักษณ์ | อุณหภูมิออสเทไนไทซิง, °C (±5 °C) ดูหมายเหตุ a | ความแข็งแกนต่ำสุด, HRC | เส้นผ่านศูนย์กลางสูงสุด, mm ดูหมายเหตุ b |
|---|---|---|---|---|---|
| 37Mo2 | 1.5418 | — | 850 | 48 | 8 |
แนวทางแนะนำให้แช่ที่อุณหภูมิชุบแข็งที่กำหนดเป็นเวลาอย่างน้อย 30 นาที
เส้นผ่านศูนย์กลางสูงสุดนี้ใช้กับค่าความสามารถในการชุบแข็งต่ำสุดของแต่ละเกรด สำหรับเหล็กชนิด +HH อาจเพิ่มเส้นผ่านศูนย์กลางสูงสุดได้
ที่มา EN 10263-4:2017 ตารางที่ 12 หน้า 21
หมายเหตุแหล่งข้อมูล ต้นฉบับเว้นช่องสัญลักษณ์สำหรับ 37Mo2 ในตารางที่ 12 จึงแสดงเป็นเครื่องหมายขีดโดยไม่อนุมานเติมค่า
ค่าเหล่านี้เป็นข้อมูลอ้างอิงจากมาตรฐานสำหรับสภาวะทดสอบที่กำหนด ต้องประเมินทางเทคนิคเพื่อยืนยันการจัดหา ความเหมาะสมกับหน้าตัด และกระบวนการอบชุบในการผลิต