
Quelle und Geltungsbereich der Zusammensetzung
Referenzzusammensetzung der angegebenen Normausgabe, keine Schmelzenanalyse. Bestellnorm sowie Anforderungen an Vormaterial und Fertigprodukt getrennt bestätigen.
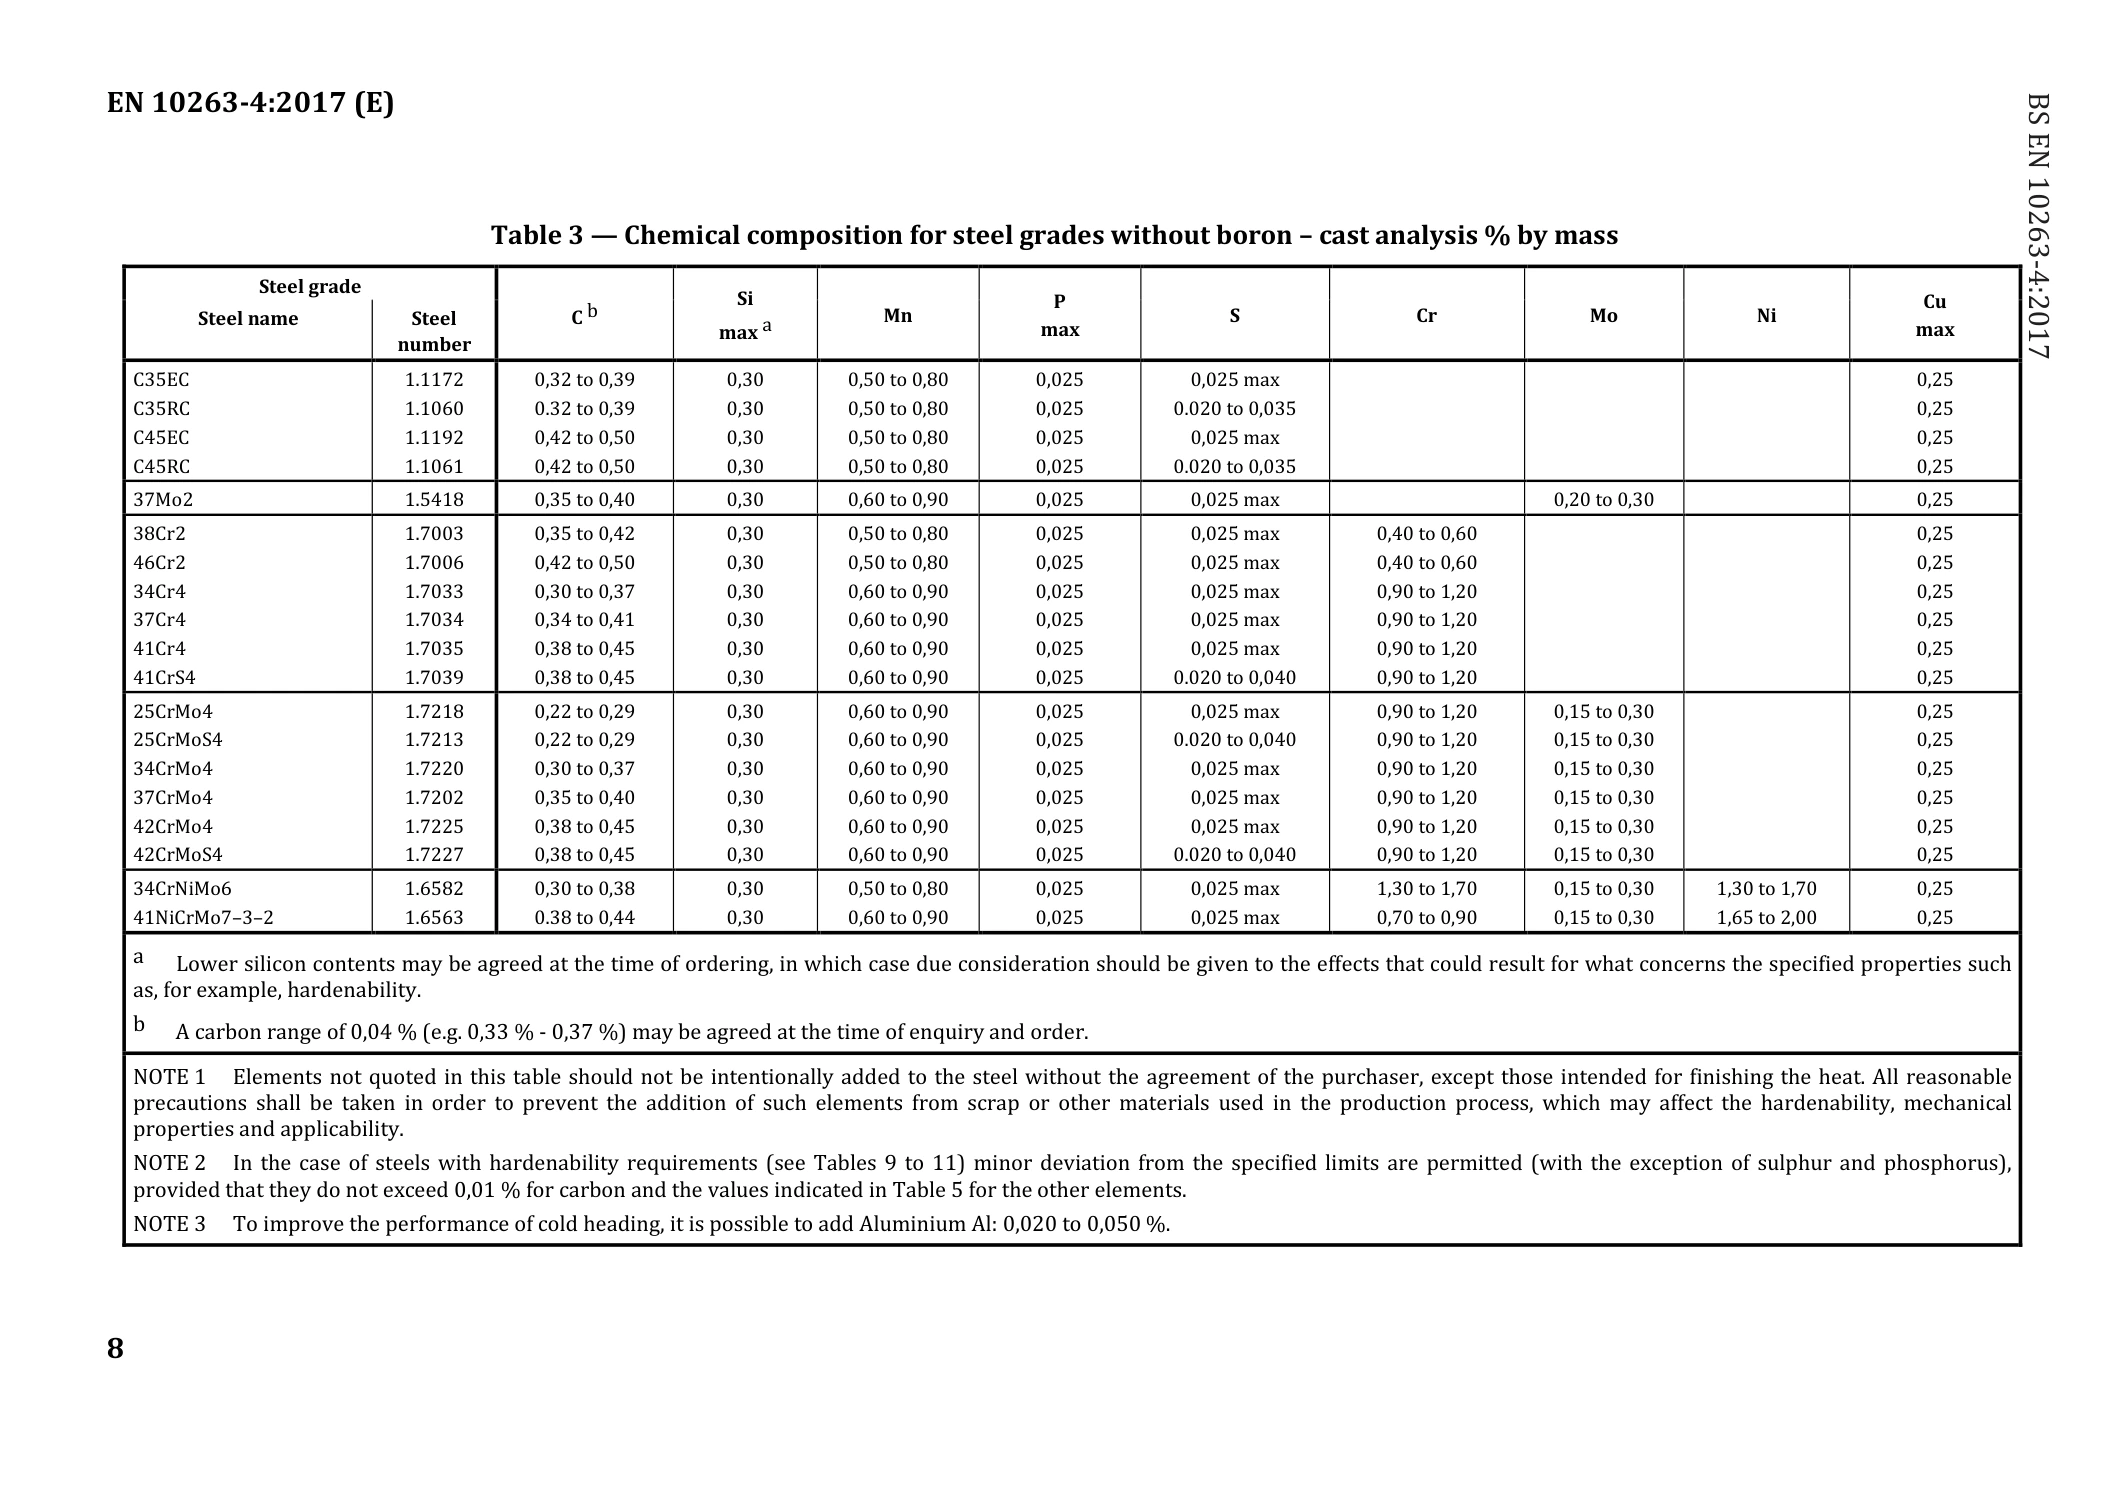
37Mo2 · BS EN 10263-4:2017
| Element | Massenanteil / % |
|---|---|
| C | 0.35–0.4 |
| Si | ≤0.3 |
| Mn | 0.6–0.9 |
| P | ≤0.025 |
| S | ≤0.025 |
| Mo | 0.2–0.3 |
| Cu | ≤0.25 |
Quelle: BS EN 10263-4:2017
1. Lieferzustände und anwendbare Anforderungen
Tabelle 1 – Lieferzustände, Erzeugnisformen und anwendbare Anforderungen
| Wärmebehandlungszustand | Symbol | Stab | Walzdraht | Draht |
|---|---|---|---|---|
| Unbehandelt | Keine Kennzeichnung oder +U | X | X | — |
| Auf kugelige Karbide geglüht | +AC | X | X | X |
| Bestellgrundlage | Anwendbare Anforderungen |
|---|---|
| Tabellen 3 und 4, 6 oder 7 oder 8 | Chemische Zusammensetzung nach Tabellen 3 und 4; mechanische Eigenschaften nach Tabelle 6, 7 oder 8. |
| Tabellen 3 und 4, 6 oder 7 oder 8, 9 oder 10 oder 11 | Chemische Zusammensetzung nach Tabellen 3 und 4; mechanische Eigenschaften nach Tabelle 6, 7 oder 8; Härtbarkeit nach Tabelle 9, 10 oder 11. |
| Tabellen 3 und 4, 6 oder 7 oder 8, 12 | Chemische Zusammensetzung nach Tabellen 3 und 4; mechanische Eigenschaften nach Tabelle 6, 7 oder 8; Mindestkernhärte und maximaler Durchmesser nach Tabelle 12. |
| Tabellen 3, 4, 6, 7, 8, 9, 10, 11 oder 12 | Ergänzende oder besondere Anforderungen nach Anhang A von EN 10263-1, sofern bei Anfrage und Bestellung vereinbart. |
Tabelle 2 – Oberflächenzustand bei Lieferung
| Vereinbarungsgrundlage | Oberflächenzustand | Symbol | Stab | Walzdraht | Draht |
|---|---|---|---|---|---|
| Sofern nicht anders vereinbart | Im Walzzustand | Keine Kennzeichnung oder +AR | X | X | — |
| Besonderer Oberflächenzustand nach Vereinbarung | Kaltgezogen | +C | — | — | X |
| Besonderer Oberflächenzustand nach Vereinbarung | Leicht kaltgezogen | +LC | X | — | X |
| Besonderer Oberflächenzustand nach Vereinbarung | Geschält | +PE | X | X | X |
X = anwendbar; — = nicht anwendbar. Andere Lieferzustände können bei der Bestellung vereinbart werden.
Wärmebehandlungszustand und Oberflächenzustand sind getrennte Anforderungen. Diese Tabelle dient als Normreferenz; tatsächliche Erzeugnisform, Lieferzustand und Eignung sind in der Bestellung zu bestätigen.
Quelle: EN 10263-4:2017, Tabellen 1 und 2, Seiten 6–7 (PDF-Seiten 7–8).
2. Chemische Zusammensetzung
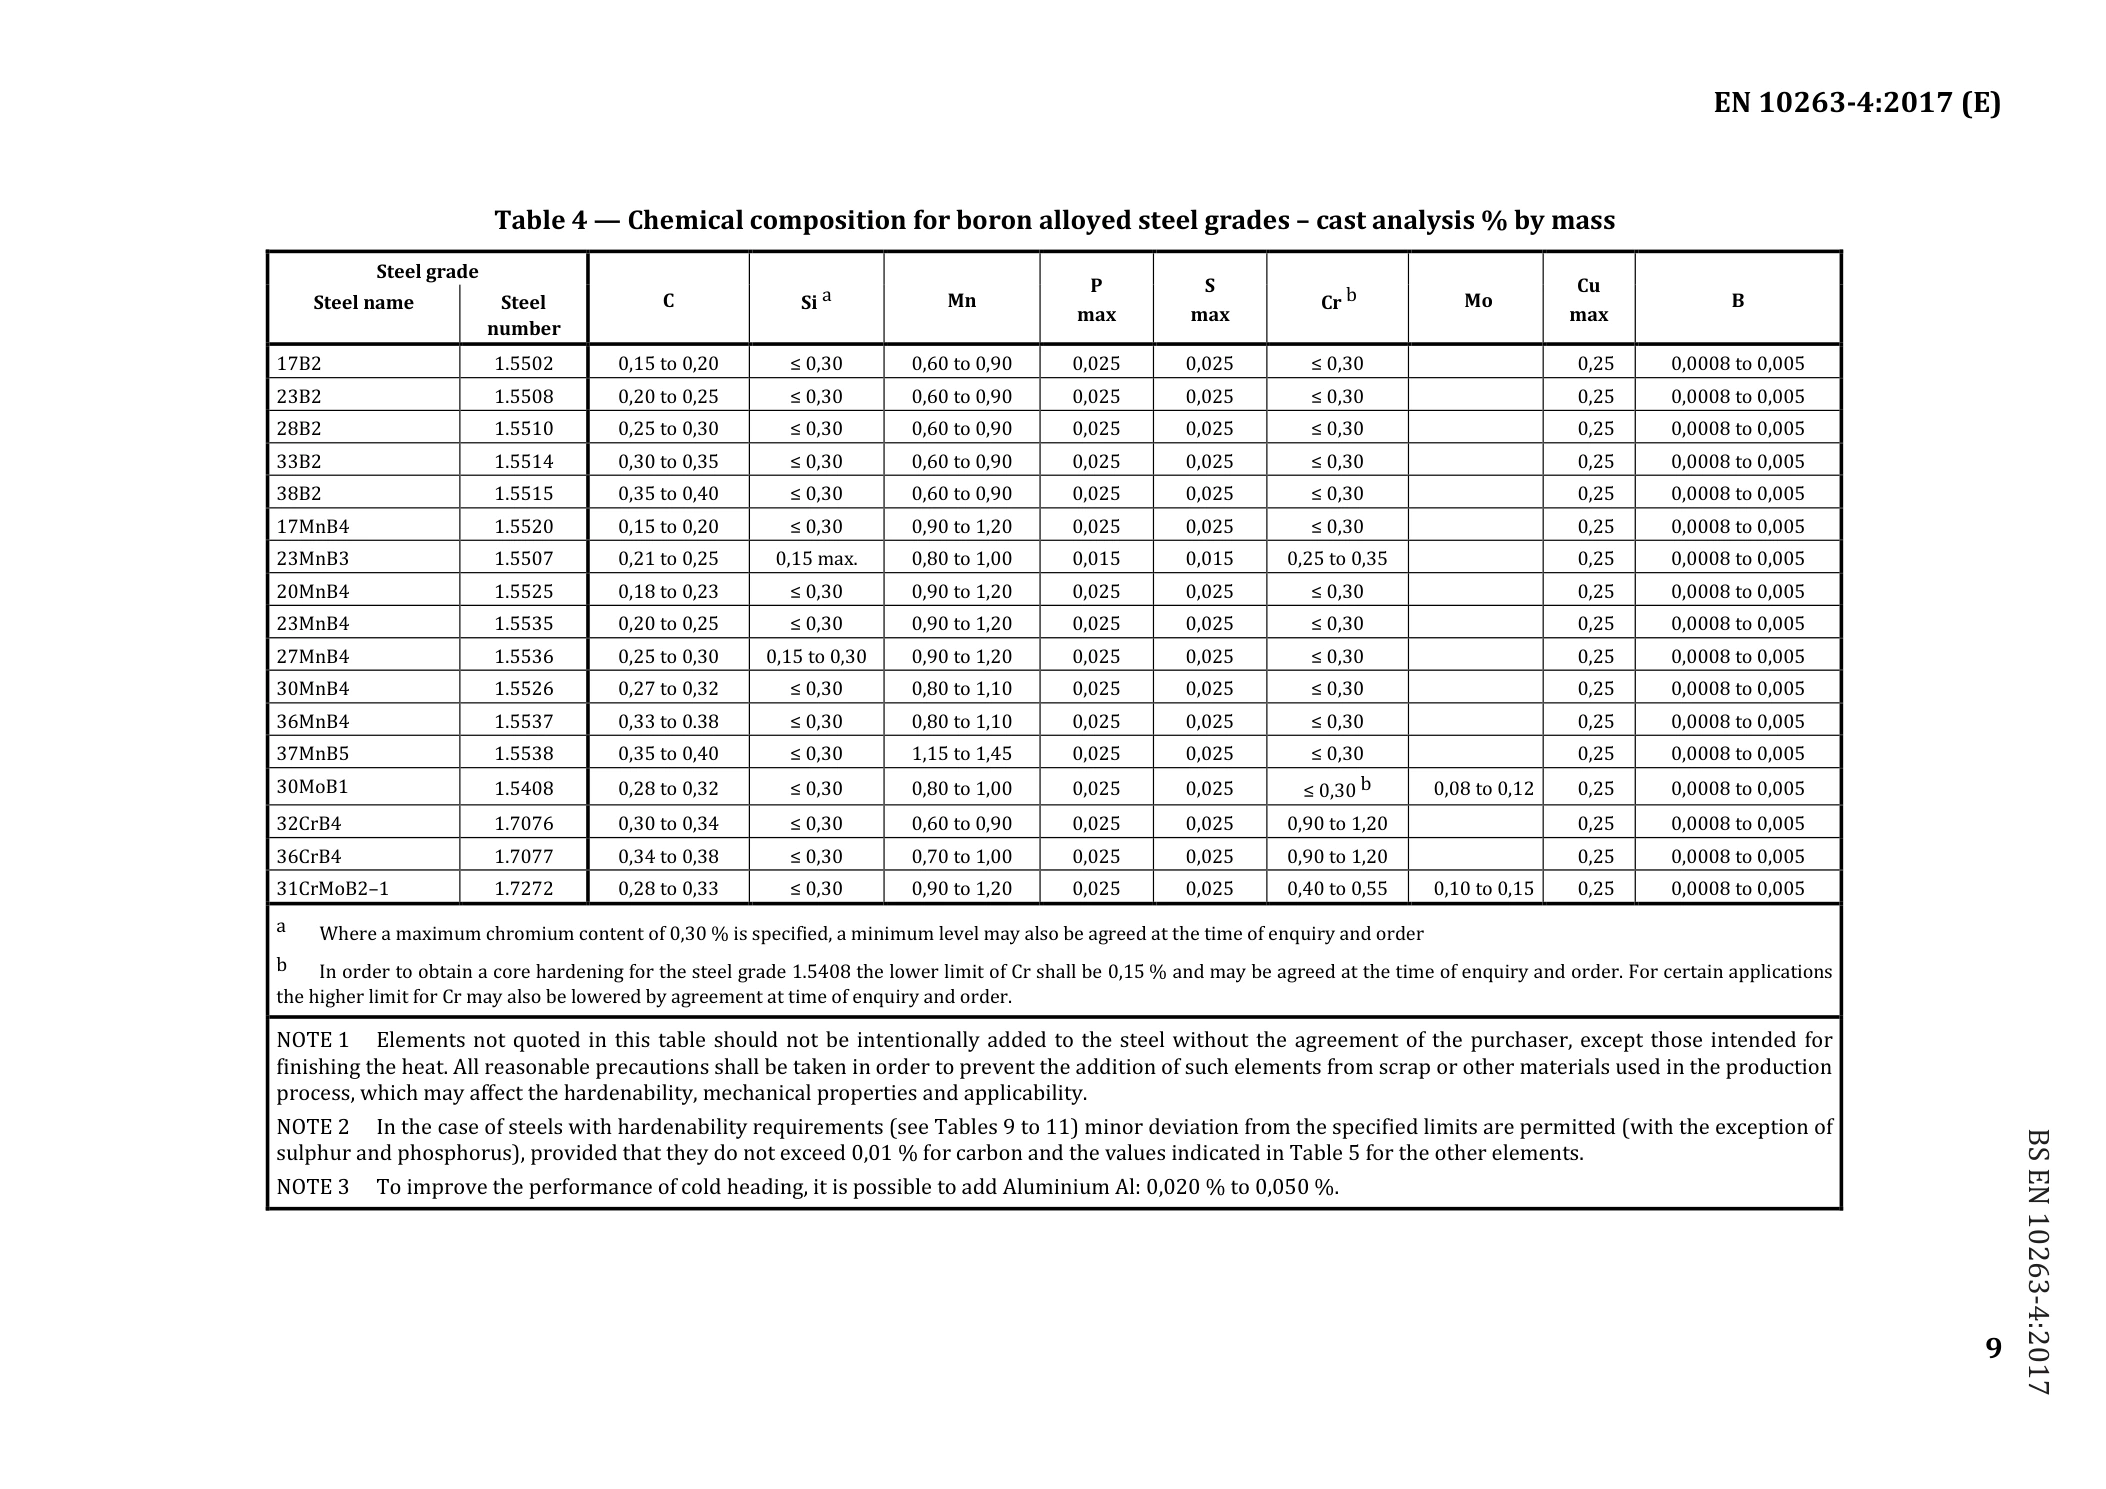
Tabelle 3 – Chemische Zusammensetzung borfreier Stähle (Schmelzenanalyse)
Referenzanforderungen für 37Mo2, Werkstoffnummer 1.5418. Dies sind keine Analysenergebnisse einer bestimmten Schmelze. Bestellnorm und Anforderungen an Vormaterial und Fertigerzeugnis sind getrennt zu bestätigen.
Die Werte sind Massenanteile in Prozent. Einzelwerte sind Höchstgrenzen, sofern nicht anders angegeben. „—“ kennzeichnet ein leeres Feld in der Quelle und bedeutet keinen Gehalt von null.
Nicht aufgeführte Elemente dürfen ohne Zustimmung des Bestellers nicht absichtlich zugesetzt werden; ausgenommen sind Elemente zur Fertigbehandlung der Schmelze. Geeignete Vorkehrungen müssen verhindern, dass Einträge aus Schrott oder anderen Einsatzstoffen Härtbarkeit, mechanische Eigenschaften oder Verwendbarkeit beeinträchtigen.
Bei Stählen mit Härtbarkeitsanforderungen nach Tabellen 9–11 sind geringfügige Abweichungen von den Zusammensetzungsgrenzen zulässig, ausgenommen Schwefel und Phosphor. Die Abweichungen dürfen für Kohlenstoff 0.01% und für die übrigen Elemente die Werte in Tabelle 5 nicht überschreiten.
Zur Verbesserung der Kaltstaucheigenschaften ist eine Aluminiumzugabe von 0.020–0.050% möglich.
Ein niedrigerer Siliciumgehalt kann bei der Bestellung vereinbart werden. Seine Auswirkungen auf die festgelegten Eigenschaften, etwa die Härtbarkeit, sind zu bewerten.
Bei Anfrage und Bestellung kann ein Kohlenstoffbereich mit einer Breite von 0.04 Prozentpunkten vereinbart werden, beispielsweise 0.33–0.37%.
Tabelle 5 – Zulässige Abweichungen bei der Stückanalyse
| Element | Grenzwerte der Schmelzenanalyse, % | Zulässige Abweichung der Stückanalyse, % |
|---|---|---|
| C | ≤0.50 | ±0.02 |
| Si | ≤0.30 | ±0.03 |
| Mn | ≤1.00 | ±0.04 |
| Mn | >1.00 und ≤1.45 | ±0.05 |
| P | ≤0.025 | +0.005 |
| S | ≤0.025 | +0.005 |
| Cr | ≤1.70 | ±0.05 |
| Mo | ≤0.30 | ±0.03 |
| Ni | ≤2.00 | ±0.05 |
| B | ≤0.0050 | ±0.0003 |
| Cu | ≤0.25 | +0.03 |
± bedeutet, dass die Stückanalyse eines Elements innerhalb einer Schmelze die Obergrenze überschreiten oder die Untergrenze aus Tabellen 3 und 4 unterschreiten darf, jedoch nicht gleichzeitig in beide Richtungen.
Für Stähle mit einem festgelegten Schwefelbereich von 0.020–0.035% oder 0.020–0.040% in der Schmelzenanalyse beträgt die zulässige Abweichung ±0.005%.
Quelle: EN 10263-4:2017, Tabelle 3 auf Seite 8 (PDF-Seite 9) und Tabelle 5 auf Seite 10 (PDF-Seite 11). Diese Tabellen ersetzen nicht die vollständige Norm.
Maße und Form / Mechanische Eigenschaften
Abmessung, Toleranzklasse, Lieferzustand und Prüfbedingungen nach Zeichnung oder technischer Vereinbarung bestätigen.
Maßtabelle nach Durchmesser
EN 10263-1:2017 §8 → EN 10218-2:2012 §§4.1.1–4.1.2 · Table 1
Für blankgezogenen Runddraht ohne organische Beschichtung. T3, T4 und T5 sind bei Bestellung zu wählende Referenzklassen; andere Klassen, Oberflächenzustände und d >25 mm sind zu vereinbaren.
Δ = ±t; dmax − dmin ≤ t; 0.05 ≤ d ≤ 25 mm
Maßtabelle nach Durchmesser · T3 / T4 / T5
| Durchmesserbereich | Durchmessertoleranz | Maximale Unrundheit |
|---|---|---|
| 0.05 ≤ d < 0.12 | ± 0.006 | ≤ 0.006 |
| 0.12 ≤ d < 0.15 | ± 0.008 | ≤ 0.008 |
| 0.15 ≤ d < 0.23 | ± 0.01 | ≤ 0.01 |
| 0.23 ≤ d < 0.33 | ± 0.012 | ≤ 0.012 |
| 0.33 ≤ d < 0.52 | ± 0.015 | ≤ 0.015 |
| 0.52 ≤ d < 0.91 | ± 0.02 | ≤ 0.02 |
| 0.91 ≤ d < 1.42 | ± 0.025 | ≤ 0.025 |
| 1.42 ≤ d < 2.05 | ± 0.03 | ≤ 0.03 |
| 2.05 ≤ d < 2.78 | ± 0.035 | ≤ 0.035 |
| 2.78 ≤ d < 3.63 | ± 0.04 | ≤ 0.04 |
| 3.63 ≤ d < 4.6 | ± 0.045 | ≤ 0.045 |
| 4.6 ≤ d < 5.67 | ± 0.05 | ≤ 0.05 |
| 5.67 ≤ d < 8.17 | ± 0.06 | ≤ 0.06 |
| 8.17 ≤ d < 11.12 | ± 0.07 | ≤ 0.07 |
| 11.12 ≤ d < 14.52 | ± 0.08 | ≤ 0.08 |
| 14.52 ≤ d < 18.37 | ± 0.09 | ≤ 0.09 |
| 18.37 ≤ d < 22.68 | ± 0.1 | ≤ 0.1 |
| 22.68 ≤ d ≤ 25 | ± 0.12 | ≤ 0.12 |
| Durchmesserbereich | Durchmessertoleranz | Maximale Unrundheit |
|---|---|---|
| 0.05 ≤ d < 0.072 | ± 0.004 | ≤ 0.004 |
| 0.072 ≤ d < 0.12 | ± 0.005 | ≤ 0.005 |
| 0.12 ≤ d < 0.17 | ± 0.006 | ≤ 0.006 |
| 0.17 ≤ d < 0.29 | ± 0.008 | ≤ 0.008 |
| 0.29 ≤ d < 0.45 | ± 0.01 | ≤ 0.01 |
| 0.45 ≤ d < 0.65 | ± 0.012 | ≤ 0.012 |
| 0.65 ≤ d < 1.01 | ± 0.015 | ≤ 0.015 |
| 1.01 ≤ d < 1.78 | ± 0.02 | ≤ 0.02 |
| 1.78 ≤ d < 2.78 | ± 0.025 | ≤ 0.025 |
| 2.78 ≤ d < 4.01 | ± 0.03 | ≤ 0.03 |
| 4.01 ≤ d < 5.45 | ± 0.035 | ≤ 0.035 |
| 5.45 ≤ d < 7.12 | ± 0.04 | ≤ 0.04 |
| 7.12 ≤ d < 9.01 | ± 0.045 | ≤ 0.045 |
| 9.01 ≤ d < 11.12 | ± 0.05 | ≤ 0.05 |
| 11.12 ≤ d < 16.01 | ± 0.06 | ≤ 0.06 |
| 16.01 ≤ d < 21.77 | ± 0.07 | ≤ 0.07 |
| 21.77 ≤ d ≤ 25 | ± 0.08 | ≤ 0.08 |
| Durchmesserbereich | Durchmessertoleranz | Maximale Unrundheit |
|---|---|---|
| 0.05 ≤ d < 0.091 | ± 0.003 | ≤ 0.003 |
| 0.091 ≤ d < 0.17 | ± 0.004 | ≤ 0.004 |
| 0.17 ≤ d < 0.26 | ± 0.005 | ≤ 0.005 |
| 0.26 ≤ d < 0.37 | ± 0.006 | ≤ 0.006 |
| 0.37 ≤ d < 0.65 | ± 0.008 | ≤ 0.008 |
| 0.65 ≤ d < 1.01 | ± 0.01 | ≤ 0.01 |
| 1.01 ≤ d < 1.45 | ± 0.012 | ≤ 0.012 |
| 1.45 ≤ d < 2.26 | ± 0.015 | ≤ 0.015 |
| 2.26 ≤ d < 4.01 | ± 0.02 | ≤ 0.02 |
| 4.01 ≤ d < 6.26 | ± 0.025 | ≤ 0.025 |
| 6.26 ≤ d < 9.01 | ± 0.03 | ≤ 0.03 |
| 9.01 ≤ d < 12.26 | ± 0.035 | ≤ 0.035 |
| 12.26 ≤ d < 16.01 | ± 0.04 | ≤ 0.04 |
| 16.01 ≤ d < 20.26 | ± 0.045 | ≤ 0.045 |
| 20.26 ≤ d ≤ 25 | ± 0.05 | ≤ 0.05 |
Mechanische Eigenschaften nach Bereich
EN 10263-4:2017 · Table 7 · PDF 12
+AC: auf kugeligen Zementit geglüht · +C: kaltgezogen · +LC: leicht nachgezogen
| Lieferzustand / Verfahren | Durchmesserbereich (mm) | Zugfestigkeit Rm (MPa) | Brucheinschnürung Z (%) |
|---|---|---|---|
| +AC | 2 < d ≤ 5 | — | — |
| +AC | 5 < d ≤ 40 | ≤ 570 | ≥ 59 |
| +AC+C+AC | 2 < d ≤ 5 | ≤ 560 | ≥ 61 |
| +AC+C+AC | 5 < d ≤ 40 | ≤ 550 | ≥ 61 |
| +AC+C+AC+LC | 2 < d ≤ 5 | ≤ 600 | ≥ 59 |
| +AC+C+AC+LC | 5 < d ≤ 40 | ≤ 590 | ≥ 59 |
—: In dieser Tabelle nicht festgelegt. Nicht auf andere Lieferzustände oder Abmessungen übertragen; dies sind keine gemessenen Chargenwerte.
4. Anforderungen an die Härtbarkeit
Tabelle 9 – Härtegrenzen borfreier Stähle mit normaler Härtbarkeit (+H)
| Stahlbezeichnung | Werkstoffnummer | Symbol | Austenitisierungstemperatur, °C (±5 °C) | Grenze | Härte, HRC, beim Abstand vom abgeschreckten Ende, mm | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | |||||
| 37Mo2 | 1.5418 | +H | 850 | max. | 59 | 57 | 53 | 47 | 41 | 36 | 32 | 29 | 27 | 25 | — | — | — | — | — |
| 37Mo2 | 1.5418 | +H | 850 | min. | 51 | 48 | 41 | 33 | 27 | 26 | 22 | 20 | — | — | — | — | — | — | — |
Quelle: EN 10263-4:2017, Tabelle 9, Seite 15.
Tabelle 10 – Härtegrenzen borfreier Stähle bei eingeschränkten Härtbarkeitsbändern (+HH und +HL)
| Stahlbezeichnung | Werkstoffnummer | Symbol | Austenitisierungstemperatur, °C (±5 °C) | Grenze | Härte, HRC, beim Abstand vom abgeschreckten Ende, mm | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | |||||
| 37Mo2 | 1.5418 | +HH | 850 | max. | 59 | 57 | 53 | 47 | 41 | 36 | 32 | 29 | 27 | 25 | — | — | — | — | — |
| 37Mo2 | 1.5418 | +HH | 850 | min. | 54 | 51 | 45 | 38 | 32 | 29 | 25 | 23 | — | — | — | — | — | — | — |
| 37Mo2 | 1.5418 | +HL | 850 | max. | 56 | 54 | 49 | 42 | 36 | 33 | 29 | 26 | — | — | — | — | — | — | — |
| 37Mo2 | 1.5418 | +HL | 850 | min. | 51 | 48 | 41 | 33 | 27 | 26 | 22 | 20 | — | — | — | — | — | — | — |
Tabelle 10 gilt nicht für Stähle, die mit einem eingeschränkten Kohlenstoffbereich nach Anmerkung b zu Tabelle 3 bestellt werden.
Quelle: EN 10263-4:2017, Tabelle 10, Seite 17.
Tabelle 12 – Maximaler Durchmesser für mindestens 90% Martensit im Kernhärtungsversuch (+CH)
| Stahlbezeichnung | Werkstoffnummer | Symbol | Austenitisierungstemperatur, °C (±5 °C), siehe Anmerkung a | Mindestkernhärte, HRC | Maximaler Durchmesser, mm, siehe Anmerkung b |
|---|---|---|---|---|---|
| 37Mo2 | 1.5418 | — | 850 | 48 | 8 |
Als Richtwert wird eine Haltezeit von mindestens 30 Minuten bei der festgelegten Härtetemperatur empfohlen.
Die maximalen Durchmesser gelten für die niedrigste Härtbarkeit innerhalb der jeweiligen Güte. Bei +HH-Qualitäten kann der maximale Durchmesser erhöht werden.
Quelle: EN 10263-4:2017, Tabelle 12, Seite 21.
Quellenhinweis: Das Symbolfeld für 37Mo2 in Tabelle 12 ist im Original leer. Es wird als Strich dargestellt und wurde nicht durch eine Annahme ergänzt.
Diese Werte sind Normreferenzen für die festgelegten Prüfbedingungen. Sie bestätigen weder Lieferbarkeit noch Eignung für einen bestimmten Querschnitt oder ein betriebliches Wärmebehandlungsverfahren. Lieferanforderungen bedürfen einer technischen Bewertung.