
化学成分来源与适用范围
以下为所列标准版本的参考成分,非炉批实测;订单适用标准、原料与成品要求须分别确认。
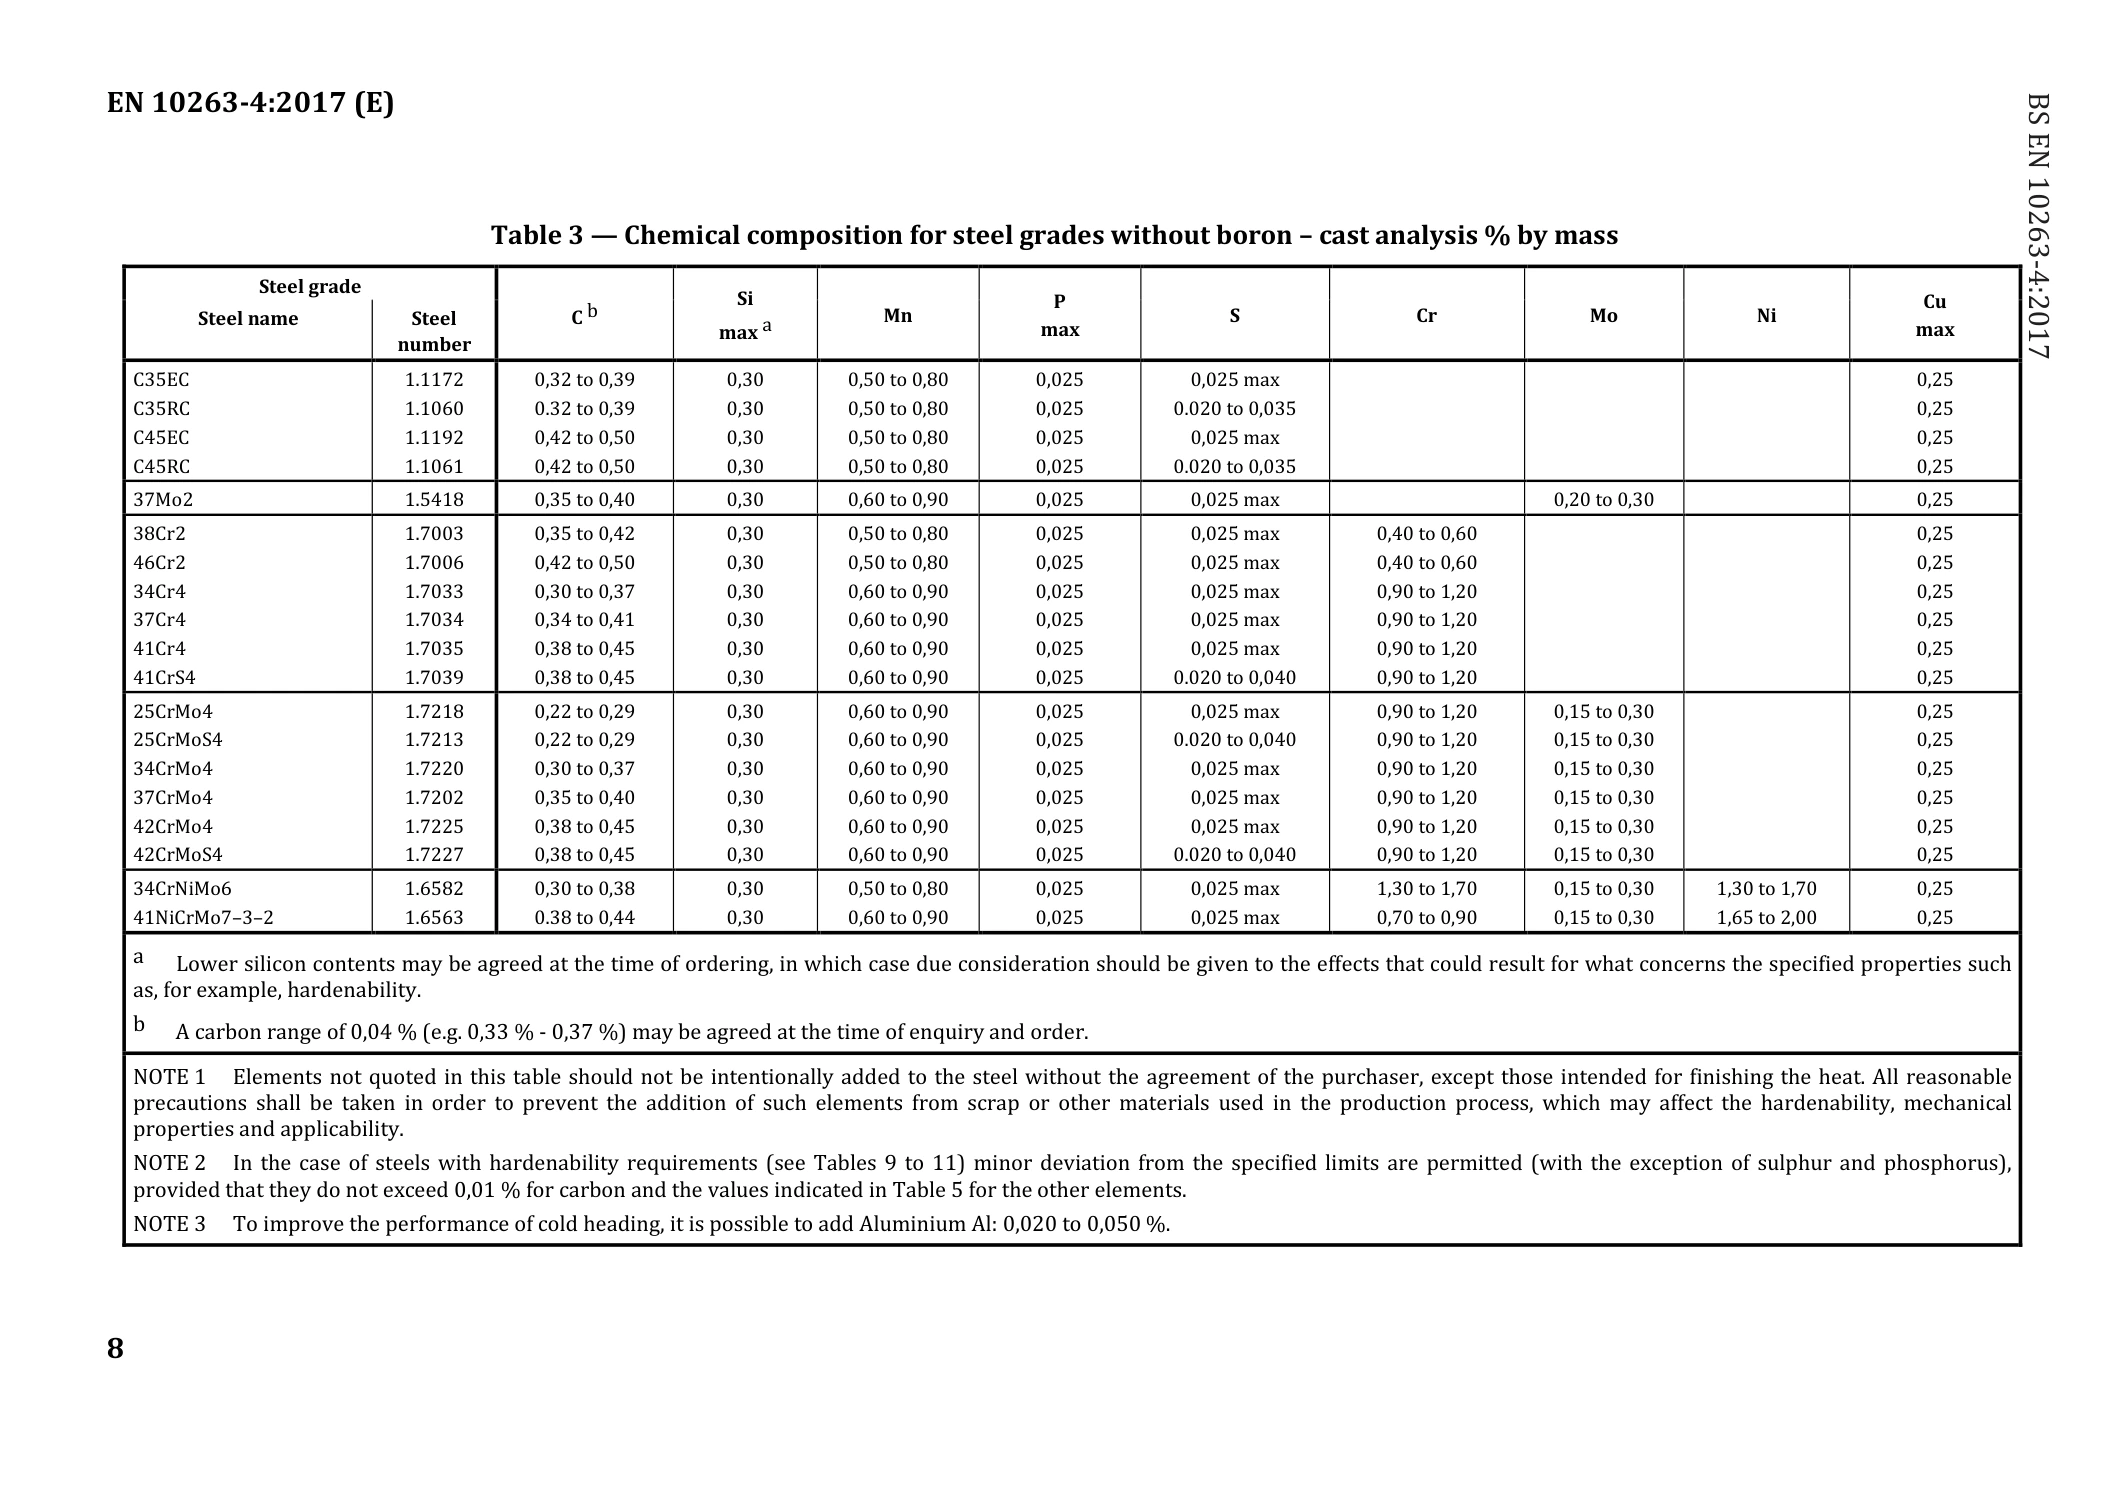
37Mo2 · BS EN 10263-4:2017
| 元素 | 质量分数 / % |
|---|---|
| C | 0.35–0.4 |
| Si | ≤0.3 |
| Mn | 0.6–0.9 |
| P | ≤0.025 |
| S | ≤0.025 |
| Mo | 0.2–0.3 |
| Cu | ≤0.25 |
来源: BS EN 10263-4:2017
1.交货条件的组合
表1交货条件、产品形状和合格要求的组合
表2交货状态下的表面质量
2.化学成分
化学成分来源与适用范围
以下为所列标准版本的参考成分,非炉批实测;订单适用标准、原料与成品要求须分别确认。
来源: BS EN 10263-4:2017 · Table 3 · 37Mo2 · p.9
Single values are maxima unless indicated otherwise; unlisted elements and blank cells are not assumed zero. Alternative limits, optional additions and analysis tolerances require the relevant table notes and order agreement. This reference table does not replace the complete standard.
除非另有说明,单个数值均为最大值;未列出的元素及空白单元格不按零处理。备选限值、可选添加物及分析公差需参照相关表格注释并经订单约定。本参考表不能替代完整标准。
尺寸与形状 / 力学性能
尺寸、公差档、交货状态与检验条件按图纸/技术协议确认。
尺寸分档表
EN 10263-1:2017 §8 → EN 10218-2:2012 §§4.1.1–4.1.2 · Table 1
适用于光亮拉拔圆钢丝,不含有机涂层钢丝。T3、T4、T5为可选参考档,须按订货要求选定;其他等级、表面条件及d>25 mm按协议确认。
Δ = ±t; dmax − dmin ≤ t; 0.05 ≤ d ≤ 25 mm
尺寸分档表 · T3 / T4 / T5
| 直径区间 | 直径公差 | 不圆度上限 |
|---|---|---|
| 0.05 ≤ d < 0.12 | ± 0.006 | ≤ 0.006 |
| 0.12 ≤ d < 0.15 | ± 0.008 | ≤ 0.008 |
| 0.15 ≤ d < 0.23 | ± 0.01 | ≤ 0.01 |
| 0.23 ≤ d < 0.33 | ± 0.012 | ≤ 0.012 |
| 0.33 ≤ d < 0.52 | ± 0.015 | ≤ 0.015 |
| 0.52 ≤ d < 0.91 | ± 0.02 | ≤ 0.02 |
| 0.91 ≤ d < 1.42 | ± 0.025 | ≤ 0.025 |
| 1.42 ≤ d < 2.05 | ± 0.03 | ≤ 0.03 |
| 2.05 ≤ d < 2.78 | ± 0.035 | ≤ 0.035 |
| 2.78 ≤ d < 3.63 | ± 0.04 | ≤ 0.04 |
| 3.63 ≤ d < 4.6 | ± 0.045 | ≤ 0.045 |
| 4.6 ≤ d < 5.67 | ± 0.05 | ≤ 0.05 |
| 5.67 ≤ d < 8.17 | ± 0.06 | ≤ 0.06 |
| 8.17 ≤ d < 11.12 | ± 0.07 | ≤ 0.07 |
| 11.12 ≤ d < 14.52 | ± 0.08 | ≤ 0.08 |
| 14.52 ≤ d < 18.37 | ± 0.09 | ≤ 0.09 |
| 18.37 ≤ d < 22.68 | ± 0.1 | ≤ 0.1 |
| 22.68 ≤ d ≤ 25 | ± 0.12 | ≤ 0.12 |
| 直径区间 | 直径公差 | 不圆度上限 |
|---|---|---|
| 0.05 ≤ d < 0.072 | ± 0.004 | ≤ 0.004 |
| 0.072 ≤ d < 0.12 | ± 0.005 | ≤ 0.005 |
| 0.12 ≤ d < 0.17 | ± 0.006 | ≤ 0.006 |
| 0.17 ≤ d < 0.29 | ± 0.008 | ≤ 0.008 |
| 0.29 ≤ d < 0.45 | ± 0.01 | ≤ 0.01 |
| 0.45 ≤ d < 0.65 | ± 0.012 | ≤ 0.012 |
| 0.65 ≤ d < 1.01 | ± 0.015 | ≤ 0.015 |
| 1.01 ≤ d < 1.78 | ± 0.02 | ≤ 0.02 |
| 1.78 ≤ d < 2.78 | ± 0.025 | ≤ 0.025 |
| 2.78 ≤ d < 4.01 | ± 0.03 | ≤ 0.03 |
| 4.01 ≤ d < 5.45 | ± 0.035 | ≤ 0.035 |
| 5.45 ≤ d < 7.12 | ± 0.04 | ≤ 0.04 |
| 7.12 ≤ d < 9.01 | ± 0.045 | ≤ 0.045 |
| 9.01 ≤ d < 11.12 | ± 0.05 | ≤ 0.05 |
| 11.12 ≤ d < 16.01 | ± 0.06 | ≤ 0.06 |
| 16.01 ≤ d < 21.77 | ± 0.07 | ≤ 0.07 |
| 21.77 ≤ d ≤ 25 | ± 0.08 | ≤ 0.08 |
| 直径区间 | 直径公差 | 不圆度上限 |
|---|---|---|
| 0.05 ≤ d < 0.091 | ± 0.003 | ≤ 0.003 |
| 0.091 ≤ d < 0.17 | ± 0.004 | ≤ 0.004 |
| 0.17 ≤ d < 0.26 | ± 0.005 | ≤ 0.005 |
| 0.26 ≤ d < 0.37 | ± 0.006 | ≤ 0.006 |
| 0.37 ≤ d < 0.65 | ± 0.008 | ≤ 0.008 |
| 0.65 ≤ d < 1.01 | ± 0.01 | ≤ 0.01 |
| 1.01 ≤ d < 1.45 | ± 0.012 | ≤ 0.012 |
| 1.45 ≤ d < 2.26 | ± 0.015 | ≤ 0.015 |
| 2.26 ≤ d < 4.01 | ± 0.02 | ≤ 0.02 |
| 4.01 ≤ d < 6.26 | ± 0.025 | ≤ 0.025 |
| 6.26 ≤ d < 9.01 | ± 0.03 | ≤ 0.03 |
| 9.01 ≤ d < 12.26 | ± 0.035 | ≤ 0.035 |
| 12.26 ≤ d < 16.01 | ± 0.04 | ≤ 0.04 |
| 16.01 ≤ d < 20.26 | ± 0.045 | ≤ 0.045 |
| 20.26 ≤ d ≤ 25 | ± 0.05 | ≤ 0.05 |
机械性能分档表
EN 10263-4:2017 · Table 7 · PDF 12
+AC: 球化退火 · +C: 冷拉 · +LC: 轻拉
| 交货状态 / 工艺 | 直径区间 (mm) | 抗拉强度 Rm (MPa) | 断面收缩率 Z (%) |
|---|---|---|---|
| +AC | 2 < d ≤ 5 | — | — |
| +AC | 5 < d ≤ 40 | ≤ 570 | ≥ 59 |
| +AC+C+AC | 2 < d ≤ 5 | ≤ 560 | ≥ 61 |
| +AC+C+AC | 5 < d ≤ 40 | ≤ 550 | ≥ 61 |
| +AC+C+AC+LC | 2 < d ≤ 5 | ≤ 600 | ≥ 59 |
| +AC+C+AC+LC | 5 < d ≤ 40 | ≤ 590 | ≥ 59 |
—: 本表未规定. 不得跨交货状态或尺寸外推,也不代表某一批次的实测性能。