BS EN ISO 4957:2018 · Table8 i uwaga a–f. Dobór materiału według wymagań stali narzędziowej do pracy na zimno, na gorąco lub szybkotnącej; konkretne zastosowanie i postać materiału potwierdza uzgodnienie techniczne.
Dostawa i ocena techniczna · Grupa Ruixiong przyjmuje potrzeby dotyczące dostawy i oceny technicznej tego produktu; wymiary, stan dostawy, ilość i dokumenty kontroli potwierdza się po ocenie według uzgodnień technicznych zamówienia.
Analiza wytopowa, udział masowy %; nieokreślonych wartości nie traktuje się jako zera.
Pierwiastek
Udział masowy / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.4
P
≤0.03
S
≤0.03
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Uzgodnione warunki i warianty składu (bez automatycznego stosowania)
Domyślnie S≤.030%, Mn≤.40%
Pierwiastek
Udział masowy / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.4
P
≤0.03
S
≤0.03
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Uzgodniono S .060–.150%, Mn≤.80%
Pierwiastek
Udział masowy / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.8
P
≤0.03
S
0.06~0.15
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Warunki właściwości i stanu materiału
Pozycja
Wymagania normy i właściwe stany materiału
Twardość w stanie wyżarzonym HBW / maksimum
269
Próba hartowania
Austenityzowanie 1210±10 °C; olej lub kąpiel solna, w razie sporu hartowanie w oleju; minimalna temperatura odpuszczania 560±10 °C; twardość ≥64 HRC; konkretne badanie według B.3.
Objaśnienia normy i granice zamówienia
Analiza wytopowa, udział masowy %. Kreska oznacza brak odrębnego wymagania normy, a nie zero.
Bez zgody kupującego nie wolno celowo dodawać niewymienionych pierwiastków, poza niezbędnymi do zakończenia wytopu.
Dopuszczalne odchyłki analizy produktu nie rozszerzają domyślnego zakresu wytopowego.
Kategoria stali narzędziowej i twardość zależą od zastosowania, obróbki cieplnej i warunków badania, bez gwarancji przydatności do spęczania na zimno ani właściwości dowolnego stanu.
Bez zgody kupującego nie wolno celowo dodawać niewymienionych pierwiastków (poza niezbędnymi do przeprowadzenia wytopu), kreski nie zastępuje się zerem.
Uwaga f: HS6-5-2-5, przy uzgodnionym S .060–.150% obowiązuje Mn≤.80%, obie granice przełącza się łącznie.
Po wyżarzaniu i ciągnieniu na zimno (+A+C) twardość może być wyższa o 50 HBW od stanu wyżarzonego (+A); po wyżarzaniu i walcowaniu na zimno (+A+CR) wyższa o 70 HBW. Wyłącznie dla HS6-5-2C i HS6-5-2-5 można uzgodnić S jako 0.060%~0.150%, Mn≤0.80% według uwagi f tabeli 8; do innych gatunków nie stosuje się wyjątku.
Podstawa danych: BS EN ISO 4957:2018, Table8 i uwaga a–f. Dane strony nie zastępują oficjalnej normy, uzgodnienia technicznego zamówienia ani dokumentów jakości.
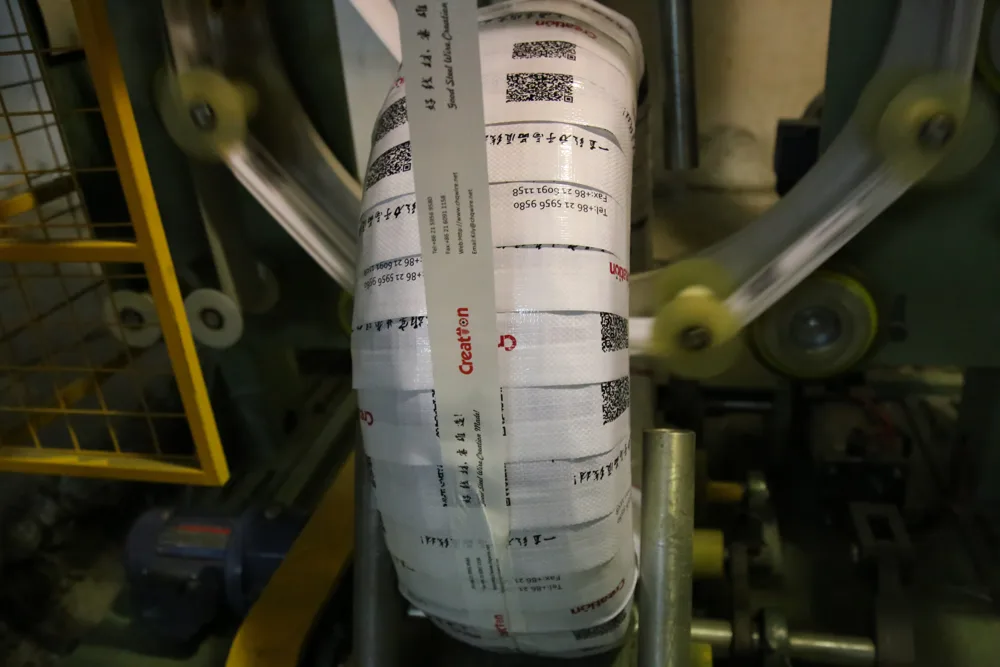
Przykład sposobu pakowania
Pakowanie maszyną sterowaną komputerowo · przykład, szczegóły według zamówienia.
Zdjęcia produktu i opakowania są wyłącznie poglądowe; nie przedstawiają określonego wytopu, zapasów, wymiarów ani domyślnego sposobu dostawy. Postać materiału, stan dostawy, pakowanie i wymagania odbioru należy potwierdzić w zapytaniu i zamówieniu.
UWAGA TECHNICZNA
Informacje o zastosowaniu i zamawianiu
Skład chemiczny, właściwości mechaniczne, stan dostawy i inne wymagania techniczne powinny być zgodne z aktualną obowiązującą normą, rysunkiem klienta i uzgodnieniem technicznym zamówienia; dane strony nie zastępują oficjalnych dokumentów jakości.
Lista danych do zapytania
Zalecane dane do zapytania
Gatunek i norma właściwa
Średnica/przekrój, stan dostawy i ilość
Rysunek części, operacje kształtowania lub zdjęcia uszkodzenia
Wymagane badania, świadectwa lub raporty
POWIĄZANE MOŻLIWOŚCI
Powiązane możliwości wytwarzania i kontroli jakości