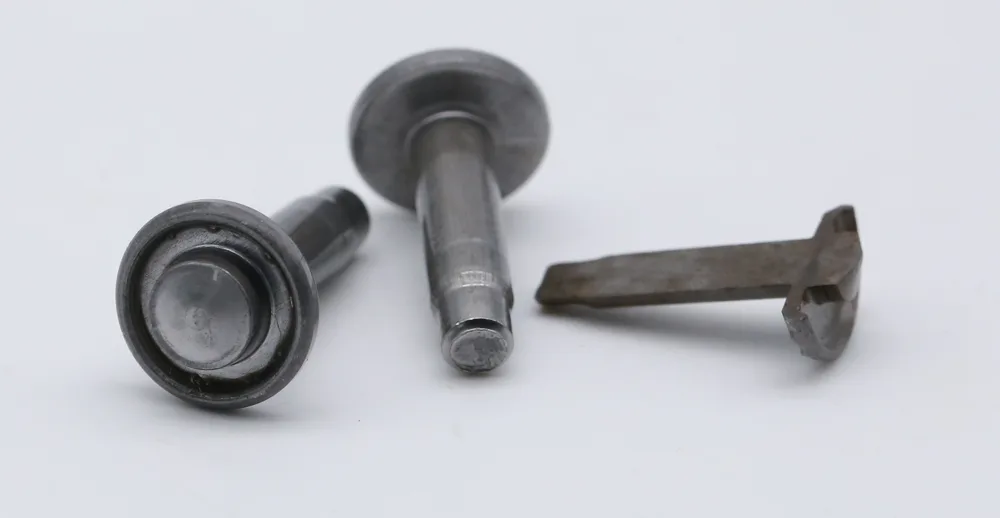
BS EN ISO 4957:2018 · Table8 dan Catatan a–f. Pilih material menurut persyaratan baja perkakas pengerjaan dingin, pengerjaan panas, atau kecepatan tinggi; penggunaan khusus dan bentuk material dikonfirmasi melalui perjanjian teknis.
Pasokan dan tinjauan teknis · Creation Group menerima pertanyaan pasokan dan tinjauan teknis produk ini. Dimensi, kondisi pengiriman, jumlah dan dokumen inspeksi dikonfirmasi setelah tinjauan dalam perjanjian teknis pesanan.
Analisis leburan, fraksi massa dalam %; nilai yang tidak ditentukan tidak dianggap nol.
Unsur
Fraksi massa / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.4
P
≤0.03
S
≤0.03
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Kondisi dan cabang komposisi berdasarkan kesepakatan (tidak diterapkan otomatis)
Bawaan S≤.030%, Mn≤.40%
Unsur
Fraksi massa / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.4
P
≤0.03
S
≤0.03
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Kesepakatan S .060–.150%, Mn≤.80%
Unsur
Fraksi massa / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.8
P
≤0.03
S
0.06~0.15
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Kondisi kinerja dan material
Parameter
Persyaratan standar dan kondisi material yang berlaku
Kekerasan kondisi anil HBW / maksimum
269
Uji pengerasan
Austenitisasi 1210±10 °C; minyak atau rendaman garam, dengan pengerasan celup minyak jika terjadi sengketa; suhu penemperan minimum 560±10 °C; kekerasan ≥64 HRC; pengujian khusus menurut B.3.
Penjelasan standar dan batasan pemesanan
Analisis leburan, fraksi massa dalam %; Tanda pisah berarti standar tidak menetapkan batas secara independen, bukan nol.
Unsur yang tidak dicantumkan tidak boleh ditambahkan secara sengaja tanpa persetujuan pembeli, kecuali yang diperlukan untuk menyelesaikan peleburan.
Penyimpangan analisis produk yang diizinkan tidak digunakan untuk memperluas rentang leburan bawaan.
Kategori baja perkakas dan kekerasan bergantung pada penggunaan, perlakuan panas, dan kondisi pengujian; bukan jaminan kesesuaian untuk pembentukan kepala dingin atau kinerja dalam sembarang kondisi.
Analisis leburan baja perkakas kecepatan tinggi tabel 8 adalah wt%; bawaan Mn≤.40%, P/S masing-masing ≤.030%.
Unsur yang tidak dicantumkan tidak boleh ditambahkan secara sengaja tanpa persetujuan pembeli (kecuali untuk menyelesaikan peleburan); tanda pisah tidak diisi nol.
Catatan f: apabila HS6-5-2-5 disepakati S .060–.150%, Mn≤.80%; kedua batas dialihkan bersamaan.
Kekerasan kondisi anil+tarik dingin (+A+C) dapat lebih tinggi 50 HBW daripada kondisi anil (+A); kondisi anil+canai dingin (+A+CR) dapat lebih tinggi 70 HBW. Hanya HS6-5-2C dan HS6-5-2-5 yang dapat, berdasarkan kesepakatan menurut Tabel 8 Catatan f, menetapkan S sebesar 0.060%–0.150% dan Mn≤0.80%; pengecualian ini tidak boleh diterapkan pada grade lain.
Dasar sumber: BS EN ISO 4957:2018, Table8 dan Catatan a–f. Informasi situs web tidak menggantikan standar resmi, perjanjian teknis pesanan, atau dokumen sertifikat mutu.
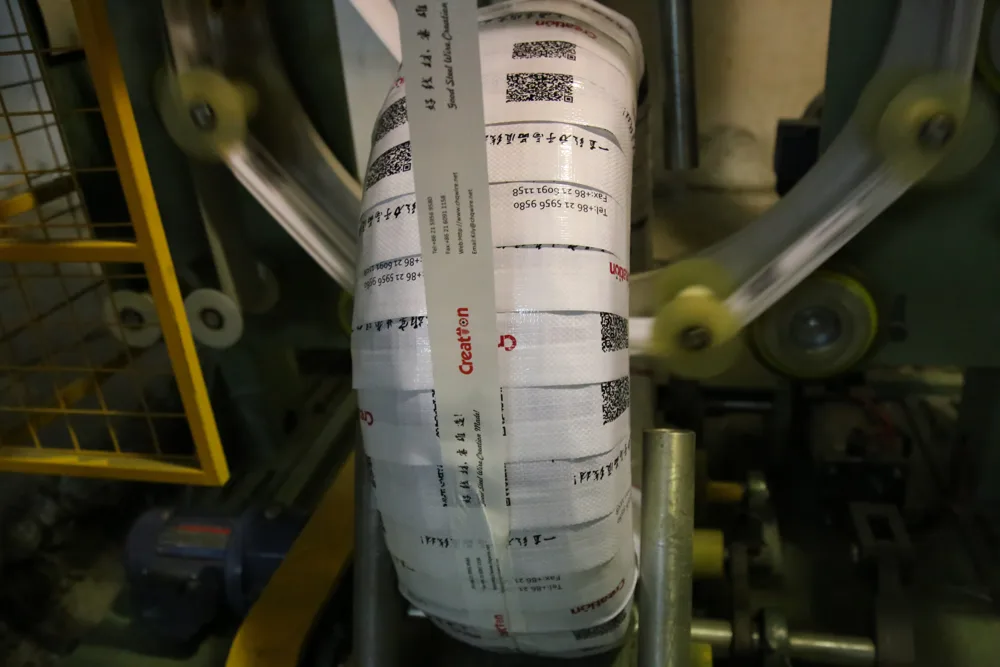
Ilustrasi metode pengemasan
Pengemasan dengan mesin kemasan kendali komputer · Ilustrasi, detail dikonfirmasi menurut pesanan.
Gambar produk dan kemasan hanya sebagai ilustrasi; tidak mewakili leburan tertentu, stok, ukuran, atau metode penyerahan bawaan. Bentuk material, kondisi penyerahan, kemasan, dan persyaratan penerimaan harus dikonfirmasi dalam permintaan penawaran dan pesanan.
CATATAN TEKNIS
Penjelasan penggunaan dan pemesanan
Komposisi kimia, sifat mekanis, kondisi penyerahan, dan persyaratan teknis lainnya harus mengacu pada standar yang berlaku, gambar pelanggan, dan perjanjian teknis pesanan; informasi situs web tidak menggantikan dokumen sertifikat mutu resmi.
Daftar informasi permintaan penawaran
Informasi yang disarankan untuk permintaan penawaran
Kelas material dan standar yang digunakan
Diameter kawat / penampang, kondisi penyerahan, dan jumlah
Gambar komponen, tahapan pembentukan, atau foto kegagalan