BS EN ISO 4957:2018 · Table8 und Anmerkung a–f. Die Werkstoffauswahl richtet sich nach den Anforderungen an Kaltarbeits-, Warmarbeits- oder Schnellarbeitsstahl; konkreter Verwendungszweck und Erzeugnisform sind in der technischen Vereinbarung zu bestätigen.
Schmelzenanalyse, Massenanteile in %; für nicht festgelegte Werte darf nicht null angenommen werden.
Element
Massenanteil / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.4
P
≤0.03
S
≤0.03
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Vereinbarte Zusammensetzungsbedingungen und Varianten (keine automatische Anwendung)
Reguläre Vorgaben S≤.030% und Mn≤.40%
Element
Massenanteil / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.4
P
≤0.03
S
≤0.03
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Vereinbart S .060–.150%, Mn≤.80%
Element
Massenanteil / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.8
P
≤0.03
S
0.06~0.15
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Eigenschaften und Zustandsbedingungen
Merkmal
Normanforderungen und anwendbarer Zustand
Härte im geglühten Zustand HBW / Höchstwert
269
Härtungsprüfung
Austenitisieren bei 1210±10 °C; Abschrecken in Öl oder Salzbad, im Streitfall in Öl; Mindestanlasstemperatur 560±10 °C; Härte ≥64 HRC; Durchführung der Prüfung nach B.3.
Normhinweise und Grenzen der Bestellanforderungen
Schmelzenanalyse, Massenanteile in %. Ein Strich bedeutet, dass die Norm keinen gesonderten Wert festlegt; daraus darf kein Nullwert abgeleitet werden.
Nicht aufgeführte Elemente dürfen ohne Zustimmung des Bestellers nicht absichtlich zugesetzt werden; ausgenommen sind für den Abschluss der Stahlherstellung erforderliche Zugaben.
Zulässige Abweichungen bei der Stückanalyse dürfen nicht zur Erweiterung der regulären Bereiche der Schmelzenanalyse verwendet werden.
Werkzeugstahlkategorie und Härte hängen von Verwendungszweck, Wärmebehandlung und Prüfbedingungen ab; daraus folgt keine Zusicherung der Eignung zum Kaltstauchen oder der Eigenschaften in beliebigen Zuständen.
Tabelle 8: Schmelzenanalyse wt% von Schnellarbeitsstählen; regulär gilt Mn≤.40%, für P/S jeweils ≤.030%.
Nicht aufgeführte Elemente dürfen ohne Zustimmung des Bestellers nicht absichtlich zugesetzt werden (ausgenommen zur Fertigstellung der Stahlherstellung); Striche werden nicht durch null ersetzt.
Anmerkung f: Wenn für HS6-5-2-5 die Vereinbarung S .060–.150% gilt, gilt Mn≤.80%; beide Grenzwerte sind gemeinsam umzustellen.
Im Zustand geglüht und kaltgezogen (+A+C) kann die Härte um 50 HBW höher als im geglühten Zustand (+A) sein; nach Glühen und Kaltwalzen (+A+CR) kann sie um 70 HBW höher sein. Nur für HS6-5-2C und HS6-5-2-5 kann gemäß Tabelle 8, Anmerkung f, S mit 0.060%~0.150% sowie Mn≤0.80% vereinbart werden; auf andere Stahlsorten darf diese Ausnahme nicht übertragen werden.
Grundlage: BS EN ISO 4957:2018, Table8 und Anmerkung a–f. Die Websiteangaben ersetzen weder die formelle Norm noch technische Bestellvereinbarungen oder Qualitätsnachweise.
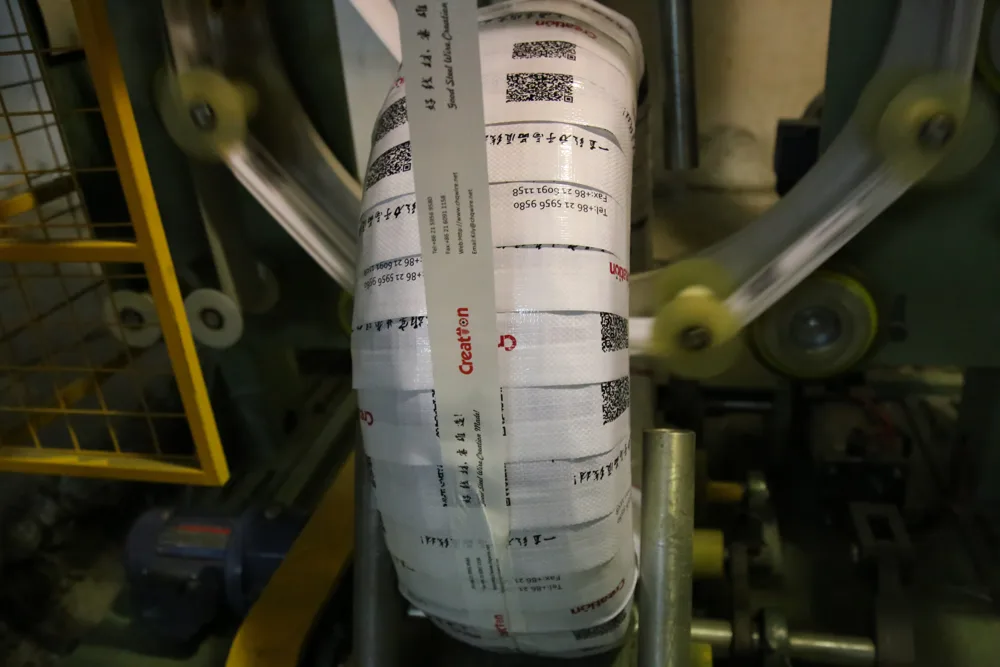
Verpackungsbeispiel
Verpackung mit computergesteuerter Verpackungsmaschine · Beispiel; konkrete Ausführung nach Bestellung zu bestätigen.
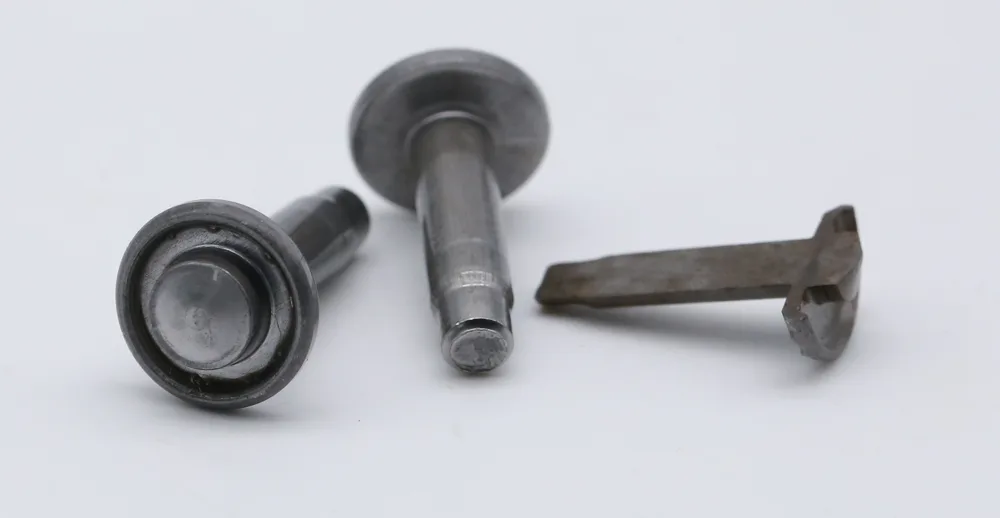
Produkt- und Verpackungsbilder dienen nur der Veranschaulichung; sie belegen weder eine bestimmte Schmelze noch Lagerbestand, Abmessungen oder eine reguläre Lieferform. Erzeugnisform, Lieferzustand, Verpackung und Abnahmeanforderungen sind in der Anfrage und bei der Bestellung zu bestätigen.
TECHNISCHER HINWEIS
Hinweise zur Verwendung und Bestellung
Maßgeblich für chemische Zusammensetzung, mechanische Eigenschaften, Lieferzustand und weitere technische Anforderungen sind die jeweils gültigen Normen, Kundenzeichnungen und technischen Bestellvereinbarungen; die Angaben auf dieser Website ersetzen keine formellen Qualitätsnachweise.
Unterlagen für die Anfrage
Empfohlene Angaben für eine Anfrage
Stahlsorte und anzuwendende Norm
Drahtdurchmesser/Querschnitt, Lieferzustand und Menge
Bauteilzeichnungen, Umformstufen oder Schadensfotos
Anforderungen an Prüfungen, Bescheinigungen oder Berichte