BS EN ISO 4957:2018 · Table8 et notes a–f. Choisir le matériau selon les exigences applicables aux aciers à outils pour travail à froid, pour travail à chaud ou aux aciers rapides ; l’usage et la forme du matériau doivent être confirmés dans l’accord technique.
Analyse de coulée en fraction massique % ; les valeurs non spécifiées ne sont pas assimilées à zéro.
Élément
Fraction massique / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.4
P
≤0.03
S
≤0.03
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Conditions et branches de composition convenues (sans application automatique)
Par défaut : S≤.030%, Mn≤.40%
Élément
Fraction massique / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.4
P
≤0.03
S
≤0.03
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Par accord, S .060–.150%, Mn≤.80%
Élément
Fraction massique / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.8
P
≤0.03
S
0.06~0.15
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Conditions relatives aux propriétés et à l’état
Paramètre
Exigences normatives et états applicables
Dureté à l’état recuit HBW / maximum
269
Essai de durcissement par trempe
Austénitisation à 1210±10 °C ; huile ou bain de sel, trempe à l’huile en cas de litige ; température minimale de revenu 560±10 °C ; dureté ≥64 HRC ; essai selon B.3.
Précisions sur la norme et limites des conditions de commande
Analyse de coulée en fraction massique %. Un tiret indique que la norme ne spécifie pas de valeur indépendante et ne signifie pas zéro.
Les éléments non listés ne doivent pas être ajoutés intentionnellement sans l’accord de l’acheteur, sauf lorsque cela est nécessaire pour achever l’élaboration du métal.
Les écarts admissibles de l’analyse sur produit ne servent pas à élargir les plages de composition de coulée par défaut.
La catégorie et la dureté des aciers à outils dépendent de l’usage, du traitement thermique et des conditions d’essai ; elles ne garantissent ni l’aptitude à la frappe à froid ni les propriétés dans un état quelconque.
Tableau 8 : analyse de coulée des aciers à outils rapides, en wt% ; par défaut, Mn≤.40% ; P/S : chacun ≤.030%.
Aucun élément non spécifié n’est ajouté intentionnellement sans accord de l’acheteur, sauf pour achever l’élaboration ; les tirets ne sont pas remplacés par zéro.
Note f : pour HS6-5-2-5, lorsque S .060–.150% est convenu, Mn≤.80% s’applique ; les deux limites doivent être sélectionnées ensemble.
Après recuit et étirage à froid (+A+C), la dureté peut dépasser de 50 HBW celle de l’état recuit (+A) ; après recuit et laminage à froid (+A+CR), elle peut la dépasser de 70 HBW. Uniquement pour HS6-5-2C et HS6-5-2-5, un accord selon le tableau 8, note f, peut fixer S à 0.060%~0.150% avec Mn≤0.80% ; cette exception ne s’applique pas aux autres nuances.
Source documentaire : BS EN ISO 4957:2018, Table8 et notes a–f. Les informations du site ne remplacent pas la norme officielle, l’accord technique de commande ni les documents de qualité.
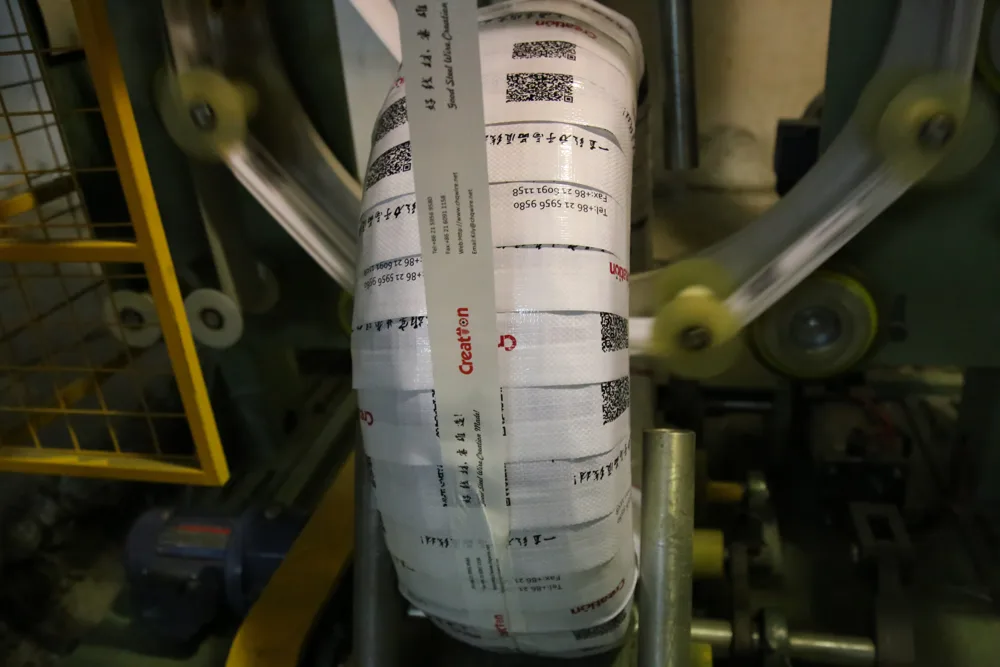
Illustration du conditionnement
Conditionnement par machine d’emballage à commande informatique · Illustration, modalités précises à confirmer à la commande.
Les images des produits et du conditionnement sont uniquement illustratives ; elles ne représentent pas une coulée donnée, un stock disponible, une dimension ou un mode de livraison par défaut. La forme du matériau, l’état de livraison, le conditionnement et les exigences de réception doivent être confirmés lors de la demande et de la commande.
NOTE TECHNIQUE
Informations d’utilisation et de commande
La composition chimique, les propriétés mécaniques, l’état de livraison et les autres exigences techniques sont régis par les normes en vigueur, les plans du client et l’accord technique de commande ; les informations du site ne remplacent pas les documents officiels de qualité.
Liste des documents pour une demande de devis
Informations recommandées pour une demande de devis
Nuance et norme applicable
Diamètre du fil ou section, état de livraison et quantité
Plan de la pièce, postes de formage ou photos de défaillance
Contrôles, certificats ou rapports requis
COMPÉTENCES ASSOCIÉES
Capacités de fabrication et de contrôle qualité associées