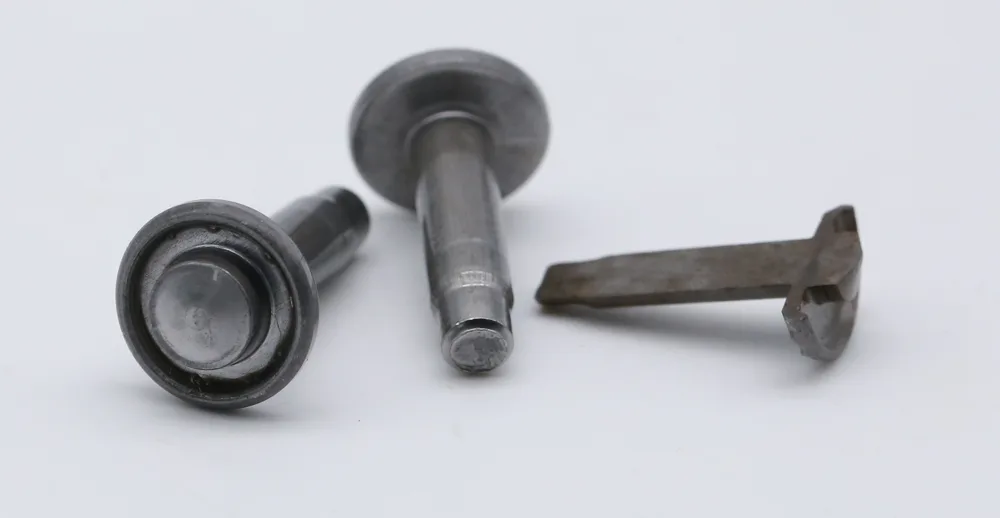
BS EN ISO 4957:2018 · Table8 и примечание a–f. Материал выбирается по требованиям к инструментальным сталям для холодной, горячей работы или быстрорежущим сталям; назначение и форма материала подтверждаются техническим соглашением.
Поставка и техническая оценка · Creation Group принимает запросы на поставку и техническую оценку этого продукта. Размеры, состояние поставки, количество и документы контроля подтверждаются после оценки в техническом соглашении к заказу.
Плавочный анализ, массовая доля, %; неустановленные значения не считаются нулевыми.
Элемент
Массовая доля / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.4
P
≤0.03
S
≤0.03
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Согласованные условия состава и варианты (не применяются автоматически)
По умолчанию S≤.030%, Mn≤.40%
Элемент
Массовая доля / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.4
P
≤0.03
S
≤0.03
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
По соглашению S .060–.150%, Mn≤.80%
Элемент
Массовая доля / %
C
0.87~0.95
Si
≤0.45
Cr
3.8~4.5
V
1.7~2.1
Mn
≤0.8
P
≤0.03
S
0.06~0.15
Mo
4.7~5.2
W
5.9~6.7
Co
4.5~5
Условия по свойствам и состоянию
Показатель
Требования стандарта и применимые состояния
Твёрдость в отожжённом состоянии HBW / максимальное значение
269
Испытание на закаливаемость
Аустенитизация 1210±10 °C; масло или соляная ванна, при разногласиях — масло; минимальная температура отпуска 560±10 °C; твёрдость ≥64 HRC; конкретное испытание по B.3.
Пояснения к стандарту и ограничения заказа
плавочный анализ, массовая доля в %; Прочерк означает отсутствие отдельного требования стандарта, а не ноль.
Неуказанные элементы нельзя намеренно добавлять без согласия покупателя, кроме необходимых для завершения выплавки.
Допускаемые отклонения анализа готовой продукции не расширяют плавочный диапазон по умолчанию.
Категория инструментальной стали и твёрдость зависят от назначения, термообработки и условий испытаний и не гарантируют пригодность к холодной высадке или свойства любого состояния.
Таблица 8, плавочный анализ быстрорежущих инструментальных сталей wt%; По умолчанию Mn≤.40%, каждый из P/S ≤.030%.
Неуказанные элементы нельзя намеренно добавлять без согласия покупателя (кроме необходимых для завершения выплавки), прочерки не заполняются нулём.
Примечание f: при согласованном HS6-5-2-5 S .060–.150% применяется Mn≤.80%; оба предела переключаются вместе.
Твёрдость после отжига и холодного волочения (+A+C) может быть выше, чем после отжига (+A), на 50 HBW; после отжига и холодной прокатки (+A+CR) — на 70 HBW. Только для HS6-5-2C и HS6-5-2-5 по примечанию f таблицы 8 допускается согласовать S в диапазоне 0.060%~0.150%, Mn≤0.80%; к другим маркам исключение не применяется.
Источник данных: BS EN ISO 4957:2018, Table8 и примечание a–f. Информация веб-страницы не заменяет официальный стандарт, техническое соглашение по заказу и документ о качестве.
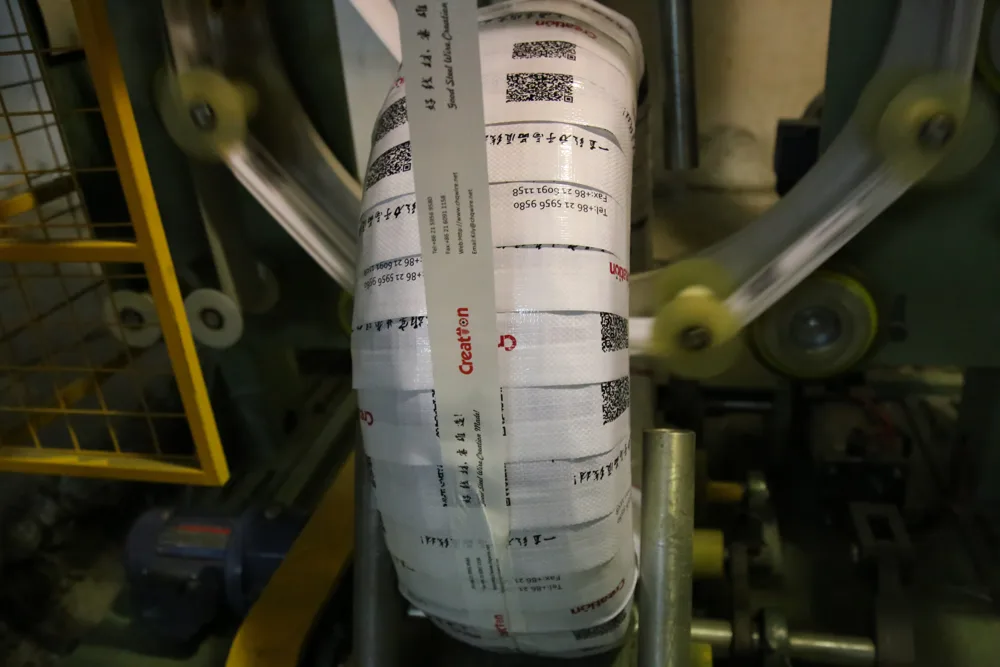
Иллюстрация способа упаковки
Упаковка на машине с компьютерным управлением · Иллюстрация; конкретный вариант подтверждается заказом.
Изображения продукции и упаковки приведены только для иллюстрации и не представляют конкретную плавку, складское наличие, размеры или способ поставки по умолчанию. Форма материала, состояние поставки, упаковка и приёмка подтверждаются в запросе и заказе.
ТЕХНИЧЕСКОЕ ПРИМЕЧАНИЕ
Применение и заказ
Химический состав, механические свойства, состояние поставки и другие технические требования определяются действующим стандартом, чертежом заказчика и техническим соглашением по заказу; информация веб-страницы не заменяет официальный документ о качестве.
Перечень данных для запроса
Рекомендуемые данные для запроса
Марка и применяемый стандарт
Диаметр проволоки / сечение, состояние поставки и количество
Чертежи деталей, позиции формования или фотографии разрушения
Требования к испытаниям, сертификатам или отчётам
СВЯЗАННЫЕ ВОЗМОЖНОСТИ
Связанные производственные возможности и контроль качества