
Fonte e applicabilità della composizione
Composizione di riferimento dell’edizione indicata, non analisi di colata. Confermare la norma d’ordine e i requisiti distinti di materia prima e prodotto finito.
30MnB4 · BS EN 10263-4:2017
| Elemento | Frazione massica / % |
|---|---|
| C | 0,27 to 0,32 |
| Si | ≤ 0,30 |
| Mn | 0,80 to 1,10 |
| P | 0,025 |
| S | 0,025 |
| Cr | ≤ 0,30 |
| Cu | 0,25 |
| B | 0,0008 to 0,005 |
Fonte: BS EN 10263-4:2017
1. Stati di fornitura e requisiti applicabili
Tabella 1 – Stati di fornitura, forme di prodotto e requisiti applicabili
| Stato di trattamento termico | Simbolo | Barra | Vergella | Filo |
|---|---|---|---|---|
| Non trattato | Nessuno o +U | X | X | — |
| Ricotto per globulizzazione | +AC | X | X | X |
| Base dell’ordine | Requisiti applicabili |
|---|---|
| Tabelle 3 e 4, 6 o 7 o 8 | Composizione chimica secondo le tabelle 3 e 4; proprietà meccaniche secondo la tabella 6, 7 o 8. |
| Tabelle 3 e 4, 6 o 7 o 8, 9 o 10 o 11 | Composizione chimica secondo le tabelle 3 e 4; proprietà meccaniche secondo la tabella 6, 7 o 8; temprabilità secondo la tabella 9, 10 o 11. |
| Tabelle 3 e 4, 6 o 7 o 8, 12 | Composizione chimica secondo le tabelle 3 e 4; proprietà meccaniche secondo la tabella 6, 7 o 8; durezza minima al cuore e diametro massimo secondo la tabella 12. |
| Tabelle 3, 4, 6, 7, 8, 9, 10, 11 o 12 | Requisiti supplementari o speciali secondo l’allegato A della EN 10263-1, se concordati in fase di richiesta e d’ordine. |
Tabella 2 – Stato superficiale alla consegna
| Base dell’accordo | Stato superficiale | Simbolo | Barra | Vergella | Filo |
|---|---|---|---|---|---|
| Salvo diverso accordo | Allo stato laminato | Nessuno o +AR | X | X | — |
| Stato superficiale speciale secondo accordo | Trafilato a freddo | +C | — | — | X |
| Stato superficiale speciale secondo accordo | Trafilato leggermente a freddo | +LC | X | — | X |
| Stato superficiale speciale secondo accordo | Pelato | +PE | X | X | X |
X = applicabile; — = non applicabile. Altri stati di fornitura possono essere concordati in fase d’ordine.
Lo stato di trattamento termico e lo stato superficiale sono requisiti distinti. La tabella è un riferimento normativo; forma effettiva del prodotto, stato di fornitura e idoneità vanno confermati nell’ordine.
Fonte: EN 10263-4:2017, tabelle 1 e 2, pagine 6–7 (pagine PDF 7–8).
2. Composizione chimica
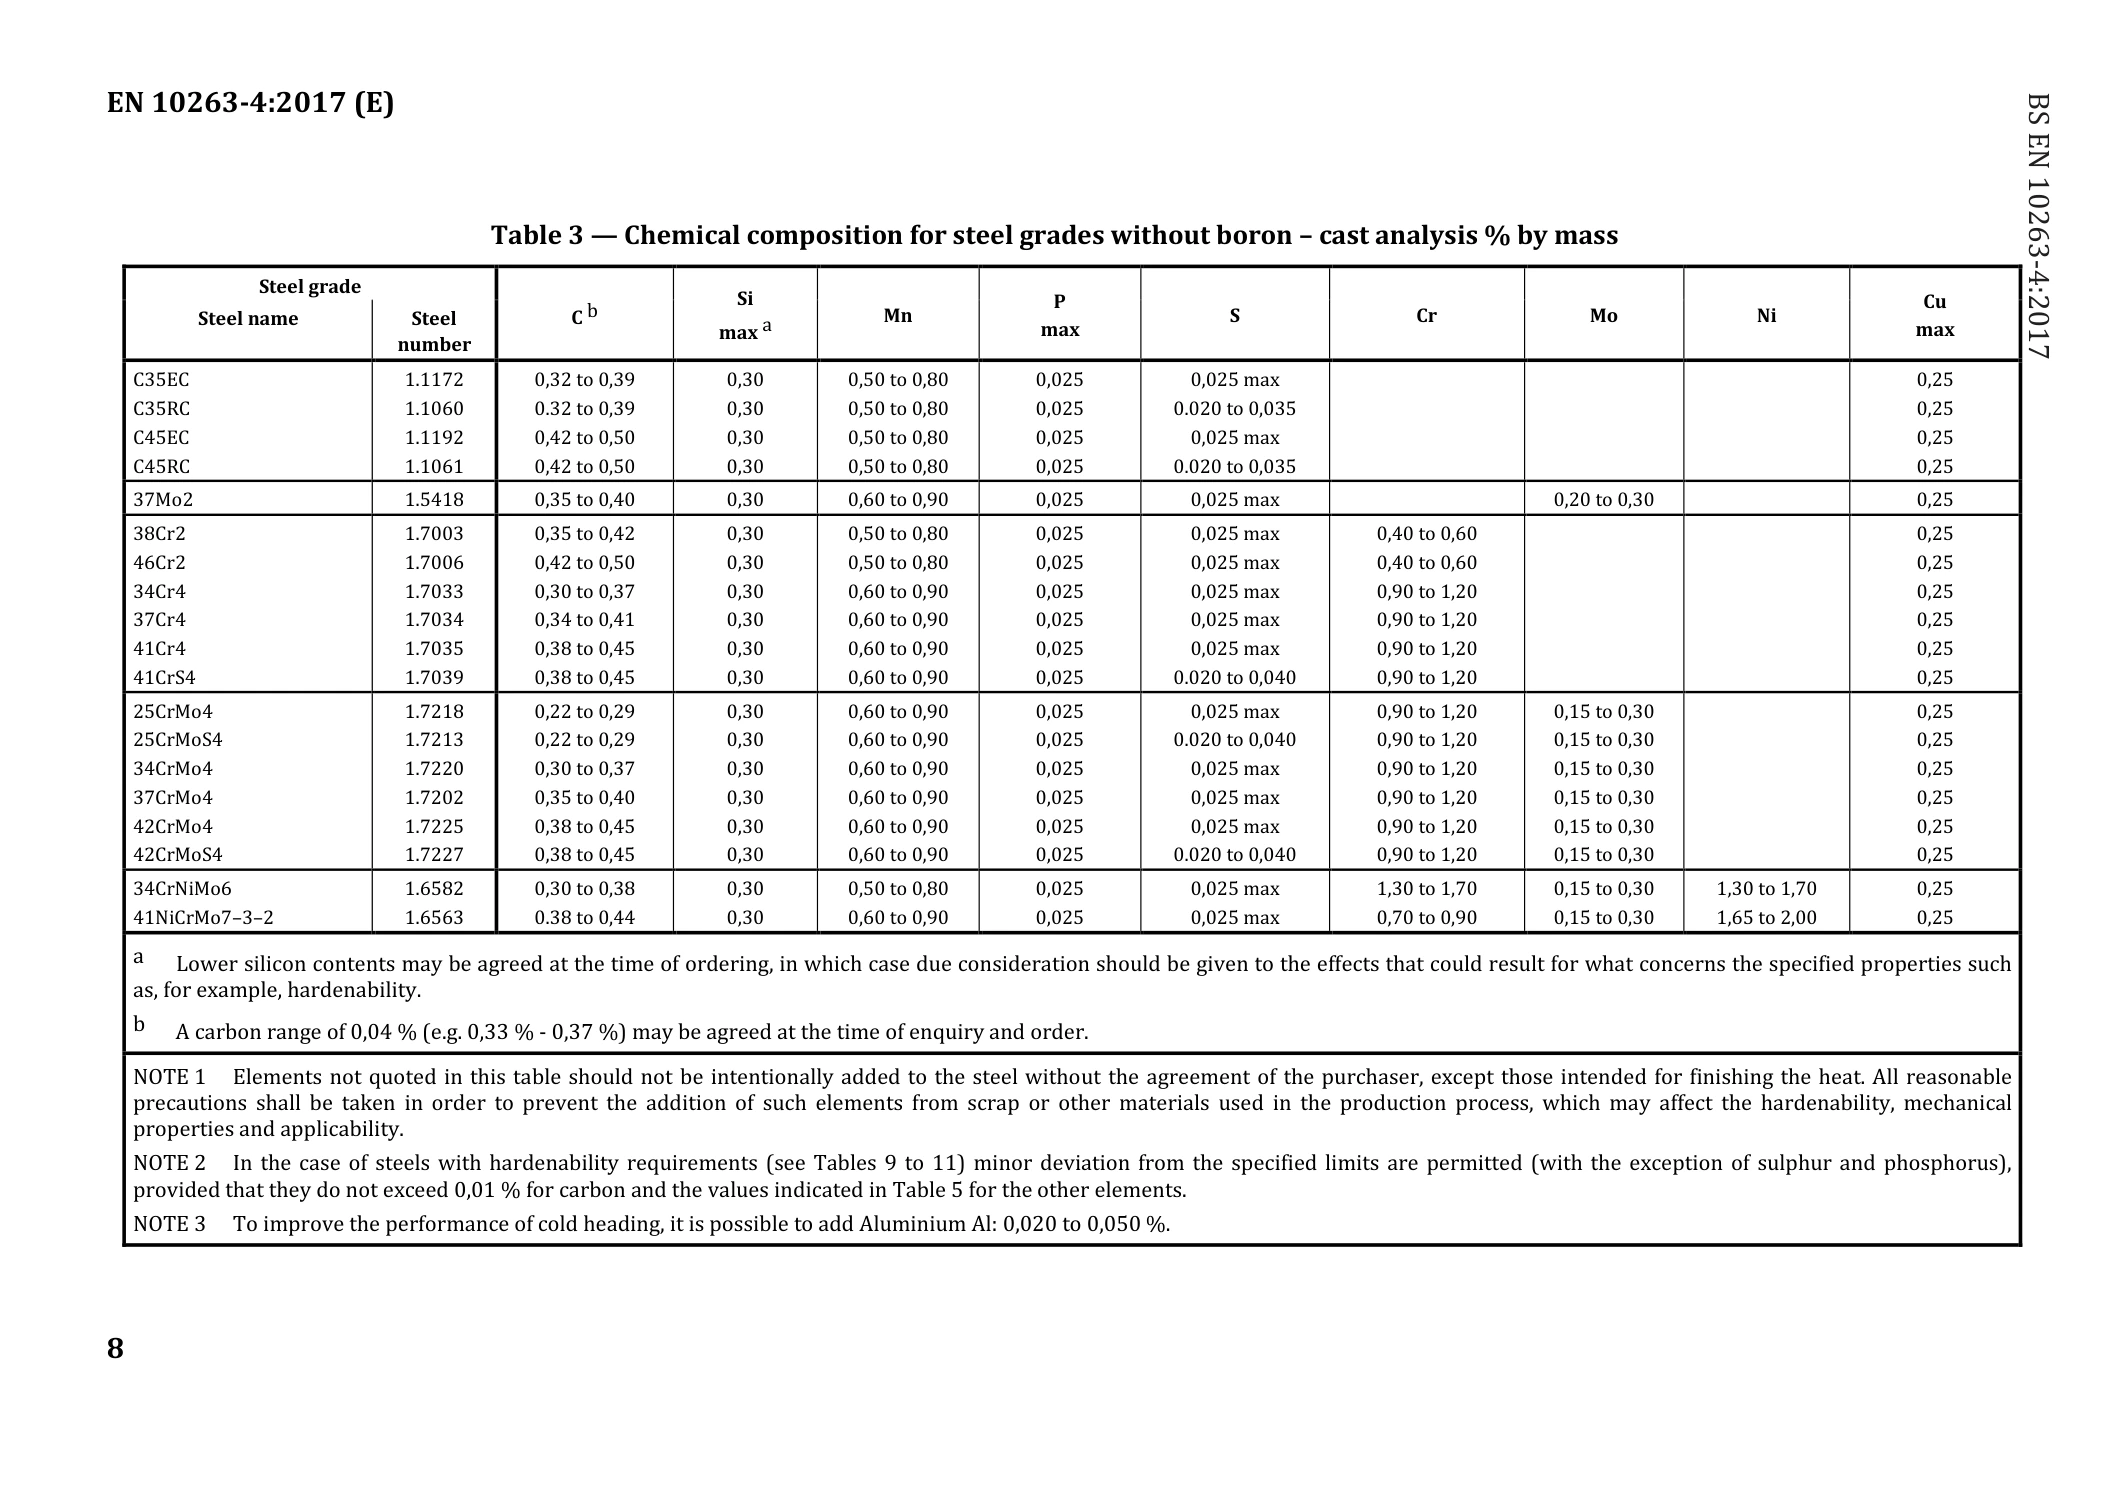
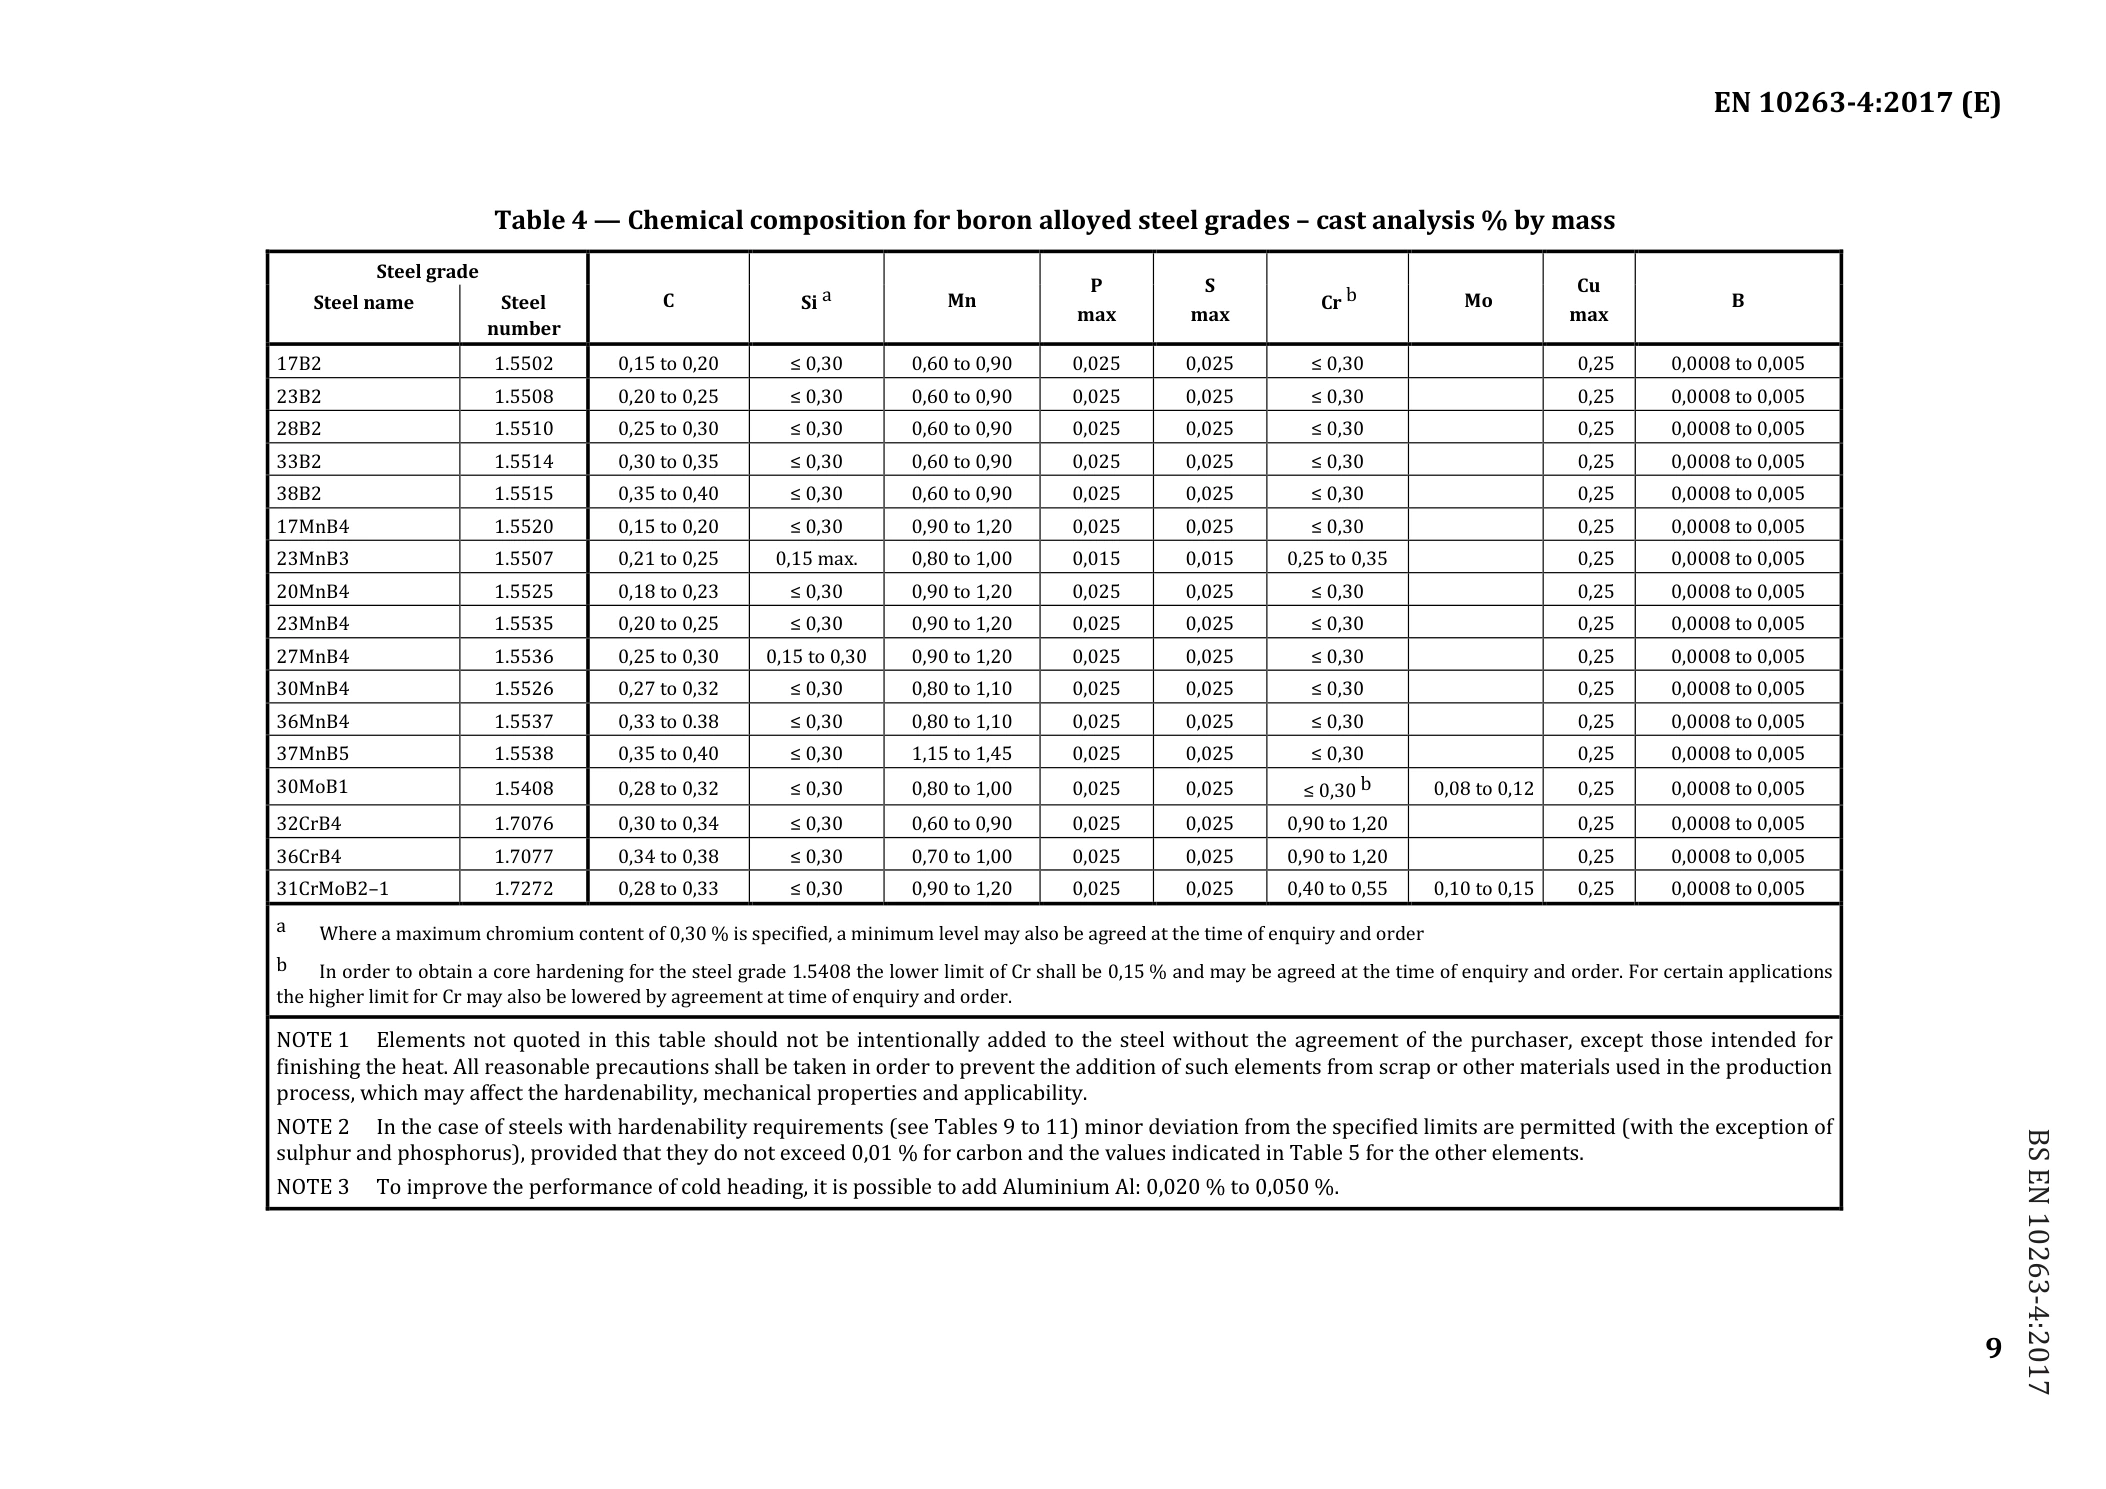
Tabella 4 – Composizione chimica degli acciai al boro (analisi di colata)
Requisiti di riferimento per 30MnB4, numero dell’acciaio 1.5526. Sono requisiti di riferimento, non risultati di analisi di una colata specifica. La norma d’ordine e i requisiti per materia prima e prodotto finito vanno confermati separatamente.
I valori sono frazioni in massa in percentuale. Salvo diversa indicazione, i valori singoli sono limiti massimi. «—» indica un campo vuoto nella fonte e non significa tenore nullo.
Gli elementi non elencati non devono essere aggiunti intenzionalmente senza accordo con l’acquirente, salvo quelli destinati al completamento della colata. Occorre prevenire aggiunte da rottame o da altri materiali di produzione che possano compromettere temprabilità, proprietà meccaniche o idoneità.
Per gli acciai con requisiti di temprabilità secondo le tabelle 9–11 sono ammessi piccoli scostamenti dai limiti di composizione, salvo per zolfo e fosforo. Gli scostamenti non devono superare 0.01% per il carbonio o i valori della tabella 5 per gli altri elementi.
È possibile aggiungere alluminio nello 0.020–0.050% per migliorare l’attitudine allo stampaggio a freddo.
Se il tenore massimo di cromo è 0.30%, in fase di richiesta e d’ordine può essere concordato anche un minimo.
Per ottenere la tempra al cuore dell’acciaio numero 1.5408, la nota b indica un limite inferiore di cromo pari a 0.15%, concordabile in fase di richiesta e d’ordine. Per applicazioni particolari può essere concordato anche un limite superiore di cromo più basso.
Tabella 5 – Scostamenti ammessi nell’analisi sul prodotto
| Elemento | Valori limite per l’analisi di colata, % | Scostamento ammesso nell’analisi sul prodotto, % |
|---|---|---|
| C | ≤0.50 | ±0.02 |
| Si | ≤0.30 | ±0.03 |
| Mn | ≤1.00 | ±0.04 |
| Mn | >1.00 e ≤1.45 | ±0.05 |
| P | ≤0.025 | +0.005 |
| S | ≤0.025 | +0.005 |
| Cr | ≤1.70 | ±0.05 |
| Mo | ≤0.30 | ±0.03 |
| Ni | ≤2.00 | ±0.05 |
| B | ≤0.0050 | ±0.0003 |
| Cu | ≤0.25 | +0.03 |
± indica che, nella stessa colata, l’analisi sul prodotto di un elemento può superare il limite superiore o scendere sotto il limite inferiore delle tabelle 3 e 4, ma non in entrambe le direzioni.
Per gli acciai con intervallo di zolfo prescritto di 0.020–0.035% o 0.020–0.040% nell’analisi di colata, lo scostamento ammesso è ±0.005%.
Fonte: EN 10263-4:2017, tabella 4 a pagina 9 (pagina PDF 10) e tabella 5 a pagina 10 (pagina PDF 11). Queste tabelle non sostituiscono la norma completa.
Dimensioni e forma / Proprietà meccaniche
Confermare dimensioni, classe di tolleranza, stato di fornitura e condizioni di controllo nel disegno o accordo tecnico.
Tabella per intervalli dimensionali
EN 10263-1:2017 §8 → EN 10218-2:2012 §§4.1.1–4.1.2 · Table 1
Per filo tondo trafilato lucido, esclusi i rivestimenti organici. T3, T4 e T5 sono classi di riferimento da scegliere all’ordine; concordare altre classi, condizioni superficiali e d >25 mm.
Δ = ±t; dmax − dmin ≤ t; 0.05 ≤ d ≤ 25 mm
Tabella per intervalli dimensionali · T3 / T4 / T5
| Intervallo di diametro | Tolleranza del diametro | Ovalizzazione massima |
|---|---|---|
| 0.05 ≤ d < 0.12 | ± 0.006 | ≤ 0.006 |
| 0.12 ≤ d < 0.15 | ± 0.008 | ≤ 0.008 |
| 0.15 ≤ d < 0.23 | ± 0.01 | ≤ 0.01 |
| 0.23 ≤ d < 0.33 | ± 0.012 | ≤ 0.012 |
| 0.33 ≤ d < 0.52 | ± 0.015 | ≤ 0.015 |
| 0.52 ≤ d < 0.91 | ± 0.02 | ≤ 0.02 |
| 0.91 ≤ d < 1.42 | ± 0.025 | ≤ 0.025 |
| 1.42 ≤ d < 2.05 | ± 0.03 | ≤ 0.03 |
| 2.05 ≤ d < 2.78 | ± 0.035 | ≤ 0.035 |
| 2.78 ≤ d < 3.63 | ± 0.04 | ≤ 0.04 |
| 3.63 ≤ d < 4.6 | ± 0.045 | ≤ 0.045 |
| 4.6 ≤ d < 5.67 | ± 0.05 | ≤ 0.05 |
| 5.67 ≤ d < 8.17 | ± 0.06 | ≤ 0.06 |
| 8.17 ≤ d < 11.12 | ± 0.07 | ≤ 0.07 |
| 11.12 ≤ d < 14.52 | ± 0.08 | ≤ 0.08 |
| 14.52 ≤ d < 18.37 | ± 0.09 | ≤ 0.09 |
| 18.37 ≤ d < 22.68 | ± 0.1 | ≤ 0.1 |
| 22.68 ≤ d ≤ 25 | ± 0.12 | ≤ 0.12 |
| Intervallo di diametro | Tolleranza del diametro | Ovalizzazione massima |
|---|---|---|
| 0.05 ≤ d < 0.072 | ± 0.004 | ≤ 0.004 |
| 0.072 ≤ d < 0.12 | ± 0.005 | ≤ 0.005 |
| 0.12 ≤ d < 0.17 | ± 0.006 | ≤ 0.006 |
| 0.17 ≤ d < 0.29 | ± 0.008 | ≤ 0.008 |
| 0.29 ≤ d < 0.45 | ± 0.01 | ≤ 0.01 |
| 0.45 ≤ d < 0.65 | ± 0.012 | ≤ 0.012 |
| 0.65 ≤ d < 1.01 | ± 0.015 | ≤ 0.015 |
| 1.01 ≤ d < 1.78 | ± 0.02 | ≤ 0.02 |
| 1.78 ≤ d < 2.78 | ± 0.025 | ≤ 0.025 |
| 2.78 ≤ d < 4.01 | ± 0.03 | ≤ 0.03 |
| 4.01 ≤ d < 5.45 | ± 0.035 | ≤ 0.035 |
| 5.45 ≤ d < 7.12 | ± 0.04 | ≤ 0.04 |
| 7.12 ≤ d < 9.01 | ± 0.045 | ≤ 0.045 |
| 9.01 ≤ d < 11.12 | ± 0.05 | ≤ 0.05 |
| 11.12 ≤ d < 16.01 | ± 0.06 | ≤ 0.06 |
| 16.01 ≤ d < 21.77 | ± 0.07 | ≤ 0.07 |
| 21.77 ≤ d ≤ 25 | ± 0.08 | ≤ 0.08 |
| Intervallo di diametro | Tolleranza del diametro | Ovalizzazione massima |
|---|---|---|
| 0.05 ≤ d < 0.091 | ± 0.003 | ≤ 0.003 |
| 0.091 ≤ d < 0.17 | ± 0.004 | ≤ 0.004 |
| 0.17 ≤ d < 0.26 | ± 0.005 | ≤ 0.005 |
| 0.26 ≤ d < 0.37 | ± 0.006 | ≤ 0.006 |
| 0.37 ≤ d < 0.65 | ± 0.008 | ≤ 0.008 |
| 0.65 ≤ d < 1.01 | ± 0.01 | ≤ 0.01 |
| 1.01 ≤ d < 1.45 | ± 0.012 | ≤ 0.012 |
| 1.45 ≤ d < 2.26 | ± 0.015 | ≤ 0.015 |
| 2.26 ≤ d < 4.01 | ± 0.02 | ≤ 0.02 |
| 4.01 ≤ d < 6.26 | ± 0.025 | ≤ 0.025 |
| 6.26 ≤ d < 9.01 | ± 0.03 | ≤ 0.03 |
| 9.01 ≤ d < 12.26 | ± 0.035 | ≤ 0.035 |
| 12.26 ≤ d < 16.01 | ± 0.04 | ≤ 0.04 |
| 16.01 ≤ d < 20.26 | ± 0.045 | ≤ 0.045 |
| 20.26 ≤ d ≤ 25 | ± 0.05 | ≤ 0.05 |
Tabella delle proprietà meccaniche
EN 10263-4:2017 · Table 8 · PDF 15
+AC: ricotto di globulizzazione · +U: non trattato · +C: trafilato a freddo · +LC: leggermente trafilato
| Stato di fornitura / processo | Intervallo di diametro (mm) | Resistenza a trazione Rm (MPa) | Strizione Z (%) |
|---|---|---|---|
| +AC | 2 < d ≤ 5 | — | — |
| +AC | 5 < d ≤ 40 | ≤ 570 | ≥ 63 |
| +U+C | 2 < d ≤ 5 | — | — |
| +U+C | 5 < d ≤ 40 | — | — |
| +U+C+AC | 2 < d ≤ 5 | ≤ 560 | ≥ 65 |
| +U+C+AC | 5 < d ≤ 40 | ≤ 550 | ≥ 65 |
| +U+C+AC+LC | 2 < d ≤ 5 | ≤ 600 | ≥ 63 |
| +U+C+AC+LC | 5 < d ≤ 40 | ≤ 590 | ≥ 63 |
| +AC+C | 2 < d ≤ 5 | — | — |
| +AC+C | 5 < d ≤ 40 | ≤ 670 | ≥ 58 |
—: Non specificato in questa tabella. Non estrapolare ad altri stati di fornitura o dimensioni; non sono risultati misurati su un lotto.
4. Requisiti di temprabilità
Tabella 11 – Limiti di durezza degli acciai al boro a temprabilità normale (+H)
| Designazione dell’acciaio | Numero dell’acciaio | Simbolo | Temperatura di austenitizzazione, °C (±5 °C) | Limite | Durezza, HRC, alla distanza indicata dall’estremità temprata, mm | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | |||||
| 30MnB4 | 1.5526 | +H | 860 | max. | 54 | 53 | 53 | 53 | 51 | 46 | 42 | — | — | — | — | — | — | — | — |
| 30MnB4 | 1.5526 | +H | 860 | min. | 48 | 46 | 44 | 36 | 25 | 20 | — | — | — | — | — | — | — | — | — |
Fonte: EN 10263-4:2017, tabella 11, pagina 20.
Tabella 12 – Diametro massimo per almeno il 90% di martensite nella prova di tempra al cuore (+CH)
| Designazione dell’acciaio | Numero dell’acciaio | Simbolo | Temperatura di austenitizzazione, °C (±5 °C), vedi nota a | Durezza minima al cuore, HRC | Diametro massimo, mm, vedi nota b |
|---|---|---|---|---|---|
| 30MnB4 | 1.5526 | +CH | 860 | 44 | 14 |
A titolo indicativo si raccomanda un mantenimento di almeno 30 minuti alla temperatura di tempra specificata.
I diametri massimi si applicano alla temprabilità minima di ciascun grado. Per le qualità +HH il diametro massimo può essere aumentato.
Fonte: EN 10263-4:2017, tabella 12, pagina 21.
Sono valori di riferimento normativo per le condizioni di prova specificate. Non confermano disponibilità, idoneità a una particolare sezione o un ciclo di trattamento termico per la produzione. I requisiti di fornitura richiedono una valutazione tecnica.