
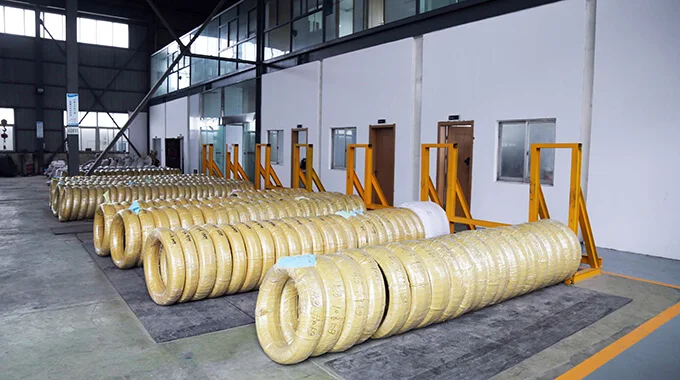
1. Stări de livrare și cerințe aplicabile
Tabelul 1 – Stări de livrare, forme de produs și cerințe aplicabile
| Starea de tratament termic | Simbol | Bară | Sârmă laminată | Sârmă |
|---|---|---|---|---|
| Netratată termic | Fără simbol sau +U | X | X | — |
| Recoaptă pentru globulizare | +AC | X | X | X |
| Baza comenzii | Cerințe aplicabile |
|---|---|
| Tabelele 3 și 4, 6 sau 7 sau 8 | Compoziția chimică este conformă tabelelor 3 și 4, iar proprietățile mecanice, tabelului 6, 7 sau 8. |
| Tabelele 3 și 4, 6 sau 7 sau 8, 9 sau 10 sau 11 | Compoziția chimică este conformă tabelelor 3 și 4, proprietățile mecanice, tabelului 6, 7 sau 8, iar călibilitatea, tabelului 9, 10 sau 11. |
| Tabelele 3 și 4, 6 sau 7 sau 8, 12 | Compoziția chimică este conformă tabelelor 3 și 4, proprietățile mecanice, tabelului 6, 7 sau 8, iar duritatea minimă în miez și diametrul maxim, tabelului 12. |
| Tabelele 3, 4, 6, 7, 8, 9, 10, 11 sau 12 | Cerințe suplimentare sau speciale conform anexei A la EN 10263-1, dacă se convin la cererea de ofertă și la comandă. |
Tabelul 2 – Starea suprafeței la livrare
| Baza acordului | Starea suprafeței | Simbol | Bară | Sârmă laminată | Sârmă |
|---|---|---|---|---|---|
| Dacă nu se convine altfel | În starea rezultată după laminare | Fără simbol sau +AR | X | X | — |
| Stare specială a suprafeței, prin acord | Trefilată la rece | +C | — | — | X |
| Stare specială a suprafeței, prin acord | Ușor trefilată la rece | +LC | X | — | X |
| Stare specială a suprafeței, prin acord | Decojită | +PE | X | X | X |
X = aplicabil, — = neaplicabil. La comandă se pot conveni alte stări de livrare.
Starea de tratament termic și starea suprafeței sunt cerințe distincte. Tabelul prezintă referința din standard. Forma efectivă a produsului, starea de livrare și adecvarea se confirmă în comandă.
Sursă: EN 10263-4:2017, tabelele 1 și 2, paginile 6–7 (paginile PDF 7–8).
2. Compoziție chimică
Tabelul 4 – Compoziția chimică a oțelurilor aliate cu bor (analiza pe șarjă)
Cerințe de referință pentru marca 30MnB4, numărul oțelului 1.5526. Datele nu reprezintă rezultatele analizei unei șarje determinate. Standardul comenzii și cerințele pentru materia primă și produsul finit se confirmă separat.
| Element | Fracție masică, % |
|---|---|
| C | 0.27–0.32 |
| Si | ≤0.30 |
| Mn | 0.80–1.10 |
| P | ≤0.025 |
| S | ≤0.025 |
| Cr | ≤0.30 |
| Mo | — |
| Cu | ≤0.25 |
| B | 0.0008–0.005 |
Valorile sunt fracții masice exprimate în procente. În lipsa altei indicații, valorile unice sunt limite maxime. Simbolul „—” indică un câmp necompletat în sursă și nu reprezintă un conținut nul.
Elementele neenumerate nu se adaugă intenționat fără acordul cumpărătorului, cu excepția operațiilor de finisare a șarjei. Se iau măsuri pentru a împiedica introducerea din fier vechi sau alte materiale de producție a elementelor care pot afecta călibilitatea, proprietățile mecanice sau adecvarea oțelului.
Pentru oțelurile cu cerințe de călibilitate conform tabelelor 9–11, se admit mici abateri de la limitele de compoziție, cu excepția sulfului și fosforului. Abaterile nu pot depăși 0.01% pentru carbon și valorile din tabelul 5 pentru celelalte elemente.
Se poate adăuga aluminiu în proporție de 0.020–0.050% pentru a îmbunătăți comportamentul la refularea la rece.
Când conținutul maxim de crom este de 0.30%, la cererea de ofertă și la comandă se poate conveni și un conținut minim.
Pentru călirea în miez a oțelului cu numărul 1.5408, nota b indică o limită inferioară a cromului de 0.15%, care se poate conveni la cererea de ofertă și la comandă. Pentru aplicații particulare se poate conveni și o limită superioară mai mică.
Tabelul 5 – Abateri admise la analiza pe produs
| Element | Valori limită pentru analiza pe șarjă, % | Abaterea admisă la analiza pe produs, % |
|---|---|---|
| C | ≤0.50 | ±0.02 |
| Si | ≤0.30 | ±0.03 |
| Mn | ≤1.00 | ±0.04 |
| Mn | >1.00 și ≤1.45 | ±0.05 |
| P | ≤0.025 | +0.005 |
| S | ≤0.025 | +0.005 |
| Cr | ≤1.70 | ±0.05 |
| Mo | ≤0.30 | ±0.03 |
| Ni | ≤2.00 | ±0.05 |
| B | ≤0.0050 | ±0.0003 |
| Cu | ≤0.25 | +0.03 |
Semnul ± arată că, în aceeași șarjă, analiza pe produs pentru un element poate depăși limita superioară sau poate coborî sub limita inferioară din tabelele 3 și 4, dar nu în ambele sensuri simultan.
Pentru oțelurile al căror interval specificat de sulf la analiza pe șarjă este de 0.020–0.035% sau 0.020–0.040%, abaterea admisă este de ±0.005%.
Sursă: EN 10263-4:2017, tabelul 4 de la pagina 9 (pagina PDF 10) și tabelul 5 de la pagina 10 (pagina PDF 11). Tabelele nu înlocuiesc standardul complet.
3. Proprietăți mecanice
Tabelul 8 – Proprietățile mecanice ale oțelurilor aliate cu bor în starea de livrare specificată
| Denumirea oțelului | Numărul oțelului | Diametru | Stare de livrare | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +U sau +PE | +AC sau +AC+PE | +U+C | +U+C+AC | +U+C+AC+LC | +AC+C | ||||||||||
| peste, mm | până la inclusiv, mm | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | ||
| 30MnB4 | 1.5526 | 2 | 5 | — | — | — | — | — | — | 560 | 65 | 600 | 63 | — | — |
| 30MnB4 | 1.5526 | 5 | 40 | — | — | 570 | 63 | — | — | 550 | 65 | 590 | 63 | 670 | 58 |
În starea de livrare +U, valorile rezistenței la tracțiune nu sunt compatibile cu întregul interval de compoziție al unei mărci din tabelul 4. Pentru diametrul și compoziția livrate se verifică dacă valorile rezistenței la tracțiune sunt compatibile cu cerințele de călibilitate.
Sursă: EN 10263-4:2017, tabelul 8, pagina 14. Rm este rezistența la tracțiune, iar Z este coeficientul de gâtuire la rupere. Valorile se aplică intervalelor de diametre și stărilor de livrare specificate. O liniuță nu indică valoarea zero și nu confirmă disponibilitatea.
4. Cerințe de călibilitate
Tabelul 11 – Limitele de duritate pentru oțelurile aliate cu bor cu călibilitate normală (+H)
| Denumirea oțelului | Numărul oțelului | Simbol | Temperatura de austenitizare, °C (±5 °C) | Limită | Duritate, HRC, la distanța de capătul călit, mm | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | |||||
| 30MnB4 | 1.5526 | +H | 860 | max. | 54 | 53 | 53 | 53 | 51 | 46 | 42 | — | — | — | — | — | — | — | — |
| 30MnB4 | 1.5526 | +H | 860 | min. | 48 | 46 | 44 | 36 | 25 | 20 | — | — | — | — | — | — | — | — | — |
Sursă: EN 10263-4:2017, tabelul 11, pagina 20.
Tabelul 12 – Diametrul maxim pentru minimum 90% martensită la încercarea de călire în miez (+CH)
| Denumirea oțelului | Numărul oțelului | Simbol | Temperatura de austenitizare, °C (±5 °C), a se vedea nota a | Duritate minimă în miez, HRC | Diametrul maxim, mm, a se vedea nota b |
|---|---|---|---|---|---|
| 30MnB4 | 1.5526 | +CH | 860 | 44 | 14 |
Orientativ, se recomandă o menținere de cel puțin 30 de minute la temperatura de călire specificată.
Diametrele maxime corespund călibilității minime pentru fiecare marcă de oțel. Pentru clasele +HH, diametrul maxim poate fi mai mare.
Sursă: EN 10263-4:2017, tabelul 12, pagina 21.
Valorile sunt date de referință din standard pentru condițiile de încercare specificate. Ele nu confirmă disponibilitatea, adecvarea la o anumită secțiune sau un procedeu de tratament termic pentru producție. Cerințele de livrare se evaluează tehnic.