产品中心/ISO 4954

MATERIAL DATA · COLD FORMING

25CrMo4 冷镦钢丝

25CrMo4 冷镦钢丝技术资料,执行标准为 ISO 4954。查看当前牌号的化学成分、力学性能及相关技术要求。

供货与技术评审 · 睿雄集团受理本产品的供货与技术评审需求;规格、交货状态、数量和检验文件经评审后按订单技术协议确认。

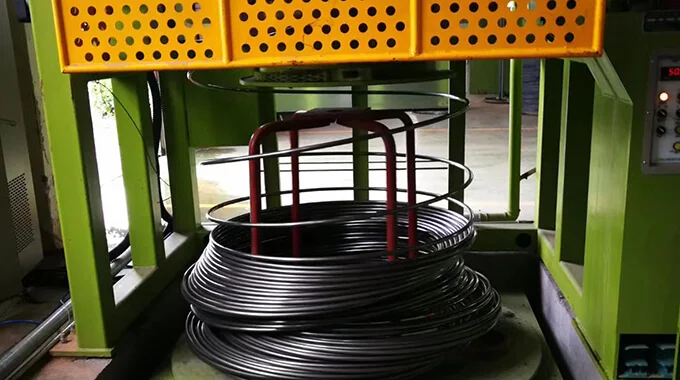
25CrMo4 冷镦钢丝 产品图片
25CrMo4 · 冷镦钢丝
01执行标准ISO 4954
02材料牌号25CrMo4
03材料形态冷镦钢丝
04交货说明按订单技术条件确认

材料技术参数

1.交货条件的组合

表C.1交货时热处理条件的组合、产品形式和适用要求

2.化学组成

表C.2-淬火和回火用不含硼的钢的化学成分 (适用于熔炼分析)

Steel name b% mass fraction a
C cSi dMnPSCrNiMoCu
25CrMo40,22 to 0,290,300,60 to 0,900,0250,0250,90 to 1,20—0,15 to 0,300,25

3.力学性能

表C.5-不含硼合金钢牌号的力学性能

Steel nameDiameterDelivery condition
+AC or +AC+PE+AC+C+AC+AC+C+AC+LC
above mmup to mmRm max. MPaZ min %Rm max. MPaZ min. %Rm max. MPaZ min. %
25CrMo4 25CrMoS4255706261060
540580605606260060

4.淬透性要求

表C.7-具有规定 (正常) 淬透性的不含硼的钢种的硬度限值 (H级)

表C.9-淬透性受限的无硼钢种的硬度限值散射带 (HH和HL等级) a

Steel nameSymbolAustenitizing temperature ℃±5℃Limits of rangeHardness HRC at a distance from quenched end of test piece(in mm) of
1,5357911131520253035404550
25CrMo4 25CrMoS4+HH850max.525251504846434137353332313131
min.474644413937343228262423222222
+HLmax.494947464341383632302928272727
min.4443403734322927232120——
min.535353535251515151505050504948
min505050504948484848474747464544
This table is not applicable to steels ordered with a restricted range of carbon content,see footnote c)in Table C.2.

表C.10-芯部硬度试验中至少应获得90% 马氏体的最大直径 (+ CH等级)

Steel nameSymbolAustenitizing temperature in the core hardening testa C±5℃Min.core hardness ( 90 %martensite structure) HRCMaximum diameter to ensure 90 %of martensite in the coreb mm
25CrMo4+CH8504113
a As a guideline,a hardening time at temperature of at least 30 min is recommended. The maximum diameters stated are those attainable with the lowest hardenability within each steel grade.Using +HH grades the maximum diameter can be increased.

使用与订购说明

化学成分、力学性能、交货状态及其他技术要求应以现行有效标准、客户图纸和订单技术协议为准;网页资料不替代正式质量证明文件。

询盘建议提供资料

碳当量计算器 — 25CrMo4

依据: ISO 4954

化学成分依据: ISO 4954:2018

按所列标准原文转录

来源原文

Table C.2

IIW / CEV

CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15已知项贡献,非完整值: 0.5300–0.7567

缺少元素: V, Ni

IIW/CEV:碳钢和低合金钢的焊接性初筛。

Pcm (Ito–Bessyo)

Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B已知项贡献,非完整值: 0.3050–0.4375

缺少元素: Ni, V, B

Pcm:主要适用于低碳低合金钢;尤其 C 超过 0.11% 时,须另行确认适用性。

CET

CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40已知项贡献,非完整值: 0.3400–0.4825

缺少元素: Ni

CET:铁素体钢焊接预热评估,须核对 EN 1011-2 的适用条件。

单侧上限表示从 0 到该上限;只有下限时不能确定上界。缺项未知,不按零处理。标准极限组合值不是炉批实测值。

碳当量辅助评估焊接性,不代表冷镦、紧固件强度或焊接工艺获准。上述公式不直接适用于不锈钢、铸铁及有色金属。

方法引用: TWI

碳当量计算器 →

提交该材料技术询盘

联系技术团队 →

材料参考资料

同牌号参考不代表标准等同、实际供货或替代批准。

WhatsApp 技术询盘 →