
Nguồn thành phần hóa học và phạm vi áp dụng
Thành phần tham khảo theo phiên bản tiêu chuẩn được nêu, không phải kết quả đo thực tế của mẻ luyện. Tiêu chuẩn đơn hàng và yêu cầu riêng cho nguyên liệu, thành phẩm cần được xác nhận riêng.
B7 Bolting Material · ASTM A193/A193M-26
| Nguyên tố | Phần khối lượng / % |
|---|---|
| C | 0.38—0.48 |
| Mn | 0.75—1.00 |
| P | ≤ 0.035 |
| S | ≤ 0.040 |
| Si | 0.15—0.35 |
| Cr | 0.80—1.10 |
| Ni | Không quy định; không phải bằng không |
| Mo | 0.15—0.25 |
| Cu | Không quy định; không phải bằng không |
| Nb | Không quy định; không phải bằng không |
| Ti | Không quy định; không phải bằng không |
| V | Không quy định; không phải bằng không |
| Al | Không quy định; không phải bằng không |
| N | Không quy định; không phải bằng không |
Nguồn: ASTM A193/A193M-26
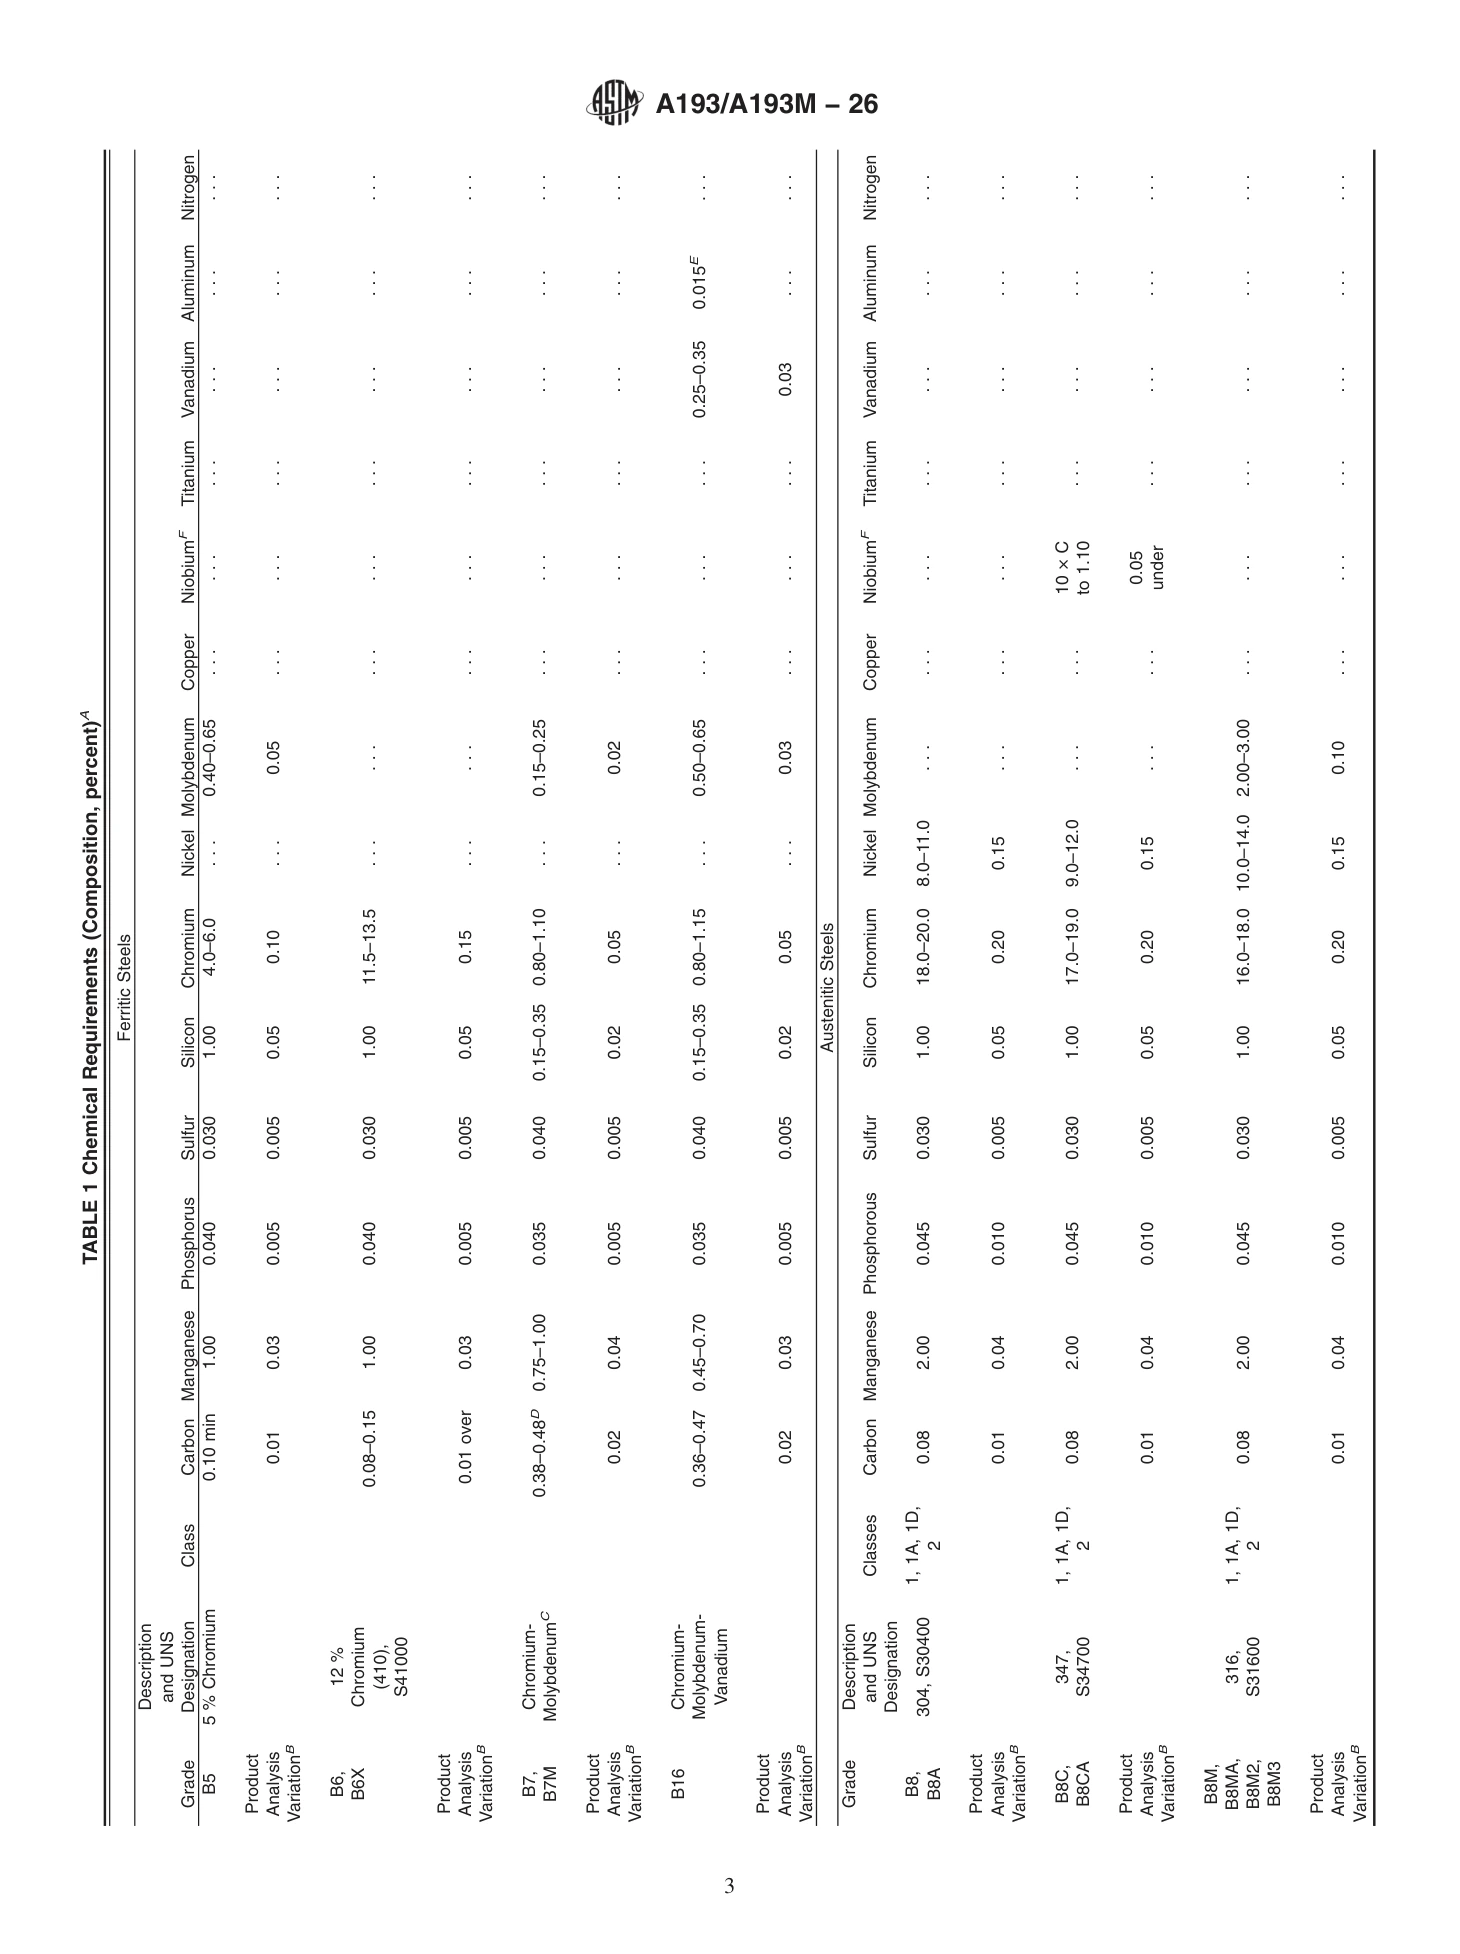
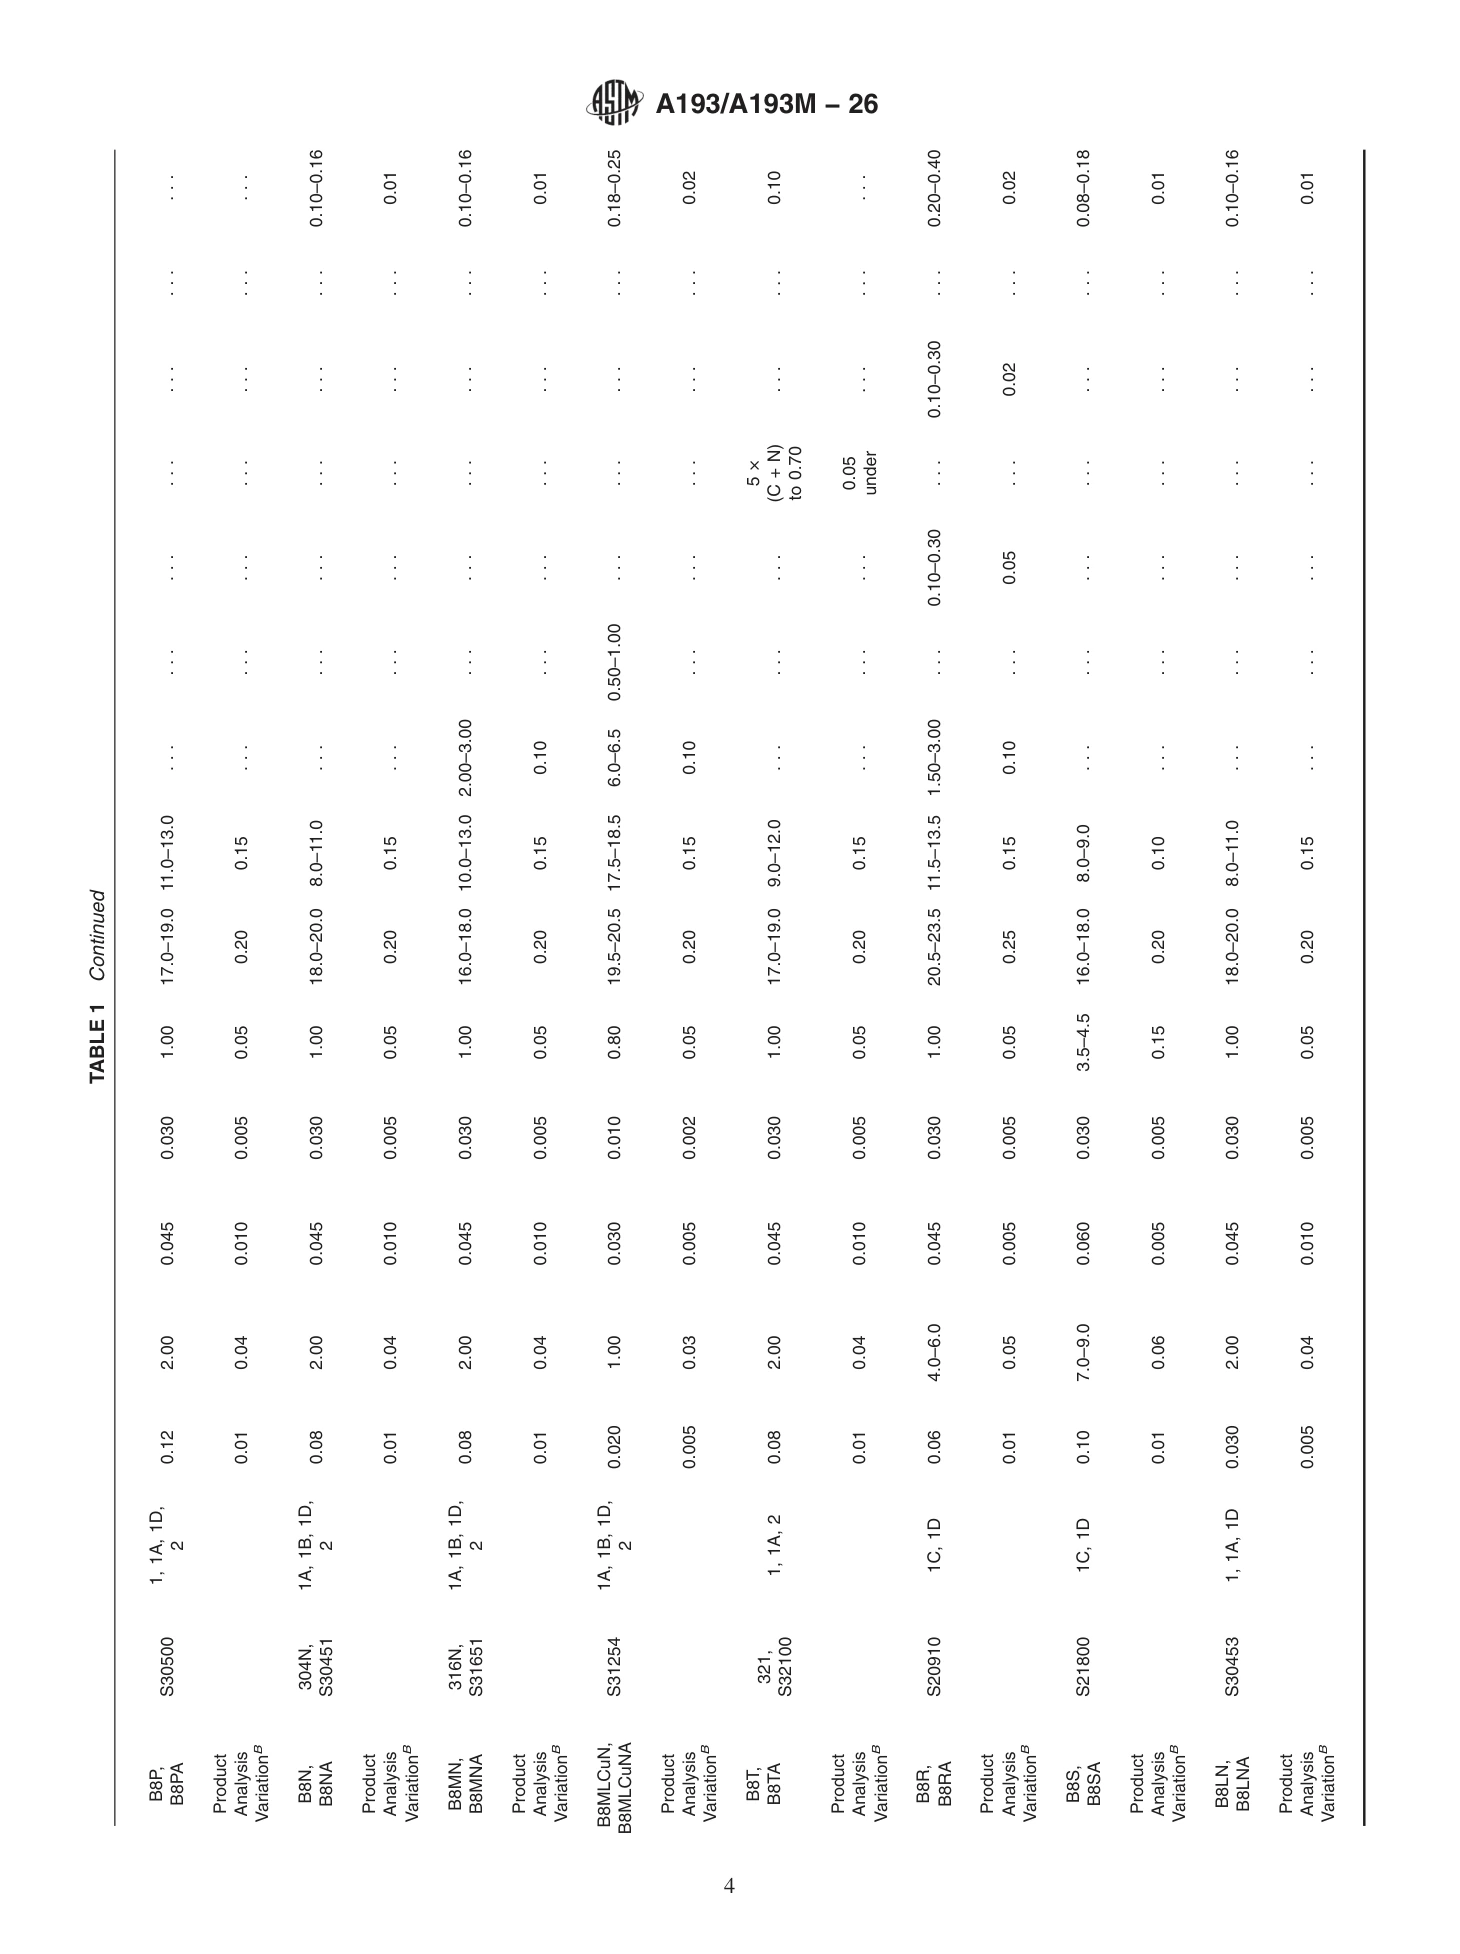
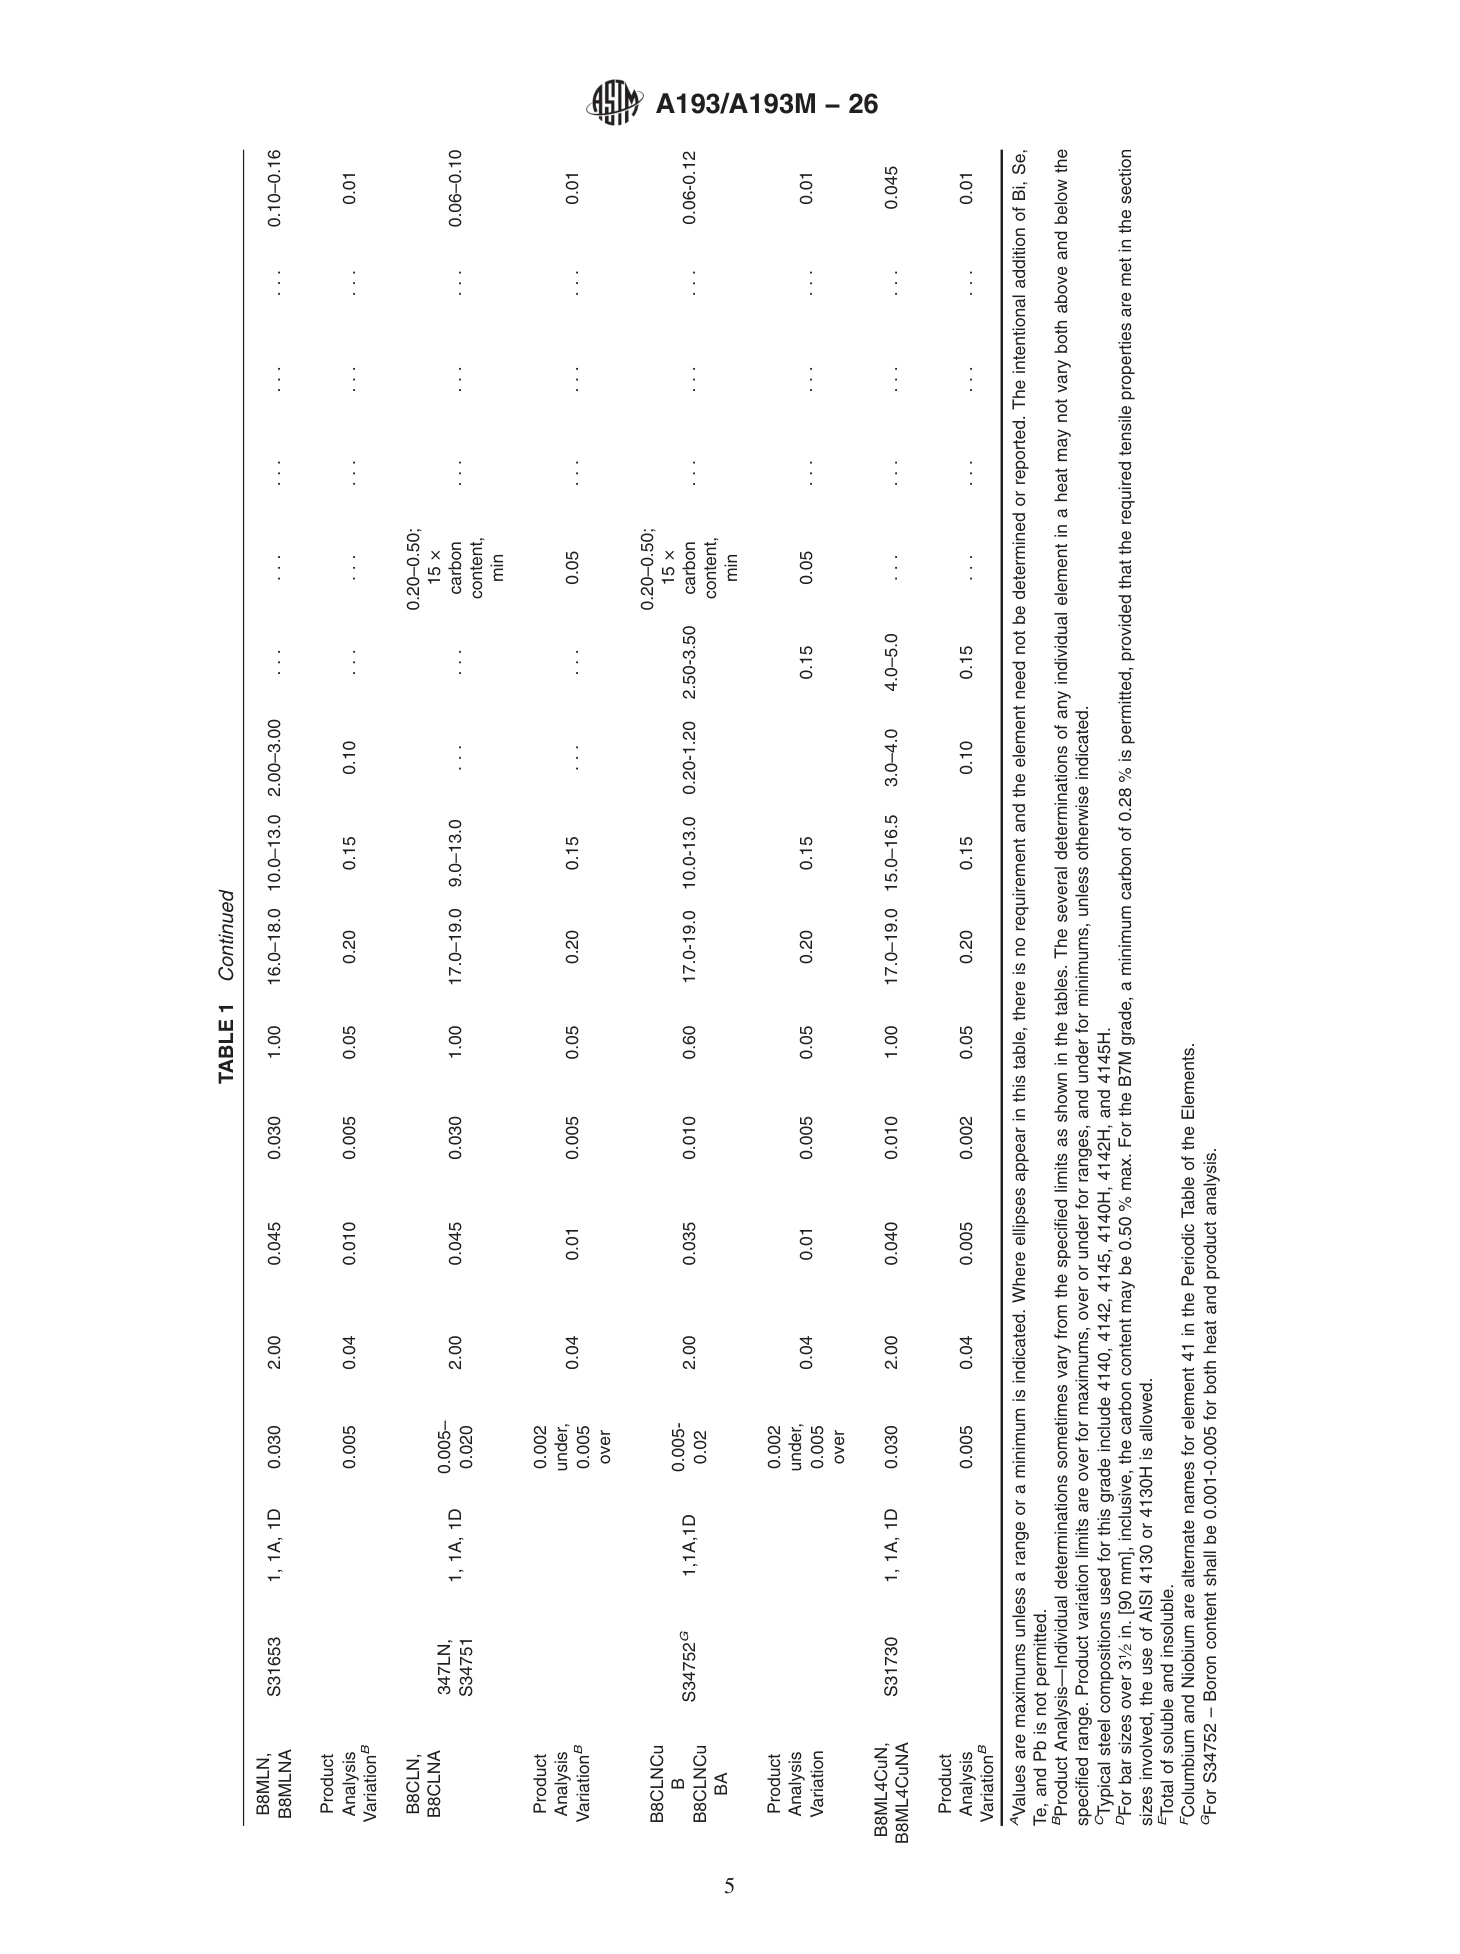
Thành phần và điều kiện theo tiêu chuẩn ASTM A193/A193M-26
Yêu cầu tham khảo tiêu chuẩn được tổng hợp theo ASTM A193/A193M-26. Thành phần nguyên liệu và Class, nhiệt luyện, điều kiện tính năng của chi tiết thành phẩm được xác nhận riêng; không phải kết quả cung cấp thực tế hay đo thực tế của mẻ luyện.
Thành phần hóa học: bảng 1, trang vật lý 3; phần khối lượng wt%. Giá trị là giới hạn trên, khoảng giá trị, giá trị tối thiểu và yêu cầu động được ghi riêng.
Chú thích C bảng 1: các loại thép tương tự liệt kê chỉ là ví dụ, không phải phê duyệt vật liệu tương đương hoặc thay thế; thành phần hóa học và điều kiện đặt hàng cụ thể cần xác nhận riêng.
Sai lệch cho phép phân tích sản phẩm độc lập với phạm vi thành phần cơ bản; cấm cố ý thêm Bi, Se, Te, Pb.
Sai lệch cho phép phân tích sản phẩm (wt%, bảng 1; không cộng trực tiếp vào phạm vi thành phần cơ bản)
Sai lệch cho phép phân tích sản phẩm độc lập với yêu cầu bảng; cùng nguyên tố của cùng mẻ luyện không đồng thời cao hơn và thấp hơn phạm vi. Giá trị tối đa chỉ lệch lên, phạm vi có thể lệch lên hoặc xuống, giá trị tối thiểu chỉ lệch xuống, trừ quy định khác. Không cộng trước sai lệch vào phạm vi bảng.
Tính năng theo hệ inch (bảng 2)
Theo 1.6, khi đơn hàng hoặc hợp đồng không chỉ định bản M hệ mét thì dùng hệ inch; theo 1.7, dùng độc lập hai hệ đơn vị, không trộn hoặc chuyển đổi rồi ghép. Tính năng là yêu cầu ở nhiệt độ phòng sau nhiệt luyện tương ứng; Class cụ thể, dạng sản phẩm, mẫu thử và đơn hàng cần xác nhận riêng.
| Mác | Class | Điều kiện đường kính | Nhiệt luyện / nhiệt độ ram tối thiểu | Rm≥ ksi | Rp0.2≥ ksi | A4D≥ % | Z≥ % | Giới hạn trên độ cứng | Chú thích cuối trang | Trang thực trong tài liệu |
|---|---|---|---|---|---|---|---|---|---|---|
| B7 | Mác ferit | 2½ in trở xuống | Nhiệt độ ram tối thiểu 1100 °F | 125 | 105 | 16 | 50 | 321 HBW hoặc 35 HRC | 6 | |
| B7 | Mác ferit | Lớn hơn 2½ đến 4 in | Nhiệt độ ram tối thiểu 1100 °F | 115 | 95 | 16 | 50 | 321 HBW hoặc 35 HRC | 6 | |
| B7 | Mác ferit | Lớn hơn 4 đến 7 in | Nhiệt độ ram tối thiểu 1100 °F | 100 | 75 | 18 | 50 | 321 HBW hoặc 35 HRC | 6 |
Tính năng theo hệ mét (bảng 3)
Theo 1.6, khi đơn hàng hoặc hợp đồng không chỉ định bản M hệ mét thì dùng hệ inch; theo 1.7, dùng độc lập hai hệ đơn vị, không trộn hoặc chuyển đổi rồi ghép. Tính năng là yêu cầu ở nhiệt độ phòng sau nhiệt luyện tương ứng; Class cụ thể, dạng sản phẩm, mẫu thử và đơn hàng cần xác nhận riêng.
| Mác | Class | Điều kiện đường kính | Nhiệt luyện / nhiệt độ ram tối thiểu | Rm≥ MPa | Rp0.2≥ MPa | A4D≥ % | Z≥ % | Giới hạn trên độ cứng | Chú thích cuối trang | Trang thực trong tài liệu |
|---|---|---|---|---|---|---|---|---|---|---|
| B7 | Mác ferit | M64 trở xuống | Nhiệt độ ram tối thiểu 593 °C | 860 | 725 | 16 | 50 | 321 HBW hoặc 35 HRC | 7 | |
| B7 | Mác ferit | Lớn hơn M64 đến M100 | Nhiệt độ ram tối thiểu 593 °C | 795 | 655 | 16 | 50 | 321 HBW hoặc 35 HRC | 7 | |
| B7 | Mác ferit | Lớn hơn M100 đến M180 | Nhiệt độ ram tối thiểu 593 °C | 690 | 515 | 18 | 50 | 321 HBW hoặc 35 HRC | 7 |
Phạm vi dạng sản phẩm, nhiệt luyện và kiểm tra
- 9.1.1: yêu cầu kéo bảng 2/3 là yêu cầu ở nhiệt độ phòng sau nhiệt luyện. Chi tiết không gỉ hóa bền biến dạng (Class 2/2B/2C) được thử toàn kích thước sau hóa bền biến dạng; khi thiết bị không đủ năng lực, chi tiết đường kính lớn hơn 1.500 in. có thể dùng mẫu gia công. Khi kết quả toàn kích thước và mẫu thử xung đột, lấy kết quả toàn kích thước làm chuẩn. Điều kiện kích thước này trong nguyên bản chỉ ghi hệ inch, không tạo điểm biên hệ mét.
- 9.1.2, 12.1.3: chi tiết có đầu thuộc phạm vi áp dụng còn phải thử tải nêm toàn kích thước, tải kéo nêm tối thiểu tính từ độ bền kéo quy định và diện tích chịu ứng suất của ren. Giải thích thứ nguyên: ksi×in² cho kip (×1000 thành lbf), MPa×mm² cho N (÷1000 thành kN); không gắn trực tiếp nhãn lbf hoặc kN cho tích số chưa chuẩn hóa. Diện tích chịu ứng suất đối chiếu theo A962/A962M. Tính năng mẫu vật liệu không thay thử chi tiết thành phẩm thuộc phạm vi áp dụng; dạng đầu, kích thước và chiều dài áp dụng xác nhận theo 12.1.3.
- 9.2.1: độ cứng theo bảng 2/3, thử theo A962/A962M hoặc F606/F606M. Độ cứng tối đa bảng không có nghĩa đã hoàn tất kiểm tra độ cứng thành phẩm.
- 6.1.2, 6.1.3: cấm tôi nước khi nhiệt luyện mác ferit sau chồn hoặc tạo ren. Trừ ngoại lệ quy định cho B6X, khi kéo nguội lại sau nhiệt luyện để kiểm soát kích thước, phải khử ứng suất sau kéo nguội, nhiệt độ tối thiểu không thấp hơn nhiệt độ ram ban đầu trừ 55°C, và thử cơ tính sau khử ứng suất.
- 6.1.5: B7/B7M được tôi trong môi trường lỏng và ram; phương pháp nung cùng yêu cầu đặc biệt của B7 xác nhận riêng theo điều khoản và đơn hàng.
Hạng mục tạm hoãn
- Nguyên bản ghi trên 3½ in.[90 mm] (bao gồm), diễn đạt biên xung đột, giữ nguyên bản và tạm không tự kết luận điểm biên 90 mm; C của kích thước lớn có thể tới 0.50%. B7M khi đáp ứng tính năng kéo tại tiết diện tương ứng được phép C tối thiểu 0.28%, cho phép 4130/4130H; không được thay chung giới hạn dưới B7.
Liên hệ: website@chqwire.net. Tài liệu chỉ tham khảo để chọn vật liệu kỹ thuật, không phải báo giá, bảo đảm hợp đồng hoặc chứng chỉ chất lượng mẻ luyện; cuối cùng theo tiêu chuẩn áp dụng, đơn hàng và chứng chỉ chất lượng.