
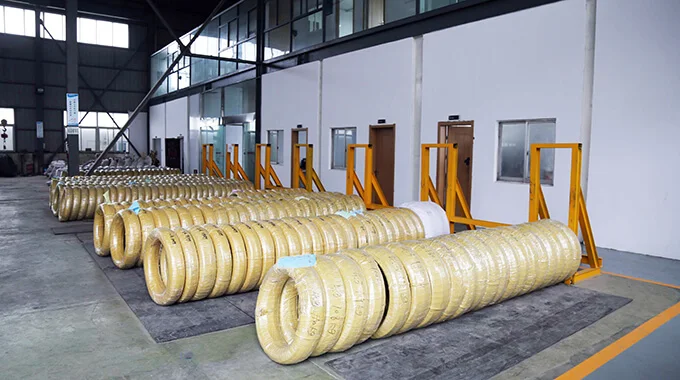
1. Teslim koşulları ve geçerli gereklilikler
Tablo B.1 – Teslimde ısıl işlem durumu, ürün biçimi ve geçerli gerekliliklerin birleşimleri
| Teslim koşulu | Sembol | Filmaşin | Çubuk | Tel |
|---|---|---|---|---|
| Sıcak haddelenmiş veya yüzeyi soyulmuş | +AR or +PE | X | X | X |
| Soğuk çekilmiş | +AR+C | — | X | X |
| Soğuk çekilmiş ve küreselleştirme tavı uygulanmış | +AR+C+AC | — | X | X |
| Soğuk çekilmiş, küreselleştirme tavı uygulanmış ve hafif soğuk çekilmiş | +AR+C+AC+LC | — | X | X |
| Küreselleştirme tavı uygulanmış veya bu tavdan sonra yüzeyi soyulmuş | +AC or +AC+PE | X | X | X |
| Küreselleştirme tavı uygulanmış ve soğuk çekilmiş | +AC+C | — | X | X |
| Ferrit-perlit yapısı ve belirtilen sertlik aralığı için işlem görmüş | +FP | — | X | — |
X = uygulanır, — = uygulanmaz.
Sipariş sırasında başka teslim koşulları kararlaştırılabilir.
Sipariş esasına göre geçerli gereklilikler
| Tablolardaki çelik adları esas alınarak sipariş edilen | Gereklilik |
|---|---|
| B.2, B.3, B.4 or B.5 | B.2'ye göre kimyasal bileşim, B.3, B.4 ve B.5'e göre mekanik özellikler. |
| B.2, B.3, B.4, B.5, B.6 or B.7 | B.2'ye göre kimyasal bileşim, B.3, B.4 ve B.5'e göre mekanik özellikler, B.6 ve B.7'ye göre sertleşebilirlik değerleri. |
Teklif talebi ve sipariş sırasında mutabık kalınırsa Ek E kapsamındaki ek veya özel gereklilikler uygulanır.
Kaynak: ISO 4954:2018, Tablo B.1, sayfa 22. Tablo, ürün biçimi, teslim koşulu ve gereklilikler arasındaki standart ilişkisini gösterir. Tedarik ayrıca teyit edilmelidir.
2. Kimyasal bileşim
Tablo B.2 – Sementasyon çeliklerinin kimyasal bileşimi (döküm analizi)
12CrMo4 için standardın döküm analizi referans gereklilikleri. Belirli bir döküme ait sonuçlar için o dökümün analizine başvurulmalıdır. Sipariş standardı ile hammadde ve bitmiş ürüne ilişkin gereklilikler ayrı ayrı teyit edilmelidir.
| Element | Kütlece oran, % |
|---|---|
| C | 0.10–0.15 |
| Si | ≤0.30 |
| Mn | 0.60–0.90 |
| P | ≤0.025 |
| S | ≤0.025 |
| Cr | 0.90–1.20 |
| Ni | — |
| Mo | 0.15–0.25 |
| B | — |
| Cu | ≤0.25 |
Listede yer almayan elementler, ergitme işleminin tamamlanması için yapılan ilaveler dışında, alıcının onayı olmadan kasıtlı olarak eklenmemelidir. Sertleşebilirliği, mekanik özellikleri veya uygunluğu bozabilecek elementlerin hurda ya da diğer üretim malzemelerinden geçmesini önlemek için tedbir alınmalıdır.
Soğuk dövme performansını iyileştirmek için 0.020–0.050% aralığında Al ilave edilebilir.
a: Aksi belirtilmedikçe tek değerler üst sınırdır. Tire işareti içeriğin sıfır olduğu anlamına gelmez.
b: Tablo B.6 ve B.7 uyarınca sertleşebilirlik şartı bulunan çeliklerde kükürt ve fosfor dışında belirtilen sınırlardan küçük sapmalara izin verilir. Sapmalar karbonda 0.01% değerini, diğer elementlerde Tablo 2'deki değerleri aşmamalıdır.
c: Sipariş sırasında daha düşük bir silisyum içeriği veya belirli bir silisyum aralığı kararlaştırılabilir.
Kaynak: ISO 4954:2018, Tablo B.2, sayfa 23 (PDF sayfa 29). Tablo ve notlarla birlikte standardın tam metnine başvurulmalıdır.
3. Mekanik özellikler
Tablo B.5 – Alaşımlı çeliklerin mekanik özellikleri
| Çelik adı | Çap | Teslim koşulu | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AC | +FP | +AR+C+AC | +AR+C+AC+LC | +AC+C | ||||||||
| üzeri, mm | kadar, sınır dâhil, mm | Rm azami, MPa | Z asgari, % | HB asgari | HB azami | Rm azami, MPa | Z asgari, % | Rm azami, MPa | Z asgari, % | Rm azami, MPa | Z asgari, % | |
| 12CrMo4 | 2 | 5 | — | — | — | — | 500 | — | — | — | — | — |
| 12CrMo4 | 5 | 10 | 500 | 62 | 135 | 185 | 480 | 64 | 520 | 62 | — | — |
| 12CrMo4 | 10 | 40 | 500 | 62 | 135 | 185 | 480 | 64 | 520 | 62 | — | — |
Kaynak: ISO 4954:2018, Tablo B.5, sayfa 27. Rm çekme dayanımı, Z kopmada kesit daralmasıdır. HB, belirtildiği yerlerde Brinell sertliğidir. Değerler yalnızca belirtilen çap aralıkları ve teslim koşulları için geçerlidir.
4. Sertleşebilirlik gereklilikleri
Tablo B.6 – Normal sertleşebilirliğe (+H) sahip çelikler için sertlik sınırları
| Çelik adı | Sembol | Östenitleştirme sıcaklığı, °C (±5 °C) | Sınır | Su verilen uçtan belirtilen uzaklıkta (mm) ölçülen sertlik, HRC | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | ||||
| 12CrMo4 | +H | 870 | azami | 44 | 43 | 41 | 38 | 34 | 30 | 28 | 27 | 23 | 21 | — | — | — |
| 12CrMo4 | +H | 870 | asgari | 36 | 34 | 30 | 26 | 22 | — | — | — | — | — | — | — | — |
Kaynak: ISO 4954:2018, Tablo B.6, sayfa 29.
Tablo B.7 – Sınırlandırılmış sertleşebilirlik bantlarına (+HH ve +HL) sahip çelikler için sertlik sınırları
| Çelik adı | Sembol | Östenitleştirme sıcaklığı, °C (±5 °C) | Sınır | Su verilen uçtan belirtilen uzaklıkta (mm) ölçülen sertlik, HRC | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | ||||
| 12CrMo4 | +HH | 870 | azami | 44 | 43 | 41 | 38 | 34 | 30 | 28 | 27 | 23 | 21 | — | — | — |
| 12CrMo4 | +HH | 870 | asgari | 39 | 37 | 34 | 30 | 26 | 21 | — | — | — | — | — | — | — |
| 12CrMo4 | +HL | 870 | azami | 41 | 40 | 37 | 34 | 30 | 26 | 23 | 20 | — | — | — | — | — |
| 12CrMo4 | +HL | 870 | asgari | 36 | 34 | 30 | 26 | 22 | — | — | — | — | — | — | — | — |
Kaynak: ISO 4954:2018, Tablo B.7, sayfa 31.
Bu değerler, belirtilen deney koşullarındaki standart referanslarıdır. Tedarik durumu, belirli bir kesite uygunluk ve üretimdeki ısıl işlem yöntemi ayrıca doğrulanmalıdır. Teslim şartları teknik incelemeye tabidir.