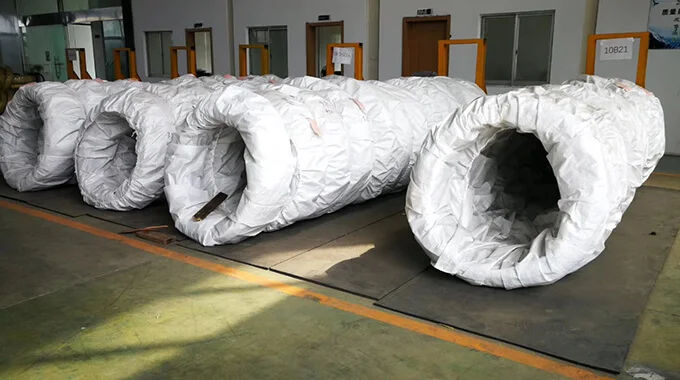
Справочные технические данные для марки 18CrMo4. Редакция источника: ISO 4954:2018 · приложение B. Химический состав, состояние поставки и свойства следует рассматривать вместе с указанными пределами и примечаниями. Применимую редакцию и критерии приёмки следует согласовать в технических условиях заказа.
Поставка и техническая оценка · Creation Group принимает запросы на поставку и техническую оценку этого продукта. Размеры, состояние поставки, количество и документы контроля подтверждаются после оценки в техническом соглашении к заказу.
Таблица B.1 — Сочетания состояния термообработки при поставке, вида продукции и применимых требований
Состояние поставки
Обозначение
Катанка
Пруток
Проволока
В горячекатаном состоянии или с обточенной поверхностью
+AR or +PE
X
X
X
Холоднотянутая
+AR+C
—
X
X
После холодного волочения и сфероидизирующего отжига
+AR+C+AC
—
X
X
После холодного волочения, сфероидизирующего отжига и лёгкого холодного волочения
+AR+C+AC+LC
—
X
X
После сфероидизирующего отжига, с обточкой поверхности или без неё
+AC or +AC+PE
X
X
X
После сфероидизирующего отжига и холодного волочения
+AC+C
—
X
X
Обработана до получения ферритно-перлитной структуры и заданного диапазона твёрдости
+FP
—
X
—
X — применимо. «—» — неприменимо.
Иные состояния поставки могут быть согласованы при заказе.
Применимые требования в зависимости от основания для заказа
Заказ по маркам стали, указанным в таблицах
Требование
B.2, B.3, B.4 or B.5
Химический состав по B.2. Механические свойства по B.3, B.4 и B.5.
B.2, B.3, B.4, B.5, B.6 or B.7
Химический состав по B.2. Механические свойства по B.3, B.4 и B.5. Прокаливаемость по B.6 и B.7.
Дополнительные или специальные требования приложения E применяют, если они согласованы при запросе и заказе.
Источник — ISO 4954:2018, таблица B.1, с. 22. В таблице приведена установленная стандартом связь между видом продукции, состоянием поставки и требованиями. Возможность фактической поставки подтверждается отдельно.
2. Химический состав
Таблица B.2 — Химический состав цементуемых сталей (анализ плавки)
Справочные требования стандарта к анализу плавки для марки 18CrMo4. Для конкретной плавки следует использовать её результаты анализа. Применимый стандарт заказа и требования к исходному материалу и готовому изделию подтверждают отдельно.
Элемент
Массовая доля, %
C
0.15–0.21
Si
≤0.30
Mn
0.60–0.90
P
≤0.025
S
≤0.025
Cr
0.90–1.20
Ni
—
Mo
0.15–0.25
B
—
Cu
≤0.25
Без согласия покупателя элементы, не указанные в таблице, преднамеренно не вводят, кроме добавок для доводки плавки. Следует исключить попадание из лома и других производственных материалов элементов, способных ухудшить прокаливаемость, механические свойства или пригодность стали.
Для улучшения способности к холодной высадке допускается добавление Al в количестве 0.020–0.050%.
a. Одиночные значения являются верхними пределами, если не указано иное. Прочерк не означает нулевого содержания.
b. Для сталей с требованиями к прокаливаемости по таблицам B.6 и B.7 допустимы небольшие отклонения от указанных пределов, кроме серы и фосфора. Для углерода отклонение не должно превышать 0.01%, для других элементов — значений таблицы 2.
c. При заказе можно согласовать более низкое содержание кремния или заданный диапазон.
Источник — ISO 4954:2018, таблица B.2, с. 23 (с. 29 файла PDF). Таблица и примечания не заменяют полный текст стандарта.
3. Механические свойства
Таблица B.5 — Механические свойства легированных сталей
Марка стали
Диаметр
Состояние поставки
+AC
+FP
+AR+C+AC
+AR+C+AC+LC
+AC+C
свыше, мм
до включительно, мм
Rm, не более, МПа
Z, не менее, %
HB, не менее
HB, не более
Rm, не более, МПа
Z, не менее, %
Rm, не более, МПа
Z, не менее, %
Rm, не более, МПа
Z, не менее, %
18CrMo4
2
5
—
—
—
—
550
62
590
60
—
—
18CrMo4
5
10
550
60
140
187
530
62
570
60
660
57
18CrMo4
10
40
550
60
140
187
530
62
570
60
650
57
Источник — ISO 4954:2018, таблица B.5, с. 27. Rm — временное сопротивление, Z — относительное сужение после разрыва, HB — твёрдость по Бринеллю, где она указана. Значения применимы только к указанным диапазонам диаметров и состояниям поставки.
4. Требования к прокаливаемости
Таблица B.6 — Пределы твёрдости сталей с нормальной прокаливаемостью (+H)
Марка стали
Обозначение
Температура аустенитизации, °C (±5 °C)
Предел
Твёрдость HRC на расстоянии от закалённого торца, мм
1.5
3
5
7
9
11
13
15
20
25
30
35
40
18CrMo4
+H
880
макс.
47
46
45
42
39
37
35
34
31
29
28
27
26
18CrMo4
+H
880
мин.
39
37
34
30
27
24
22
21
—
—
—
—
—
Источник — ISO 4954:2018, таблица B.6, с. 29.
Таблица B.7 — Пределы твёрдости сталей с суженными полосами прокаливаемости (+HH и +HL)
Марка стали
Обозначение
Температура аустенитизации, °C (±5 °C)
Предел
Твёрдость HRC на расстоянии от закалённого торца, мм
1.5
3
5
7
9
11
13
15
20
25
30
35
40
18CrMo4
+HH
880
макс.
47
46
45
42
39
37
35
34
31
29
28
27
26
18CrMo4
+HH
880
мин.
42
40
38
34
31
28
26
25
22
20
—
—
—
18CrMo4
+HL
880
макс.
44
43
41
38
35
33
31
30
27
25
24
23
22
18CrMo4
+HL
880
мин.
39
37
34
30
27
24
22
21
—
—
—
—
—
Источник — ISO 4954:2018, таблица B.7, с. 31.
Значения приведены по стандарту для указанных условий испытания. Возможность поставки, пригодность для конкретного сечения и режим производственной термообработки требуют отдельного подтверждения. Условия поставки подлежат техническому согласованию.
ТЕХНИЧЕСКОЕ ПРИМЕЧАНИЕ
Примечания по применению и заказу
Химический состав, механические свойства, состояние поставки и другие технические требования определяются действующей редакцией применимого стандарта, чертежами заказчика и техническим соглашением по заказу. Информация на сайте не заменяет официальные документы, подтверждающие качество.
ДАННЫЕ ДЛЯ ЗАПРОСА ПРЕДЛОЖЕНИЯ
Рекомендуемые сведения для технического запроса
Марка материала и применимый стандарт
Диаметр проволоки или сечение, состояние поставки и количество
Чертёж детали, позиции формования или фотографии отказа при наличии
Требования к испытаниям, сертификатам или отчётам
СМЕЖНЫЕ ПРОИЗВОДСТВЕННЫЕ ВОЗМОЖНОСТИ
Соответствующие возможности производства и обеспечения качества
Калькулятор углеродного эквивалента — 18CrMo4
Основание: ISO 4954
Источник химического состава: ISO 4954:2018
Перенесено из указанного стандарта
Для продукции не указано издание стандарта. Состав основан на проверенном издании источника, явно указанном здесь. Применимое по договору издание следует подтвердить отдельно; нельзя считать другие издания идентичными.
Исходный текст источника
Таблица B.2
IIW / CEV
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15Вклад известных элементов, неполное значение: 0.4600–0.6667
Недостающие элементы: V, Ni
IIW/CEV: предварительная оценка свариваемости углеродистых и низколегированных сталей.
Pcm (Ito–Bessyo)
Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5BВклад известных элементов, неполное значение: 0.2350–0.3542
Недостающие элементы: Ni, V, B
Pcm: преимущественно низкоуглеродистые низколегированные стали; проверьте применимость, особенно при C выше 0.11%.
CET
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40Вклад известных элементов, неполное значение: 0.2700–0.3975
Недостающие элементы: Ni
CET: оценка предварительного подогрева ферритных сталей; проверьте условия EN 1011-2.
Указанный верхний предел означает диапазон от 0 до этого предела. Один нижний предел не определяет верхнюю границу. Недостающие элементы неизвестны, а не равны нулю. Комбинации пределов стандарта не являются измеренным составом конкретной плавки.
Углеродный эквивалент помогает оценить свариваемость; он не подтверждает пригодность к холодной высадке, прочность крепежа или технологию сварки. Эти формулы не применяются напрямую к нержавеющим сталям, чугунам и цветным металлам.
Одинаковое обозначение не подтверждает эквивалентность стандартов, поставку или разрешение замены.
18CrMo4 · ISO 683-3:2022
Химический состав · Плавочный анализ
Массовая доля %; таблица 3, страница 17 PDF пользователя. Неуказанные элементы нельзя считать равными 0; их преднамеренное добавление регулируется стандартом и соглашением к заказу.
Элемент
Массовая доля / %
C
0.15~0.21
Si
≤0.4
Mn
0.6~0.9
P
≤0.025
S
≤0.035
Cr
0.9~1.2
Mo
0.15~0.25
Cu
≤0.4
При явно указанном в заказе выборе A.4 можно согласовать Si≥0.15%; основная таблица по-прежнему задает Si≤0.40%.
Состояния поставки и твердость · Таблица 7
Твердость по Бринеллю. +S: обработка для улучшения разрезаемости; +A: смягчающий отжиг; +TH: обработка на заданный диапазон твердости; +FP: обработка для получения ферритно-перлитной структуры; +N: нормализация. «—» означает отсутствие установленного требования для данного состояния поставки.
Состояние поставки
Требование к твердости по Бринеллю
+S
—
+A
≤207
+TH
156~207
+FP
140~187
+N
—
Термообработка и условия для образцов · Таблица 8
Параметр
Температура / ℃
Температура аустенитизации при испытании торцевой закалкой
900 ± 5
Температура цементации (ориентировочная)
880~980
Температура непосредственной и первой закалки (ориентировочная)
820~860
Вторая закалка: температура закалки сердцевины (ориентировочная)
860~900
Вторая закалка: температура закалки цементованного слоя (ориентировочная)
780~820
Температура отпуска (ориентировочная)
150~200
За исключением температуры аустенитизации при испытании торцевой закалкой, температуры цементации, закалки и отпуска являются ориентировочными; фактический процесс должен обеспечить требуемые свойства. Ориентировочная выдержка составляет не менее 30 минут при аустенитизации и не менее 1 часа при отпуске. Закалочную среду выбирают с учетом формы изделия, условий охлаждения и загрузки печи.
Условия прокаливаемости · Таблицы 5 и 6
Расстояние от закаленного торца — mm; твердость — HRC. Применять только при указании соответствующего условия прокаливаемости в заказе. «—» означает, что в данной точке предел не установлен.
+H · Нормальная прокаливаемость
Предел / Расстояние mm
1.5
3
5
7
9
11
13
15
20
25
30
35
40
Максимум
47
46
45
42
39
37
35
34
31
29
28
27
26
Минимум
39
37
34
30
27
24
22
21
—
—
—
—
—
+HH · Суженная полоса прокаливаемости
Предел / Расстояние mm
1.5
3
5
7
9
11
13
15
20
25
30
35
40
Максимум
47
46
45
42
39
37
35
34
31
29
28
27
26
Минимум
42
40
38
34
31
28
26
25
22
20
—
—
—
+HL · Суженная полоса прокаливаемости
Предел / Расстояние mm
1.5
3
5
7
9
11
13
15
20
25
30
35
40
Максимум
44
43
41
38
35
33
31
30
27
25
24
23
22
Минимум
39
37
34
30
27
24
22
21
—
—
—
—
—
Допускаемые отклонения анализа готовой продукции · Таблица 4
Элемент
Заданный диапазон плавочного анализа / %
Допускаемое отклонение анализа готовой продукции / %
C
0.07<C≤0.31
±0.02
Si
≤0.40
±0.03
Mn
≤1.00 / >1.00~1.65
±0.04 / ±0.06
P
≤0.025
+0.005
S
≤0.040
±0.005
Cr
≤1.80
±0.05
Mo
≤0.30 / >0.30~0.50
±0.03 / ±0.04
Ni
≤1.00 / >1.00~2.00 / >2.00~3.50
±0.03 / ±0.05 / ±0.07
Cu
≤0.40
+0.05
B
≤0.0050
±0.0003
«±» допускает отклонение одной плавки выше верхнего либо ниже нижнего предела только в одном направлении. Допускаемые отклонения анализа готовой продукции не изменяют пределы плавочного анализа таблицы 3.
Редакция стандарта и примечания к заказу
ISO 683-3:2022; файл пользователя представляет собой принятие EN ISO 683-3:2022. Требования разных редакций указаны отдельно; существующие источники сохранены.
В редакции 2022 из таблицы 3 исключено минимальное содержание кремния. Основное требование — Si≤0.40%; минимум из приложения A.4 действует только как явно согласованная опция заказа.
В приложении A.4 напечатаны 15MnCrS5 и 18CrMo7-6, отличающиеся от обозначений таблицы 3. Страница не исправляет их неявно и не назначает автоматически минимум кремния; дополнительные требования согласовывают покупатель и поставщик.
При заказе по прокаливаемости примечание a таблицы 3 допускает ограниченные незначительные отклонения состава: кроме P и S, для C ±0.01%, для остальных элементов — в пределах таблицы 4. Это не диапазоны по умолчанию для обычных заказов.
Варианты с повышенным содержанием серы или добавлением свинца для улучшения обрабатываемости резанием применяют только по запросу покупателя и по соглашению; они не заменяют приведенные обычные диапазоны состава.
Стандарт распространяется, в частности, на катанку. Поставка, обработка и свойства готовой проволоки для холодной высадки требуют технической оценки и подтверждения в заказе. — означает, что значение в таблице не установлено, а не 0.
Сопоставление источников: Codex проверил данные по оригиналу стандарта, предоставленного пользователем. Страница не заменяет официальный стандарт, техническое соглашение к заказу или документ о качестве.