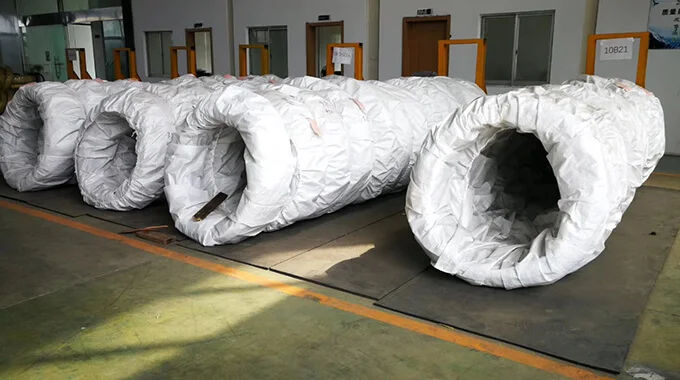
معلومات فنية حول سلك فولاذي لتشكيل الرؤوس على البارد من درجة 18CrMo4، وفقاً للمعيار ISO 4954 - الملحق ب. يُرجى الاطلاع على التركيب الكيميائي والخصائص الميكانيكية والمتطلبات الفنية ذات الصلة للدرجة الحالية.
التوريد والمراجعة الفنية · تستقبل Creation Group استفسارات التوريد والمراجعة الفنية لهذا المنتج. تُؤكد الأبعاد وحالة التسليم والكمية ووثائق الفحص بعد المراجعة في الاتفاق الفني للطلب.
الجدول B.1 — حالات المعالجة الحرارية عند التسليم وأشكال المنتجات والمتطلبات ذات الصلة
حالة التسليم
الرمز
قضبان الأسلاك
قضيب
سلك
مدرفل على الساخن أو مقشّر
+AR أو +PE
X
X
X
مسحوب على البارد
+AR+C
—
X
X
مسحوب على البارد وملدّن كروياً
+AR+C+AC
—
X
X
مسحوب على البارد، ملدّن كروياً، ثم مسحوب سحباً خفيفاً
+AR+C+AC+LC
—
X
X
ملدّن كروياً أو ملدّن كروياً ومقشّر
+AC أو +AC+PE
X
X
X
ملدّن كروياً ومسحوب على البارد
+AC+C
—
X
X
معالج للحصول على بنية فيريت–بيرلايت ونطاق الصلادة المحدد
+FP
—
X
—
تعني X الانطباق؛ وتعني — عدم الانطباق.
يمكن الاتفاق عند الطلب على حالات تسليم أخرى.
المتطلبات ذات الصلة وفق أساس الطلب
طلب بالرجوع إلى اسم درجة الفولاذ في الجداول
المتطلبات
B.2، B.3، B.4 أو B.5
التركيب الكيميائي وفق B.2؛ والخواص الميكانيكية وفق B.3 وB.4 وB.5.
B.2، B.3، B.4، B.5، B.6 أو B.7
التركيب الكيميائي وفق B.2؛ والخواص الميكانيكية وفق B.3 وB.4 وB.5؛ وقيم قابلية التصلّد بالتقسية وفق B.6 وB.7.
تُطبَّق المتطلبات التكميلية أو الخاصة وفق الملحق E إذا اتُّفق عليها عند الاستفسار والطلب.
المصدر: ISO 4954:2018، الجدول B.1، الصفحة 22. يبين الجدول العلاقة المعيارية بين شكل المنتج وحالة التسليم والمتطلبات؛ ويجب تأكيد التوريد الفعلي بصورة مستقلة.
هذه متطلبات معيارية مرجعية لتحليل الصهرة للدرجة 18CrMo4، وليست نتائج تحليل لصهرة محددة. ويجب تأكيد مواصفة الطلب ومتطلبات المادة الخام والمنتج النهائي كلٌّ على حدة.
العنصر
الكسر الكتلي، %
C
0,15–0,21
Si
≤0,30
Mn
0,60–0,90
P
≤0,025
S
≤0,025
Cr
0,90–1,20
Ni
—
Mo
0,15–0,25
B
—
Cu
≤0,25
لا ينبغي إضافة عناصر غير مدرجة عمداً دون موافقة المشتري، باستثناء إضافات المعالجة النهائية للصهرة. ويجب اتخاذ جميع الاحتياطات المعقولة لمنع دخول عناصر من الخردة أو مواد الإنتاج الأخرى قد تؤثر في قابلية التصلّد بالتقسية أو الخواص الميكانيكية أو الملاءمة للاستخدام.
لتحسين أداء تشكيل الرؤوس على البارد، يمكن إضافة Al بنسبة من 0,020 % إلى 0,050 %.
a: القيم المنفردة حدود قصوى ما لم يُذكر خلاف ذلك. ولا تعني الشرطة أن المحتوى صفري.
b: للفولاذ ذي متطلبات قابلية التصلّد بالتقسية وفق الجدولين B.6 وB.7، يُسمح بانحرافات طفيفة عن الحدود المحددة، باستثناء الكبريت والفوسفور. ويجب ألا تتجاوز 0,01 % للكربون والقيم الواردة في الجدول 2 لبقية العناصر.
c: يمكن الاتفاق عند الطلب على محتوى أقل من السيليكون أو على نطاق محدد له.
المصدر: ISO 4954:2018، الجدول B.2، الصفحة 23 (صفحة ملف PDF: 29). لا تحل هذه الجداول والملاحظات محل المعيار الكامل.
3. الخواص الميكانيكية
الجدول B.5 — الخواص الميكانيكية للفولاذ السبائكي
اسم درجة الفولاذ
القطر
حالة التسليم
+AC
+FP
+AR+C+AC
+AR+C+AC+LC
+AC+C
أكبر من، mm
حتى الحد المذكور شاملًا، mm
مقاومة الشد Rm، الحد الأقصى، MPa
نقص مساحة المقطع عند الكسر Z، الحد الأدنى، %
أدنى صلادة HB
أقصى صلادة HB
مقاومة الشد Rm، الحد الأقصى، MPa
نقص مساحة المقطع عند الكسر Z، الحد الأدنى، %
مقاومة الشد Rm، الحد الأقصى، MPa
نقص مساحة المقطع عند الكسر Z، الحد الأدنى، %
مقاومة الشد Rm، الحد الأقصى، MPa
نقص مساحة المقطع عند الكسر Z، الحد الأدنى، %
18CrMo4
2
5
—
—
—
—
550
62
590
60
—
—
18CrMo4
5
10
550
60
140
187
530
62
570
60
660
57
18CrMo4
10
40
550
60
140
187
530
62
570
60
650
57
المصدر: ISO 4954:2018، الجدول B.5، الصفحة 27. Rm مقاومة الشد؛ وZ نسبة نقصان مساحة المقطع عند الكسر. وترمز HB إلى صلادة برينل حيث ترد. تنطبق القيم على مجالات الأقطار وحالات التسليم المحددة وحدها.
4. متطلبات قابلية التصلّد بالتقسية
الجدول B.6 — حدود الصلادة للفولاذ ذي قابلية التصلّد بالتقسية العادية (+H)
اسم درجة الفولاذ
الرمز
درجة حرارة الأوستنة، °C (±5 °C)
الحد
الصلادة HRC عند مسافة من الطرف المبرَّد بصورة فجائية، mm
1,5
3
5
7
9
11
13
15
20
25
30
35
40
18CrMo4
+H
880
الحد الأقصى
47
46
45
42
39
37
35
34
31
29
28
27
26
18CrMo4
+H
880
الحد الأدنى
39
37
34
30
27
24
22
21
—
—
—
—
—
المصدر: ISO 4954:2018، الجدول B.6، الصفحة 29.
الجدول B.7 — حدود الصلادة للفولاذ ذي نطاق قابلية التصلّد بالتقسية المضيّق (+HH و+HL)
اسم درجة الفولاذ
الرمز
درجة حرارة الأوستنة، °C (±5 °C)
الحد
الصلادة HRC عند مسافة من الطرف المبرَّد بصورة فجائية، mm
1,5
3
5
7
9
11
13
15
20
25
30
35
40
18CrMo4
+HH
880
الحد الأقصى
47
46
45
42
39
37
35
34
31
29
28
27
26
18CrMo4
+HH
880
الحد الأدنى
42
40
38
34
31
28
26
25
22
20
—
—
—
18CrMo4
+HL
880
الحد الأقصى
44
43
41
38
35
33
31
30
27
25
24
23
22
18CrMo4
+HL
880
الحد الأدنى
39
37
34
30
27
24
22
21
—
—
—
—
—
المصدر: ISO 4954:2018، الجدول B.7، الصفحة 31.
القيم مراجع معيارية لشروط الاختبار المحددة. ولا تؤكد التوريد أو الملاءمة لمقطع معين، ولا تمثل تعليمات معالجة حرارية للإنتاج. يجب تأكيد متطلبات التسليم بالمراجعة الفنية.
ملاحظة فنية
ملاحظات الاستخدام والطلب
يُحدَّد التركيب الكيميائي والخواص الميكانيكية وحالة التسليم والمتطلبات الفنية الأخرى وفق الإصدار الساري من المواصفة القياسية المعمول بها ورسومات العميل والاتفاق الفني للطلب. ولا تحل معلومات الموقع محل مستندات إثبات الجودة الرسمية.
بيانات طلب عرض السعر
المعلومات الموصى بها للاستفسار الفني
درجة المادة والمواصفة القياسية المعمول بها
قطر السلك أو المقطع وحالة التسليم والكمية
رسم الجزء أو محطات التشكيل أو صور الفشل، إن توفرت
متطلبات الاختبارات أو الشهادات أو التقارير
قدرات ذات صلة
قدرات التصنيع وضمان الجودة ذات الصلة
حاسبة مكافئ الكربون —18CrMo4
المرجع:ISO 4954
مصدر التركيب الكيميائي:ISO 4954:2018
منقول من النص الأصلي للمعيار المذكور
لم تُذكر سنة إصدار المعيار للمنتج. ويستند التركيب إلى إصدار المصدر الأصلي المتحقق منه والمحدد هنا صراحة. يجب تأكيد الإصدار المنطبق على الطلب بصورة مستقلة، دون افتراض تطابق الإصدارات الأخرى.
النص الأصلي للمصدر
Table B.2
IIW / CEV
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15مساهمة العناصر المعروفة وليست قيمة كاملة:0.4600–0.6667
Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5Bمساهمة العناصر المعروفة وليست قيمة كاملة:0.2350–0.3542
العناصر الناقصة:Ni, V, B
Pcm: ينطبق أساساً على الفولاذ منخفض الكربون ومنخفض السبائك؛ ويجب تأكيد الملاءمة بصورة مستقلة، خصوصاً عندما تتجاوز نسبة C مقدار 0.11%.
CET
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40مساهمة العناصر المعروفة وليست قيمة كاملة:0.2700–0.3975
العناصر الناقصة:Ni
CET: تقييم التسخين المسبق للحام الفولاذ الفريتي؛ مع التحقق من شروط التطبيق في EN 1011-2.
الحد الأعلى المنفرد يعني نطاقاً من 0 إلى ذلك الحد؛ أما الحد الأدنى وحده فلا يحدد الحد الأعلى. العناصر الناقصة مجهولة ولا تُعامل كأنها صفر. ولا تمثل توليفات الحدود المعيارية قياسات فعلية لصهرة أو دفعة.
يساعد مكافئ الكربون في تقييم قابلية اللحام، ولا يثبت ملاءمة تشكيل الرؤوس على البارد أو مقاومة أدوات التثبيت أو اعتماد إجراء لحام. ولا تنطبق الصيغ أعلاه مباشرة على الفولاذ المقاوم للصدأ أو الحديد الزهر أو المعادن غير الحديدية.
تشابه اسم الدرجة لا يثبت تكافؤ المعايير أو التوريد أو الموافقة على الاستبدال.
18CrMo4 · ISO 683-3:2022
التركيب الكيميائي · تحليل الصهرة
الكسر الكتلي %؛ الجدول 3، الصفحة 17 من ملف PDF للمستخدم. لا يجوز اعتبار العناصر غير المدرجة 0؛ وتخضع إضافتها عمدًا للمعيار واتفاق الطلب.
العنصر
الكسر الكتلي / %
C
0.15~0.21
Si
≤0.4
Mn
0.6~0.9
P
≤0.025
S
≤0.035
Cr
0.9~1.2
Mo
0.15~0.25
Cu
≤0.4
عند اختيار A.4 صراحة في الطلب، يمكن الاتفاق على Si≥0.15%؛ ويظل الجدول الأساسي محددًا Si≤0.40%.
حالات التسليم والصلادة · الجدول 7
صلادة برينل. +S: معالج لتحسين قابلية القطع بالقص؛ +A: ملدن للتليين؛ +TH: معالج إلى نطاق صلادة محدد؛ +FP: معالج للحصول على بنية فريتية-برليتية؛ +N: مُطبَّع. تعني «—» عدم تحديد متطلب لحالة التسليم تلك.
حالة التسليم
متطلب صلادة برينل
+S
—
+A
≤207
+TH
156~207
+FP
140~187
+N
—
المعالجة الحرارية وشروط عينات الاختبار · الجدول 8
البند
درجة الحرارة / ℃
درجة حرارة الأوستنة لاختبار التقسية الطرفية
900 ± 5
درجة حرارة الكربنة (إرشادية)
880~980
درجة حرارة التقسية المباشرة والأولى (إرشادية)
820~860
التقسية الثانية: درجة حرارة تقسية القلب (إرشادية)
860~900
التقسية الثانية: درجة حرارة تقسية الطبقة السطحية (إرشادية)
780~820
درجة حرارة المراجعة (إرشادية)
150~200
باستثناء درجة حرارة الأوستنة لاختبار التقسية الطرفية، تعد درجات حرارة الكربنة والتقسية والمراجعة قيمًا إرشادية؛ ويجب أن تحقق العملية الفعلية الخواص المطلوبة. أزمنة المكوث الإرشادية لا تقل عن 30 دقيقة للأوستنة و1 ساعة للمراجعة. تُختار وسيلة التبريد وفق شكل المنتج وظروف التبريد وحمولة الفرن.
شروط قابلية التصلد · الجدولان 5 و6
المسافة من الطرف المقسى بوحدة mm؛ والصلادة بوحدة HRC. لا يُطبق إلا عند تحديد حالة قابلية التصلد المناسبة في الطلب. تشير «—» إلى عدم تحديد حد في ذلك الموضع.
+H · قابلية تصلد عادية
الحد / المسافة mm
1.5
3
5
7
9
11
13
15
20
25
30
35
40
الحد الأقصى
47
46
45
42
39
37
35
34
31
29
28
27
26
الحد الأدنى
39
37
34
30
27
24
22
21
—
—
—
—
—
+HH · نطاق مقيد لقابلية التصلد
الحد / المسافة mm
1.5
3
5
7
9
11
13
15
20
25
30
35
40
الحد الأقصى
47
46
45
42
39
37
35
34
31
29
28
27
26
الحد الأدنى
42
40
38
34
31
28
26
25
22
20
—
—
—
+HL · نطاق مقيد لقابلية التصلد
الحد / المسافة mm
1.5
3
5
7
9
11
13
15
20
25
30
35
40
الحد الأقصى
44
43
41
38
35
33
31
30
27
25
24
23
22
الحد الأدنى
39
37
34
30
27
24
22
21
—
—
—
—
—
الانحرافات المسموحة في تحليل المنتج · الجدول 4
العنصر
النطاق المحدد لتحليل الصهرة / %
الانحراف المسموح لتحليل المنتج / %
C
0.07<C≤0.31
±0.02
Si
≤0.40
±0.03
Mn
≤1.00 / >1.00~1.65
±0.04 / ±0.06
P
≤0.025
+0.005
S
≤0.040
±0.005
Cr
≤1.80
±0.05
Mo
≤0.30 / >0.30~0.50
±0.03 / ±0.04
Ni
≤1.00 / >1.00~2.00 / >2.00~3.50
±0.03 / ±0.05 / ±0.07
Cu
≤0.40
+0.05
B
≤0.0050
±0.0003
تسمح «±» بانحراف لصهرة واحدة فوق الحد الأعلى أو تحت الحد الأدنى، وفي اتجاه واحد فقط. لا تغير انحرافات تحليل المنتج حدود تحليل الصهرة في الجدول 3.
إصدار المعيار وملاحظات الطلب
ISO 683-3:2022؛ الملف الذي قدمه المستخدم هو التبني EN ISO 683-3:2022. تُعرض متطلبات الإصدارات المختلفة منفصلة، وتُحفظ المصادر الموجودة.
يحذف إصدار 2022 الحد الأدنى لمحتوى السيليكون من الجدول 3. المتطلب الأساسي هو Si≤0.40%؛ ولا يسري الحد الأدنى في الملحق A.4 إلا كخيار طلب متفق عليه صراحة.
يطبع الملحق A.4 التسميتين 15MnCrS5 و18CrMo7-6، وهما تختلفان عن تسميات الجدول 3. لا تصححهما هذه الصفحة ضمنيًا ولا تعين حدًا أدنى للسيليكون تلقائيًا؛ ويجب الاتفاق على المتطلبات الإضافية بين المشتري والمورد.
عند الطلب وفق متطلبات قابلية التصلد، يسمح الجدول 3، الحاشية a، بانحرافات طفيفة محدودة للتركيب: باستثناء P وS، يكون C ±0.01%، والعناصر الأخرى ضمن حدود الجدول 4. ليست هذه نطاقات افتراضية للطلبات العادية.
لا تسري الأنواع المحسنة للتشغيل بالقطع ذات الكبريت المرتفع أو الرصاص المضاف إلا بطلب المشتري وبعد الاتفاق؛ ولا تحل محل نطاقات التركيب العادية المعروضة هنا.
يشمل المعيار منتجات من بينها قضبان الأسلاك. يتطلب توريد الأسلاك النهائية للتشكيل بالرأس على البارد ومعالجتها وخواصها مراجعة فنية وتأكيدًا في الطلب. تعني — غير محدد في هذا الجدول، ولا تعني 0.
مقارنة المصدر: راجع Codex البيانات وفق المعيار الذي قدمه المستخدم. لا تحل صفحة الويب هذه محل المعيار الرسمي أو اتفاق الطلب أو شهادة الفحص.