製品センター/JIS G 3508-2:2005
材料データ · 冷間成形
SWCHB623 冷間圧造用鋼線
SWCHB623 冷間圧造用鋼線の技術資料。適用規格はJIS G 3508-2:2005です。この材種の化学成分、機械的性質および関連する技術要求を確認できます。
供給および技術審査 ・Creation Groupは本製品の供給および技術審査に関するご要望を受け付けます。仕様、受渡状態、数量および検査書類は、審査後、注文時の技術合意書に従って確認します。
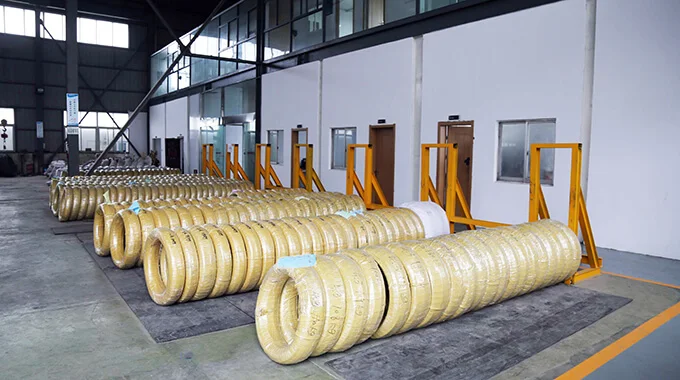 SWCHB623 · 冷間圧造用鋼線
01適用標準JIS G 3508-2:2005
02材種・材質記号SWCHB623
03材料形状冷間圧造用鋼線
04受渡しに関する説明注文時の技術条件に従って確認
STANDARD & PROPERTIES
材料技術データ
1.化学成分
化学成分の出典と適用範囲
記載した標準の版に基づく参考成分であり、ヒート・ロットの実測値ではない。注文の適用標準、原材料及び完成製品の要求は、それぞれ確認する必要がある。
出典: JIS G 3508-2:2005 → JIS G 3508-1:2010 · SWRCHB623 · p.4
| 元素 | 質量分率 / % |
|---|
| C | 0.20~0.26 |
| Si | 0.10~0.35 |
| Mn | 1.10~1.40 |
| P | ≤0.030 |
| S | ≤0.030 |
| B | ≥0.0008 |
| Cu | ≤0.30 |
| Ni | ≤0.20 |
| Cr | ≤0.20 |
この表のすべての鋼種について、Cu 0.30%、Ni 0.20%およびCr 0.20%を超えてはなりません。注a) Siの下限は、受渡当事者間の協定により0.10%未満の値とすることもできます。b) B量は、受渡当事者間の協定により0.000 5%以上とすることもできます。
2.焼入性
表3 焼入端からの距離と硬さ
3.線材の機械的性質
表5 DA工程による鋼線の機械的性質
備考1 線径20 mm以上の場合、絞りは表2の値から5を差し引いた値とします。また、3 mm以下では絞りを規定しません。2 1N/mm² = 1MPa
4.脱炭層深さ
表6 平均脱炭層深さの許容限度
| 平均脱炭層深さ | | |
|---|
| 線 径(mm) | フェライト脱炭層深さ | 総脱炭層深さ |
| ≤15 | <0.02 | <0.15 |
| 15<d≤25 | <0.03 | <0.20 |
| 25<d≤32 | <0.04 | <0.25 |
脱炭層深さ:SWCH30K ~ SWCH50Kの鋼線で、注文者の指定がある場合は10.3.1の試験を行い、平均脱炭層深さの許容限度は表4によります。ただし、線径が32mmを超える鋼線は、受渡当事者間の協定によります。
5.線径の許容差および偏径差
表7 線径の公差および偏径差
| 表7 線径公差および偏差 | | |
|---|
| | 単位:mm |
| 線 径 | 許容差 | 偏径差 |
| ≤3 | 0-0.025 | 0.013 |
| 3<d≤6 | 0-0.030 | 0.013 |
| 6<d≤10 | 0-0.036 | 0.013 |
| 10<d≤18 | 0-0.043 | 0.013 |
| 18<d≤30 | 0-0.070 | 0.013 |
| 30<d≤40 | 0-0.100 | 0.013 |
| 40<d≤50 | 0-0.150 | 0.013 |
注(3) 偏径差は、鋼線の同一断面における直径の最大値と最小値との差をいいます。
化学成分、機械的性質、受渡状態およびその他の技術要求は、現行の有効な規格、顧客図面および注文の技術協定を優先する。ウェブ上の資料は正式な品質証明書に代わるものではない。
問い合わせ資料一覧
問い合わせ時にご提供いただきたい資料
- 材種・材質記号と適用標準
- 線径・断面、受渡状態及び数量
- 部品図面、成形工程の各段階又は不具合写真
- 検査項目、証明書又は報告書の要求事項
炭素当量計算ツール — SWCHB623
根拠: JIS G 3508-2:2005
化学成分の根拠: JIS G 3508-2:2005 → JIS G 3508-1:2010
記載された規格の原文に従って転記
出典原文
表 2
IIW / CEV
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15既知項目の寄与であり、完全な値ではありません: 0.3833–0.5667不明な元素: Mo, V
IIW/CEV:炭素鋼および低合金鋼の溶接性の一次評価。
Pcm (Ito–Bessyo)
Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B既知項目の寄与であり、完全な値ではありません: ≥ 0.2623不明な元素: Mo, V
Pcm:主に低炭素低合金鋼に適用します。特にCが0.11%を超える場合は、適用性を別途確認する必要があります。
CET
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40既知項目の寄与であり、完全な値ではありません: 0.3100–0.4300不明な元素: Mo
CET:フェライト鋼の溶接予熱評価。EN 1011-2の適用条件を照合する必要があります。
上限だけが示される場合は0からその上限までを表します。下限だけでは上限を確定できません。未記載項目は不明であり、ゼロとは扱いません。規格限界値を組み合わせた値は、ヒート・ロットの実測値ではありません。
炭素当量は溶接性の補助評価に用いるものであり、冷間圧造、締結部品の強度または溶接施工の承認を意味しません。上記の式は、ステンレス鋼、鋳鉄および非鉄金属には直接適用できません。
方法の参照先: TWI
炭素当量計算ツール →
材料参考資料
同じ鋼種・材質記号の参考情報は、標準の同等性、実際の供給又は代替の承認を意味しない。
