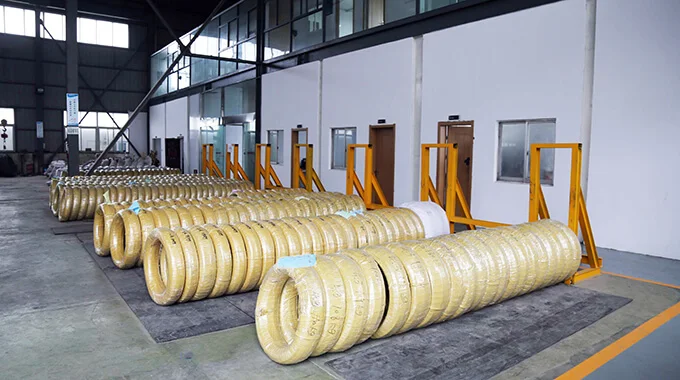
Technische Unterlagen zu SWCHB623 Kaltstauchdraht, gemäß Ausführungsnorm JIS G 3508-2:2005. Anzeige der chemischen Zusammensetzung, mechanischen Eigenschaften und weiteren technischen Anforderungen für die aktuelle Sorte.
Lieferung und technische Prüfung · Creation Group nimmt Lieferanfragen und Anfragen zur technischen Prüfung dieses Produkts entgegen. Abmessungen, Lieferzustand, Menge und Prüfunterlagen werden nach Prüfung in der technischen Bestellvereinbarung bestätigt.
04Hinweise zur LieferungGemäß den technischen Auftragsanforderungen zu bestätigen
NORM & EIGENSCHAFTEN
Technische Werkstoffdaten
Hier werden nur Daten angezeigt, die unmittelbar zu diesem Werkstoff gehören. Informationen zu Prüfung, Anlagen, Prozess und Verpackung sind separat verlinkt.
Referenzzusammensetzung der angegebenen Normausgabe, keine Schmelzenanalyse. Bestellnorm sowie Anforderungen an Vormaterial und Fertigprodukt getrennt bestätigen.
Quelle: JIS G 3508-2:2005 → JIS G 3508-1:2010 · SWRCHB623 · p.4
Element
Massenanteil / %
C
0.20~0.26
Si
0.10~0.35
Mn
1.10~1.40
P
≤0.030
S
≤0.030
B
≥0.0008
Cu
≤0.30
Ni
≤0.20
Cr
≤0.20
Der Gehalt an Cu darf in allen Stahlsorten dieser Tabelle 0,30 %, an Ni 0,20 % und an Cr 0,20 % nicht überschreiten. Anmerkung a) Die untere Grenze für Si kann nach Vereinbarung zwischen Lieferant und Abnehmer auch unter 0,10 % liegen. b) Der B-Gehalt kann nach Vereinbarung zwischen Lieferant und Abnehmer auch 0,0005 % oder mehr betragen.
2. Härtbarkeit
Tabelle 3 Entfernung vom Abschreckende und Härte
3. Mechanische Eigenschaften des Drahts
Tabelle 5 Mechanische Eigenschaften des Drahts infolge Verfahren DA
Anmerkung 1: Bei einem Drahtdurchmesser von 20 mm und darüber beträgt die Zugfestigkeit (Einschnürung) 5 Einheiten weniger als der Wert in Tabelle 2. Für Durchmesser unter 3 mm ist die Einschnürung nicht festgelegt. 2: 1 N/mm² = 1 MPa
4. Tiefe der Entkohlungsschicht
Tabelle 6 Zulässige Grenzwerte für die mittlere Tiefe der Entkohlungsschicht
Mittlere Tiefe der Entkohlungsschicht
Drahtdurchmesser (mm)
Entkohlte Ferritschichttiefe
Gesamttiefe der Entkohlungsschicht
≤15
<0.02
<0.15
15<d≤25
<0.03
<0.20
25<d≤32
<0.04
<0.25
Für Drähte gemäß SWCH30K bis SWCH50K gilt, sofern vom Besteller spezifiziert, als zulässiger Grenzwert für die mittlere Entkohlungsschichttiefe das in Tabelle 4 angegebene Maß gemäß Prüfung nach 10.3.1. Für Drähte mit einem Durchmesser über 32 mm erfolgt eine Vereinbarung zwischen Lieferant und Abnehmer.
5. Grenzabmaße und Rundlaufabweichung des Drahtdurchmessers
Tabelle 7 Toleranzen und Ovalitätsabweichungen des Drahtdurchmessers
Tabelle 7 Toleranzen und Abweichungen des Drahtdurchmessers
Einheit: mm
Drahtdurchmesser
Zulässige Abweichung
Durchmesserunterschied (ovaler Querschnitt)
≤3
0-0.025
0.013
3<d≤6
0-0.030
0.013
6<d≤10
0-0.036
0.013
10<d≤18
0-0.043
0.013
18<d≤30
0-0.070
0.013
30<d≤40
0-0.100
0.013
40<d≤50
0-0.150
0.013
Anmerkung (3): Ovalitätsabweichung ist die Differenz zwischen dem maximalen und minimalen Durchmesser im gleichen Querschnitt des Drahts.
TECHNISCHER HINWEIS
Anwendungs- und Bestellhinweise
Chemische Zusammensetzung, mechanische Eigenschaften, Lieferzustand und weitere technische Anforderungen richten sich nach der aktuell geltenden Normausgabe, den Kundenzeichnungen und der technischen Vereinbarung zum Auftrag. Die Angaben auf dieser Website ersetzen keine formellen Qualitätsnachweise.
ANGABEN FÜR DIE ANFRAGE
Empfohlene Angaben für die technische Anfrage
Werkstoffbezeichnung und anzuwendende Norm
Drahtdurchmesser oder Querschnitt, Lieferzustand und Menge
Bauteilzeichnung, Umformstationen oder Schadensfotos, sofern verfügbar
Anforderungen an Prüfungen, Zeugnisse oder Berichte
ZUGEHÖRIGE KOMPETENZEN
Zugehörige Fertigungs- und Qualitätssicherungskompetenzen
Kohlenstoffäquivalent-Rechner — SWCHB623
Grundlage: JIS G 3508-2:2005
Quelle der chemischen Zusammensetzung: JIS G 3508-2:2005 → JIS G 3508-1:2010
Aus der angegebenen Norm übertragen
Originalwortlaut der Quelle
Tabelle 2
IIW / CEV
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15Beitrag bekannter Elemente, kein vollständiger Wert: 0.3833–0.5667
Fehlende Elemente: Mo, V
IIW/CEV: Vorbewertung der Schweißeignung von Kohlenstoff- und niedriglegierten Stählen.
Pcm (Ito–Bessyo)
Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5BBeitrag bekannter Elemente, kein vollständiger Wert: ≥ 0.2623
Fehlende Elemente: Mo, V
Pcm: vorwiegend für niedriggekohlte, niedriglegierte Stähle; Anwendbarkeit insbesondere bei C über 0.11% prüfen.
CET
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40Beitrag bekannter Elemente, kein vollständiger Wert: 0.3100–0.4300
Fehlende Elemente: Mo
CET: Bewertung der Vorwärmung ferritischer Stähle; Bedingungen nach EN 1011-2 prüfen.
Eine angegebene Obergrenze bedeutet 0 bis zu dieser Grenze. Eine Untergrenze allein legt keine Obergrenze fest. Fehlende Elemente sind unbekannt, nicht null. Kombinationen von Normgrenzen sind keine gemessenen Schmelzenwerte.
Das Kohlenstoffäquivalent unterstützt die Beurteilung der Schweißeignung; es ist keine Freigabe für Kaltstauchen, Verbindungselementfestigkeit oder ein Schweißverfahren. Die Formeln gelten nicht unmittelbar für nichtrostende Stähle, Gusseisen oder Nichteisenmetalle.