
46S20 · EN ISO 683-4-2018
快削鋼の半製品、棒鋼及び線材。受渡状態と寸法条件は説明を参照 · Table 2 and notes a–c; Table 3; 1,6.3,7.1,7.3 · PDFの1、5、7、10、13、14、15ページ · 質量分率 %
| 元素 | 溶鋼分析/成分ガイド |
|---|---|
| C | 0.42~0.5 |
| Si | ≤0.4 |
| Mn | 0.7~1.1 |
| P | ≤0.06 |
| S | 0.15~0.25 |
EN ISO683-4:2018の正式本文に基づき、実際に読み取ったのはDIN EN ISO683-4:2018-09である。欧州の前書きにて修正なくISO683-4:2016を採用することを確認済みであり、2018はEN採用規格の版年であるが、採用したISO版は依然として2016である。範囲には表2に列挙された快削鋼の半製品、棒材および線材を含む。みがき棒鋼については別途ISO683-18を参照し、異なる製品規格を自動的に混同させない。表2は溶鋼/溶湯分析である。表3の製品分析の許容差は、注文要求がある場合のみ別途検証し、同一ヒートの±偏差が同時に両側で上限・下限を超えることはない。Pb含有およびPb非含有の材種をそれぞれ記録し、横線は0を記入しない。非熱処理グループの低Si標準値と、特殊酸化物保証下の合意Si0.10–0.40%は区別する。Pの標準最大0.11%、合意0.06–0.11%、または合意最大0.05%をそれぞれ選択し、合意条件を自動的に採用しない。記載のない元素は買主の同意なく意図的に添加してはならない(溶解を完了するための場合を除く)。Ca、Se、Teなどの切削性改善のための添加は合意し、かつ検査書類の報告書に記載する必要があり、欠落項目に基づいて完全な炭素当量を計算しない。表1:未処理+Uは半製品、棒材および線材に適用する。+QTの受渡状態は表1に列挙された棒材のみ。未処理製品の合意は、試験片を熱処理した後に到達可能な性能を参考とするものであり、線材の受渡時に既に調質されていることと同義ではない。表4–6の+U硬度と、紛争仲裁時の引張強さは区別する。紛争発生時は引張強さに基づき判定し、調質後の性能を未処理受渡状態の代替として適用してはならない。35SMn20/35SMnPb20は表6の+QT最初と最後の直径区間に数値が列挙されていないため、横線を0と記入したり、隣接する直径から外挿したりしない。44SMn28グループの先頭二区分の硬度の括弧は原文通りに保持し、括弧の意味および保証範囲は別途検証する。引張試験片は表7およびISO6892-1に従い、比例標点距離はL0=5.65√S0とする。サンプリング位置、断面積、検査ロットおよび検査書類の要求は別途検証する。7.3に基づき、高S/P快削鋼は通常、溶接を推奨しない。冷間圧造またはその他の冷間成形の適用性についても、実物および合意と合わせて確認する必要があり、材料検索は加工への適用または供給保証を意味しない。
原文:EN ISO 683-4:2018
旧版および他規格の参考資料
以下は独立した版の参考資料で、上記製品の既定の適用規格ではありません。版をまたいで成分や納入条件を転用しません。
46S20 · EN 10087-1998
快削鋼の半製品、棒鋼及び線材。具体的な受渡状態は標準及び注文内容を参照 · Table 1及び脚注a/b · PDFの1、6ページ · 質量分率 %
| 元素 | 溶鋼分析/成分ガイド |
|---|---|
| C | 0.42~0.5 |
| Si | ≤0.4 |
| Mn | 0.7~1.1 |
| P | ≤0.06 |
| S | 0.15~0.25 |
1998原版の表1は溶鋼/溶湯分析の質量分率wt%を示す。記載のない元素はゼロを意味しない。表2の製品分析の許容差を表1の溶鋼/溶湯分析限度へ加算してはならない。本規格は快削鋼の棒材、線材および半製品を含む。具体的な受渡し/熱処理および冷間圧造への適用性は別途確認する必要がある。
原文:EN 10087:1998
梱包方法の参考画像
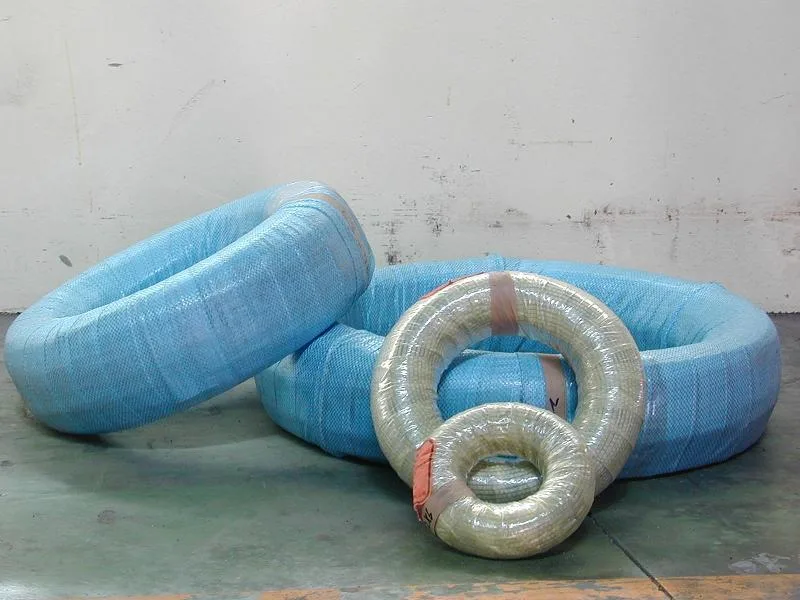
当社の線・線材製品および梱包の参考画像です。該当する溶鋼・製造ロット、在庫または既定の納入条件を示すものではありません。