
化学成分
溶鋼/溶湯分析、質量分率 %。規定のない値をゼロとは扱わない。
| 元素 | 質量分率 / % |
|---|---|
| C | 0.65~0.75 |
| Si | 0.1~0.3 |
| Mn | 0.1~0.4 |
| P | ≤0.03 |
| S | ≤0.03 |
特性と状態の条件
| 項目 | 標準の要求事項及び適用状態 |
|---|---|
| 焼なまし状態の硬さ HBW / 最大値 | 183 |
| 焼入れ試験 | オーステナイト化 800±10 °C;水焼入れ;180±10 °Cで焼戻し;硬さ≥57 HRC |
標準の説明及び注文上の制限
- 溶鋼/溶湯分析、質量分率%。横線は標準で個別に規定されていないことを示し、ゼロではない。
- 未記載の元素は、購入者の同意なく意図的に添加してはならない。ただし、製鋼工程の完了に必要な場合を除く。
- 製品分析の許容差を通常の溶鋼/溶湯分析範囲の拡大には用いない。
- 工具鋼の分類と硬さは用途、熱処理および試験条件に依存し、冷間圧造への適用性または任意の状態での性能を保証するものではない
- 表2の非合金冷間工具鋼、溶鋼/溶湯分析の質量分率wt%。P/Sはそれぞれ≤.030%。
- 記載のない元素は、溶解の完了に必要な場合を除き、購入者の同意なく意図的に添加してはならない。規定のないCr/Niなどにはゼロを補わない。
- 工具鋼を冷間という名称だけで冷間圧造用途と認定しない。具体的な製品および成形適用性は別途確認する必要がある。
- 注c:C70UからC120Uは浅焼入れ鋼である。直径30mmでは焼入れ深さは約3mm、直径10mm以下で初めて中心まで焼き入る可能性がある。任意寸法の保証ではない。
- C70U~C120Uは浅焼入れ鋼である。直径30 mmで焼入れ深さは約3 mm。直径10 mm以下の場合だけ中心まで焼き入る可能性がある。
- 焼なまし+冷間引抜き(+A+C)の硬さは焼なまし(+A)より20 HBW高くなることがある。異なる状態の硬さを直接混用してはならない。
資料根拠:BS EN ISO 4957:2018、Table2および注a/b/c。ウェブ上の資料は正式な規格、注文の技術協定および品質証明書に代わるものではない。
包装方法の参考図
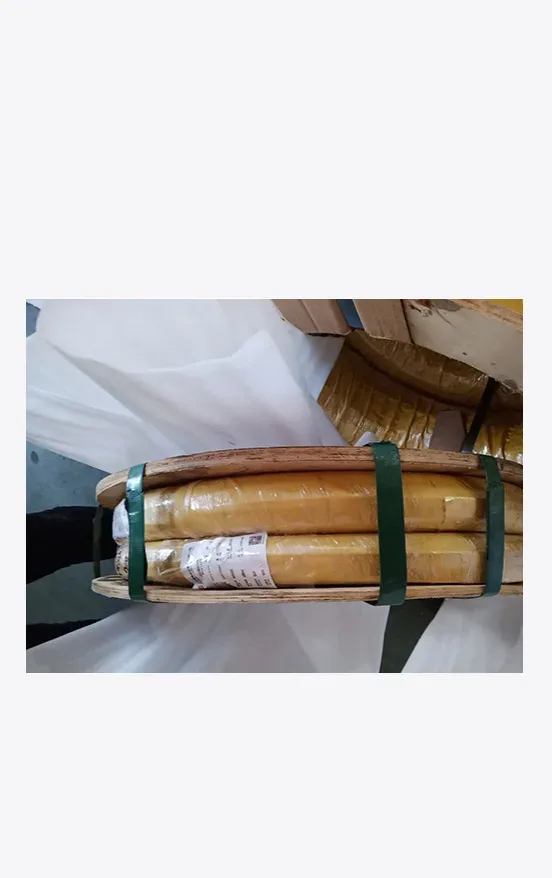
製品および梱包の画像はイメージであり、対応するヒート・ロット、在庫、寸法または標準の受渡方法を示すものではない。材料形態、受渡状態、梱包および受入要求は、引合いおよび注文で確認する必要がある。