
Data material
Material baja sementasi 23MnCrMo5-5-4
Data baja sementasi ISO 683-3:2022. Komposisi kimia, kekerasan pengiriman, kemampukerasan dan kondisi perlakuan panas dicantumkan secara terpisah. Bentuk dan kondisi pasokan memerlukan tinjauan teknis dan konfirmasi pesanan.
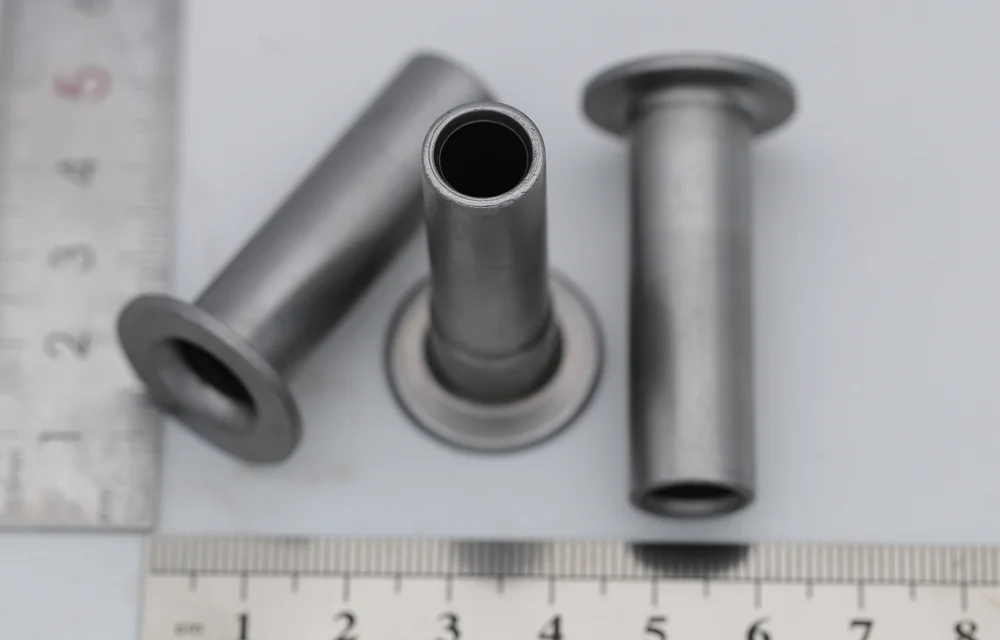
Data teknis material
Data teknis material
23MnCrMo5-5-4 · ISO 683-3:2022
Komposisi kimia · Analisis leburan
Fraksi massa %; Tabel 3, halaman 18 dari PDF pengguna. Elemen yang tidak tercantum tidak boleh dianggap sebagai 0; penambahan sengaja elemen yang tidak tercantum tunduk pada standar dan perjanjian pemesanan.
| Elemen | Fraksi massa / % |
|---|---|
| C | 0.2~0.25 |
| Si | ≤0.4 |
| Mn | 1.1~1.4 |
| P | ≤0.025 |
| S | ≤0.035 |
| Cr | 1.1~1.4 |
| Mo | 0.2~0.5 |
| Ni | ≤0.6 |
| Cu | ≤0.4 |
A.4 tidak mencantumkan kandungan silikon minimum secara eksplisit di bawah penunjukan grade tepat ini. Tidak ada nilai minimum yang ditetapkan secara otomatis; konfirmasikan dalam pesanan jika diperlukan.
Kondisi pengiriman dan kekerasan · Tabel 7
Kekerasan Brinell. +S: diberi perlakuan untuk meningkatkan kemampuan pemotongan geser; +A: anil lunak; +TH: diberi perlakuan hingga rentang kekerasan tertentu; +FP: diberi perlakuan hingga struktur ferit-perlit; +N: dinormalisasi. “—” berarti tidak ada persyaratan yang ditentukan untuk kondisi pengiriman tersebut.
| Kondisi pengiriman | Persyaratan kekerasan Brinell |
|---|---|
| +S | ≤255 |
| +A | ≤229 |
| +TH | 179~229 |
| +FP | 159~207 |
| +N | — |
Kondisi perlakuan panas dan benda uji · Tabel 8
| Item | Suhu / ℃ |
|---|---|
| Suhu austenitisasi untuk uji Jominy | 860 ± 5 |
| Suhu karburisasi (panduan) | 880~1050 |
| Suhu pengerasan celup langsung dan pertama (panduan) | 860~900 |
| Pengerasan celup kedua: suhu pengerasan celup inti (panduan) | 890~920 |
| Pengerasan celup kedua: suhu pengerasan lapisan permukaan (panduan) | 780~820 |
| Suhu tempering (panduan) | 150~200 |
Kecuali untuk suhu austenitisasi Jominy, suhu karburisasi, pengerasan celup dan tempering adalah nilai panduan; proses aktual harus mencapai sifat yang diperlukan. Waktu penahanan panduan adalah setidaknya 30 menit untuk austenitisasi dan setidaknya 1 jam untuk tempering. Pilih media pengerasan celup sesuai dengan bentuk produk, kondisi pendinginan dan beban tungku.
Kondisi kemampukerasan · Tabel 5 dan 6
Jarak dari ujung yang di-quench dalam mm; kekerasan dalam HRC. Terapkan hanya jika kondisi kemampukerasan yang sesuai ditentukan dalam pesanan. “—” menunjukkan bahwa tidak ada batas yang ditentukan pada posisi tersebut.
+H · Kemampukerasan normal
| Batas / Jarak mm | 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Maksimum | 48 | 48 | 48 | 48 | 47 | 47 | 46 | 46 | 44 | 43 | 42 | 41 | 41 |
| Minimum | 40 | 40 | 39 | 38 | 37 | 36 | 35 | 34 | 32 | 31 | 30 | 29 | 29 |
+HH · Pita kemampukerasan terbatas
| Batas / Jarak mm | 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Maksimum | 48 | 48 | 48 | 48 | 47 | 47 | 46 | 46 | 44 | 43 | 42 | 41 | 41 |
| Minimum | 43 | 43 | 42 | 41 | 40 | 40 | 39 | 38 | 36 | 35 | 34 | 33 | 33 |
+HL · Pita kemampukerasan terbatas
| Batas / Jarak mm | 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Maksimum | 45 | 45 | 45 | 45 | 44 | 43 | 42 | 42 | 40 | 39 | 38 | 37 | 37 |
| Minimum | 40 | 40 | 39 | 38 | 37 | 36 | 35 | 34 | 32 | 31 | 30 | 29 | 29 |
Deviasi yang diizinkan dalam analisis produk · Tabel 4
| Elemen | Rentang analisis leburan yang ditentukan / % | Deviasi analisis produk yang diizinkan / % |
|---|---|---|
| C | 0.07<C≤0.31 | ±0.02 |
| Si | ≤0.40 | ±0.03 |
| Mn | ≤1.00 / >1.00~1.65 | ±0.04 / ±0.06 |
| P | ≤0.025 | +0.005 |
| S | ≤0.040 | ±0.005 |
| Cr | ≤1.80 | ±0.05 |
| Mo | ≤0.30 / >0.30~0.50 | ±0.03 / ±0.04 |
| Ni | ≤1.00 / >1.00~2.00 / >2.00~3.50 | ±0.03 / ±0.05 / ±0.07 |
| Cu | ≤0.40 | +0.05 |
| B | ≤0.0050 | ±0.0003 |
“±” mengizinkan deviasi untuk satu leburan di atas batas atas atau di bawah batas bawah, hanya dalam satu arah. Deviasi analisis produk tidak mengubah batas analisis leburan dalam Tabel 3.
Edisi standar dan catatan pemesanan
- ISO 683-3:2022; file yang disediakan pengguna adalah adopsi EN ISO 683-3:2022. Persyaratan dari edisi yang berbeda dicantumkan secara terpisah; sumber yang ada tetap dipertahankan.
- Edisi 2022 menghapus kandungan silikon minimum dari Tabel 3. Persyaratan dasarnya adalah Si≤0.40%; nilai minimum dalam Lampiran A.4 hanya berlaku sebagai opsi pemesanan yang disepakati secara eksplisit.
- Lampiran A.4 mencetak 15MnCrS5 dan 18CrMo7-6, yang berbeda dari penunjukan grade dalam Tabel 3. Halaman ini tidak mengoreksinya secara diam-diam atau menetapkan kandungan silikon minimum secara otomatis; persyaratan tambahan harus disepakati oleh pembeli dan pemasok.
- Saat dipesan sesuai persyaratan kemampukerasan, Tabel 3, catatan kaki a mengizinkan deviasi komposisi kecil yang terbatas: tidak termasuk P dan S, C ±0.01%, dan elemen lain dalam batas Tabel 4. Ini bukan rentang default untuk pesanan biasa.
- Varian baja mudah dikerjakan dengan sulfur tinggi atau tambahan timbal hanya berlaku atas permintaan pembeli dan berdasarkan kesepakatan; varian tersebut tidak menggantikan rentang komposisi biasa yang ditampilkan di sini.
Standar ini mencakup produk termasuk batang kawat. Pasokan, pemrosesan dan sifat kawat penempaan dingin jadi memerlukan tinjauan teknis dan konfirmasi pesanan. — berarti tidak ditentukan dalam tabel ini, bukan 0.
Perbandingan sumber: ditinjau oleh Codex terhadap standar yang disediakan oleh pengguna. Halaman web ini tidak menggantikan standar resmi, perjanjian pesanan atau sertifikat inspeksi.
CATATAN TEKNIS
Catatan penggunaan dan pemesanan
Komposisi kimia, sifat mekanik, kondisi penyerahan, dan persyaratan teknis lainnya mengacu pada edisi standar yang berlaku saat ini, gambar pelanggan, dan kesepakatan teknis pesanan. Informasi di situs web tidak menggantikan dokumen sertifikasi mutu resmi.
DAFTAR INFORMASI UNTUK PERMINTAAN PENAWARAN
Informasi yang disarankan dalam permintaan penawaran teknis
- Nama baja dan standar yang berlaku
- Diameter kawat atau penampang, kondisi penyerahan, dan jumlah
- Gambar komponen, stasiun pembentukan, atau foto kegagalan, jika tersedia
- Persyaratan pengujian, sertifikat, atau laporan
KEMAMPUAN TERKAIT