
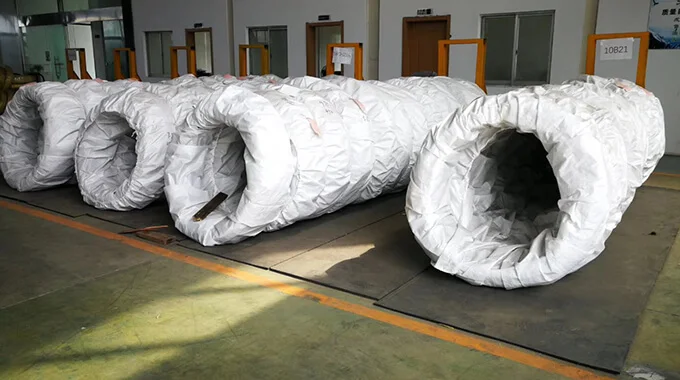
Kemikilder og anvendelsesområde
Nedenstående referencekemi følger de opførte standardudgaver og er ikke målte smelte-/partidata; ordrens gældende standard, råmaterialekrav og færdigproduktkrav skal bekræftes særskilt.
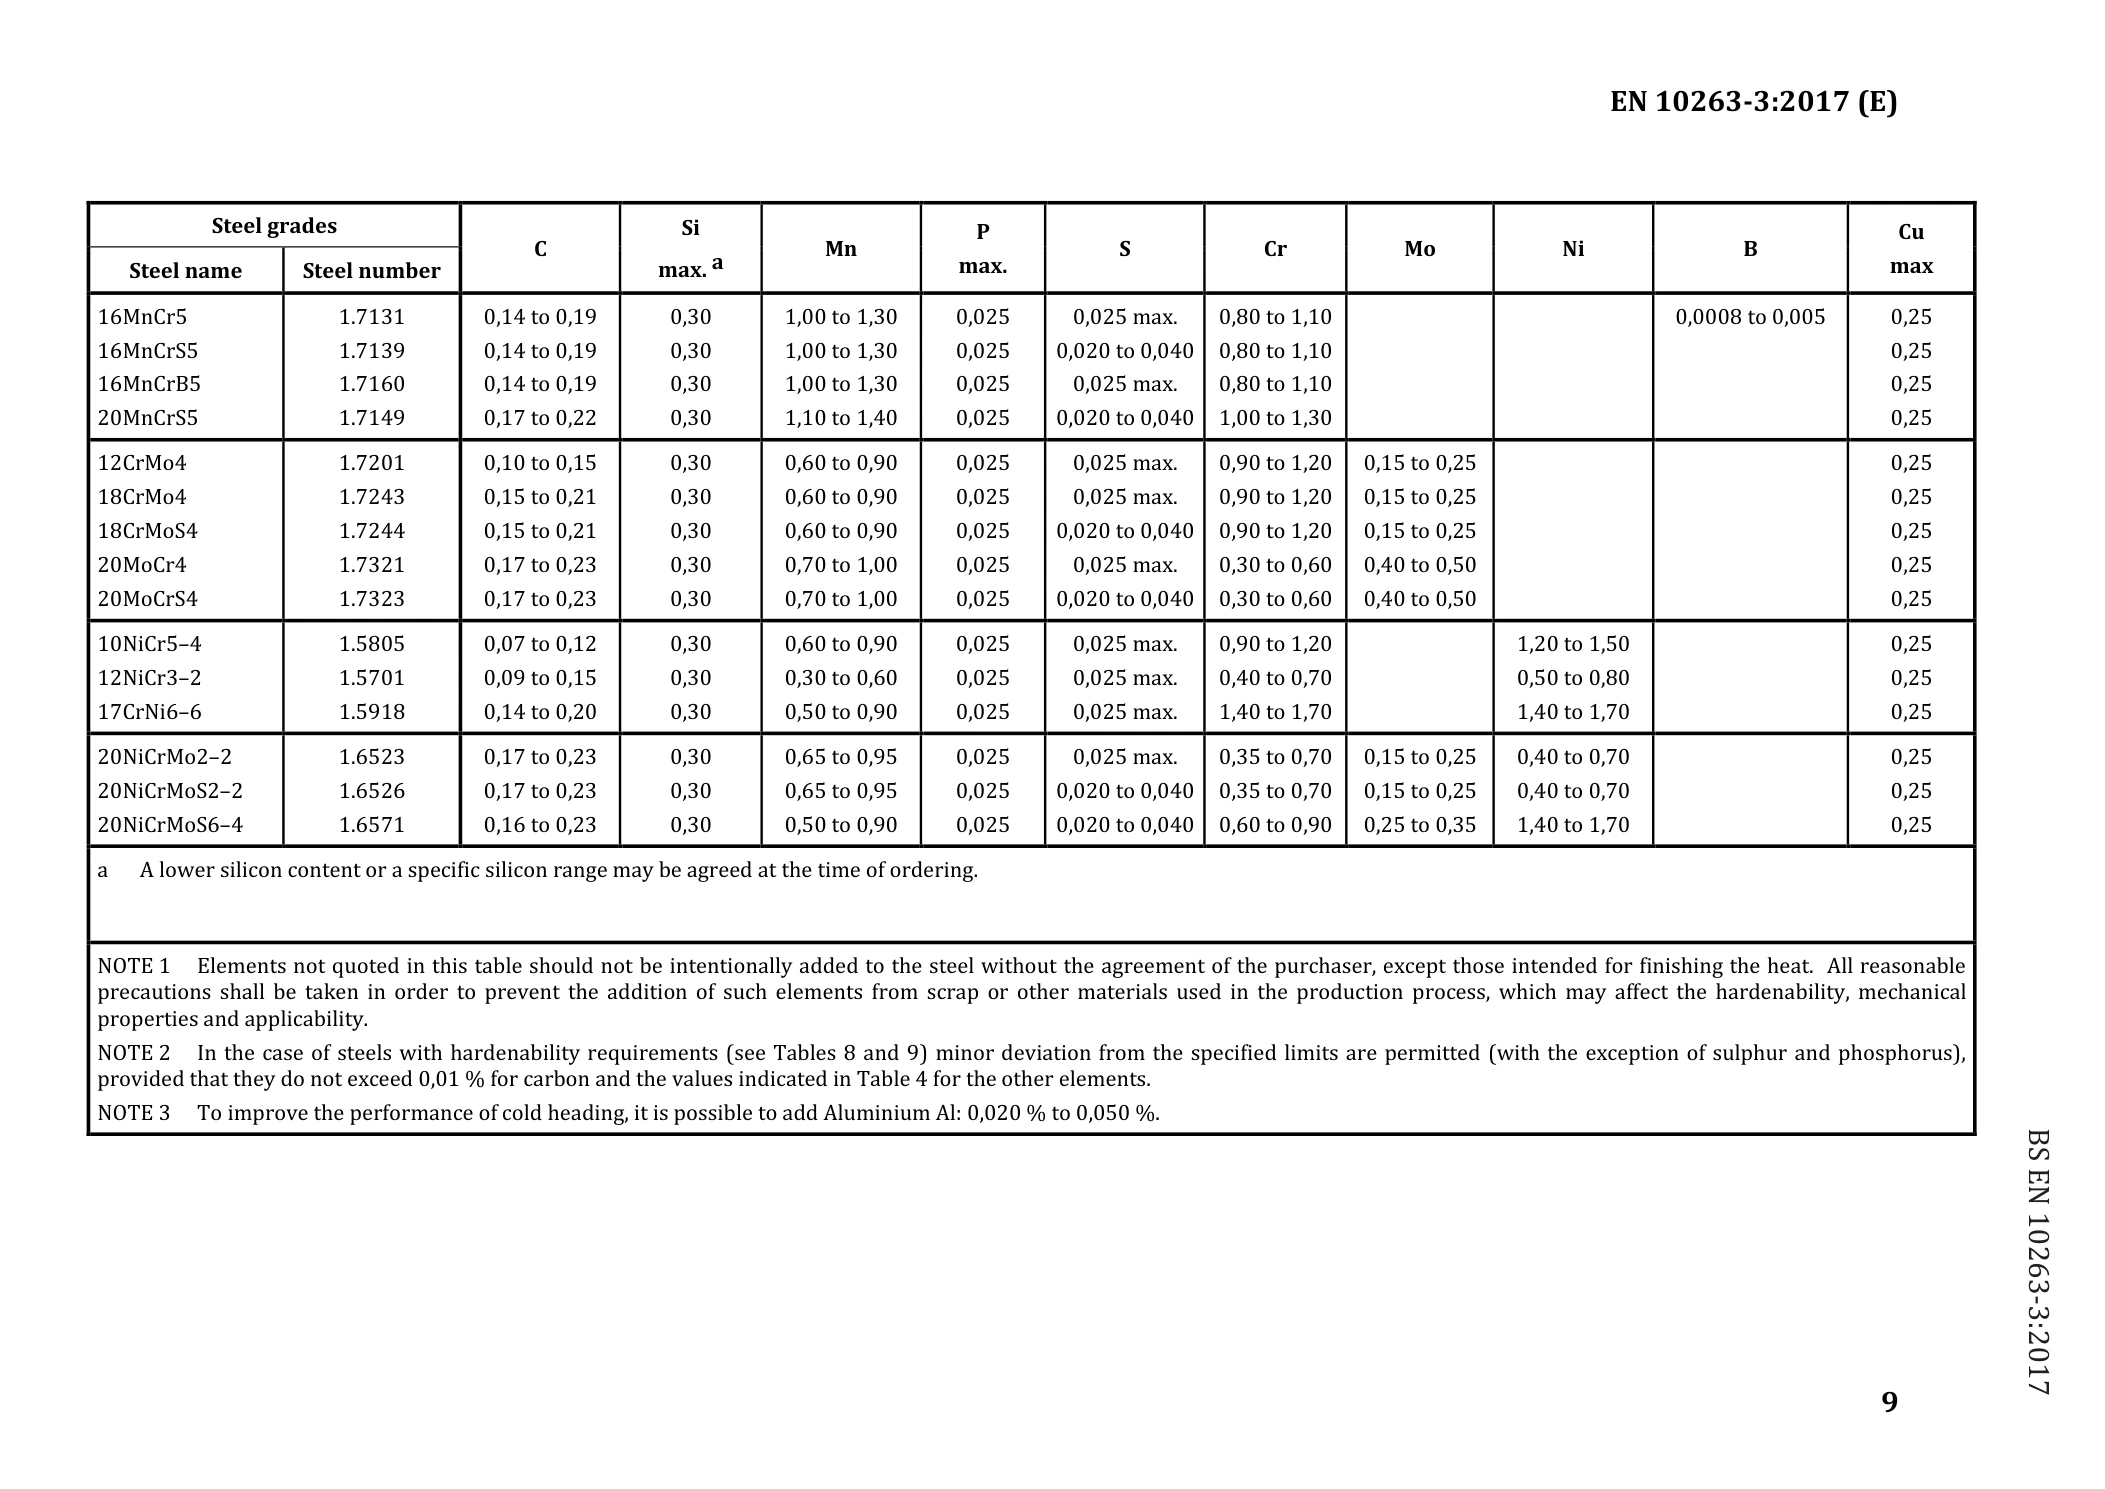
18MnB4 · BS EN 10263-3:2017
| Grundstof | Massefraktion / % |
|---|---|
| C | 0,16 to 0,20 |
| Si | 0,30 |
| Mn | 0,90 to 1,20 |
| P | 0,025 |
| S | 0,025 max. |
| B | 0,0008 to 0,005 |
| Cu | 0,25 |
Kilde: BS EN 10263-3:2017
1. Kombination af leveringsbetingelser
Tabel 1 – Kombination af leveringsbetingelser, produktform og godkendelseskrav
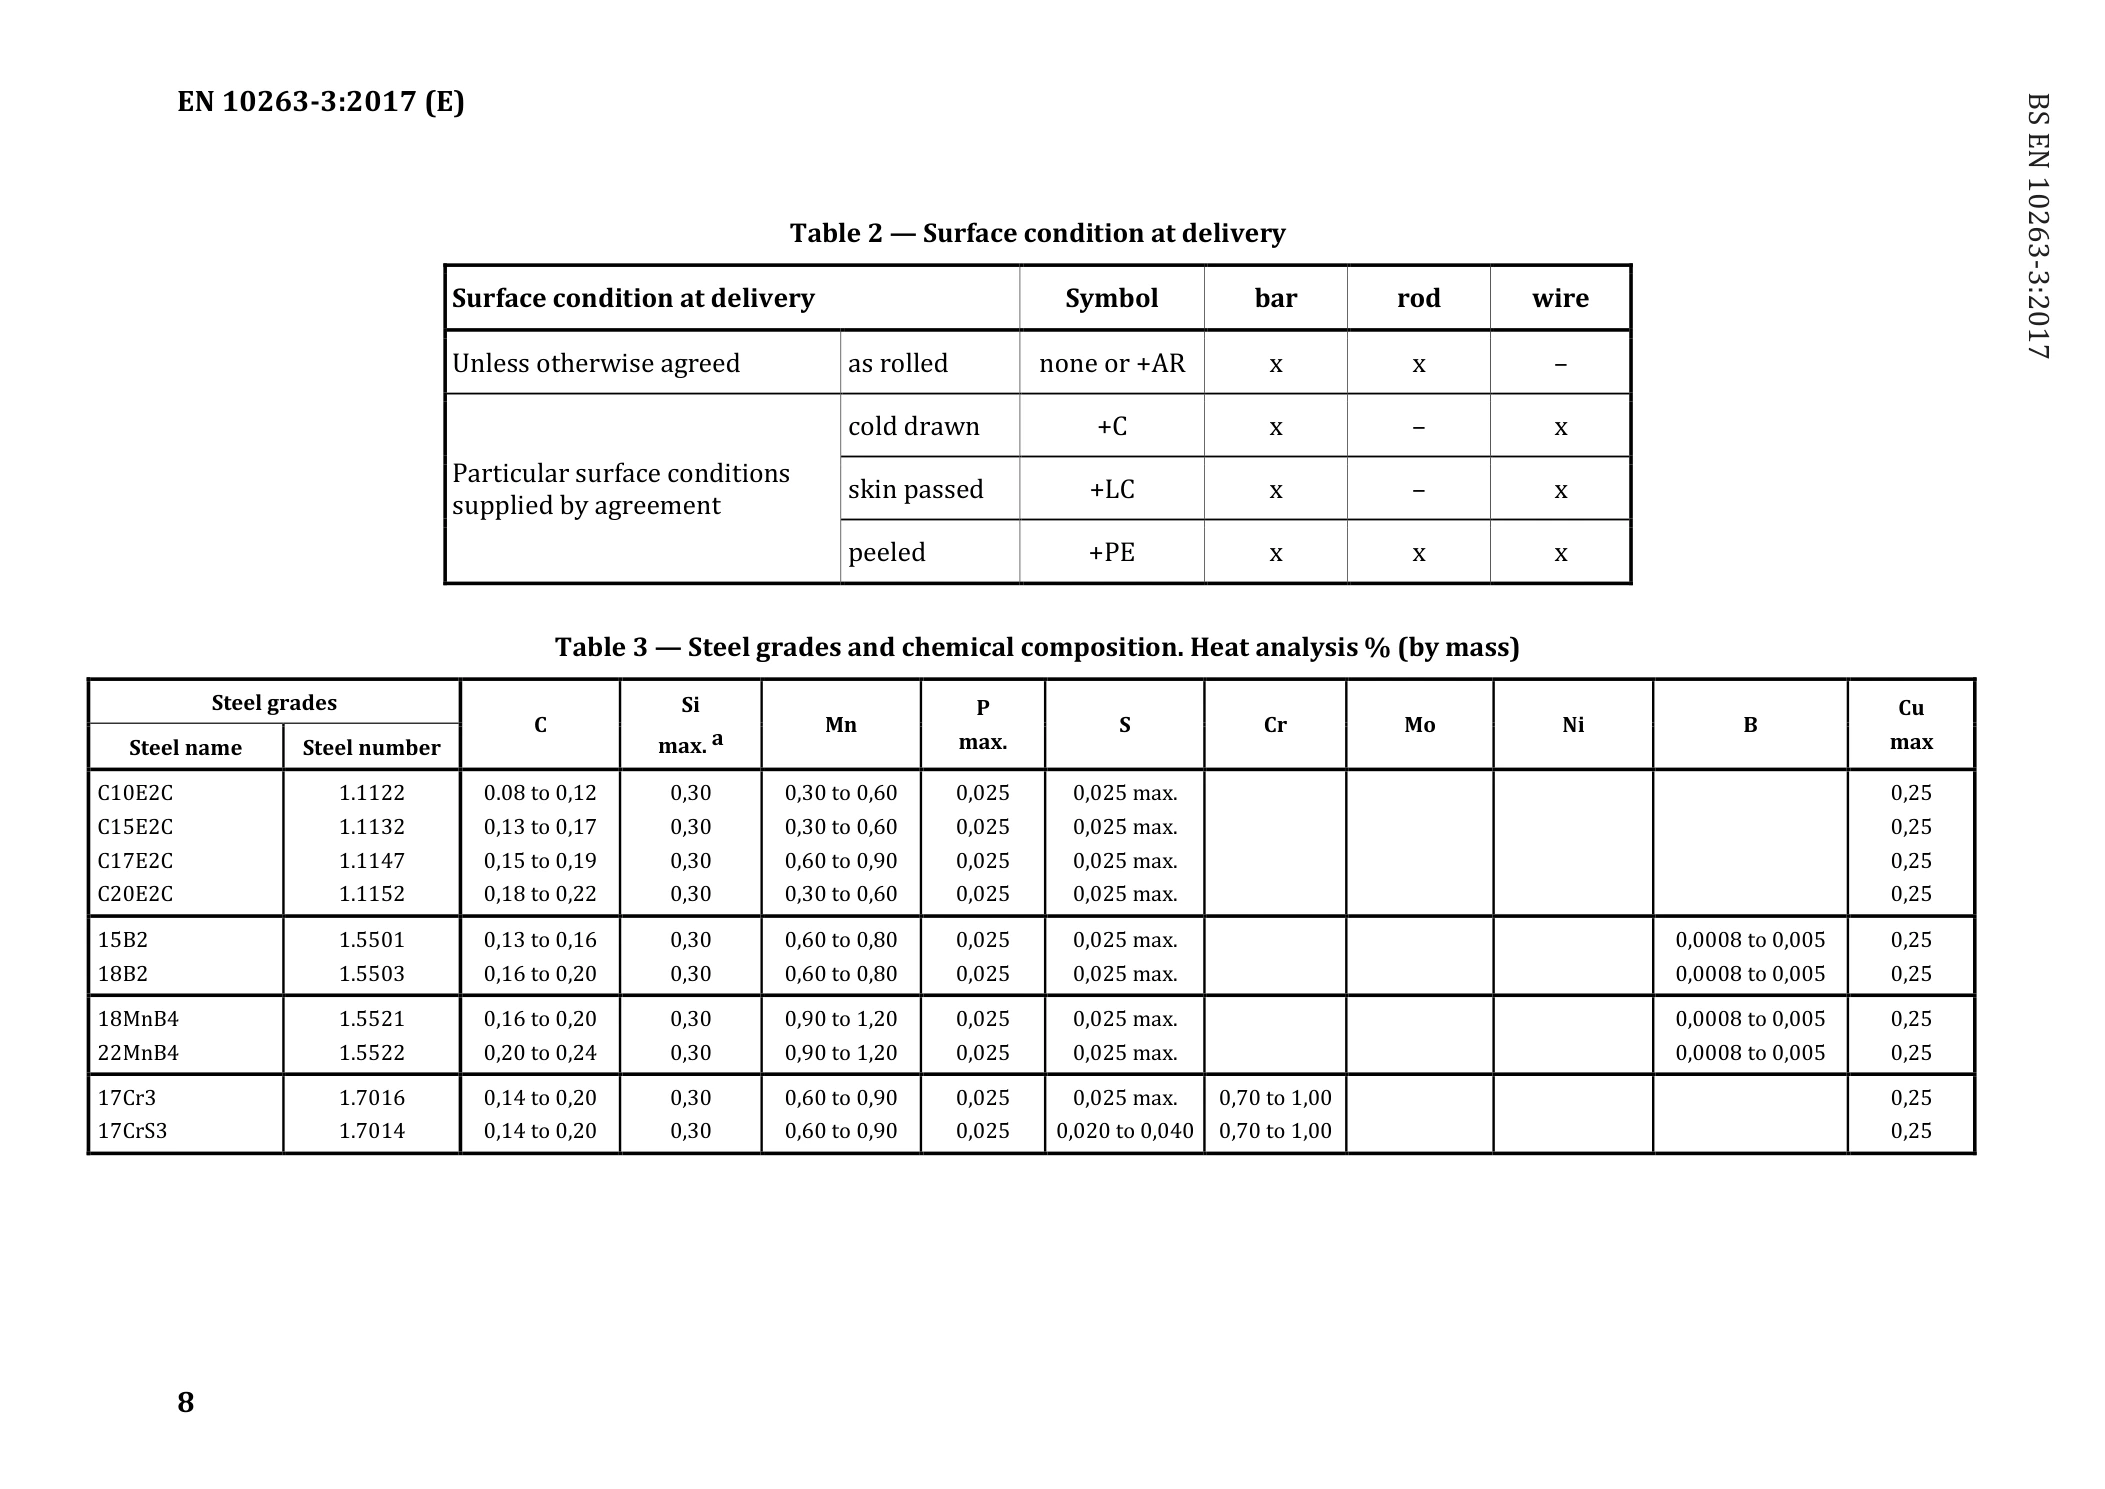
Tabel 2 — Overfladekvalitet i leveringstilstanden
| Overfladetilstand ved levering | Symbol | Stang | Valsetråd | Tråd | |||
|---|---|---|---|---|---|---|---|
| hvis ikke andet er aftalt | Varmvalset | Ingen betegnelse eller +AR | X — | X — | — | ||
| Særlig overfladetilstand, som leveres efter aftale | koldtrukket | +C | — X | — - | X | ||
| koldstukning, ståltråd til koldstukning, valsetråd, sfæroidiserende udglødning, profiltråd, profilrør | +LC | — X | — X | X | |||
| skrællet | +PE | X | X | X | |||
2. Kemisk sammensætning
Tabel 3 – Stålsorter og kemisk sammensætning. Smelteanalyse, masseprocent %
Tabel 4 — Tilladte afvigelser ved produktanalyse fra smelteanalysens grænser i tabel 3
| Grundstoffer | Grænseværdier for smelteanalyse, masseandel i % | Tilladte afvigelser i produktanalyse, masseandel i % a |
|---|---|---|
| C | ≤0,24 | ±0.02 |
| Si | ≤0,30 | ±0,03 |
| Mn | ≤1,00 | ±0,04 |
| >1,00 ≤1,40 | ±0,06 | |
| P | ≤0,025 | +0,005 |
| S | ≤0,040 | +0,005 |
| Cr | ≤1,70 | ±0,05 |
| Mo | ≤0.30 | ±0.0.3 |
| >0.30 ≤0,50 | ±0,04 | |
| Ni | ≤1,00 | ±0,03 |
| >1,00 ≤1,70 | ±0,05 | |
| B | ≤0,005( | ±0,0003 |
| Cu | ≤0.25 | +0.03 |
| a ± betyder, at enten den øvre eller den nedre grænse for smelteanalysen i tabel 3 må overskrides inden for én charge, men ikke begge grænser samtidig. b For stål med et specificeret svovlinterval på 0,020 % til 0,040 % i smelteanalysen er den tilladte afvigelse ±0,005 %. | ||
Mål og form / Mekaniske egenskaber
Bekræft mål, toleranceklasse, leveringstilstand og kontrolbetingelser i tegning eller teknisk aftale.
Tabel over målintervaller
EN 10263-1:2017 §8 → EN 10218-2:2012 §§4.1.1–4.1.2 · Table 1
For blanktrukket rund tråd uden organisk belægning. T3, T4 og T5 er referenceklasser, som vælges ved bestilling; andre klasser, overfladetilstande og d >25 mm skal aftales.
Δ = ±t; dmax − dmin ≤ t; 0.05 ≤ d ≤ 25 mm
Tabel over målintervaller · T3 / T4 / T5
| Diameterinterval | Diametertolerance | Maksimal urundhed |
|---|---|---|
| 0.05 ≤ d < 0.12 | ± 0.006 | ≤ 0.006 |
| 0.12 ≤ d < 0.15 | ± 0.008 | ≤ 0.008 |
| 0.15 ≤ d < 0.23 | ± 0.01 | ≤ 0.01 |
| 0.23 ≤ d < 0.33 | ± 0.012 | ≤ 0.012 |
| 0.33 ≤ d < 0.52 | ± 0.015 | ≤ 0.015 |
| 0.52 ≤ d < 0.91 | ± 0.02 | ≤ 0.02 |
| 0.91 ≤ d < 1.42 | ± 0.025 | ≤ 0.025 |
| 1.42 ≤ d < 2.05 | ± 0.03 | ≤ 0.03 |
| 2.05 ≤ d < 2.78 | ± 0.035 | ≤ 0.035 |
| 2.78 ≤ d < 3.63 | ± 0.04 | ≤ 0.04 |
| 3.63 ≤ d < 4.6 | ± 0.045 | ≤ 0.045 |
| 4.6 ≤ d < 5.67 | ± 0.05 | ≤ 0.05 |
| 5.67 ≤ d < 8.17 | ± 0.06 | ≤ 0.06 |
| 8.17 ≤ d < 11.12 | ± 0.07 | ≤ 0.07 |
| 11.12 ≤ d < 14.52 | ± 0.08 | ≤ 0.08 |
| 14.52 ≤ d < 18.37 | ± 0.09 | ≤ 0.09 |
| 18.37 ≤ d < 22.68 | ± 0.1 | ≤ 0.1 |
| 22.68 ≤ d ≤ 25 | ± 0.12 | ≤ 0.12 |
| Diameterinterval | Diametertolerance | Maksimal urundhed |
|---|---|---|
| 0.05 ≤ d < 0.072 | ± 0.004 | ≤ 0.004 |
| 0.072 ≤ d < 0.12 | ± 0.005 | ≤ 0.005 |
| 0.12 ≤ d < 0.17 | ± 0.006 | ≤ 0.006 |
| 0.17 ≤ d < 0.29 | ± 0.008 | ≤ 0.008 |
| 0.29 ≤ d < 0.45 | ± 0.01 | ≤ 0.01 |
| 0.45 ≤ d < 0.65 | ± 0.012 | ≤ 0.012 |
| 0.65 ≤ d < 1.01 | ± 0.015 | ≤ 0.015 |
| 1.01 ≤ d < 1.78 | ± 0.02 | ≤ 0.02 |
| 1.78 ≤ d < 2.78 | ± 0.025 | ≤ 0.025 |
| 2.78 ≤ d < 4.01 | ± 0.03 | ≤ 0.03 |
| 4.01 ≤ d < 5.45 | ± 0.035 | ≤ 0.035 |
| 5.45 ≤ d < 7.12 | ± 0.04 | ≤ 0.04 |
| 7.12 ≤ d < 9.01 | ± 0.045 | ≤ 0.045 |
| 9.01 ≤ d < 11.12 | ± 0.05 | ≤ 0.05 |
| 11.12 ≤ d < 16.01 | ± 0.06 | ≤ 0.06 |
| 16.01 ≤ d < 21.77 | ± 0.07 | ≤ 0.07 |
| 21.77 ≤ d ≤ 25 | ± 0.08 | ≤ 0.08 |
| Diameterinterval | Diametertolerance | Maksimal urundhed |
|---|---|---|
| 0.05 ≤ d < 0.091 | ± 0.003 | ≤ 0.003 |
| 0.091 ≤ d < 0.17 | ± 0.004 | ≤ 0.004 |
| 0.17 ≤ d < 0.26 | ± 0.005 | ≤ 0.005 |
| 0.26 ≤ d < 0.37 | ± 0.006 | ≤ 0.006 |
| 0.37 ≤ d < 0.65 | ± 0.008 | ≤ 0.008 |
| 0.65 ≤ d < 1.01 | ± 0.01 | ≤ 0.01 |
| 1.01 ≤ d < 1.45 | ± 0.012 | ≤ 0.012 |
| 1.45 ≤ d < 2.26 | ± 0.015 | ≤ 0.015 |
| 2.26 ≤ d < 4.01 | ± 0.02 | ≤ 0.02 |
| 4.01 ≤ d < 6.26 | ± 0.025 | ≤ 0.025 |
| 6.26 ≤ d < 9.01 | ± 0.03 | ≤ 0.03 |
| 9.01 ≤ d < 12.26 | ± 0.035 | ≤ 0.035 |
| 12.26 ≤ d < 16.01 | ± 0.04 | ≤ 0.04 |
| 16.01 ≤ d < 20.26 | ± 0.045 | ≤ 0.045 |
| 20.26 ≤ d ≤ 25 | ± 0.05 | ≤ 0.05 |
Tabel over mekaniske egenskaber
EN 10263-3:2017 · Table 6 · PDF 14
+AC: sfæroidiseringsglødet · +U: ubehandlet · +C: koldtrukket · +LC: lettrukket
| Leveringstilstand / proces | Diameterinterval (mm) | Trækstyrke Rm (MPa) | Kontraktion Z (%) |
|---|---|---|---|
| +AC | 2 < d ≤ 5 | — | — |
| +AC | 5 < d ≤ 10 | ≤ 500 | ≥ 64 |
| +AC | 10 < d ≤ 40 | ≤ 500 | ≥ 64 |
| +U+C | 2 < d ≤ 5 | — | — |
| +U+C | 5 < d ≤ 10 | ≤ 680 | ≥ 53 |
| +U+C | 10 < d ≤ 40 | ≤ 670 | ≥ 53 |
| +U+C+AC | 2 < d ≤ 5 | ≤ 500 | ≥ 64 |
| +U+C+AC | 5 < d ≤ 10 | ≤ 480 | ≥ 64 |
| +U+C+AC | 10 < d ≤ 40 | ≤ 480 | ≥ 64 |
| +U+C+AC+LC | 2 < d ≤ 5 | ≤ 540 | ≥ 62 |
| +U+C+AC+LC | 5 < d ≤ 10 | ≤ 520 | ≥ 62 |
| +U+C+AC+LC | 10 < d ≤ 40 | ≤ 520 | ≥ 62 |
| +AC+C | 2 < d ≤ 5 | — | — |
| +AC+C | 5 < d ≤ 10 | ≤ 600 | ≥ 59 |
| +AC+C | 10 < d ≤ 40 | ≤ 590 | ≥ 59 |
—: Ikke fastlagt i denne tabel. Ekstrapolér ikke til andre leveringstilstande eller dimensioner; dette er ikke målte partiværdier.
4. Krav til hærdbarhed
Tabel 8 — Hårdhedsgrænser for stål med normale hærdbarhedskrav (H-klasse, se 6.4.1)
| Stålsort | Symbol | Austenitiseringstemperatur °C ± 5 °C | Intervalgrænse | Hårdhed HRC ved den angivne afstand fra prøveemnets bratkølede ende, mm | |||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Kortnavn | Materialenummer | 1,5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | |||
| 18MnB4 | 1.5521 | +H | 890 | maks. | 46 | 45 | 44 | 41 | 39 | 35 | 32 | 28 | 21 | ||||
| min | 40 | 38 | 37 | 30 | 21 | ||||||||||||
| min | 41 | 40 | 39 | 36 | 33 | 30 | 28 | 26 | 23 | 21 | |||||||