BS EN ISO 4957:2018 · Table8 a poznámky a–f. Materiál se volí podle požadavků na nástrojové oceli pro práci za studena, za tepla nebo na rychlořezné oceli; konkrétní použití a forma materiálu se potvrzují v technické dohodě.
Dodávka a technické posouzení · Ruixiong Group přijímá požadavky na dodání a technické posouzení tohoto výrobku; specifikace, dodací stav, množství a inspekční dokumenty se po posouzení potvrzují podle technické dohody k objednávce.
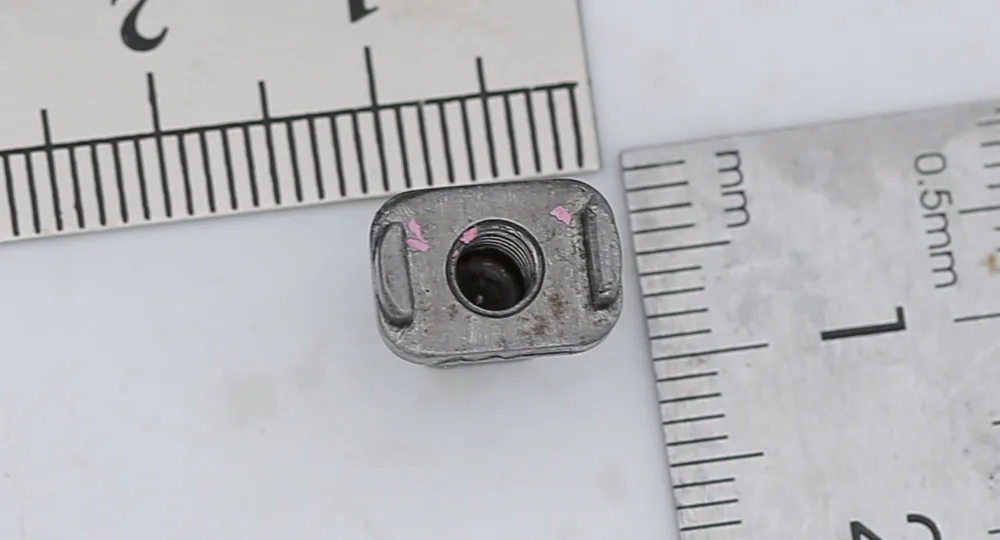
HS10-4-3-10 · nástrojová ocel (forma materiálu se potvrzuje v objednávce) · ilustrační obrázek výrobku
01Použitá normaBS EN ISO 4957:2018
02Značka materiáluHS10-4-3-10
03Forma materiáluNástrojová ocel (forma materiálu se potvrzuje v objednávce)
04Informace o dodáníPotvrzuje se podle technických podmínek objednávky
NORMA A VLASTNOSTI
Technické údaje o materiálu
Zde se zobrazují pouze údaje přímo související s tímto materiálem. Informace o kontrole, zařízení, technologickém postupu a balení jsou odkazovány samostatně.
Tavbová analýza, hmotnostní podíly v %; nestanovené hodnoty se nepovažují za nulu.
Prvek
Hmotnostní podíl / %
C
1.2~1.35
Si
≤0.45
Cr
3.8~4.5
V
3~3.5
Mn
≤0.4
P
≤0.03
S
≤0.03
Mo
3.2~3.9
W
9~10
Co
9.5~10.5
Vlastnosti a podmínky stavu materiálu
Položka
Požadavky normy a příslušné stavy materiálu
Tvrdost v žíhaném stavu HBW / maximum
302
Zkouška kalitelnosti
Austenitizace 1230±10 °C; olej nebo solná lázeň, při sporu kalení v oleji; nejnižší popouštěcí teplota 560±10 °C; tvrdost ≥66 HRC; konkrétní zkouška podle B.3.
Vysvětlení normy a vymezení objednávky
Tavbová analýza, hmotnostní podíly v %. Pomlčka znamená, že norma hodnotu samostatně nestanoví, nikoli nulu.
Neuvedené prvky se bez souhlasu kupujícího nesmějí záměrně přidávat, kromě dokončení tavby.
Kategorie nástrojové oceli a tvrdost závisejí na použití, tepelném zpracování a zkušebních podmínkách; nezaručují vhodnost pro pěchování za studena ani vlastnosti v libovolném stavu.
Neuvedené prvky se bez souhlasu kupujícího nesmějí záměrně přidávat (kromě dokončení tavby); pomlčky se nenahrazují nulou.
Po žíhání a tažení za studena (+A+C) může být tvrdost o 50 HBW vyšší než po žíhání (+A); po žíhání a válcování za studena (+A+CR) může být vyšší o 70 HBW. Pouze pro HS6-5-2C a HS6-5-2-5 lze podle tabulky 8, poznámky f dohodnout S v rozsahu 0.060%~0.150% a Mn≤0.80%; pro jiné značky tato výjimka neplatí.
Zdroj údajů: BS EN ISO 4957:2018, Table8 a poznámky a–f. Údaje na webu nenahrazují oficiální normu, technickou dohodu k objednávce ani doklady o jakosti.
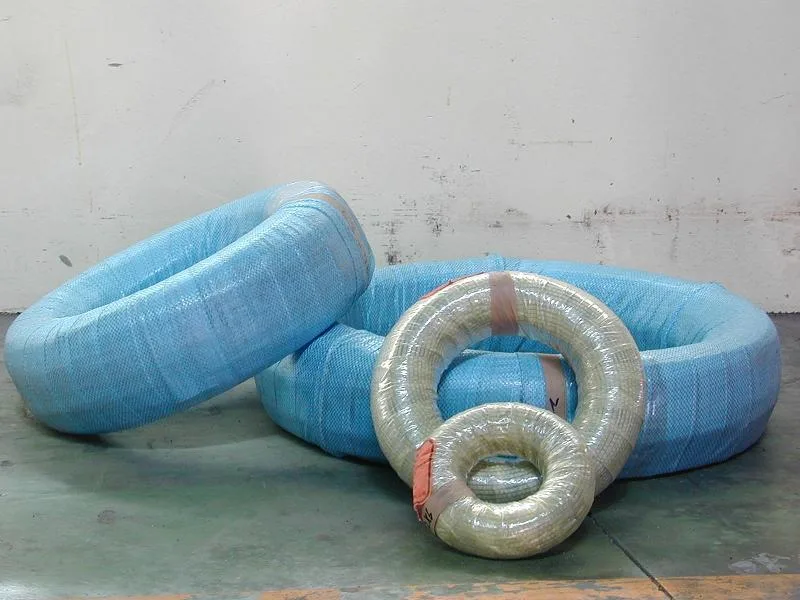
Znázornění způsobu balení
Balení drátu z korozivzdorné oceli · ilustrativní, konkrétní provedení se potvrzuje v objednávce.
Obrázky výrobků a balení jsou pouze ilustrativní; nepředstavují konkrétní tavbu či dávku, skladovou dostupnost, rozměry ani výchozí způsob dodání. Formu materiálu, dodací stav, balení a požadavky na přejímku je nutné potvrdit v poptávce a objednávce.
TECHNICKÁ POZNÁMKA
Pokyny pro použití a objednání
Chemické složení, mechanické vlastnosti, dodací stav a další technické požadavky se řídí platnými normami, výkresy zákazníka a technickou dohodou k objednávce; údaje na webu nenahrazují oficiální doklady o jakosti.
Seznam podkladů k poptávce
Doporučené podklady k poptávce
Značka a použitá norma
Průměr drátu / průřez, dodací stav a množství
Výkres součásti, tvářecí operace nebo fotografie poruchy
Požadované zkoušky, certifikáty nebo protokoly
SOUVISEJÍCÍ MOŽNOSTI ZPRACOVÁNÍ
Související výrobní kapacity a možnosti zajištění jakosti