
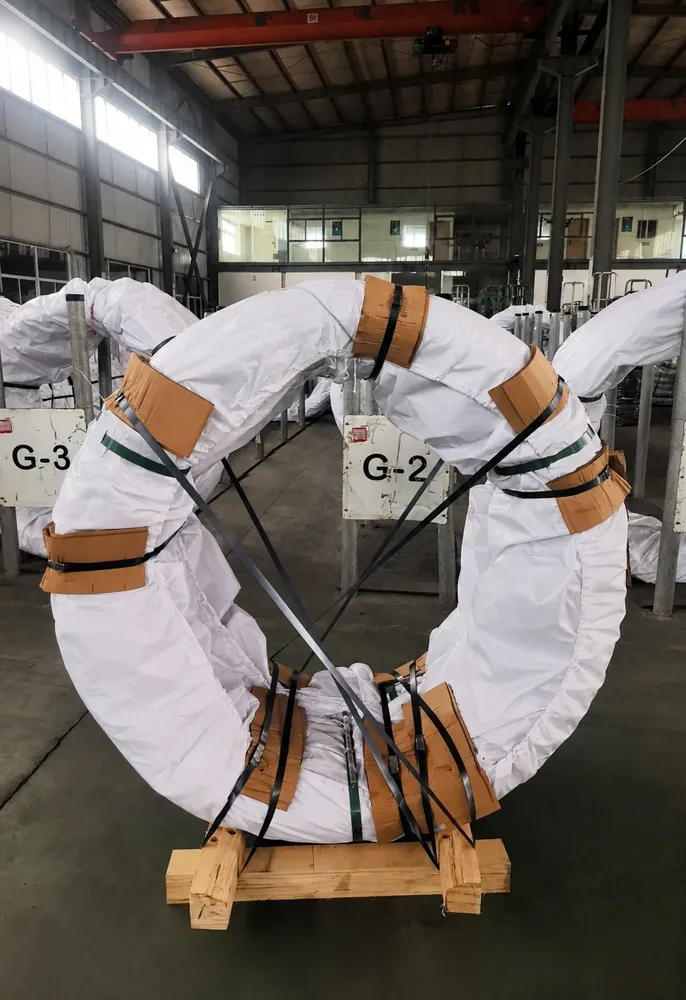
SWRCH15K · JIS G 3507-1-2021
冷镦及冷挤压用碳钢原料盘条(SWRCH,直径≤50mm) · Clause 4/Table 1; Clause 6/Table 2 with residual-element notes; clauses 7/8; Annex JA · PDF第1、5、6、7、8、9、12、13页 · 质量分数 %
| 元素 | 熔炼/指南成分 |
|---|---|
| C | 0.13~0.18 |
| Mn | 0.3~0.6 |
| P | ≤0.03 |
| S | ≤0.035 |
| Cr | ≤0.2 |
| Cu | ≤0.3 |
| Ni | ≤0.2 |
| Si | 0.1~0.35 |
- 依据JIS G3507-1:2021正式日文原文表1/2;本条为SWRCH原料盘条,熔炼分析质量分数wt%,适用直径≤50mm。
- SWRCH盘条与SWCH加工后线材分别记录;原料成分引用关系不等于牌号、形态、交货状态或力学性能可自动互换,不据此增加本公司供货承诺。
- 表2:R为沸腾钢相当类,A为铝镇静类,K为镇静类。R的Si和R/K的Al横线不填0;表未列或横线元素不为完成熔炼目的以外有意添加。
- 所有表列牌号的残余Cu≤0.30%、Ni≤0.20%,Cr按表2≤0.20%;不能遗漏表底残余元素条款。A类Al≥0.02%按原表Al登记,不自行换成其他铝分析类型。
- 本表不从盘条成分推算加工后线材固定力学性能;对应成品标准、加工状态和试验条件须另核。
- 7.1平均脱碳深度仅适用于SWRCH30K/33K/35K/38K/40K/41K/43K/45K/48K/50K且买方指定检验:d≤15mm铁素体/全脱碳分别≤0.02/0.15mm,15<d≤25mm为≤0.03/0.20mm,25<d≤32mm为≤0.04/0.25mm;d>32mm另按协议。该要求不套给所有牌号。
- A/K类奥氏体晶粒度及非金属夹杂物仅买方指定时按协议限值;未另指定时夹杂物采用JIS G0555 JA.7点算法清净度d(%)上限,不直接套用ASTM E45评级。
- 默认表面缺陷深度:A/K≤0.10mm;R在d≤32mm时≤0.20mm,d>32mm按协议。JA.1/JA.2更严表面等级仅协议采用,不能默认捆绑。
- 尺寸及偏径差按8.3及所引用JIS G3191核对;JA.3的精度A/B为独立协议选项,不能把协议精度当默认要求。
原文:JIS G 3507-1:2021
SWRCH15K · Q/BQB 517-2023
冷镦钢热轧盘条 · 6.1.1/Table 1, row 22, note a · PDF第9页 · 质量分数 %
| 元素 | 熔炼/指南成分 |
|---|---|
| C | 0.13~0.18 |
| Si | 0.1~0.35 |
| Mn | 0.3~0.6 |
| P | ≤0.02 |
| S | ≤0.02 |
| Cr | ≤0.2 |
| Ni | ≤0.2 |
| Cu | ≤0.2 |
| Mo | ≤0.06 |
- Q/BQB 517—2023宝钢官网正式原文表1第22行;熔炼分析质量分数wt%。
- 表下注a残余Cr≤0.20、Ni≤0.20、Cu≤0.20、Mo≤0.06 wt%;本行另有规定时以本行该元素要求为准。
- 未列元素与特殊协议要求不能当作零或默认保证;成品分析允许偏差另依GB/T 222。
- 盘条热轧交货;Z1加严P/S、表面或夹杂物特殊质量须按规范性附录A及合同订货代码确认,不从化学表推断固定力学性能。
原文:Q/BQB 517—2023
历史版次与其他标准参考
以下为独立版本参考,不作为上列产品的默认执行标准;不能跨版次套用成分或交货条件。
SWRCH15K · JIS G 3507-1-2005
冷镦用碳素钢热轧盘条 · 第1部分表2及残余元素备注;第2部分表1牌号/第1部分原料关联 · PDF第4页 · 质量分数 %
| 元素 | 熔炼/指南成分 |
|---|---|
| C | 0.13~0.18 |
| Si | 0.1~0.35 |
| Mn | 0.3~0.6 |
| P | ≤0.03 |
| S | ≤0.035 |
| Cr | ≤0.2 |
| Cu | ≤0.3 |
| Ni | ≤0.2 |
- JIS G 3507-1:2005全表第20行;熔炼分析质量分数%。
- 盘条SWRCH与钢丝SWCH分别记录;第2部分钢丝的化学成分依据同期第1部分原料盘条,不能从中推导钢丝D/DA力学性能。
- 日文原版第1部分表2:Cr≤0.20%,残余Cu≤0.30%、Ni≤0.20%;横线元素不填零。
- 中文译本SWRCH15K碳上限误作0.15、R类硫列遗漏≤符号;此处采用日文原版0.18与≤0.040。
- 该2005版与2021版分别保留来源,不能据同名牌号推定合同适用版本或本公司供货。
原文:JIS G 3507-1:2005
SWRCH15K · JIS G 3507-1-2010
冷镦用碳素钢热轧盘条 · 第3/5条正文表1、表2及表末残余元素要求 · PDF第6、7页 · 质量分数 %
| 元素 | 熔炼/指南成分 |
|---|---|
| C | 0.13~0.18 |
| Si | 0.1~0.35 |
| Mn | 0.3~0.6 |
| P | ≤0.03 |
| S | ≤0.035 |
| Cr | ≤0.2 |
| Cu | ≤0.3 |
| Ni | ≤0.2 |
- JIS G 3507-1:2010日文原版正文表1/表2第20行SWRCH15K,熔炼分析质量分数wt%。
- SWRCH为冷镦用碳素钢原料盘条;加工后SWCH钢丝另按第2部分和合同核验,不推定交货状态或力学性能。
- 正文表2所有牌号Cu≤0.30%、Ni≤0.20%、Cr≤0.20%;原表横杠表示未规定,不填0。
- R为沸腾钢相当类别、A为铝镇静钢、K为镇静钢;Al≥0.02%仅A类,不能跨类套用。
- 第6.1条仅SWRCH30K—50K且买方指定时适用脱碳检验;第6.2条晶粒/夹杂在指定时按双方协议。
- 2010历史版单独展示;2005及2021版虽有同名牌号,实际合同版本及当前供货须另核。
原文:JIS G 3507-1:2010
包装方式示意
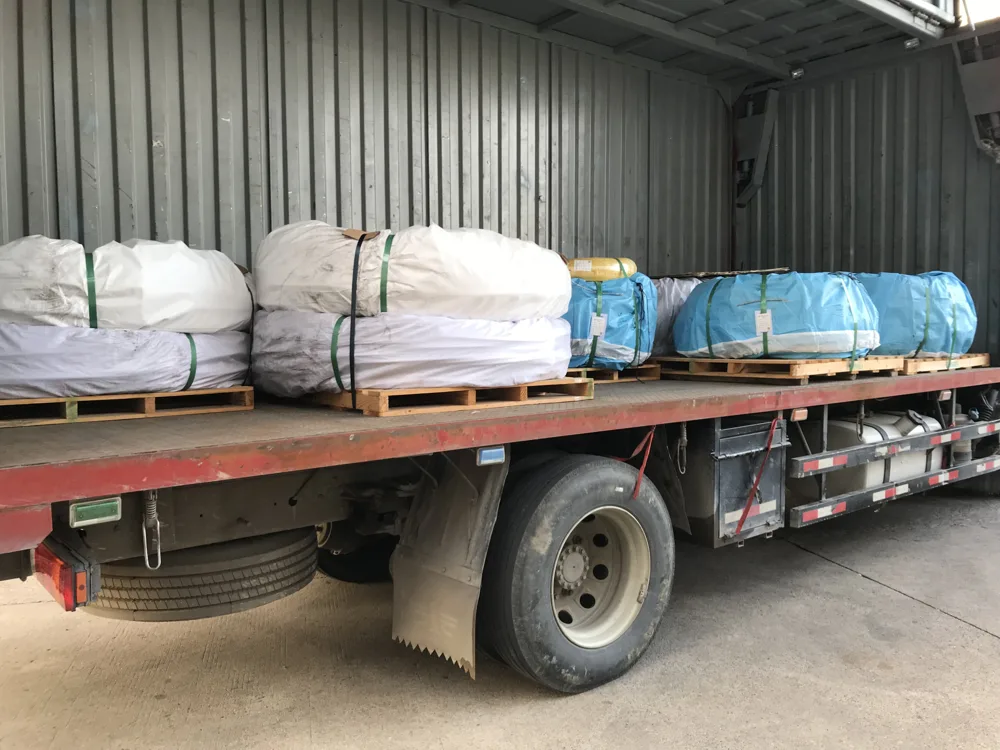
公司线材产品与包装示意;不代表对应炉批、现货或默认交货条件。