
38SMn28 · EN ISO 683-4-2018
易切削钢半成品、棒材及盘条;交货状态和尺寸条件见说明 · Table 2 and notes a–c; Table 3; 1,6.3,7.1,7.3 · PDF第1、5、7、10、13、14、15页 · 质量分数 %
| 元素 | 熔炼/指南成分 |
|---|---|
| C | 0.35~0.4 |
| Si | ≤0.4 |
| Mn | 1.2~1.5 |
| P | ≤0.06 |
| S | 0.24~0.33 |
- 依据EN ISO683-4:2018正式文本,实际读取DIN EN ISO683-4:2018-09;欧洲前言确认无修改采用ISO683-4:2016,2018是EN采标版本年份,所采ISO版本仍为2016。
- 范围包括表2所列易切削钢的半成品、棒材和盘条;光亮棒材另参照ISO683-18,不把不同产品标准自动混同。
- 表2为熔炼分析;表3成品分析允许偏差仅订货要求时另核,同炉±偏差不同时向两侧超限。含Pb与无Pb牌号分别记录,横线不填0。
- 非热处理组的低Si默认值与特殊氧化物保证下协议Si0.10–0.40%分开;P默认最大0.11%、协议0.06–0.11%或协议最大0.05%分别选择,协议条件不自动采用。
- 未列元素未经买方同意不得有意加入(完成熔炼除外);Ca、Se、Te等改善切削的添加须协议并在检验文件报告,不据缺项计算完整碳当量。
- 表1:未处理+U适用于半成品、棒材及盘条;+QT交货状态仅表1所列棒材。未处理产品协议参考试样热处理后可达到的性能,不等于盘条交货时已经调质。
- 表4–6的+U硬度与争议仲裁抗拉强度分开;发生争议时按抗拉强度判定,不能套用调质后性能替代未处理交货状态。
- 35SMn20/35SMnPb20在表6的+QT首末直径区间未列数值,不把横线填0或从相邻直径外推;44SMn28组首两档硬度括号按原文保留,括号含义及保证范围另核。
- 拉伸试样按表7及ISO6892-1,比例标距L0=5.65√S0;取样位置、截面、检验批及检验文件要求另核。
- 按7.3,高S/P易切削钢通常不建议焊接;冷镦或其他冷成形适用性也须结合实物和协议确认,材料检索不等于加工适用或供货保证。
原文:EN ISO 683-4:2018
历史版次与其他标准参考
以下为独立版本参考,不作为上列产品的默认执行标准;不能跨版次套用成分或交货条件。
38SMn28 · EN 10087-1998
易切削钢半成品、棒材及盘条;具体交货状态见标准和订单 · Table 1及脚注a/b · PDF第1、6页 · 质量分数 %
| 元素 | 熔炼/指南成分 |
|---|---|
| C | 0.35~0.4 |
| Si | ≤0.4 |
| Mn | 1.2~1.5 |
| P | ≤0.06 |
| S | 0.24~0.33 |
- 1998原版表1为熔炼分析质量分数wt%;未列元素不等于零。
- 表2的成品分析允许偏差不能叠加到表1熔炼分析限值。
- 该标准涵盖易切削钢棒材、盘条及半成品;具体交货/热处理和冷镦适用性须另核。
原文:EN 10087:1998
包装方式示意
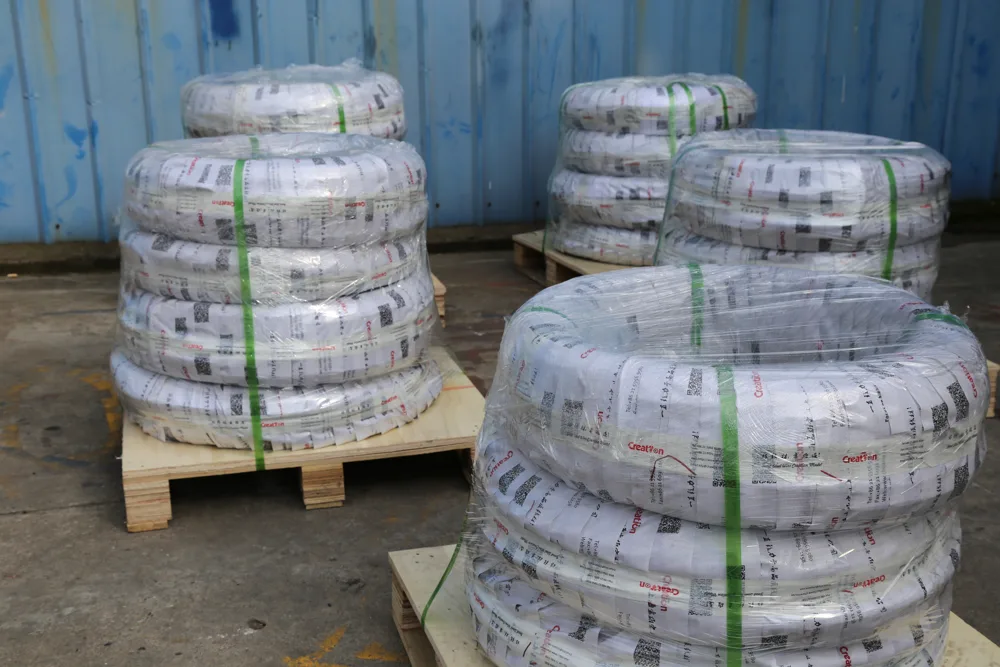
公司线材产品与包装示意;不代表对应炉批、现货或默认交货条件。