
38SMn28 · EN ISO 683-4-2018
Półwyroby, pręty i walcówka ze stali automatowej; stan dostawy i warunki wymiarowe podano w objaśnieniach · Table 2 and notes a–c; Table 3; 1,6.3,7.1,7.3 · Strona 1、5、7、10、13、14、15 PDF · Ułamek masowy %
| Pierwiastek | Skład z analizy wytopowej / wytyczne dotyczące składu |
|---|---|
| C | 0.35~0.4 |
| Si | ≤0.4 |
| Mn | 1.2~1.5 |
| P | ≤0.06 |
| S | 0.24~0.33 |
Zgodnie z oficjalnym tekstem EN ISO683-4:2018, faktycznie odczytano DIN EN ISO683-4:2018-09; europejski wstęp potwierdza przyjęcie bez zmian ISO683-4:2016, 2018 jest rokiem wydania wersji normy przyjętej przez EN, a przyjęta wersja ISO pozostaje wersją 2016. Zakres obejmuje półwyroby, pręty i walcówkę ze stali automatowej wymienione w tabeli 2; w przypadku prętów jasnych należy odnieść się osobno do ISO683-18, nie należy automatycznie utożsamiać różnych norm produktowych. Tabela 2 dotyczy analizy wytopowej; odchylenia dopuszczalne dla analizy kontrolnej produktu w tabeli 3 są weryfikowane osobno tylko w przypadku wymagań zamówienia, a odchylenia ± dla tego samego wytopu nie mogą przekraczać limitów w obu kierunkach jednocześnie. Gatunki zawierające Pb i bez Pb są rejestrowane osobno, kreski nie wypełnia się wartością 0. W grupach bez obróbki cieplnej wartość domyślna dla niskiego Si jest oddzielona od umowy Si0.10–0.40% przy gwarantowanych specjalnych tlenkach; domyślne maksimum 0.11% dla P, zakres umowy 0.06–0.11% lub maksimum umowy 0.05% są wybierane odpowiednio, warunki umowy nie są przyjmowane automatycznie. Pierwiastki niewymienione nie mogą być celowo dodawane bez zgody kupującego (z wyjątkiem zakończenia procesu wytopu); dodatki poprawiające obrabialność takie jak Ca, Se, Te muszą być uzgodnione w umowie i raportowane w dokumentacji kontrolnej, a pełny równoważnik węgla nie jest obliczany na podstawie brakujących pozycji. Tabela 1: stan nieobrobiony + U dotyczy półwyrobów, prętów i walcówki; stan dostawy + QT dotyczy tylko prętów wymienionych w tabeli 1. W przypadku produktów nieobrobionych, właściwości osiągalne po obróbce cieplnej próbek referencyjnych są uzgadniane w umowie, co nie oznacza, że walcówka w stanie dostawy została już ulepszona cieplnie. Twardość + U w tabeli 4–6 jest oddzielona od wytrzymałości na rozciąganie stosowanej w arbitrażu sporów; w przypadku sporu rozstrzygnięcie następuje na podstawie wytrzymałości na rozciąganie, a właściwości po ulepszeniu cieplnym nie mogą zastępować stanu dostawy nieobrobionej. Dla 35SMn20/35SMnPb20 w tabeli 6 w przedziale średnic początkowych i końcowych + QT nie podano wartości, kreski nie wypełnia się wartością 0 ani nie ekstrapoluje z sąsiednich średnic; dla grupy 44SMn28 dwa pierwsze poziomy twardości w nawiasach pozostają zgodnie z oryginałem, znaczenie nawiasów i zakres gwarancji są weryfikowane osobno. Próbki rozciągania zgodnie z tabelą 7 i ISO6892-1, proporcjonalna długość pomiarowa L0=5.65√S0; miejsce pobrania próbek, przekrój, partia kontrolna i wymagania dotyczące dokumentacji kontrolnej są weryfikowane osobno. Zgodnie z 7.3, w przypadku stali automatowych o wysokim S/P zazwyczaj nie zaleca się spawania; przydatność do spęczania na zimno lub innego kształtowania na zimno musi być również potwierdzona w oparciu o rzeczywisty produkt i umowę, wyszukiwanie materiałowe nie jest równoznaczne z przydatnością do obróbki lub gwarancją dostawy.
Tekst oryginalny: EN ISO 683-4:2018
Historyczne wersje i odniesienia do innych norm
Poniższe odniesienia dotyczą odrębnych wydań i nie stanowią domyślnej normy stosowanej do produktów wymienionych powyżej; nie wolno przenosić składu ani warunków dostawy między wydaniami.
38SMn28 · EN 10087-1998
Półwyroby, pręty i walcówka ze stali automatowej; konkretny stan dostawy według normy i zamówienia · Table 1 i przypis a/b · Strona 1、6 PDF · Ułamek masowy %
| Pierwiastek | Skład z analizy wytopowej / wytyczne dotyczące składu |
|---|---|
| C | 0.35~0.4 |
| Si | ≤0.4 |
| Mn | 1.2~1.5 |
| P | ≤0.06 |
| S | 0.24~0.33 |
1998 oryginalna tabela 1 określa udział masowy analizy wytopowej wt%; pierwiastki niewymienione nie oznaczają zera. Dopuszczalne odchylenia analizy kontrolnej produktu z tabeli 2 nie mogą być sumowane z limitami analizy wytopowej z tabeli 1. Norma ta obejmuje pręty ze stali automatowej, walcówkę oraz półwyroby; konkretna dostawa/obróbka cieplna i przydatność do spęczania na zimno wymagają oddzielnej weryfikacji.
Tekst oryginalny: EN 10087:1998
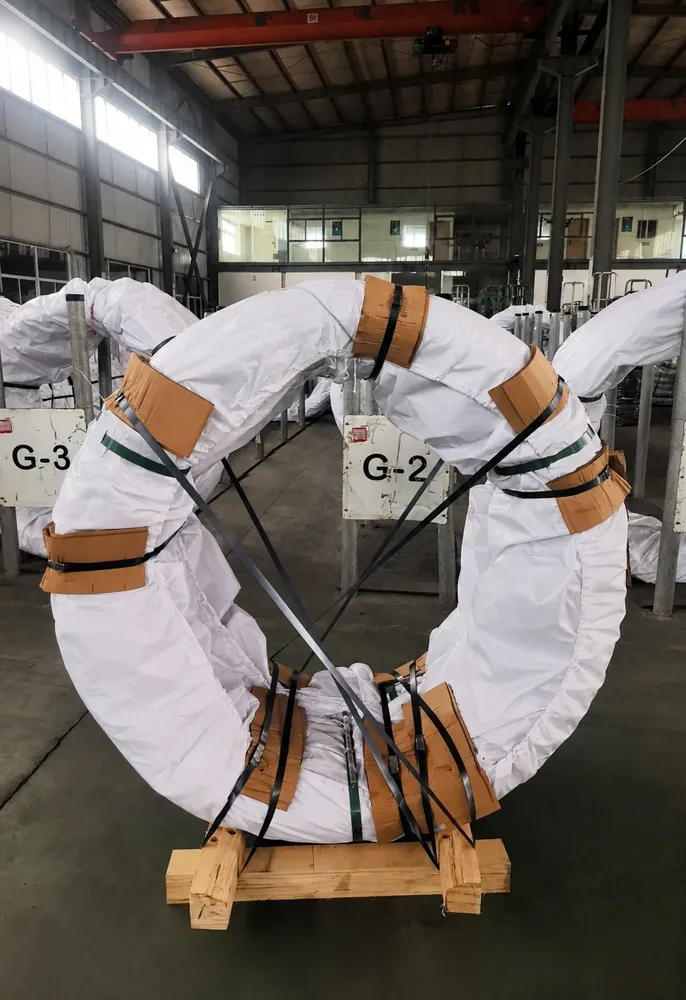
Ilustracja sposobu pakowania
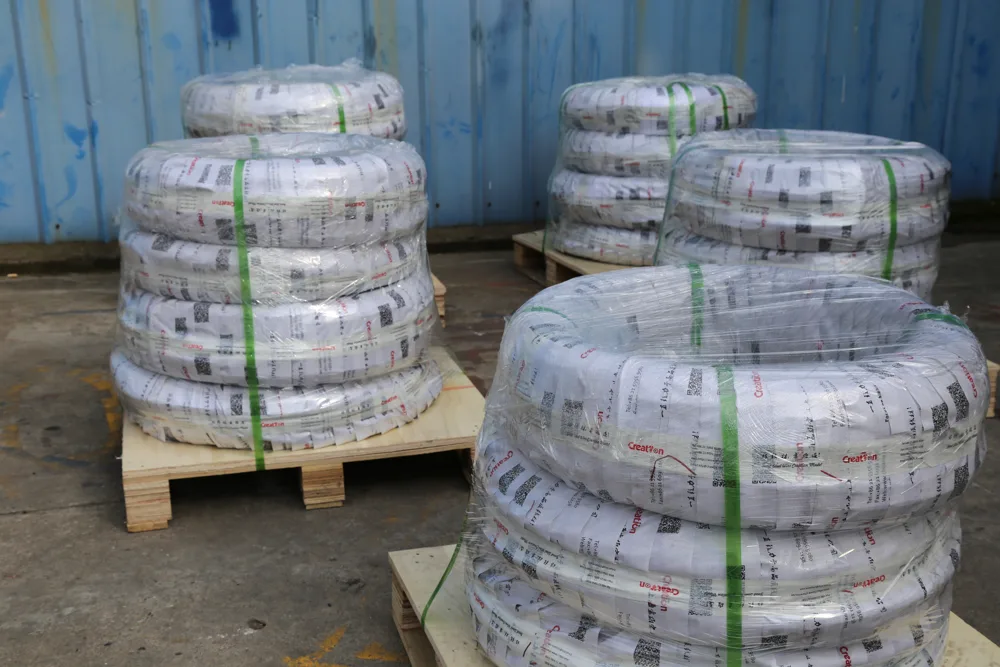
Ilustracja firmowych wyrobów z drutu i walcówki oraz ich pakowania; nie wskazuje odpowiadającego wytopu lub partii, stanu magazynowego ani domyślnych warunków dostawy.