
SWRM17K · JIS G 3505-2017
เหล็กลวดวัตถุดิบเหล็กอ่อน เครื่องหมาย K เมื่อระบุให้เป็นเหล็กฆ่า · Clause5/Table1 and AnnexJA.1-JA.3 · PDF หน้า 5、6、8 · สัดส่วนโดยมวล %
| ธาตุ | องค์ประกอบจากการวิเคราะห์น้ำโลหะ / ข้อมูลแนวทาง |
|---|---|
| C | 0.15~0.2 |
| Mn | 0.3~0.6 |
| P | ≤0.04 |
| S | ≤0.04 |
ตรวจเทียบตามตาราง 1 และภาคผนวกเชิงบรรทัดฐาน JA ในฉบับต้นฉบับภาษาญี่ปุ่น JIS G3505:2017 ที่ใช้จริง การวิเคราะห์น้ำเหล็กเป็นสัดส่วนโดยมวล wt% มาตรฐานใช้กับเหล็กลวดม้วนเหล็กกล้าอ่อนสำหรับแปรรูปต่อ เช่น ลวดเหล็ก ลวดเหล็กชุบสังกะสี ยกเว้นเหล็กลวดสำหรับแกนลวดเชื่อม ไม่เท่ากับเหล็กกล้าเฉพาะสำหรับขึ้นรูปหัวเย็นโดยอัตโนมัติ ค่า C และ Mn ของ SWRM6/8 มีเฉพาะขีดจำกัดบน ห้ามเพิ่มขีดจำกัดล่างที่ไม่ได้กำหนด ไม่เติม 0 ให้ Si และธาตุที่ตารางไม่ได้ระบุ ห้ามเติมโดยเจตนานอกเหนือจากเพื่อดำเนินการหลอมให้เสร็จสมบูรณ์ การเติม B ตามข้อตกลงใช้ JA.3 แยก เมื่อระบุเหล็กฆ่าให้เติม K ท้ายเกรด K หมายถึงเงื่อนไขขจัดออกซิเจน ไม่กำหนดปริมาณ Al หรือ Si เอง ใช้ SWRM2/4 เฉพาะตามข้อตกลง JA.1 และ SWRM17M/20M ใช้เฉพาะเมื่อมีข้อตกลงตาม JA.2 ให้เปลี่ยน Mn เป็น 0.60—0.90% ไม่ขยายช่วง Mn ของ 17/20 ทั่วไปโดยอัตโนมัติ สำหรับ JA.3 เมื่อเติม B ตามข้อตกลงให้ B≤70ppm กล่าวคือ 0.007wt% พร้อมกันนั้นต้องรายงานปริมาณ B และ B/N ค่า B/N ของ 2/4/6/8/10/12 คือ 0.4—1.8 ส่วน 15/17/20/22 คือ 0.4—0.9 ไม่อาจตัดสินว่าผ่านเงื่อนไขข้อตกลงจากการผ่านขีดจำกัดบน B เพียงอย่างเดียว หากไม่ได้ตกลง B ไม่ใช้ขีดจำกัดบนนี้ ตารางส่วนประกอบปัจจุบันแสดงช่วงเริ่มต้นที่ไม่เติม B สำหรับ B/N ตามข้อตกลงต้องตรวจสอบแยกโดยพิจารณาค่าที่วัดจริงของ B และ N จากเบ้าหลอมและรุ่นการผลิต ไม่เติม 0 ให้ค่าที่ไม่ได้กำหนดของ N หรือสร้างเกรดส่วนต่อท้าย B ที่ไม่มีหลักฐานต้นฉบับ เส้นผ่านศูนย์กลางระบุในมาตรฐานรวม 6.4mm ไม่กรอกผิดเป็น 6.5mm ค่าคลาดเคลื่อนและผลต่างเส้นผ่านศูนย์กลางสำหรับเส้นผ่านศูนย์กลาง >25mm ใช้ตามข้อตกลง ความแม่นยำที่เข้มงวดกว่า JA.4 ต้องตกลงแยก
ต้นฉบับ: JIS G 3505:2017
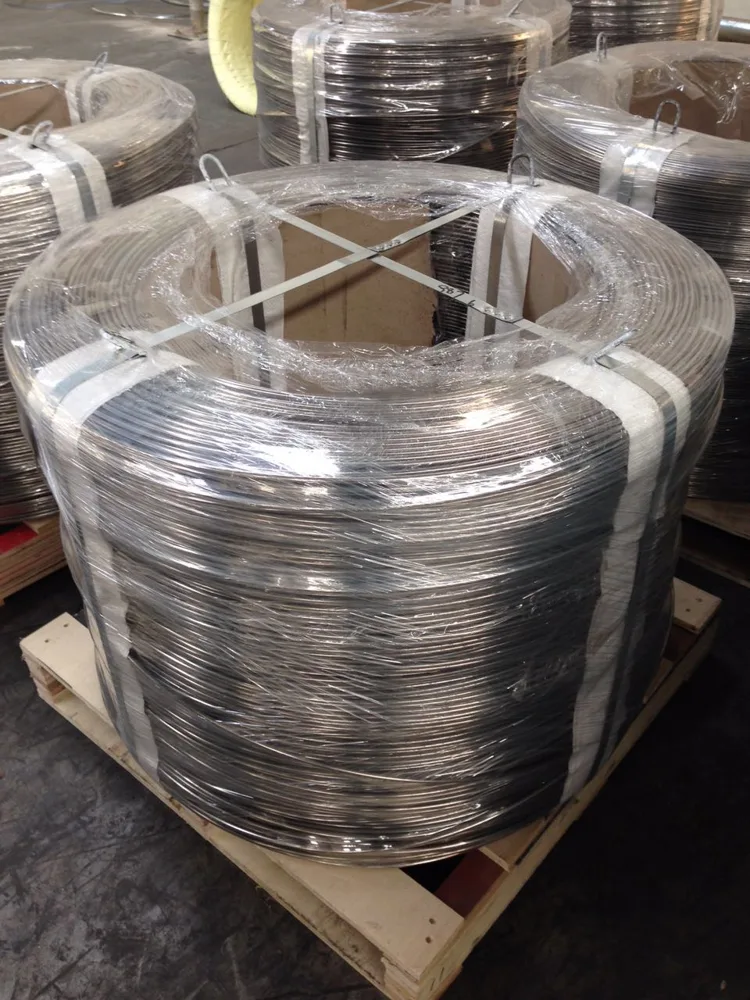
ภาพประกอบวิธีบรรจุ
ภาพประกอบผลิตภัณฑ์ลวดและการบรรจุของบริษัท ไม่ได้แสดงถึงล็อตหลอมที่ตรงกับเกรด สินค้าคงคลัง หรือเงื่อนไขส่งมอบโดยปริยาย