
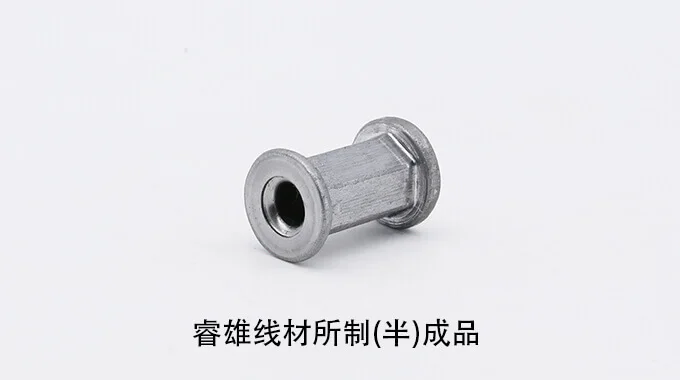
Origem e aplicação da composição
Composição de referência da edição indicada, não análise de corrida. Confirmar a norma do pedido e os requisitos distintos da matéria-prima e do produto acabado.
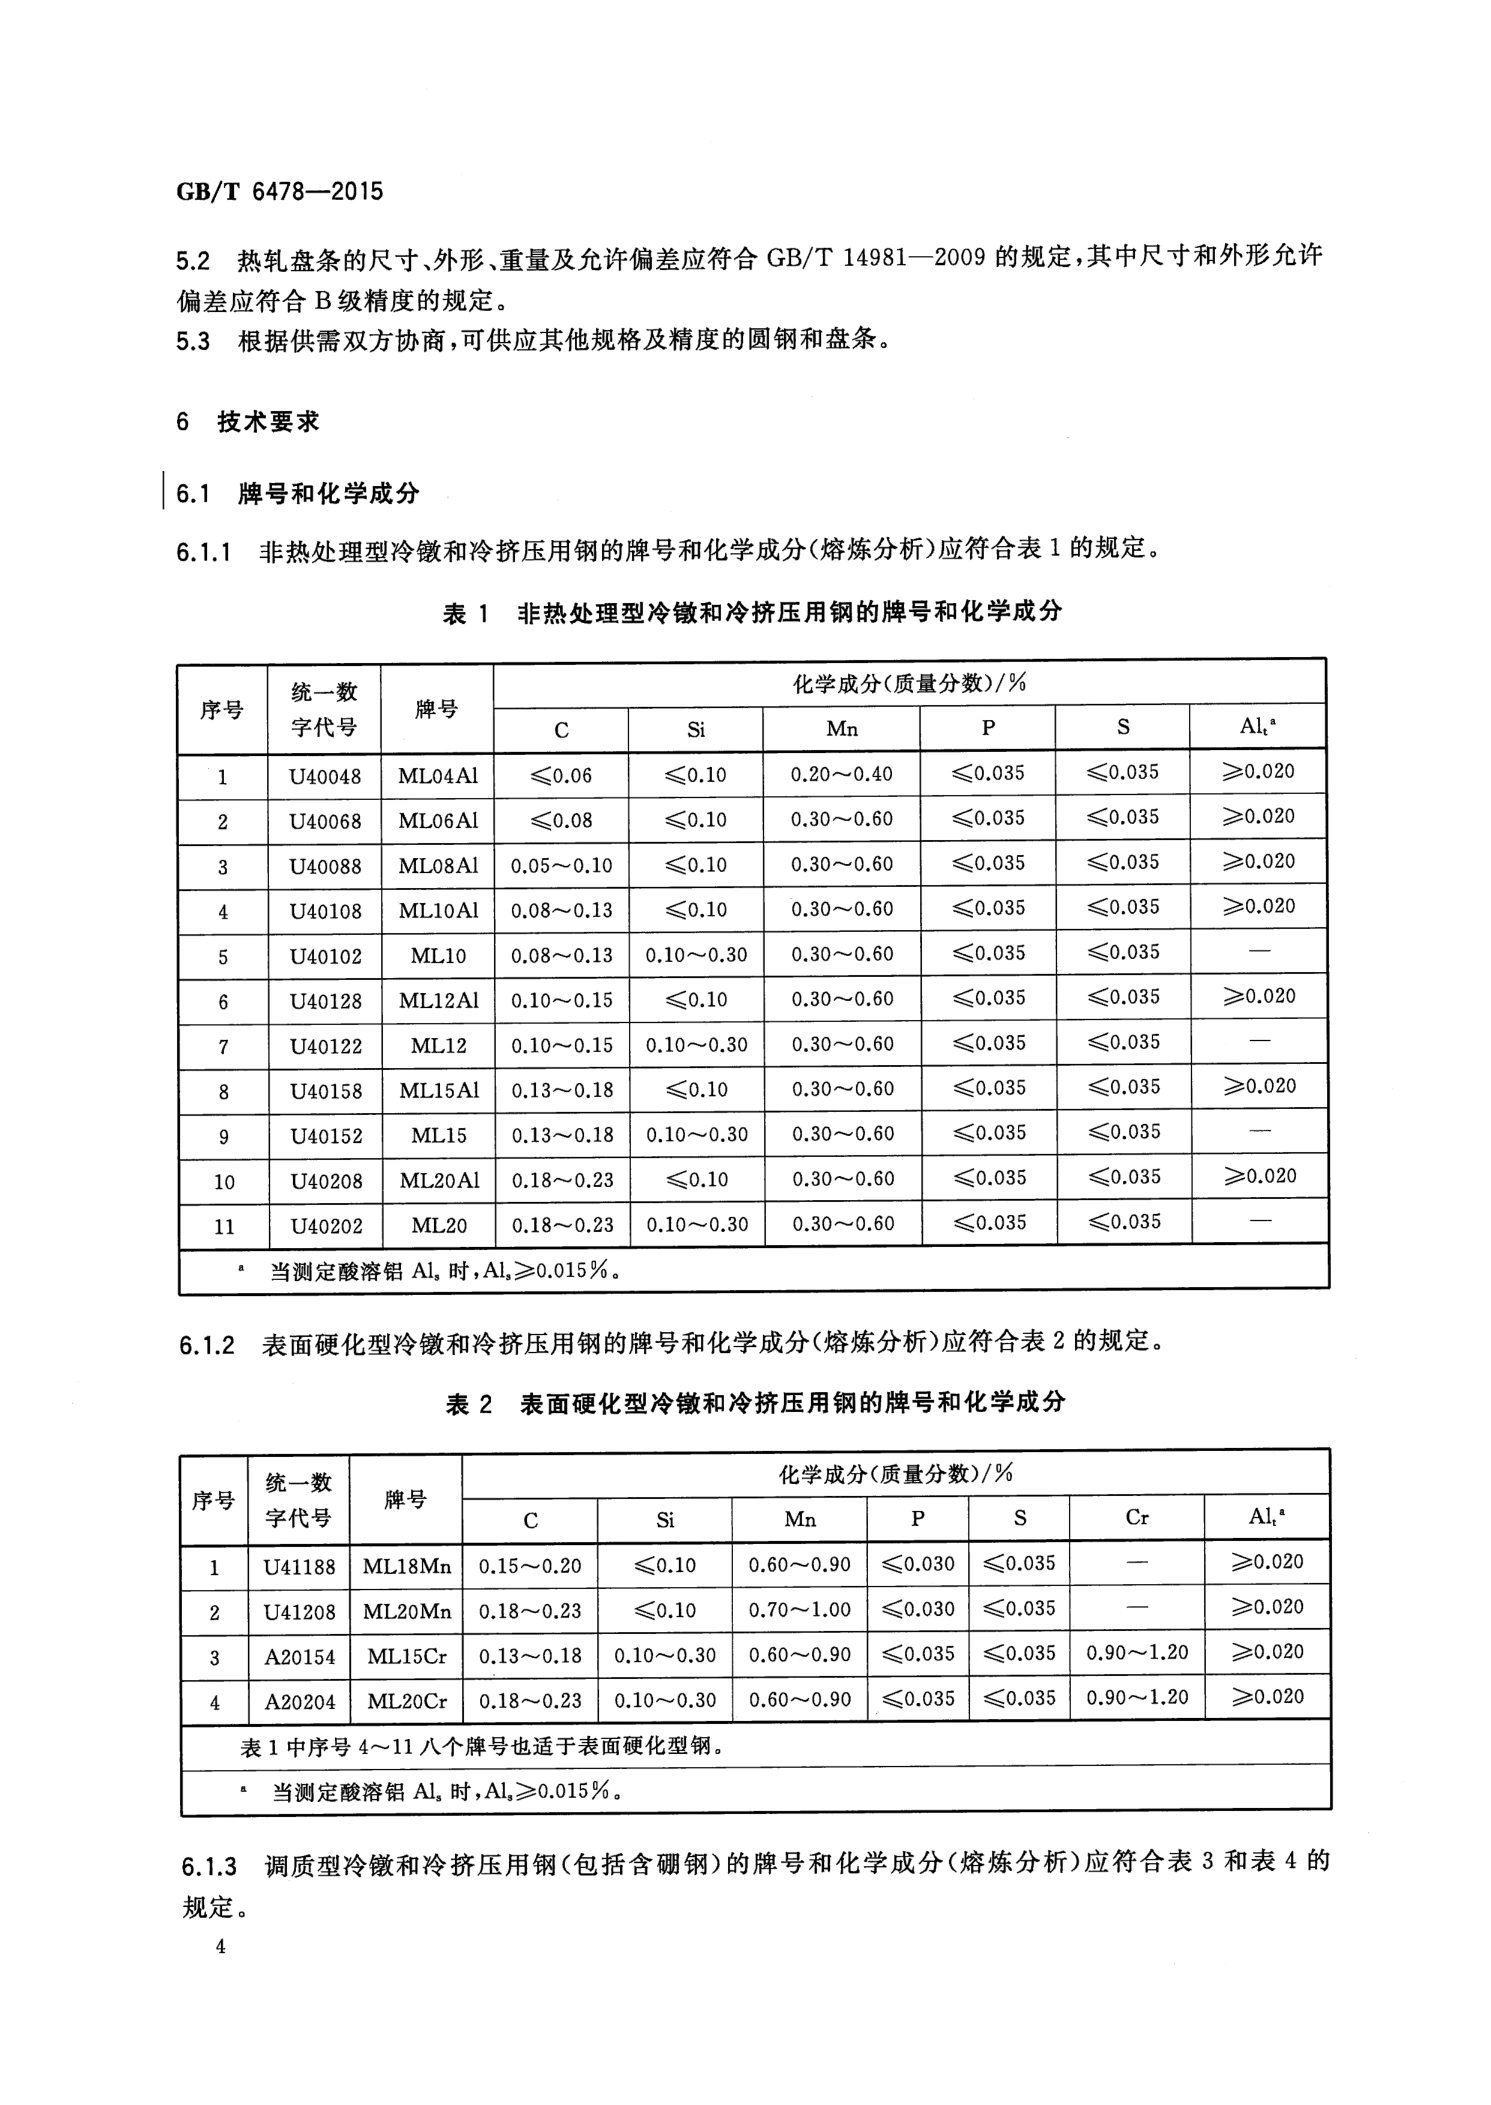
ML04Al · GB/T 6478-2015
| Elemento | Fração mássica / % |
|---|---|
| C | ≤0.06 |
| Si | ≤0.10 |
| Mn | 0.20~0.40 |
| P | ≤0.035 |
| S | ≤0.035 |
| Ni | ≤0.20 |
| Cr | ≤0.20 |
| Cu | ≤0.20 |
| Al(total) | ≥0.020 |
Fonte: GB/T 6478-2015
1. Composição química
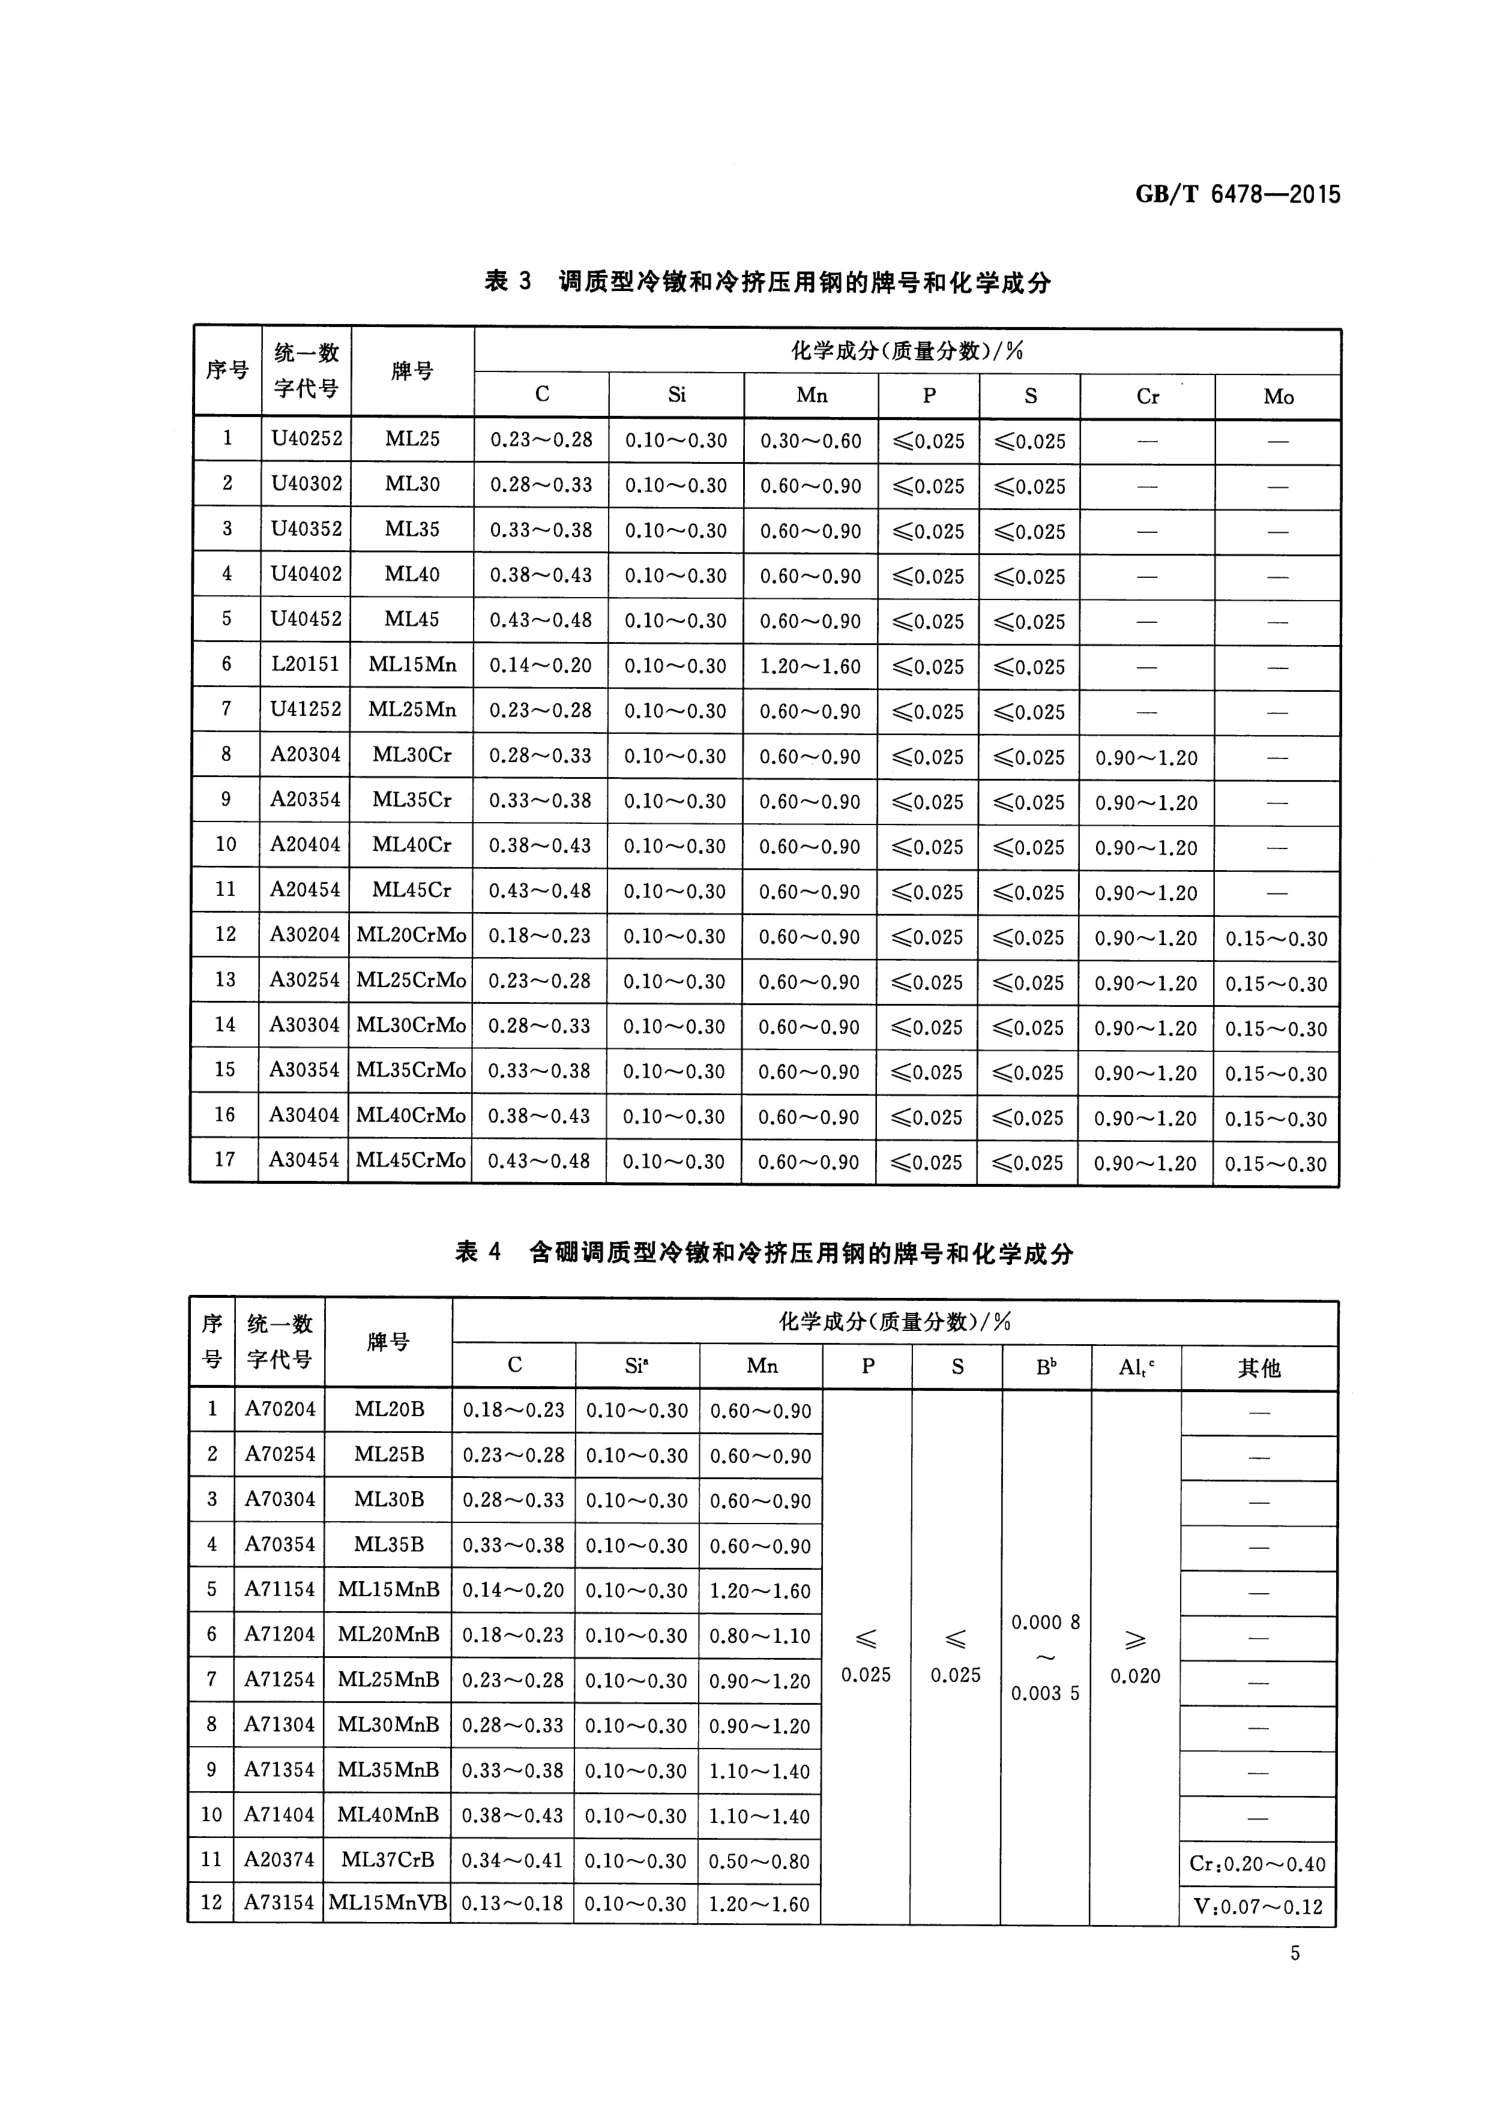
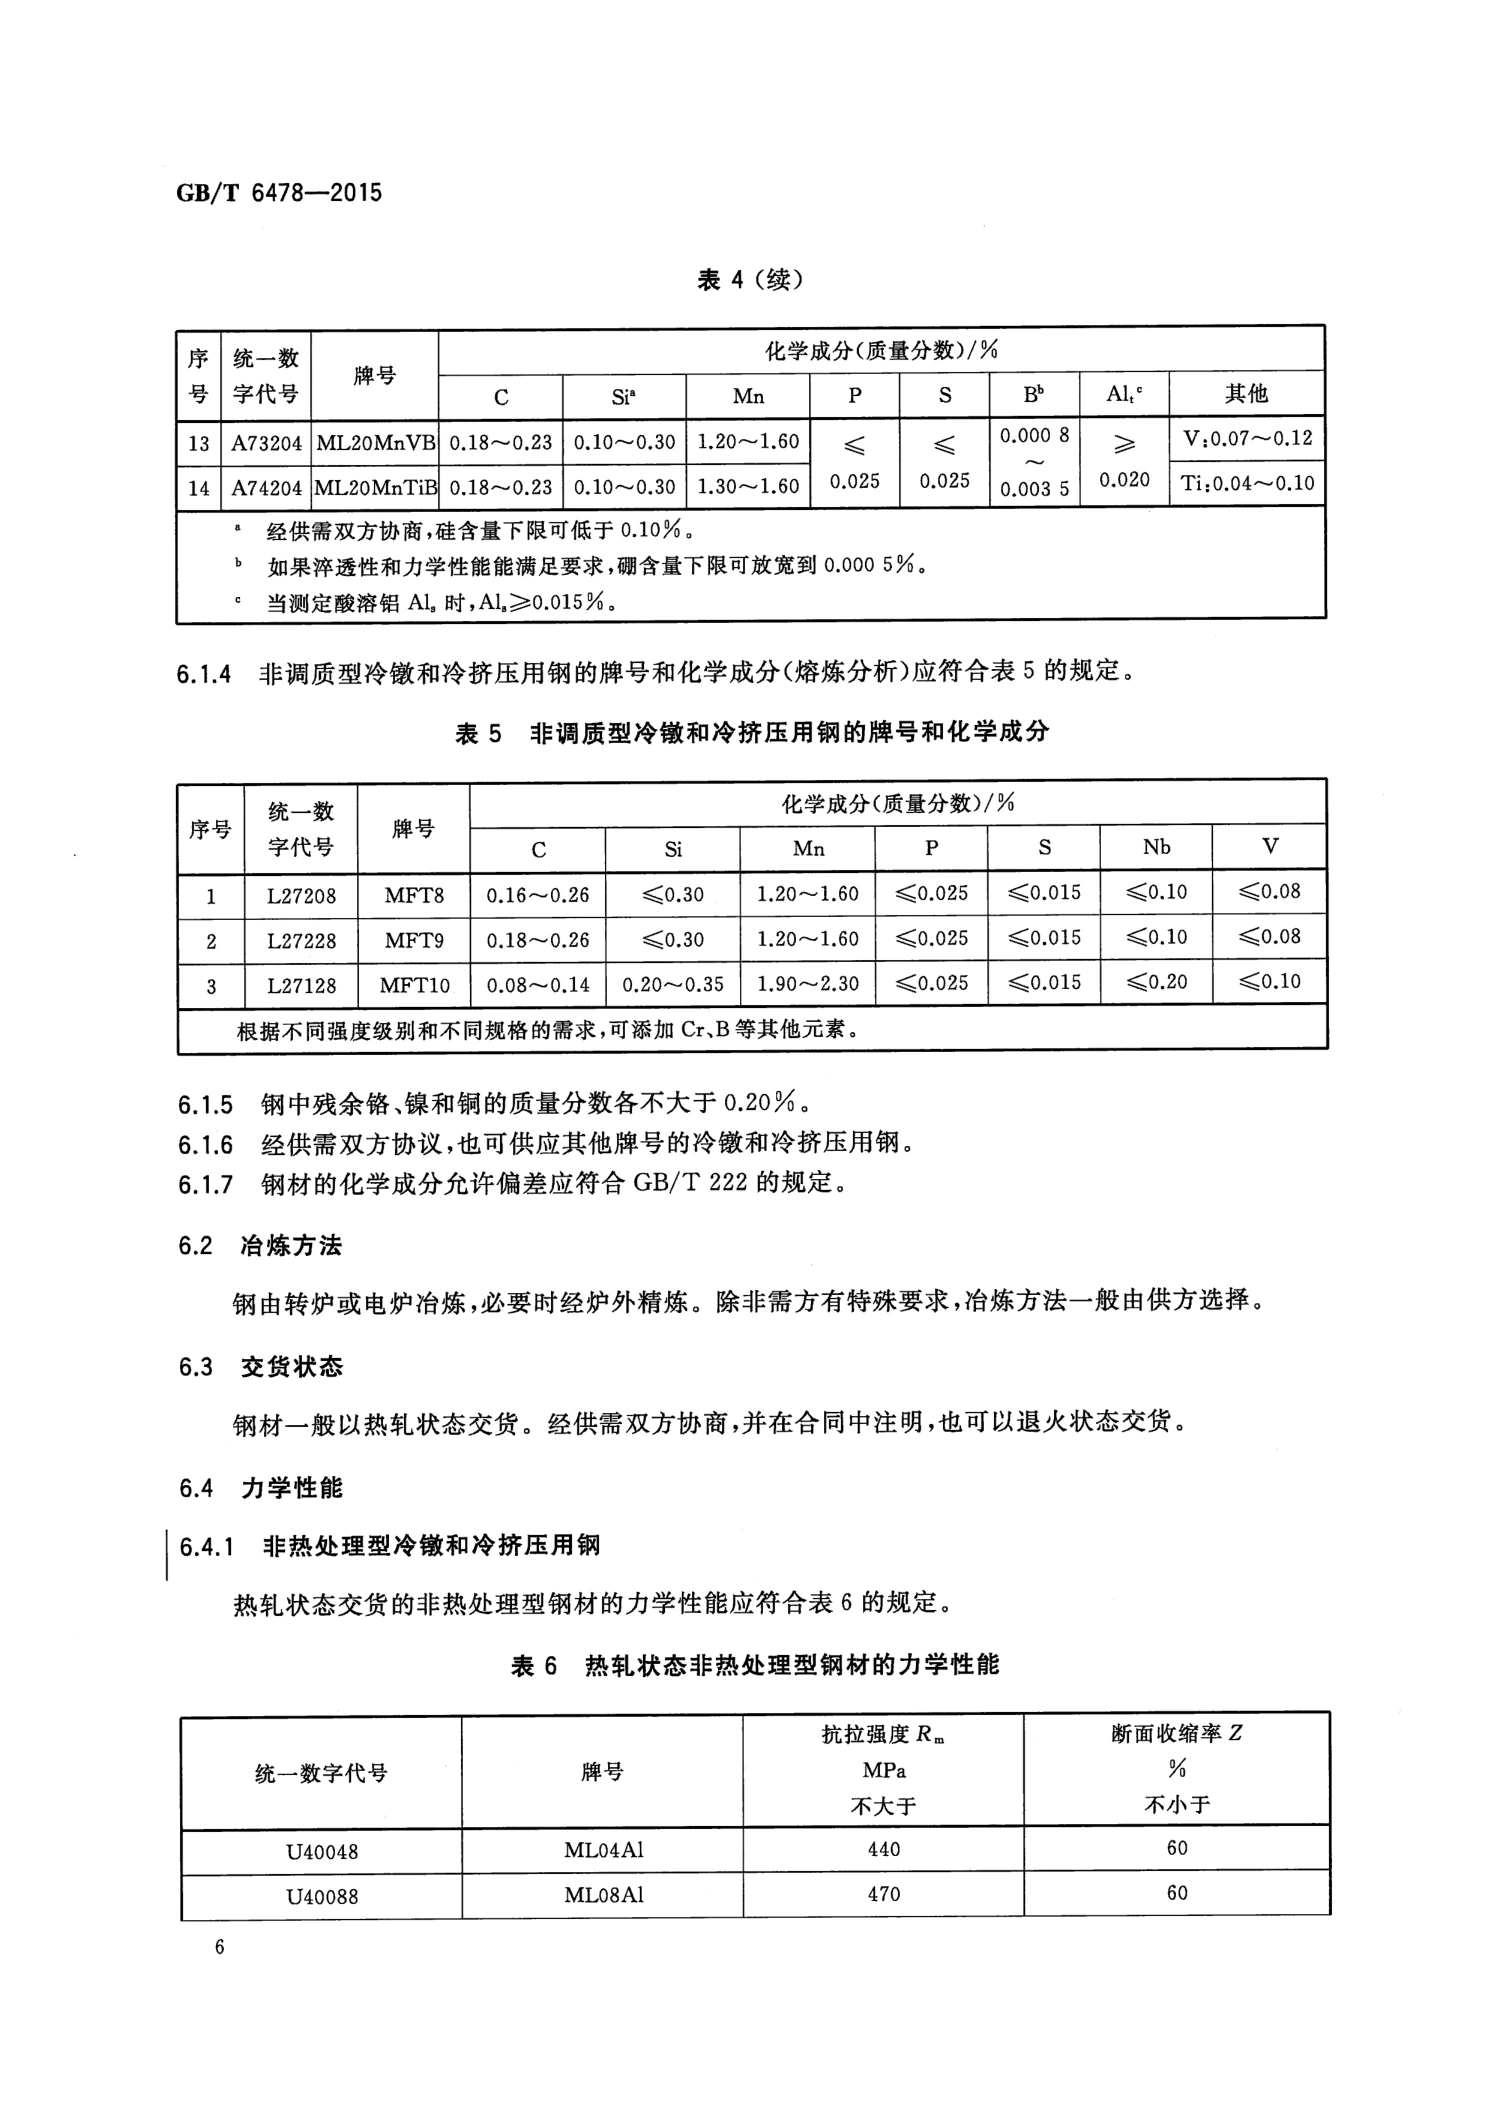
Tabela 1 - Composição química, porcentagem em massa
Quando for determinado o alumínio solúvel em ácido AL, Al≥0,015%.
2. Propriedades mecânicas
Tabela 2 Resistência à tração, redução de área e dureza do fio de aço para HD
2.1 Para o fio de aço para cabeçamento a frio produzido pelo processo HD, a resistência à tração e a redução de área devem atender às especificações da Tabela 2.
| Liga a) | Diâmetro nominal do fio de aço d/ mm | Resistência à tração Rm/ (N/mm²) | Taxa de encolhimento da seção transversal Z/ % | Dureza Rockwell b) / HRB |
|---|---|---|---|---|
| ML04Al ML08Al ML10Al | ≤3.00 | ≥460 | ≥50 | — |
| >3.00~4.00 | ≥360 | ≥50 | — | |
| >4.00~5.00 | ≥330 | ≥50 | — | |
| >5.00〜25.00 | ≥280 | ≥50 | <85 | |
| Nota: Quando o diâmetro nominal do fio de aço for superior a 20 mm, a taxa de encolhimento da seção transversal pode ser reduzida em 5%. | ||||
| a) A composição química da classe pode ser consultada em GB/T 6478. b) Os valores de dureza são apenas para referência. | ||||
Nota: Quando o diâmetro nominal do fio de aço for superior a 20 mm, a taxa de redução da seção transversal pode ser reduzida em 5%. a) A composição química da marca pode ser consultada em GB/T 6478. b) Os valores de dureza são apenas para referência.
Tabela 3 – Resistência à tração, redução de área e dureza do fio de aço produzido pelo processo SALD
2.2 O fio de aço para estampagem a frio produzido pelo processo SALD deve apresentar resistência à tração e taxa de encolhimento da seção transversal conforme especificado na Tabela 3.
| Liga a) | Resistência à tração Rm/ (N/mm²) | Taxa de encolhimento da seção transversal Z/ % | Dureza Rockwell b) HRB |
|---|---|---|---|
| ML04Al ML08Al ML10Al | 300〜450 | >70 | <76 |
| Nota: Quando o diâmetro nominal do fio de aço for superior a 20 mm, a taxa de encolhimento da seção transversal pode ser reduzida em 5%. | |||
| a) A composição química da classe pode ser consultada em GB/T 6478. b) Os valores de dureza são apenas para referência. | |||
Nota: Quando o diâmetro nominal do fio de aço for superior a 20 mm, a taxa de redução da seção transversal pode ser reduzida em 5%. a) A composição química da marca pode ser consultada em GB/T 6478. b) Os valores de dureza são apenas para referência.
2.3 As propriedades mecânicas do fio de aço com diâmetro nominal superior a 25.00 mm são definidas mediante acordo entre as partes fornecedor e comprador.
2.4 As propriedades mecânicas dos fios de aço cujas designações não constam da tabela serão definidas mediante acordo entre as partes fornecedora e compradora.
2.5 Forjamento de topo Para o fio de aço para estampagem a frio produzido pelo processo HD, a amostra de fio, após ser forjada a frio até atingir metade da altura original, não deve apresentar fissuras nem trincas; para o fio de aço para estampagem a frio produzido pelo processo SALD, a amostra de fio, após ser forjada a frio até atingir um terço da altura original, não deve apresentar fissuras nem trincas; para fios com diâmetro ≤5.0mm, não é realizado o ensaio de forjamento de topo.
2.3 As propriedades mecânicas do fio de aço com diâmetro nominal superior a 25.00 mm são definidas mediante acordo entre as partes fornecedor e comprador.
2.4 As propriedades mecânicas dos fios de aço cujas designações não constam da tabela serão definidas mediante acordo entre as partes fornecedora e compradora.
2.5 Forjamento de topo Para o fio de aço para estampagem a frio produzido pelo processo HD, a amostra de fio, após ser forjada a frio até atingir metade da altura original, não deve apresentar fissuras nem trincas; para o fio de aço para estampagem a frio produzido pelo processo SALD, a amostra de fio, após ser forjada a frio até atingir um terço da altura original, não deve apresentar fissuras nem trincas; para fios com diâmetro ≤5.0mm, não é realizado o ensaio de forjamento de topo.
3. Microestrutura
Tabela 4 – Faixa permitida para a profundidade da camada de descarbonetação
| Tabela 4 – Faixa permitida para a profundidade da camada de descarbonetação | A unidade é o milímetro. | |
|---|---|---|
| Diâmetro nominal do fio de aço/d | Profundidade da camada de descarbonetação total | Profundidade total da camada de descarbonetação |
| <10.00 | ≤0.02 | ≤0.01 d |
| ≥10.00—15.00 | ≤0.02 | ≤0.15 |
| ≥15.00〜25.00 | ≤0.03 | ≤0.20 |
| Nota: Quando o diâmetro nominal do fio de aço for superior a 25.00 mm, a faixa permitida para a profundidade da camada de descarbonetação será definida mediante acordo entre as partes fornecedor e comprador. | ||
6.1 Microestrutura: O fio de aço produzido pelo processo SALD deve apresentar uma microestrutura de perlita esferoidizada; o grau de esferoidização será definido em acordo entre as partes contratantes, sendo avaliado de acordo com os procedimentos estabelecidos na norma JB/T 5074; o método de inspeção da camada descarbonizada será determinado mediante acordo entre as partes.
6.2 Profundidade da camada de descarbonetação Os fios de aço produzidos pelo processo SALD devem ser submetidos à inspeção da camada de descarbonetação; as tolerâncias permitidas para a profundidade da camada de descarbonetação total em um único lado do fio e para a profundidade total da camada de descarbonetação (ferrita + camada de transição) devem atender às especificações estabelecidas na Tabela 4. O método de inspeção da camada de descarbonetação será definido mediante acordo entre as partes fornecedora e compradora.
6.3 Carburização Nos fios de aço produzidos pelo processo SALD, a superfície do fio não deve apresentar carburização; caso o fornecedor possa garantir essa condição, a inspeção poderá ser dispensada.
4. Tabela de correspondência entre as ligas de aço para estampagem a frio não tratadas termicamente e as designações nacionais e internacionais; a tabela de correspondência das designações encontra-se no Quadro B.1.
Tabela B.1 – Tabela de correspondência entre as classes de aço para estampagem a frio não tratado termicamente e as respectivas classificações nacionais e internacionais
| Código numérico unificado | Esta norma | GB/T 6478 | ISO 4954 | EN 10263-2 | JIS G3507-1 | ASTM A29/A29M |
|---|---|---|---|---|---|---|
| U40048 | ML04Al | ML04Al | CC4A | C4C | - | 1005 |