
Skład chemiczny
Analiza wytopowa, udział masowy %; nieokreślonych wartości nie traktuje się jako zera.
| Pierwiastek | Udział masowy / % |
|---|---|
| C | 1.15~1.25 |
| Si | ≤0.45 |
| Cr | 3.8~4.5 |
| V | 2.7~3.2 |
| Mn | ≤0.4 |
| P | ≤0.03 |
| S | ≤0.03 |
| Mo | 4.7~5.2 |
| W | 5.9~6.7 |
Warunki właściwości i stanu materiału
| Pozycja | Wymagania normy i właściwe stany materiału |
|---|---|
| Twardość w stanie wyżarzonym HBW / maksimum | 269 |
| Próba hartowania | Austenityzowanie 1200±10 °C; olej lub kąpiel solna, w razie sporu hartowanie w oleju; minimalna temperatura odpuszczania 560±10 °C; twardość ≥64 HRC; konkretne badanie według B.3. |
Objaśnienia normy i granice zamówienia
- Analiza wytopowa, udział masowy %. Kreska oznacza brak odrębnego wymagania normy, a nie zero.
- Bez zgody kupującego nie wolno celowo dodawać niewymienionych pierwiastków, poza niezbędnymi do zakończenia wytopu.
- Dopuszczalne odchyłki analizy produktu nie rozszerzają domyślnego zakresu wytopowego.
- Kategoria stali narzędziowej i twardość zależą od zastosowania, obróbki cieplnej i warunków badania, bez gwarancji przydatności do spęczania na zimno ani właściwości dowolnego stanu.
- Tabela 8, analiza wytopowa szybkotnącej stali narzędziowej wt%; domyślnie Mn≤.40%, każde P/S ≤.030%.
- Bez zgody kupującego nie wolno celowo dodawać niewymienionych pierwiastków (poza niezbędnymi do przeprowadzenia wytopu), kreski nie zastępuje się zerem.
- Po wyżarzaniu i ciągnieniu na zimno (+A+C) twardość może być wyższa o 50 HBW od stanu wyżarzonego (+A); po wyżarzaniu i walcowaniu na zimno (+A+CR) wyższa o 70 HBW. Wyłącznie dla HS6-5-2C i HS6-5-2-5 można uzgodnić S jako 0.060%~0.150%, Mn≤0.80% według uwagi f tabeli 8; do innych gatunków nie stosuje się wyjątku.
Podstawa danych: BS EN ISO 4957:2018, Table8 i uwaga a–f. Dane strony nie zastępują oficjalnej normy, uzgodnienia technicznego zamówienia ani dokumentów jakości.
Przykład sposobu pakowania
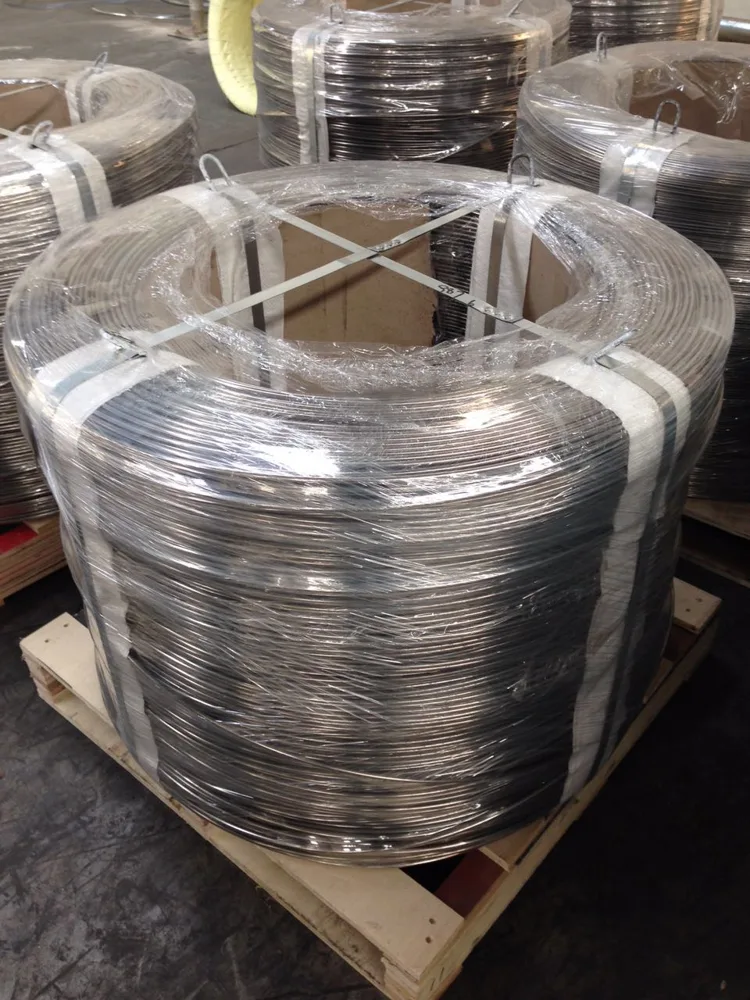
Zdjęcia produktu i opakowania są wyłącznie poglądowe; nie przedstawiają określonego wytopu, zapasów, wymiarów ani domyślnego sposobu dostawy. Postać materiału, stan dostawy, pakowanie i wymagania odbioru należy potwierdzić w zapytaniu i zamówieniu.