
Źródło i zakres składu chemicznego
Skład referencyjny dla podanego wydania normy, nie analiza wytopu. Normę zamówienia oraz wymagania dla wsadu i wyrobu gotowego należy potwierdzić oddzielnie.
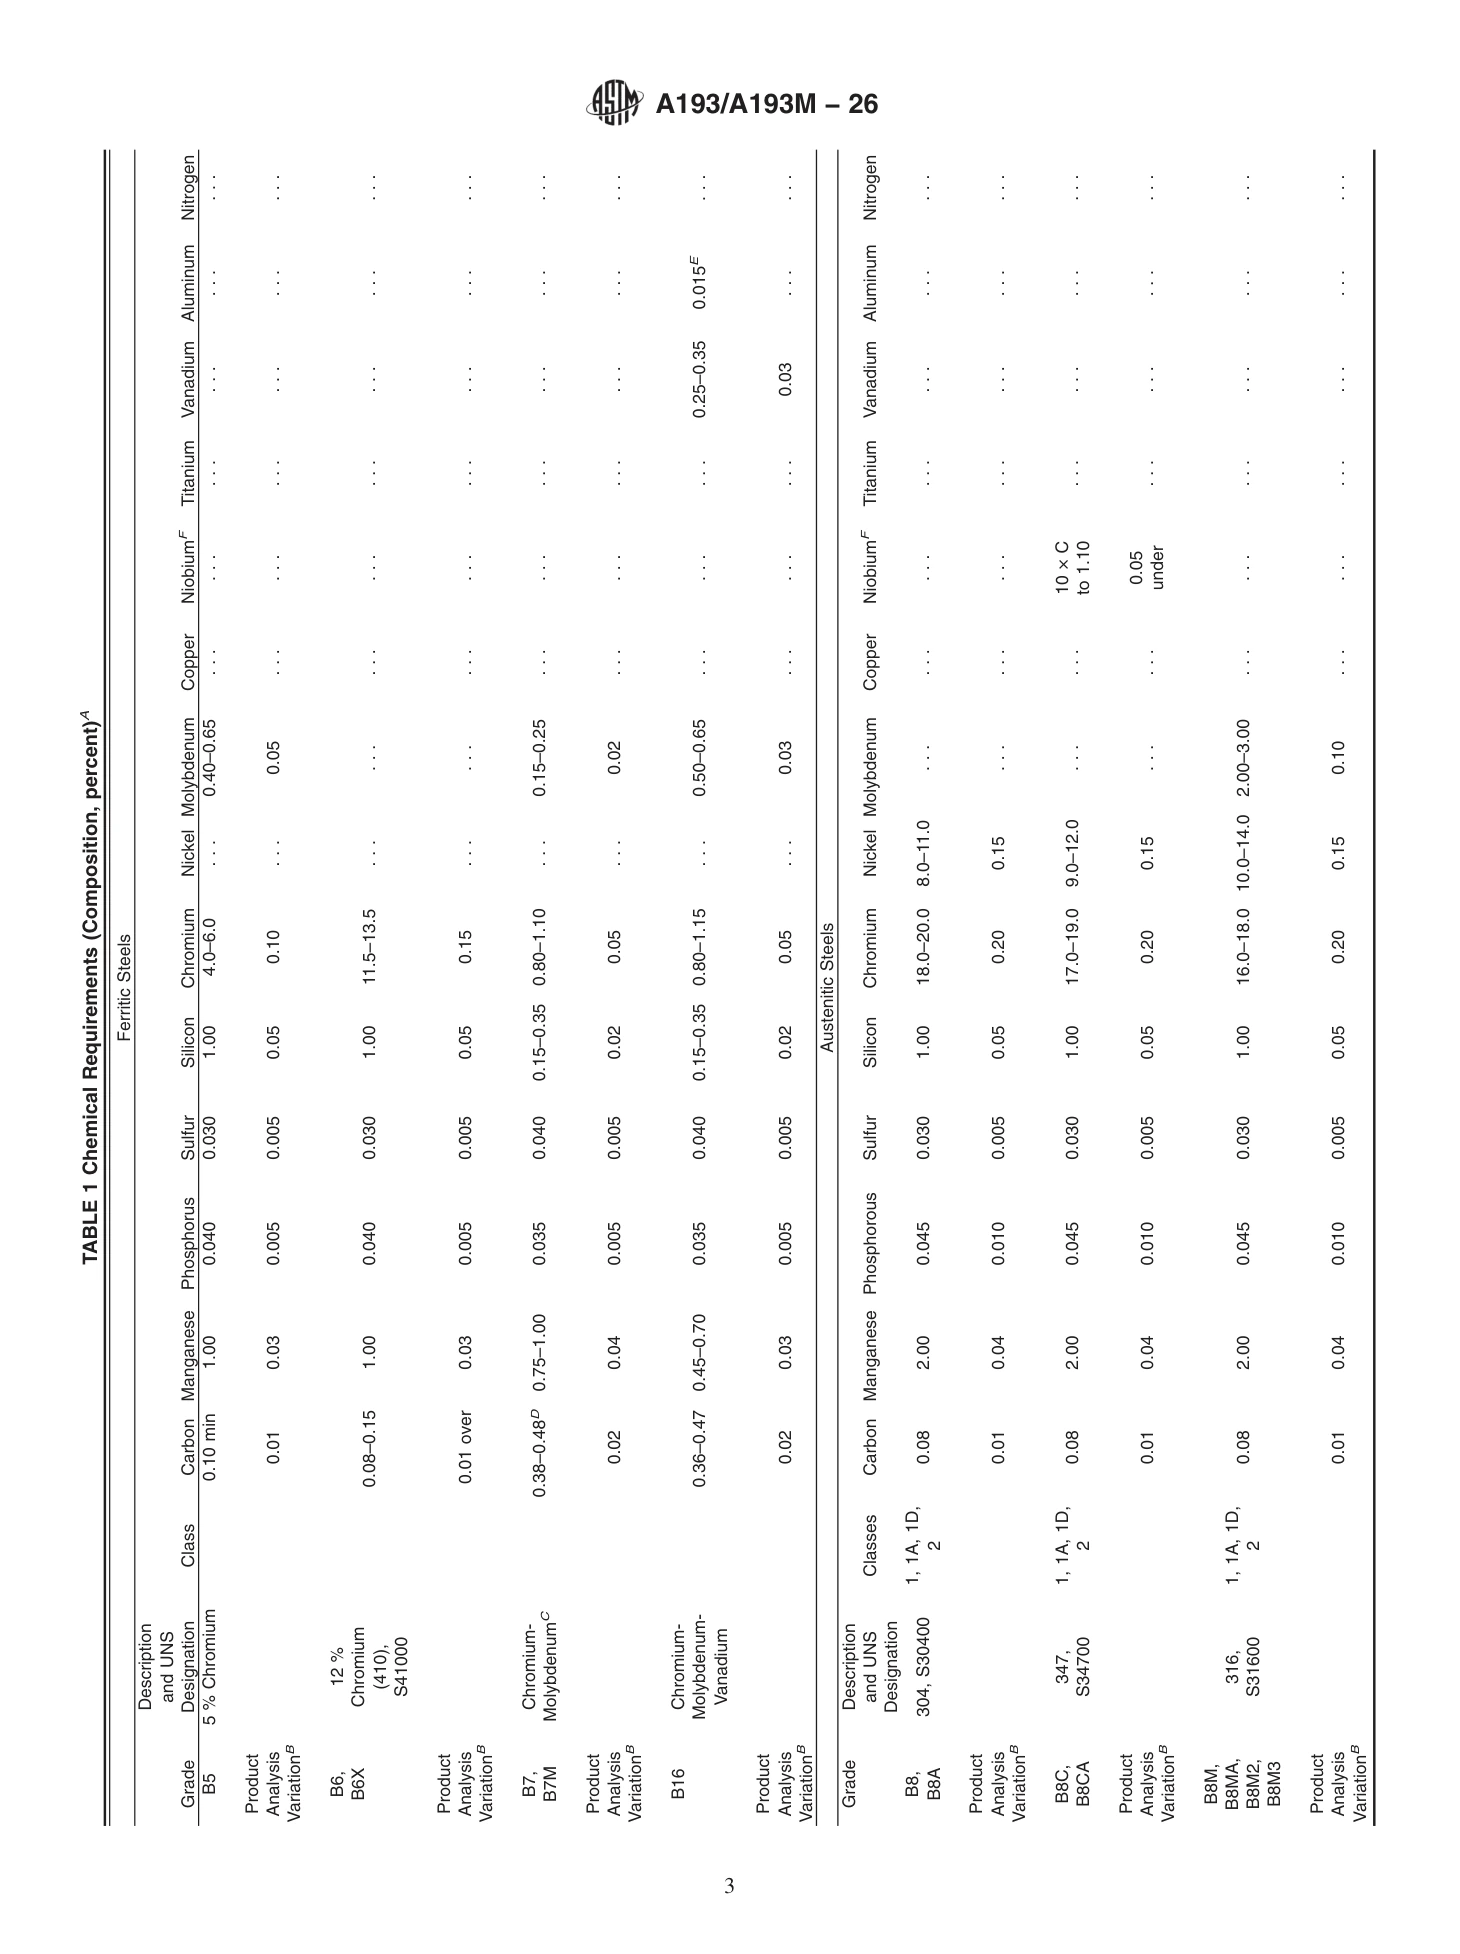
B7 Bolting Material · ASTM A193/A193M-26
| Pierwiastek | Udział masowy / % |
|---|---|
| C | 0.38—0.48 |
| Mn | 0.75—1.00 |
| P | ≤ 0.035 |
| S | ≤ 0.040 |
| Si | 0.15—0.35 |
| Cr | 0.80—1.10 |
| Ni | Nie określono; nie oznacza zera |
| Mo | 0.15—0.25 |
| Cu | Nie określono; nie oznacza zera |
| Nb | Nie określono; nie oznacza zera |
| Ti | Nie określono; nie oznacza zera |
| V | Nie określono; nie oznacza zera |
| Al | Nie określono; nie oznacza zera |
| N | Nie określono; nie oznacza zera |
Źródło: ASTM A193/A193M-26
ASTM A193/A193M-26 — skład i warunki normowe
Normowe wymagania referencyjne opracowane według ASTM A193/A193M-26. Skład surowca oraz Class, obróbkę cieplną i warunki właściwości gotowych elementów potwierdza się oddzielnie; nie oznaczają rzeczywistej dostawy ani pomiarów wytopu lub partii.
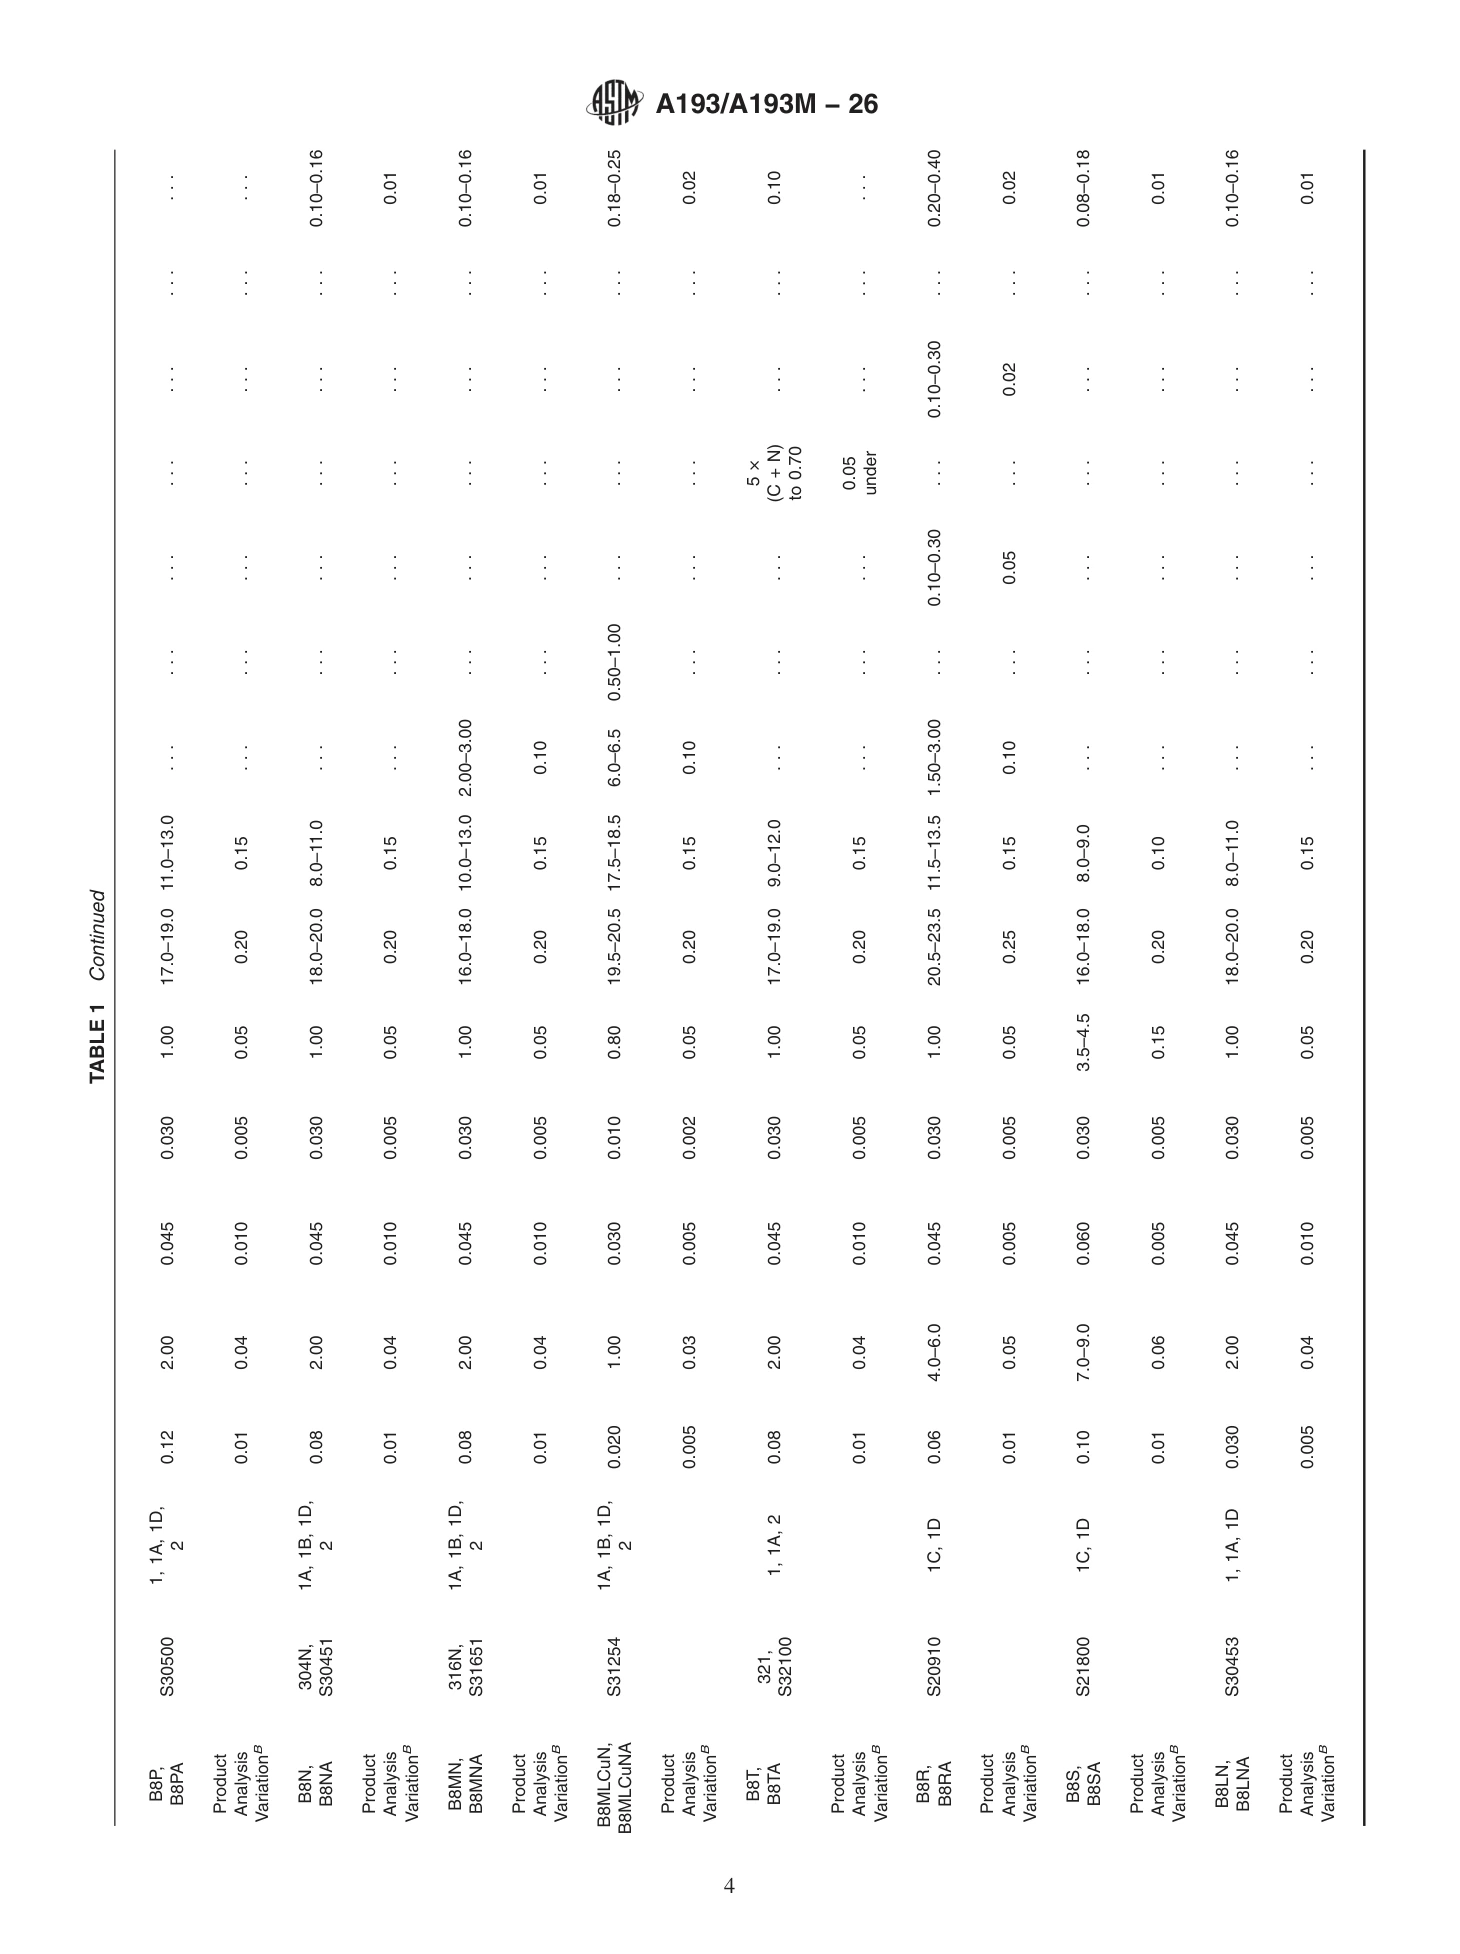
Skład chemiczny: tabela 1, fizyczna strona 3; udział masowy wt%. Wartości są granicami górnymi, zakresy, minima i wymagania dynamiczne oznaczono oddzielnie.
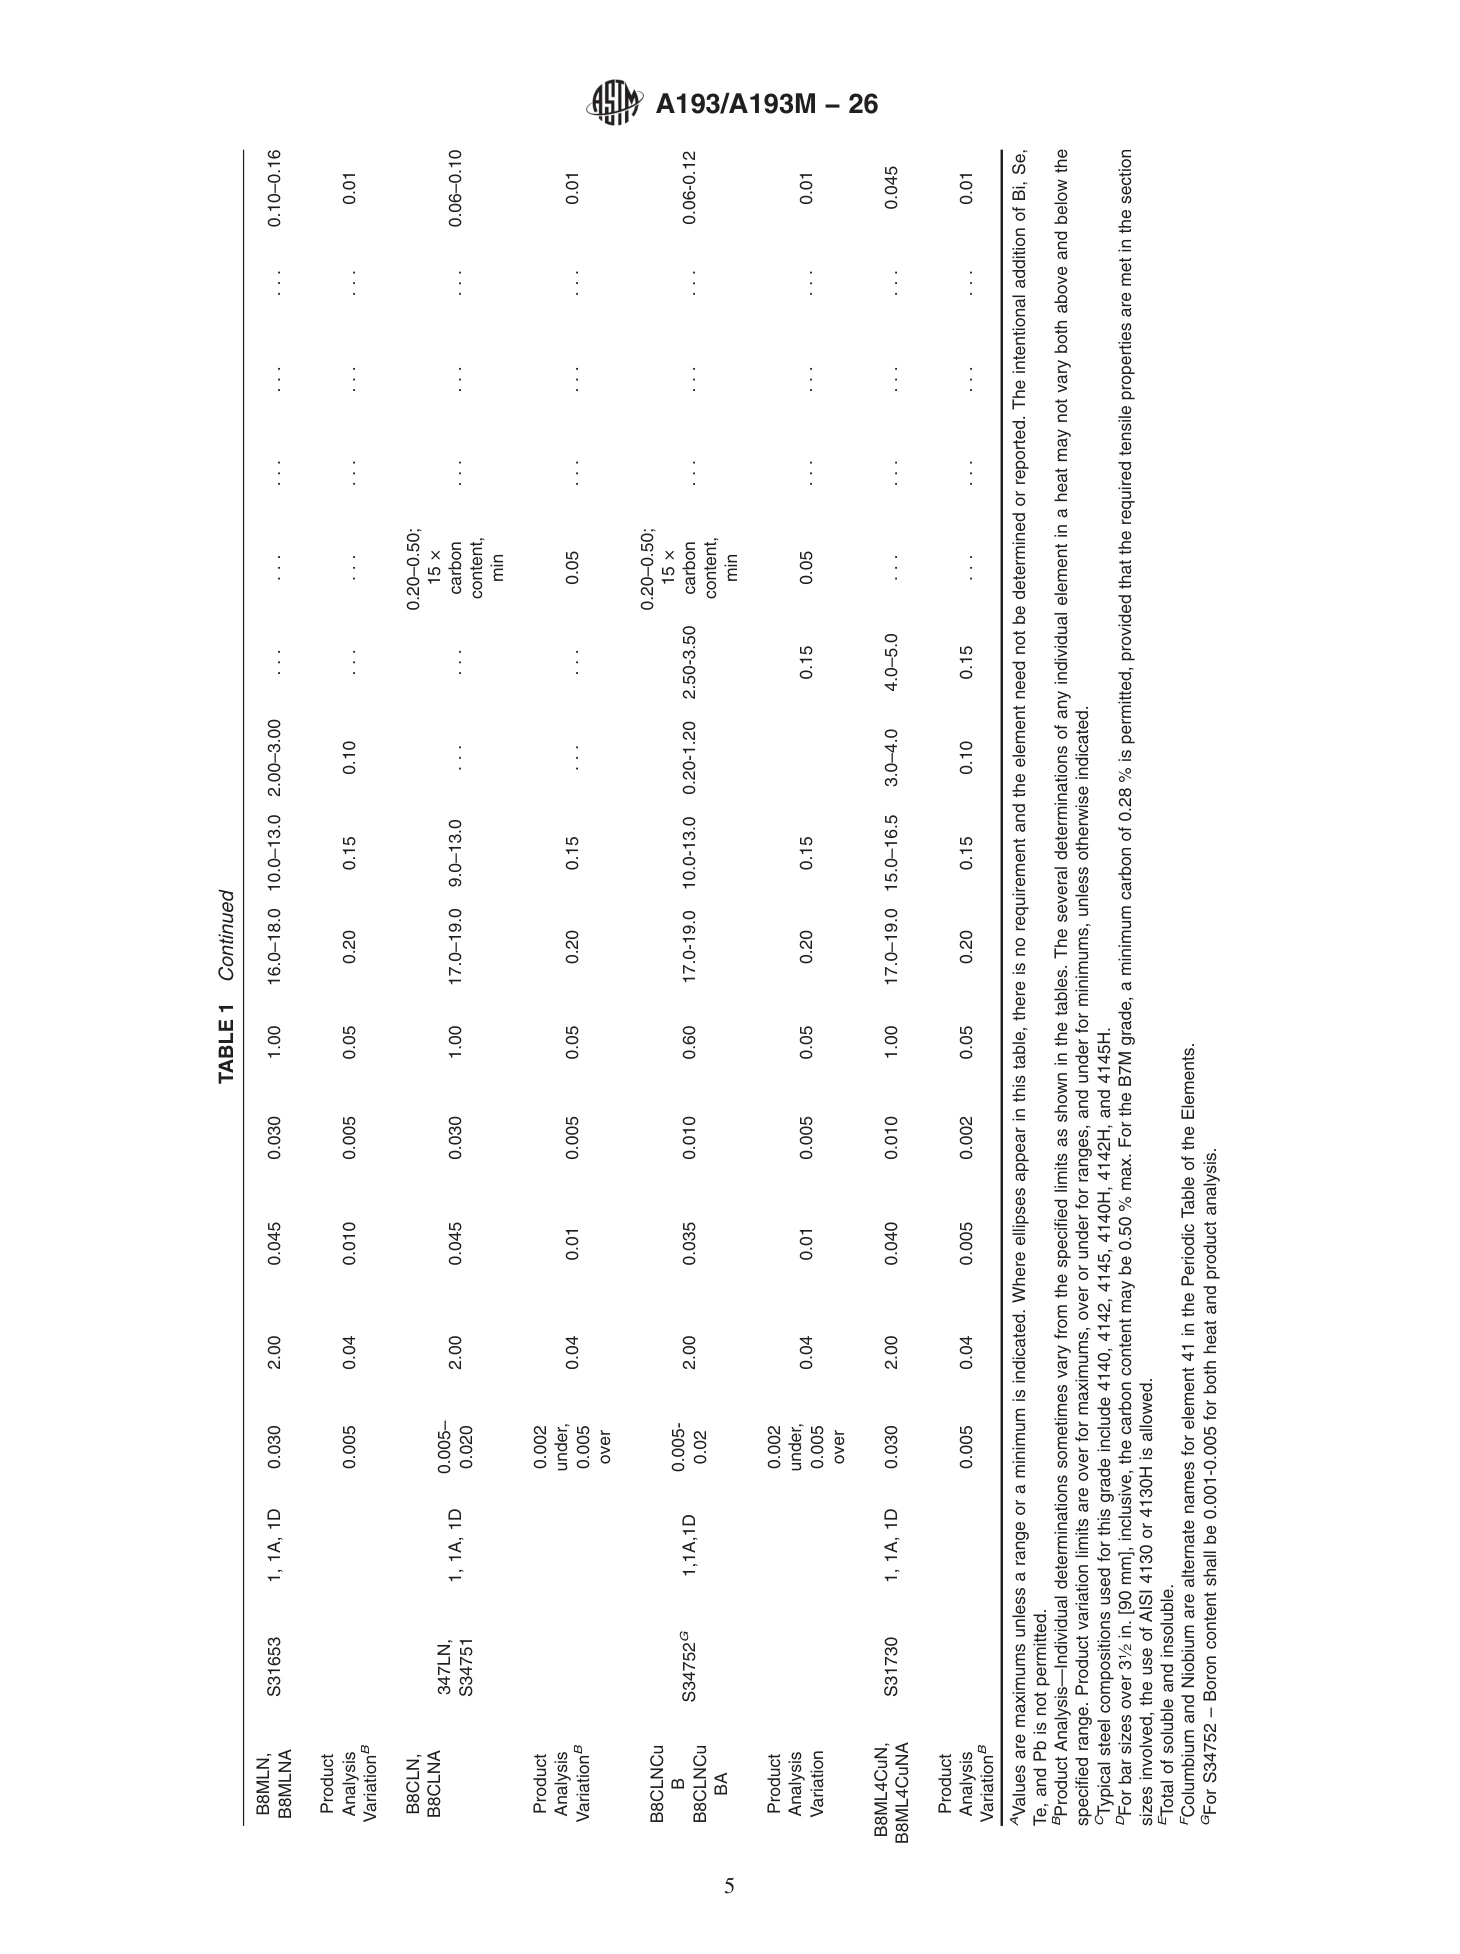
Tabela 1, przypis C: wymienione podobne gatunki stali są wyłącznie przykładami, bez potwierdzania równoważności materiałów ani zatwierdzenia zamienności; konkretny skład chemiczny i warunki zamówienia wymagają oddzielnego potwierdzenia.
Dopuszczalne odchyłki analizy kontrolnej produktu są niezależne od podstawowego zakresu składu; zabronione celowe dodawanie Bi, Se, Te, Pb.
Dopuszczalne odchyłki analizy kontrolnej produktu (wt%, tabela 1; nie wolno dodawać bezpośrednio do podstawowego zakresu składu)
Dopuszczalne odchyłki analizy kontrolnej produktu są niezależne od wymagań tabeli; ten sam pierwiastek tego samego wytopu nie może jednocześnie przekraczać obu końców zakresu. Dla maksimum wyłącznie w górę, dla zakresu w górę lub w dół, dla minimum wyłącznie w dół, chyba że podano inaczej. Odchyłek nie wolno z góry dodawać do zakresu tabeli.
Właściwości w jednostkach calowych (tabela 2)
Według 1.6 stosuje się jednostki calowe, jeśli zamówienie lub umowa nie określa metrycznego wydania M; według 1.7 oba systemy jednostek stosuje się niezależnie, bez mieszania ani łączenia przeliczeń. Właściwości są wymaganiami w temperaturze pokojowej po odpowiedniej obróbce cieplnej; konkretne Class, postać produktu, próbki i zamówienie wymagają osobnego potwierdzenia.
| Gatunek | Class | Warunek średnicy | Obróbka cieplna / minimalna temperatura odpuszczania | Rm≥ ksi | Rp0.2≥ ksi | A4D≥ % | Z≥ % | Górna granica twardości | Przypis | Fizyczna strona |
|---|---|---|---|---|---|---|---|---|---|---|
| B7 | Gatunek ferrytyczny | 2½ in i poniżej | Minimalna temperatura odpuszczania 1100 °F | 125 | 105 | 16 | 50 | 321 HBW lub 35 HRC | 6 | |
| B7 | Gatunek ferrytyczny | Powyżej 2½ do 4 in | Minimalna temperatura odpuszczania 1100 °F | 115 | 95 | 16 | 50 | 321 HBW lub 35 HRC | 6 | |
| B7 | Gatunek ferrytyczny | Powyżej 4 do 7 in | Minimalna temperatura odpuszczania 1100 °F | 100 | 75 | 18 | 50 | 321 HBW lub 35 HRC | 6 |
Właściwości metryczne (tabela 3)
Według 1.6 stosuje się jednostki calowe, jeśli zamówienie lub umowa nie określa metrycznego wydania M; według 1.7 oba systemy jednostek stosuje się niezależnie, bez mieszania ani łączenia przeliczeń. Właściwości są wymaganiami w temperaturze pokojowej po odpowiedniej obróbce cieplnej; konkretne Class, postać produktu, próbki i zamówienie wymagają osobnego potwierdzenia.
| Gatunek | Class | Warunek średnicy | Obróbka cieplna / minimalna temperatura odpuszczania | Rm≥ MPa | Rp0.2≥ MPa | A4D≥ % | Z≥ % | Górna granica twardości | Przypis | Fizyczna strona |
|---|---|---|---|---|---|---|---|---|---|---|
| B7 | Gatunek ferrytyczny | M64 i poniżej | Minimalna temperatura odpuszczania 593 °C | 860 | 725 | 16 | 50 | 321 HBW lub 35 HRC | 7 | |
| B7 | Gatunek ferrytyczny | Powyżej M64 do M100 | Minimalna temperatura odpuszczania 593 °C | 795 | 655 | 16 | 50 | 321 HBW lub 35 HRC | 7 | |
| B7 | Gatunek ferrytyczny | Powyżej M100 do M180 | Minimalna temperatura odpuszczania 593 °C | 690 | 515 | 18 | 50 | 321 HBW lub 35 HRC | 7 |
Granice postaci, obróbki cieplnej i kontroli
- 9.1.1: wymagania rozciągania tabel 2/3 dotyczą temperatury pokojowej po obróbce cieplnej. Elementy ze stali nierdzewnej umocnionej odkształceniowo (Class 2/2B/2C) bada się w pełnym wymiarze po umocnieniu odkształceniowym; przy niewystarczającej zdolności urządzeń dla elementów o średnicy powyżej 1.500 in. dopuszcza się próbki obrobione mechanicznie. Przy sprzeczności wyników rozstrzygają wyniki pełnowymiarowe. Oryginał podaje ten warunek wymiaru wyłącznie w jednostkach calowych, bez tworzenia metrycznego punktu granicznego.
- 9.1.2, 12.1.3: właściwe elementy z łbem wymagają także pełnowymiarowej próby rozciągania z klinem; minimalne obciążenie oblicza się z wymaganej wytrzymałości na rozciąganie i pola przekroju czynnego gwintu. Jednostki: ksi×in² daje kip (×1000 daje lbf), MPa×mm² daje N (÷1000 daje kN); nie wolno oznaczać bezpośredniego iloczynu bez normalizacji jako lbf lub kN. Pole przekroju czynnego sprawdzić według A962/A962M. Właściwości próbek materiału nie zastępują właściwych badań gotowych elementów; rodzaj łba, wymiary i długości potwierdzić według 12.1.3.
- 9.2.1: twardość według tabel 2/3, badanie według A962/A962M lub F606/F606M. Maksymalna twardość tabeli nie oznacza wykonania badania twardości gotowego produktu.
- 6.1.2, 6.1.3: zabronione hartowanie w wodzie ferrytycznych gatunków obrabianych cieplnie po spęczaniu lub wykonaniu gwintu. Z wyjątkiem określonego odstępstwa B6X, ciągnienie na zimno po obróbce cieplnej w celu kontroli wymiarów wymaga odprężania po ciągnieniu, w temperaturze nie niższej od pierwotnej temperatury odpuszczania pomniejszonej o 55°C, oraz badań mechanicznych po odprężaniu.
- 6.1.5: B7/B7M hartuje się w ośrodku ciekłym i odpuszcza; sposób nagrzewania i specjalne wymagania B7 potwierdza się oddzielnie według postanowień i zamówienia.
Pozycja odroczona
- Oryginał podaje powyżej 3½ in.[90 mm] (włącznie), co jest sprzecznym sformułowaniem granicy; zachowano oryginał i wstrzymano automatyczną ocenę punktu 90 mm; dla dużych wymiarów C może wynosić do 0.50%. Dla B7M przy spełnieniu właściwości rozciągania odpowiedniego przekroju dopuszcza się minimum C 0.28% i 4130/4130H; nie wolno ogólnie zmieniać dolnej granicy B7.
Kontakt: website@chqwire.net. Dane służą wyłącznie jako odniesienie do doboru technicznego, nie stanowią oferty, gwarancji umownej ani świadectwa jakości wytopu lub partii; rozstrzygają właściwe normy, zamówienie i świadectwo jakości.