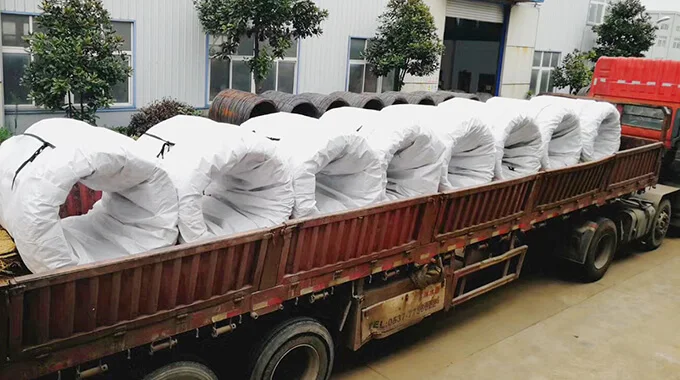
Tekniske data for ML30CrMnSi · ståltråd til kaldstuking. Standard: GB/T 5953. Se kjemisk sammensetning, mekaniske egenskaper og relevante tekniske krav for materialkvaliteten.
Levering og teknisk vurdering · Creation Group tar imot forespørsler om levering og teknisk vurdering av dette produktet. Spesifikasjoner, leveringstilstand, mengde og kontrolldokumenter avklares etter teknisk vurdering og fastsettes i bestillingens tekniske avtale.
Kilde til kjemisk sammensetning og gyldighetsområde
Nedenfor vises referansesammensetning fra de angitte standardutgavene, ikke målte verdier fra et smelteparti. Gjeldende standard for bestillingen samt krav til råvarer og ferdigprodukter må bekreftes hver for seg.
Kilde: GB/T 28906-2025 · ML30CrMnSi · p.9
Element
Massefraksjon / %
C
0.28~0.34
Si
0.90~1.20
Mn
0.80~1.10
P
≤0.025
S
≤0.020
Cr
0.80~1.10
2. Mekaniske egenskaper
Tabell 4 Mekaniske egenskaper for legert ståltråd av seigherdbar type
Kvalitetsbetegnelse a)
Diameter / mm
SALD
SA
Strekkfasthet Rm / MPa
Rockwell-hardhet / HRB
Kontraksjon Z / %
Strekkfasthet Rm / MPa
Kontraksjon Z / %
Rockwell-hardhet / HRB
ML30CrMnSi
≤60
600-750
-
≥50
460~660
≥55
≤93
>6.00-12.00
580-730
-
>12.00-25.00
550-700
≤95
a) For kvalitetens kjemiske sammensetning, se GB/T 6478.
2.1 Mekaniske egenskaper for ståltråd levert i tilstand HD avtales mellom leverandør og kjøper. 2.2 De mekaniske egenskapene til ståltråd av seigherdbar type skal i leveringstilstand oppfylle tabell 3 og 4. 2.3 For ståltråd levert i rette lengder eller slipt tilstand tillates 10% variasjon i mekaniske egenskaper. 2.4 Mekaniske egenskaper for ståltråd med nominell diameter over 25.00mm avtales mellom leverandør og kjøper. 2.5 Mekaniske egenskaper for kvaliteter som ikke er oppført i tabellen, avtales mellom leverandør og kjøper. 2.6 Stukeprøving. Ståltrådprøven kaldstukes til halvparten av opprinnelig høyde. Overflaten skal være fri for sprekker og revner. Ved avtale kan prøven også stukes til en tredel eller en firedel av opprinnelig høyde.
3. Mikrostruktur
Tabell 6 · Tillatt avkullingsdybde
For sfæroidiseringsglødet ståltråd kan strukturen etter sfæroidisering kontrolleres når kjøperen krever det og dette er angitt i kontrakten. Leverandør og kjøper avtaler akseptnivå og prøvingsmetode.
Nominell diameter på ståltråden
Dybde av fullstendig avkulling
Samlet avkullingsdybde
≤8.00
≤0.02
≤0.10
>8.00-15.0
≤0.02
≤0.15
>15.0-25.0
≤0.03
≤0.20
>25.0-45.0
Etter avtale
Etter avtale
3.1 Avkulling: Avkullingslaget ved trådoverflaten kan kontrolleres når kjøperen krever det og kravet står i kontrakten. Tillatte dybder på én side for full og samlet avkulling (ferritt + overgangssjikt) følger tabell 6. Særkrav til avkullingslaget avtales mellom partene. For trådkvaliteter med karboninnhold på høyst 0.30% avtaler partene kontrollmetoden. 3.2 Oppkulling. Overflaten på ståltråden skal ikke ha oppkulling. Kontrollen kan utelates når leverandøren kan garantere at kravet er oppfylt.
4. Overflatekvalitet
4.1 Overflaten på ståltråden skal være glatt og uten sprekker, overflatesår, valserfolder, delaminering, trekkmerker og rust. Enkelte groper, forhøyninger, inntrykksmerker og riper er tillatt når dybden ikke overstiger halve diametertoleransen. Oksidasjonsfarge på overflaten er tillatt for tråd som leveres glødet. 4.2 Krav til overflatebelegg på ståltråden avtales mellom leverandør og kjøper.
TEKNISK MERKNAD
Merknader om bruk og bestilling
Kjemisk sammensetning, mekaniske egenskaper, leveringstilstand og øvrige tekniske krav fastsettes i henhold til gjeldende utgave av den relevante standarden, kundens tegninger og den tekniske avtalen for ordren. Informasjonen på nettstedet erstatter ikke formell kvalitetsdokumentasjon.
OPPLYSNINGER FOR PRISFORESPØRSEL
Anbefalte opplysninger i den tekniske forespørselen
Materialbetegnelse og gjeldende standard
Tråddiameter eller tverrsnitt, leveringstilstand og mengde
Deltegning, formingsstasjoner eller bilder av feil, hvis tilgjengelig
Krav til prøving, sertifikater eller rapporter
RELATERTE PRODUKSJONSMULIGHETER
Relaterte kompetanser innen produksjon og kvalitetssikring
Karbonekvivalentkalkulator — ML30CrMnSi
Grunnlag: GB/T 5953
Kilde til kjemisk sammensetning: GB/T 28906-2025
Gjengitt fra den oppgitte standarden
Kildens opprinnelige ordlyd
Tabell 3 og fortsettelse
IIW / CEV
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15Bidrag fra kjente grunnstoffer, ikke en fullstendig verdi: 0.5733–0.7433
Manglende grunnstoffer: Mo, V, Ni, Cu
IIW/CEV: foreløpig vurdering av sveisbarhet for karbonstål og lavlegert stål.
Pcm (Ito–Bessyo)
Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5BBidrag fra kjente grunnstoffer, ikke en fullstendig verdi: 0.3900–0.4900
Manglende grunnstoffer: Cu, Ni, Mo, V, B
Pcm: hovedsakelig lavlegert stål med lavt karboninnhold; bekreft anvendeligheten, særlig dersom C overstiger 0.11%.
CET
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40Bidrag fra kjente grunnstoffer, ikke en fullstendig verdi: 0.4000–0.5050
Manglende grunnstoffer: Mo, Cu, Ni
CET: vurdering av forvarming av ferrittiske stål; kontroller vilkårene i EN 1011-2.
En oppgitt øvre grense betyr fra 0 til denne grensen. En nedre grense alene bestemmer ikke en øvre grense. Manglende grunnstoffer er ukjente, ikke null. Kombinasjoner av standardgrenser er ikke målte resultater for en bestemt smelte.
Karbonekvivalenten støtter vurdering av sveisbarhet; den godkjenner ikke egnethet for kaldstuking, festemidlers styrke eller en sveiseprosedyre. Formlene gjelder ikke direkte for rustfritt stål, støpejern eller ikke-jernmetaller.