製品/EN 10263
MATERIAL DATA · COLD FORMING
X2CrNiMo17-12-2 冷間引抜き鋼線
X2CrNiMo17-12-2 冷間引抜き鋼線の技術資料。適用規格は EN 10263 です。現在の材種の化学成分、機械的性質および関連する技術要件をご覧ください。
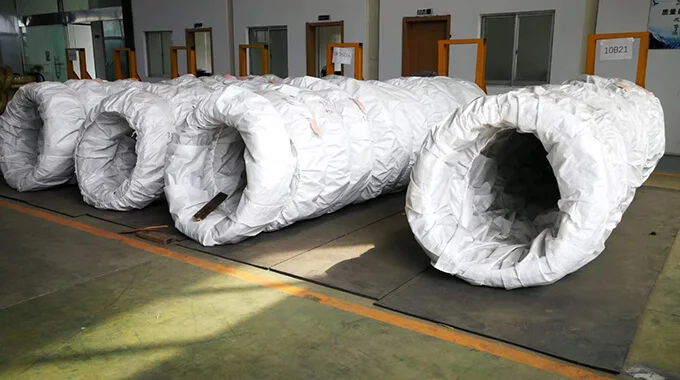 X2CrNiMo17-12-2 · Cold-drawn steel wire
01適用規格EN 10263
02材質記号X2CrNiMo17-12-2
03製品形状Cold-drawn steel wire
04納入に関する説明注文の技術条件に基づき要確認
STANDARD & PROPERTIES
材料技術データ
Only data directly related to this material is shown here. Inspection, equipment, process and packaging information is linked separately.
Enquire this grade1. 納入条件の組み合わせ
表1 一般的な熱処理状態、製品形態および関連要求の組合せ
| 引渡時の熱処理状態 | 記号 | 製品形態 a | 鋼 | 該当する要求事項 |
|---|
| 棒鋼 | 圧延線材 | 線材 | フェライト系 | マルテンサイト系 | オーステナイト系およびオーステナイト・フェライト系 |
| 軟化焼鈍 | +A | X | X | X | X | X | — | 化学成分は表3による | 機械的性質は表5、6、7または8による | EN 10263-1 付録Abによる追加要求または特別要求 |
| 溶体化焼鈍 | +AT | X | X | X | — | — | X |
| その他 | その他の引渡状態は、照会および発注時に合意することができる |
| A X = 該当する - = 該当しない b 照会および発注時に合意した場合 |
表2- 交貨条件における表面品質
| 引渡状態における表面状態 | 記号 | 棒鋼 | 圧延線材 | 線材 |
|---|
| 冷間引抜き | +C | | X | X |
| 熱間圧延 | +PE | X | | X |
| 再引抜き、平滑仕上げ | +LC | | | X |
2. 化学成分
表3-鋼種及び化学成分(溶解分析)、質量分率 % a
表4-製品分析と表3に示す溶解分析の限界値との間の許容偏差
3. 力学的性質
表5-規定の引渡状態におけるオーステナイト系ステンレス鋼の機械的性質
| 鋼種 | 直径 | 納入状態 |
|---|
| +ATまたは+AT+PE | +AT+C | +AT+C+AT | +AT+C+AT+LC |
| 略称 | 材料番号 | ミリメートル以上 | ビス mm | Rm max MPa | Z 最小値 % | Rm max MPa | Z 最小値 % | Rm max MPa | Z 最小値 % | Rm max MPa | Z 最小値 % |
| X2CrNiMo17-12-2 | 1.4404 | 2 | 5 | | | | | 670 | 68 | 720 | 63 |
| 5 | 10 | 650 | 68 | 780 | | 650 | 68 | 700 | 63 |
| 10 | 25 | 650 | 68 | 750 | | 650 | 68 | | |
| 25 | 50 | 650 | 68 | | | | | | |
4.表面
表9-表面欠陥深さ
| 納入状態における直径 a mm | 許容される欠陥の最大深さ b mm |
|---|
| ≤10 | 0,10 |
| >10 | 直径の1% |
| d 直径が5 mm未満の場合、表面欠陥の許容深さは冷間引抜きにおける直径減少に比例して低減すること。b フェライト系、マルテンサイト系およびオーステナイト・フェライト系鋼については、引合および発注時に高い値を合意することができる |
TECHNICAL NOTE
使用・発注に関する注意事項
化学成分、機械的性質、納入状態およびその他の技術的要求事項は、現行の適用規格、顧客図面および注文に関する技術協定に従います。ウェブサイトの情報は、正式な品質証明書に代わるものではありません。
見積依頼に必要な情報
技術問い合わせ時に提供いただきたい情報
- 材料鋼種および適用規格
- 線径または断面、納入状態および数量
- 部品図面、成形ステーションまたは不具合写真(ある場合)
- 試験項目、証明書または報告書の要求事項
炭素当量計算ツール — X2CrNiMo17-12-2
根拠: EN 10263
化学成分の出典: 規格原文は未照合
規格原文は未照合
上限のみの規定は 0 からその上限までと解釈します。下限のみでは上限を確定できません。不足元素は不明であり、ゼロとは扱いません。規格限界値の組合せは個別溶鋼の実測値ではありません。
炭素当量は溶接性評価の補助指標です。冷間圧造適性、締結部品の強度、溶接施工法の承認を意味しません。これらの式はステンレス鋼、鋳鉄、非鉄金属には直接適用しません。
方法の参照: TWI
炭素当量計算ツール →
