Products/EN 10263

MATERIAL DATA · COLD FORMING

36MnB4 冷間引抜き鋼線

36MnB4 冷間引抜鋼線技術資料、適用規格は EN 10263-4。当該鋼種の化学成分、機械的性質および関連技術要件をご確認ください。

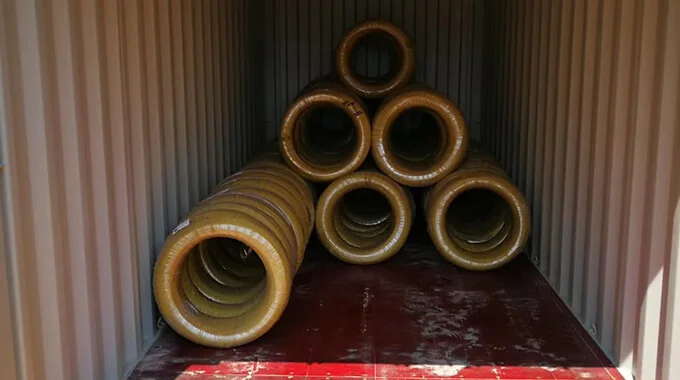
36MnB4 冷間引抜き鋼線 product image
36MnB4 · Cold-drawn steel wire
01StandardEN 10263
02Grade36MnB4
03Product formCold-drawn steel wire
04Delivery noteConfirmed by order specification

Material technical data

Only data directly related to this material is shown here. Inspection, equipment, process and packaging information is linked separately.

Enquire this grade

1. 納入条件の組み合わせ

表1 納入条件、製品形状および合格要件の組み合わせ

表2 供給状態における表面品質

供給状態における表面状態記号棒鋼圧延線材線材
別途合意がない限り熱間圧延なしまたは+ARXX-
特注の表面状態で、ご要望に応じて供給いたします冷間引抜+C--X
再引抜+LCX-X
圧延皮膜加工+PEXXX

2. 化学成分

表3―ホウ素を含有しない鋼種の化学組成(溶湯分析、質量分率%)

表4―ホウ素合金鋼の化学組成。溶湯分析、質量分率%

鋼種CSi aMnP 最大値。S最大値Cr bMo最大値B
略称材料番号
36MnB41.55370,33 ~ 0,38≤0.30.80から1.100,0250,025≤0.30—0,250.0008から0.005
a クロムの最大質量分率が0,30 %と定められている限り、要求および注文時に最低値を設定することも可能です。b 1.5408鋼種において芯部硬度を達成するためには、要求および注文時にクロムの最低値として0.159%を合意することが可能です。特定の用途については、要求および注文時に合意のうえでクロムの上限値を引き下げることが認められます。
注1 この表に記載されていない元素については、鋼の仕上げ処理を除き、発注者の承諾なく意図的に添加してはならない。また、硬度や機械的性質、使用適性に悪影響を及ぼすおそれのある、スクラップおよび製造過程で使用されるその他の材料からのこれらの元素の混入を防止するため、あらゆる措置を講じなければならない。
注2硬皮層の要求事項を有する鋼材(第9~11表参照)については、硫黄およびリンを除き、若干の偏差が認められる場合があります。
規定された範囲内であれば許容され、炭素については0,01 %であり、その他の元素については表5に示された値を超えないものとします。注3 冷間押出しの効率を向上させるため、0.020 %から0.050 %までのアルミニウムを添加することが可能です。

表5―試験片分析と、表3および表4に規定される溶湯分析の許容偏差

3. 力学的性質

表8―ホウ素合金鋼の機械的性質

4. 淬透性要求

表11 硬度上限値(H級;6.4.1参照)を示す、(通常の)焼入れ性要件を有するホウ素合金鋼

スチールソーの略称製品の材料番号記号オーステナイト化温度 C±5℃範囲の限界焼入れした端面からのHRC硬度の距離(mm)
1,5357911131520253035404550
36MnB41.5537+H850マックス5857575654 524843
最小5149484331 2520
最小4848474745 454139312725

表12―芯部硬度試験において、マルテンサイトの割合が少なくとも90%に達する最大直径(+CH品種)

鋼種記号芯部硬度試験におけるオーステナイト化温度は、C±5℃である。最小芯部硬度。(90 %マルテンサイト組織) HRC芯部に90%のマルテンサイトを確実に形成するための最大径 b [mm]
略称材料番号
17MnB4 20MnB4 23MnB3 23MnB4 27MnB4 30MnB4 36MnB4 37MnB5 30MoB11.5520 1.5525 1.5507 1.5535 1.5536 1.5526 1.5537 1.5538 1.5408+CH +CH +CH +CH +CH +CH +CH +CH +CH890 880 880 880 870 860 850 850 87037 39 42 42 43 44 47 48 4512 14 14 14 14 14 14 16 18
a 基準値として、オーステナイト化処理の時間は少なくとも30分以上とすることが提案される。b 設定された最大径は、各鋼種において、最低限の焼入れ性を確保するために要求される最小炭素含有量を満たすことができる直径である。+HH系鋼種を使用する場合には、最大径をさらに大きく設定することが可能である。

Application and ordering note

Chemical composition, mechanical properties, tolerances and delivery condition must be confirmed against the applicable standard edition, customer drawing and order specification.

What to include in the enquiry

Send a technical enquiry

Contact technical team →
WhatsApp Technical enquiry →