
11SMn37 · EN ISO 683-4-2018
Semilavorati, barre e vergella di acciaio automatico; per stato di fornitura e condizioni dimensionali consultare le note · Table 2 and notes a–c; Table 3; 1,6.3,7.1,7.3 · Pagina 1、5、7、10、13、14、15 del PDF · Frazione in massa %
| Elemento | Composizione di colata/linee guida |
|---|---|
| C | ≤0.14 |
| Si | ≤0.05 |
| Mn | 1~1.5 |
| P | ≤0.11 |
| S | 0.34~0.4 |
Secondo il testo ufficiale di EN ISO683-4:2018, leggendo effettivamente DIN EN ISO683-4:2018-09; la premessa europea conferma l’adozione senza modifiche di ISO683-4:2016. 2018 è l’anno dell’adozione EN, mentre l’edizione ISO adottata rimane 2016. Il campo comprende semilavorati, barre e vergella degli acciai automatici della tabella 2; per barre brillanti si richiama separatamente ISO683-18, senza confondere automaticamente norme di prodotto diverse. La tabella 2 riporta l’analisi di colata; gli scostamenti ammessi nell’analisi sul prodotto della tabella 3 richiedono verifica separata soltanto se richiesti all’ordine. Nella stessa colata gli scostamenti ± non superano contemporaneamente entrambi gli estremi. Designazioni con Pb e senza Pb sono registrate separatamente e i trattini non vengono valorizzati a 0. Il valore predefinito di basso Si del gruppo senza trattamento termico resta separato da Si0.10–0.40% concordato con garanzia di ossidi speciali; per P si scelgono separatamente massimo predefinito 0.11%, valore concordato 0.06–0.11% oppure massimo concordato 0.05%, senza applicazione automatica delle condizioni concordate. Gli elementi non elencati non devono essere aggiunti intenzionalmente senza consenso dell’acquirente (salvo per completare l’elaborazione metallurgica); aggiunte per migliorare la lavorabilità come Ca, Se e Te richiedono accordo e dichiarazione nel documento di controllo. Dati mancanti non consentono un calcolo completo del carbonio equivalente. Tabella 1: stato non trattato +U applicabile a semilavorati, barre e vergella; stato di fornitura +QT soltanto per le barre della tabella 1. Le proprietà ottenibili dopo trattamento termico del provino di riferimento concordato per prodotti non trattati non significano che la vergella sia già bonificata alla fornitura. La durezza +U della tabella 4–6 resta distinta dalla resistenza a trazione usata nell’arbitrato in caso di controversia; prevale la resistenza a trazione in caso di controversia e le proprietà dopo bonifica non sostituiscono lo stato non trattato di fornitura. Per 35SMn20/35SMnPb20, i primi e ultimi intervalli di diametro +QT della tabella 6 non riportano valori; i trattini non vengono compilati con 0 né estrapolati dai diametri adiacenti. Le parentesi delle prime due fasce di durezza del gruppo 44SMn28 restano come nell’originale; significato delle parentesi e campo garantito richiedono verifica separata. Provini di trazione secondo tabella 7 e ISO6892-1, lunghezza proporzionale di riferimento L0=5.65√S0; posizione di prelievo, sezione, lotto di controllo e documenti di controllo richiedono verifica separata. Secondo 7.3, la saldatura degli acciai automatici ad alto S/P è generalmente sconsigliata; anche l’idoneità allo stampaggio a freddo della testa o ad altra formatura a freddo richiede conferma con materiale effettivo e accordo. La ricerca del materiale non garantisce idoneità alla lavorazione o fornitura.
Testo originale: EN ISO 683-4:2018
Versioni storiche e riferimenti ad altre norme
I riferimenti seguenti riguardano edizioni indipendenti e non costituiscono la norma applicabile predefinita dei prodotti sopra elencati; non trasferire composizioni o condizioni di consegna tra edizioni.
11SMn37 · EN 10087-1998
Semilavorati, barre e vergella di acciaio automatico; per lo stato specifico di fornitura consultare norma e ordine · Table 1 e nota a piè di pagina a/b · Pagina 1、6 del PDF · Frazione in massa %
| Elemento | Composizione di colata/linee guida |
|---|---|
| C | ≤0.14 |
| Si | ≤0.05 |
| Mn | 1~1.5 |
| P | ≤0.11 |
| S | 0.34~0.4 |
La tabella 1 della versione originale 1998 indica la frazione in massa dell'analisi di colata wt%; gli elementi non elencati non sono uguali a zero. Le deviazioni ammissibili dell'analisi sul prodotto della tabella 2 non possono essere sommate ai limiti dell'analisi di colata della tabella 1. Lo standard copre barre di acciaio automatico, vergelle e semilavorati; la specifica consegna/trattamento termico e l'applicabilità allo stampaggio a freddo della testa devono essere verificate separatamente. Solo per la designazione contrassegnata dalla nota a piè di pagina b della tabella 1, purché sia garantita la formazione di ossidi speciali e previo accordo in sede di richiesta e ordine, è possibile concordare Si 0.10–0.40%; il valore predefinito rimane Si≤0.05%.
Testo originale: EN 10087:1998
Illustrazione della modalità di imballaggio
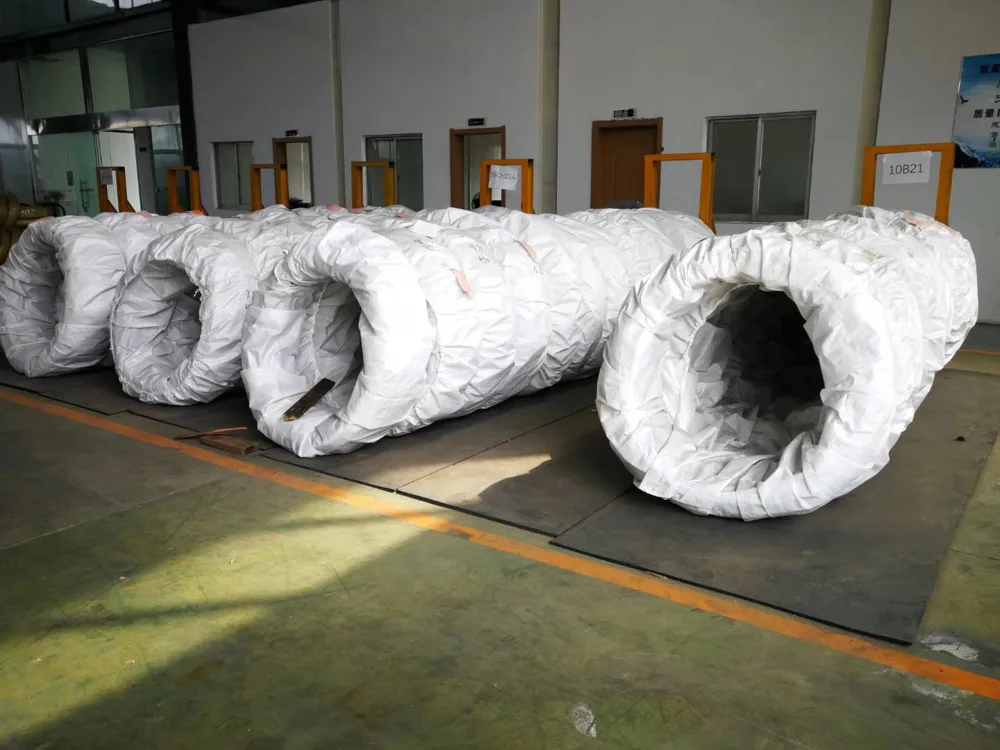
Illustrazione dei prodotti in filo e vergella e dell’imballaggio dell’azienda; non identifica la colata o il lotto corrispondente, le scorte o le condizioni di consegna predefinite.