
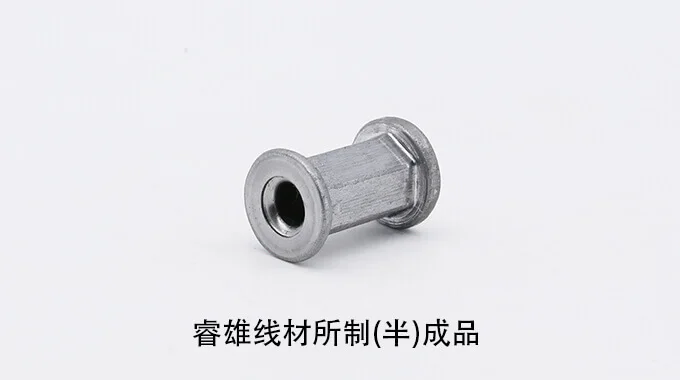
Sumber dan cakupan komposisi
Komposisi referensi untuk edisi standar yang disebutkan, bukan analisis leburan. Konfirmasikan standar pesanan serta persyaratan bahan baku dan produk jadi secara terpisah.
ML04Al · GB/T 6478-2015
| Unsur | Fraksi massa / % |
|---|---|
| C | ≤0.06 |
| Si | ≤0.10 |
| Mn | 0.20~0.40 |
| P | ≤0.035 |
| S | ≤0.035 |
| Ni | ≤0.20 |
| Cr | ≤0.20 |
| Cu | ≤0.20 |
| Al(total) | ≥0.020 |
Sumber: GB/T 6478-2015
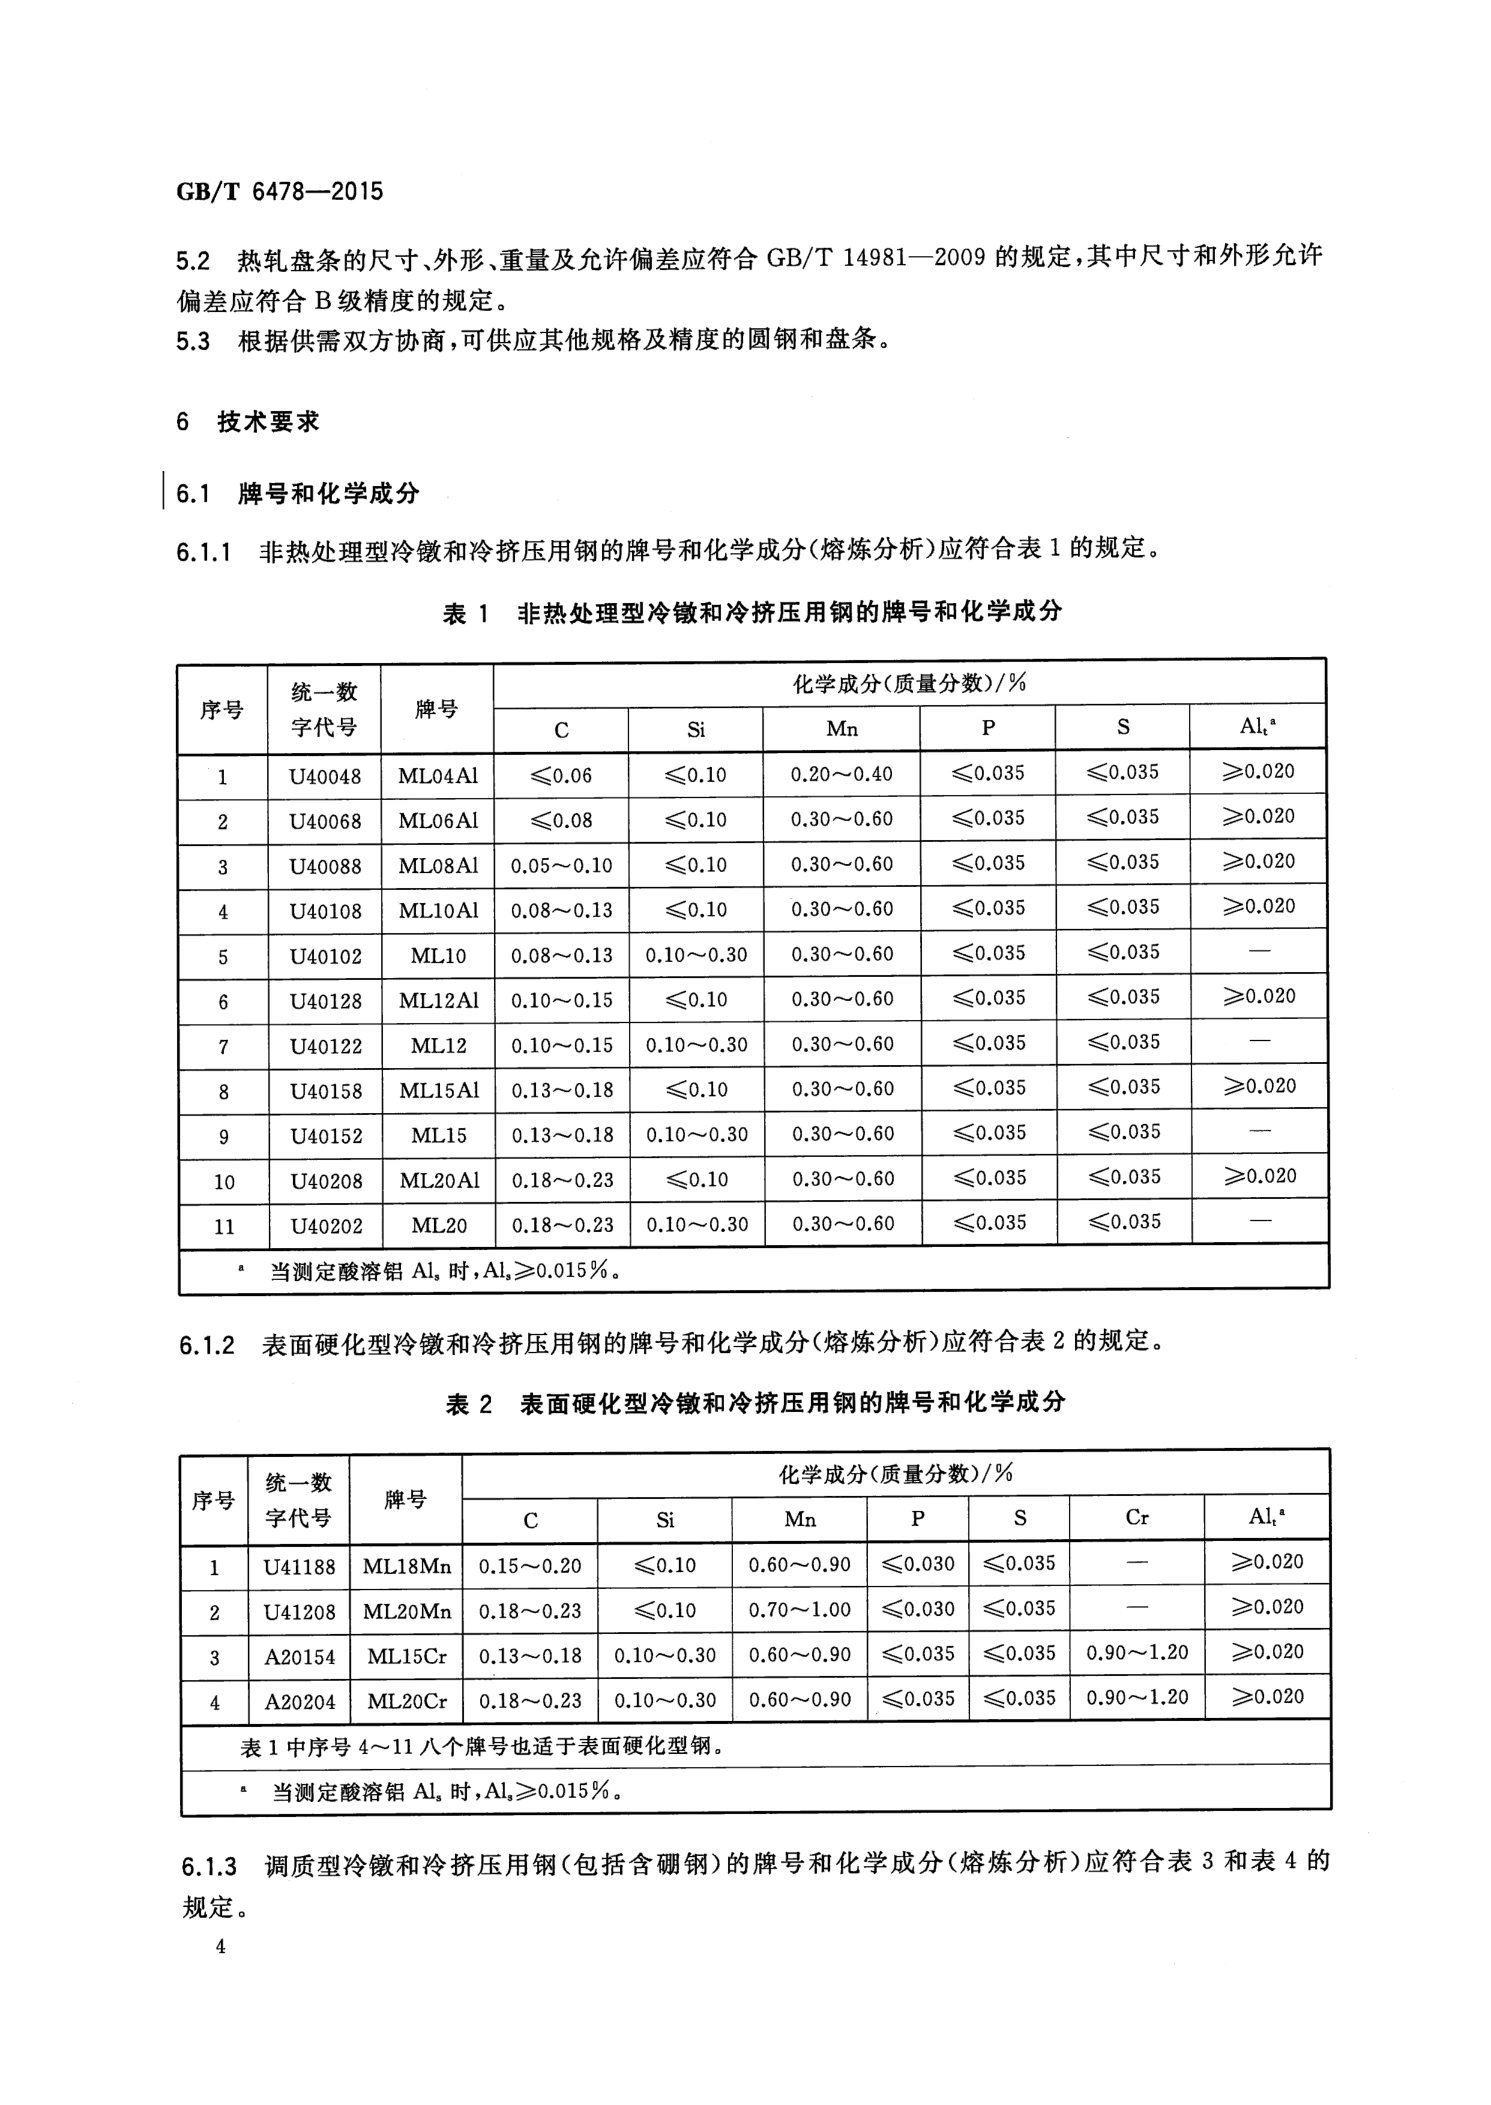
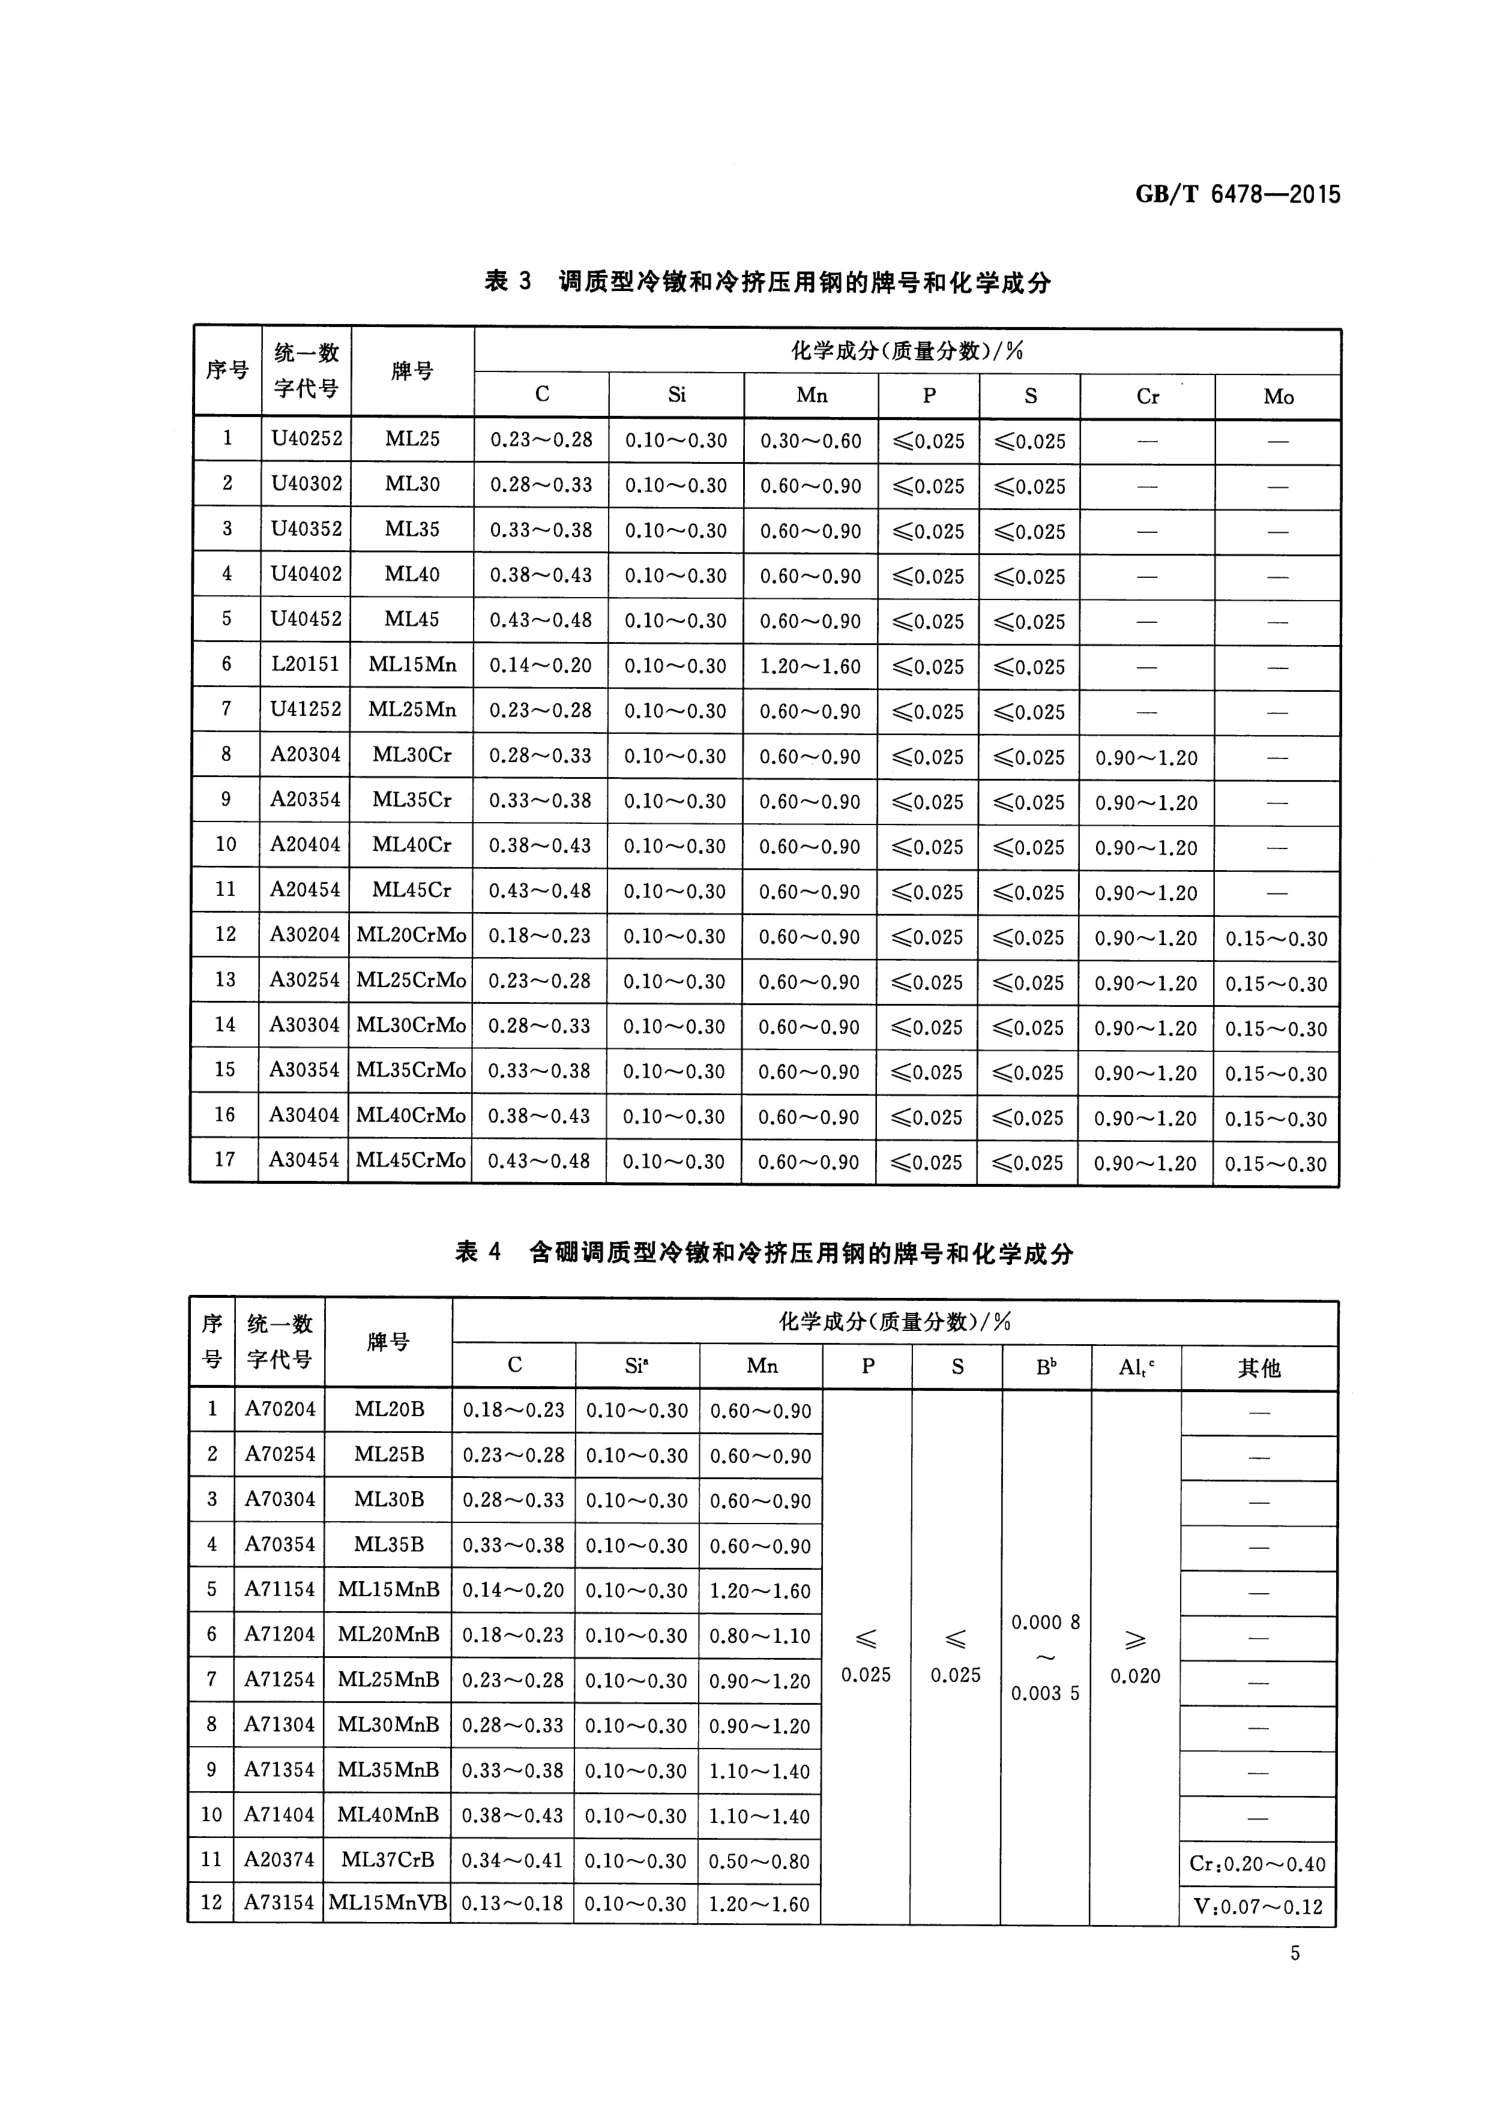
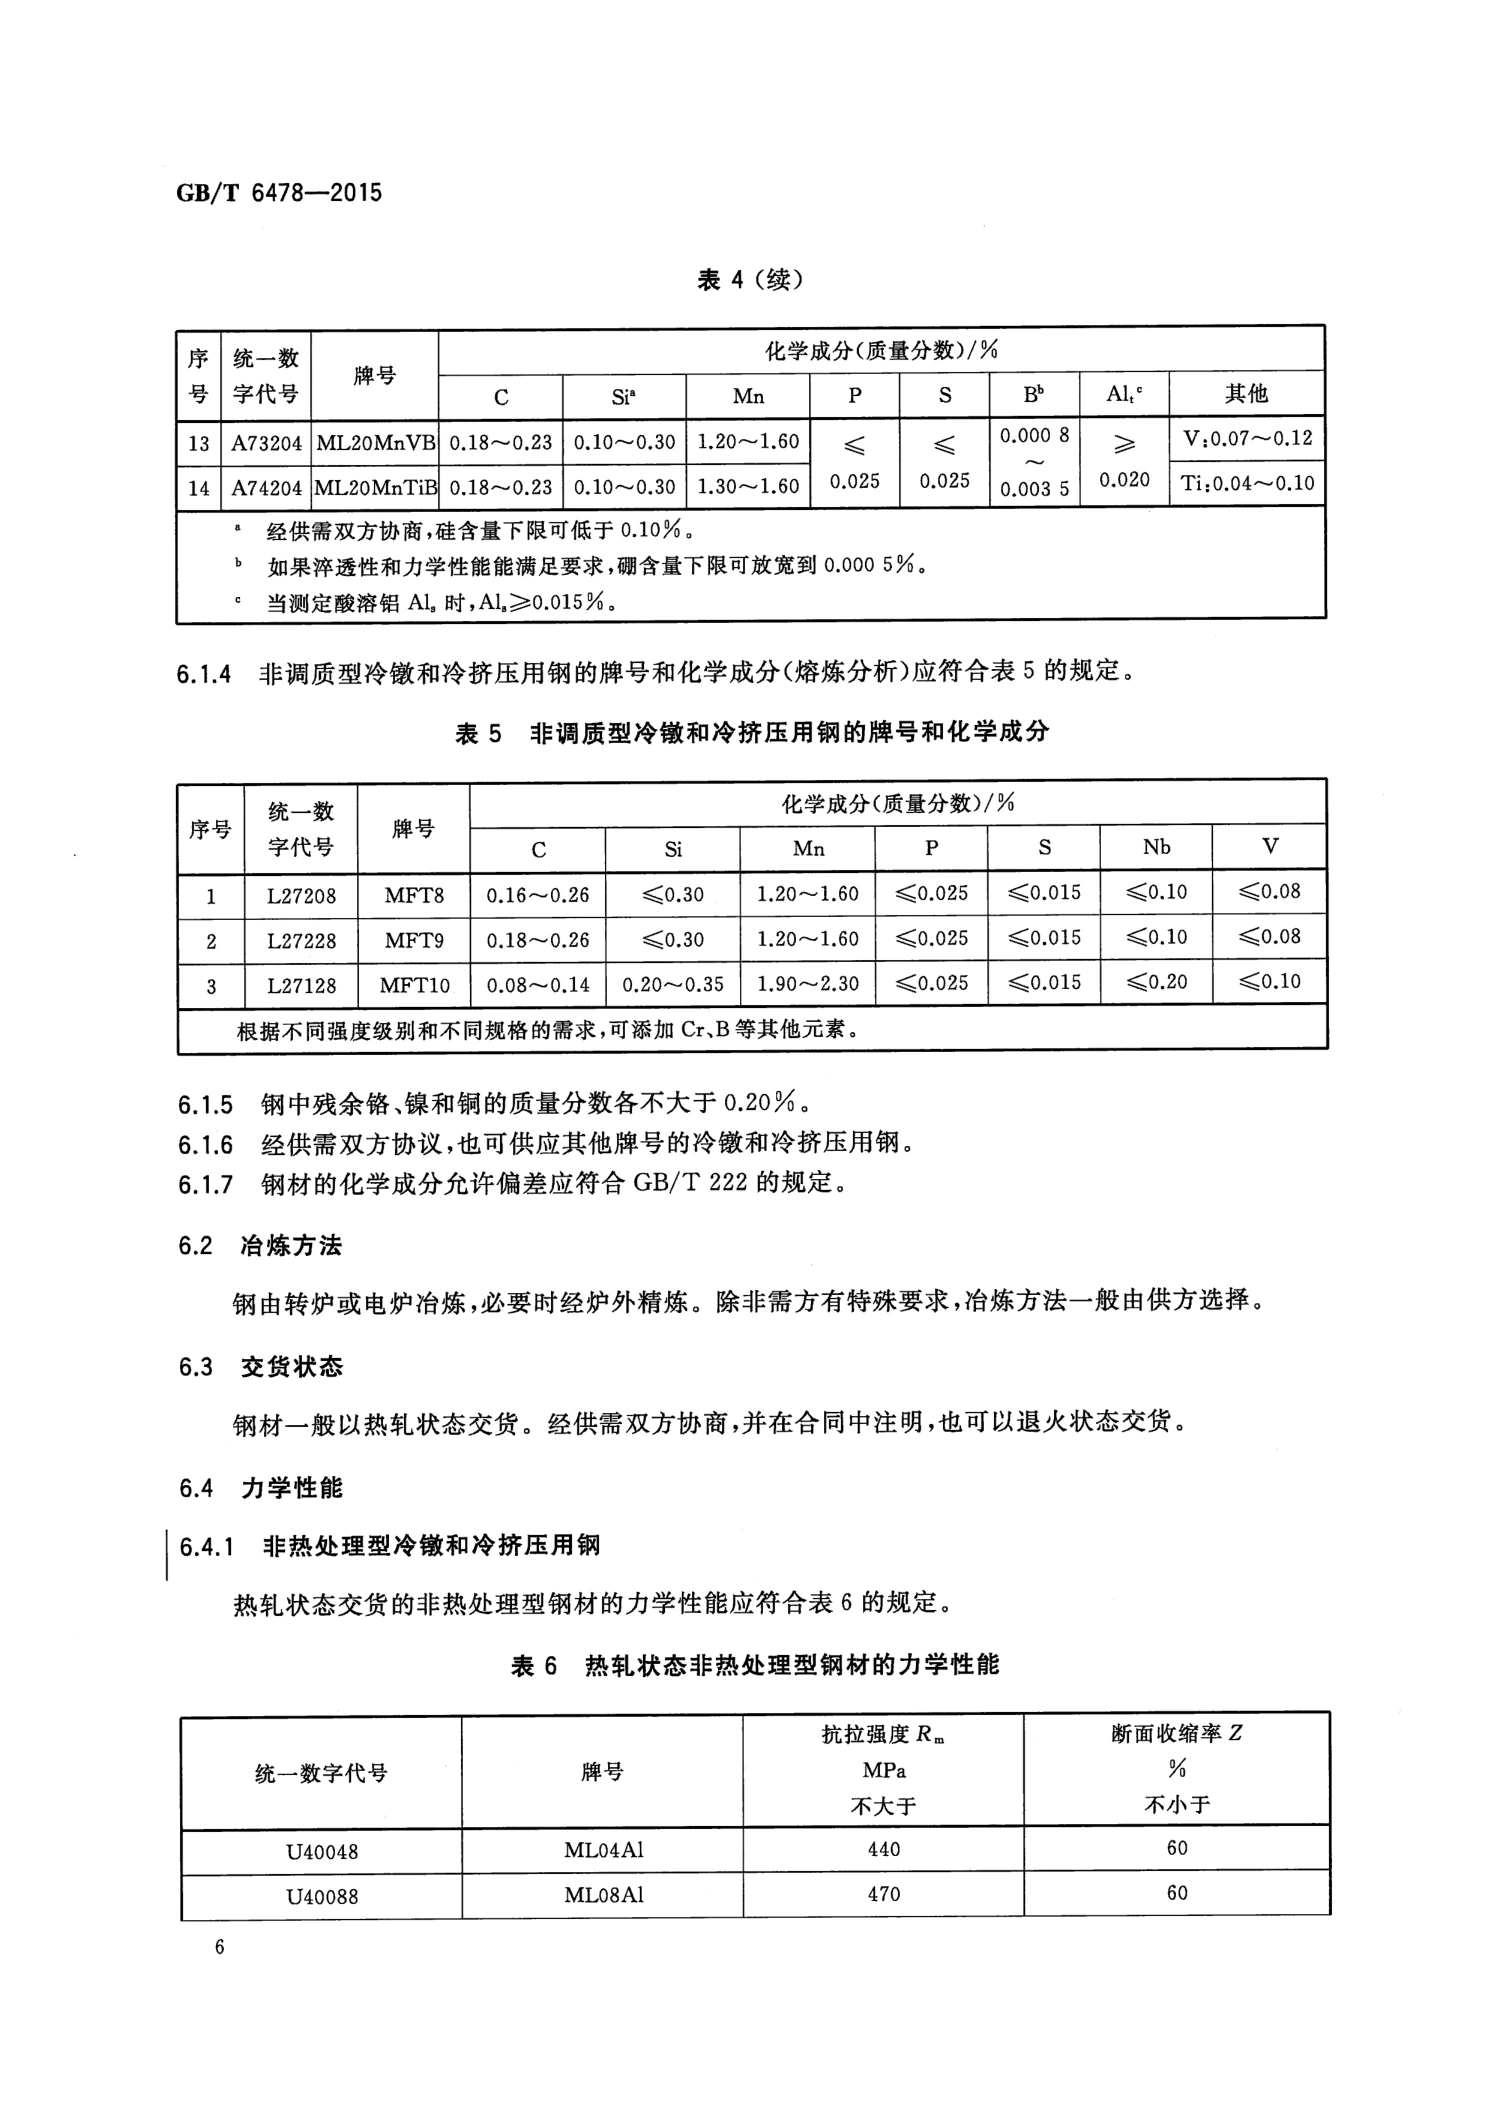
1. Komposisi kimia
Tabel 1—Komposisi kimia, fraksi massa %
Saat menentukan aluminium terlarut dalam asam AL, Al≥0,015%.
2. Sifat mekanik
Tabel 2 Kekuatan tarik, laju penyusutan penampang, dan kekerasan kawat baja dengan proses HD
2.1 Kawat baja pembentukan dingin yang diproduksi dengan proses HD harus memenuhi ketentuan pada Tabel 2 untuk kekuatan tarik dan tingkat penyusutan penampang.
| Kelas baja a) | Diameter nominal kawat baja d/ mm | Kekuatan tarik Rm/ (N/mm²) | Tingkat penyusutan penampang Z/ % | Kekerasan Rockwell b) / HRB |
|---|---|---|---|---|
| ML04Al ML08Al ML10Al | ≤3.00 | ≥460 | ≥50 | — |
| >3.00~4.00 | ≥360 | ≥50 | — | |
| >4.00~5.00 | ≥330 | ≥50 | — | |
| >5.00〜25.00 | ≥280 | ≥50 | <85 | |
| Catatan: Ketika diameter nominal kawat baja lebih besar dari 20 mm, tingkat penyusutan penampang dapat dikurangi sebesar 5%. | ||||
| a) Komposisi kimia dari tanda baja dapat mengacu pada GB/T 6478. b) Nilai kekerasan hanya sebagai referensi. | ||||
Catatan: Ketika diameter nominal kawat baja lebih besar dari 20 mm, tingkat penyusutan penampang dapat dikurangi sebesar 5%. a) Komposisi kimia dari tanda baja dapat mengacu pada GB/T 6478. b) Nilai kekerasan hanya sebagai referensi.
Tabel 3 Kekuatan tarik, laju penyusutan penampang, dan kekerasan kawat baja dengan proses SALD
2.2 Untuk kawat baja pembentukan dingin yang diproduksi dengan proses SALD, kekuatan tarik dan tingkat penyusutan penampang harus sesuai dengan ketentuan pada Tabel 3.
| Kelas baja a) | Kekuatan tarik Rm/ (N/mm²) | Tingkat penyusutan penampang Z/ % | Kekerasan Rockwell b) HRB |
|---|---|---|---|
| ML04Al ML08Al ML10Al | 300〜450 | >70 | <76 |
| Catatan: Ketika diameter nominal kawat baja lebih besar dari 20 mm, tingkat penyusutan penampang dapat dikurangi sebesar 5%. | |||
| a) Komposisi kimia dari tanda baja dapat mengacu pada GB/T 6478. b) Nilai kekerasan hanya sebagai referensi. | |||
Catatan: Ketika diameter nominal kawat baja lebih besar dari 20 mm, tingkat penyusutan penampang dapat dikurangi sebesar 5%. a) Komposisi kimia dari tanda baja dapat mengacu pada GB/T 6478. b) Nilai kekerasan hanya sebagai referensi.
2.3 Sifat mekanik kawat baja dengan diameter nominal lebih besar dari 25.00 mm ditentukan melalui musyawarah antara pemasok dan pembeli.
2.4 Sifat mekanis kawat baja yang tidak tercantum dalam tabel ditentukan melalui musyawarah antara pemasok dan pembeli.
2.5 Pemukulan puncak Untuk kawat baja pembentukan dingin yang diproduksi dengan proses HD, sampel kawat yang mengalami pembentukan dingin hingga mencapai setengah dari tinggi semula tidak boleh menunjukkan retakan atau celah; untuk kawat baja pembentukan dingin yang diproduksi dengan proses SALD, sampel kawat yang mengalami pembentukan dingin hingga mencapai sepertiga dari tinggi semula juga tidak boleh menunjukkan retakan atau celah; kawat dengan diameter ≤5.0mm, tidak perlu dilakukan uji pemukulan puncak.
2.3 Sifat mekanik kawat baja dengan diameter nominal lebih besar dari 25.00 mm ditentukan melalui musyawarah antara pemasok dan pembeli.
2.4 Sifat mekanis kawat baja yang tidak tercantum dalam tabel ditentukan melalui musyawarah antara pemasok dan pembeli.
2.5 Pemukulan puncak Untuk kawat baja pembentukan dingin yang diproduksi dengan proses HD, sampel kawat yang mengalami pembentukan dingin hingga mencapai setengah dari tinggi semula tidak boleh menunjukkan retakan atau celah; untuk kawat baja pembentukan dingin yang diproduksi dengan proses SALD, sampel kawat yang mengalami pembentukan dingin hingga mencapai sepertiga dari tinggi semula juga tidak boleh menunjukkan retakan atau celah; kawat dengan diameter ≤5.0mm, tidak perlu dilakukan uji pemukulan puncak.
3. Mikrostruktur
Tabel 4 Batas toleransi kedalaman lapisan dekarburisasi
| Tabel 4 Batas toleransi kedalaman lapisan dekarburisasi | Satuan dalam milimeter | |
|---|---|---|
| Diameter nominal kawat baja/d | Kedalaman lapisan dekarburisasi total | Kedalaman total lapisan dekarburisasi |
| <10.00 | ≤0.02 | ≤0.01 d |
| ≥10.00—15.00 | ≤0.02 | ≤0.15 |
| ≥15.00〜25.00 | ≤0.03 | ≤0.20 |
| Catatan: Ketika diameter nominal kawat baja lebih besar dari 25.00 mm, rentang toleransi kedalaman lapisan dekarburisasi ditentukan melalui kesepakatan antara pemasok dan pembeli. | ||
6.1 Mikrostruktur Kawat baja yang diproduksi dengan proses SALD harus memiliki mikrostruktur berupa struktur sferoid; tingkat sferoidisasi disepakati oleh pihak pembeli dan penjual, dan penilaian tingkat sferoidisasi dilakukan sesuai ketentuan JB/T 5074; metode pemeriksaan lapisan dekarburisasi ditetapkan melalui kesepakatan antara pihak pembeli dan penjual.
6.2 Kedalaman lapisan dekarbonisasi Untuk kawat baja yang diproduksi dengan proses SALD, harus dilakukan pemeriksaan lapisan dekarbonisasi; batas toleransi kedalaman lapisan dekarbonisasi total satu sisi dan kedalaman lapisan dekarbonisasi total (ferit + lapisan transisi) harus sesuai dengan ketentuan pada Tabel 4; metode pemeriksaan lapisan dekarbonisasi ditentukan melalui musyawarah antara pemasok dan pembeli.
6.3 Penambahan karbon Untuk kawat baja yang diproduksi dengan proses SALD, permukaan kawat tidak boleh mengalami penambahan karbon; jika pemasok dapat menjamin hal tersebut, pemeriksaan ini dapat dikecualikan.
4. Tabel korespondensi antara tanda baja pembentukan dingin non‑treatment panas dan tanda domestik serta internasional; tabel perbandingan tersebut dapat dilihat pada Tabel B.1
Tabel B.1 Tabel korespondensi antara tanda baja pembentukan dingin non‑treatment panas dan tanda domestik serta internasional untuk kawat baja pembentukan dingin
| Kode digital terpadu | Standar ini | GB/T 6478 | ISO 4954 | EN 10263-2 | JIS G3507-1 | ASTM A29/A29M |
|---|---|---|---|---|---|---|
| U40048 | ML04Al | ML04Al | CC4A | C4C | - | 1005 |