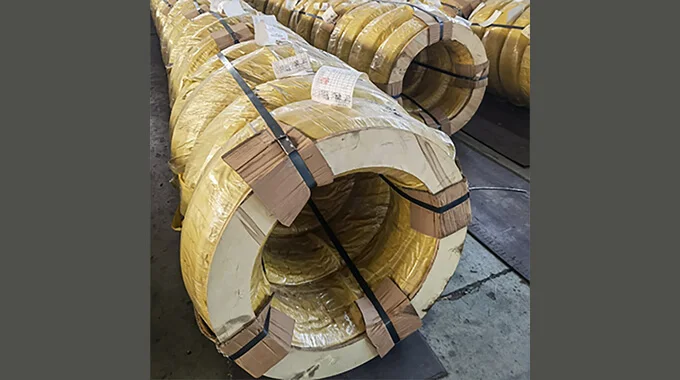
Technische Daten für C45RC kaltgezogenen Draht, Ausführungsstandard gemäß EN 10263-4. Überprüfen Sie die chemische Zusammensetzung, mechanischen Eigenschaften und weiteren technischen Anforderungen der aktuellen Sortierung.
04Hinweise zur LieferungGemäß den technischen Auftragsanforderungen zu bestätigen
NORM & EIGENSCHAFTEN
Technische Werkstoffdaten
Hier werden nur Daten angezeigt, die unmittelbar zu diesem Werkstoff gehören. Informationen zu Prüfung, Anlagen, Prozess und Verpackung sind separat verlinkt.
Tabelle 1 – Kombinationen von Lieferzustand, Produktform und Konformitätsanforderungen
Tabelle 2 – Oberflächenbeschaffenheit im Lieferzustand
Oberflächenbeschaffenheit im Lieferzustand
Symbol
Stab
Walzdraht
Draht
Sofern nicht anders vereinbart
warmgewalzt
keins oder +AR
X
X
-
Besonderer Oberflächenzustand, der nach Vereinbarung geliefert wird
kaltgezogen
+C
-
-
X
nachgezogen
+LC
X
-
X
walzgeschält
+PE
X
X
X
2. Chemische Zusammensetzung
Tabelle 3 – Chemische Zusammensetzung der stahlarten ohne Bor, Schmelzanalyse, Massenanteil (%)
Stahlsorte
C b
Si max.a
Mn
P max
S
Cr
Mo
CNi max.
Cu Max.
Kurzname
Werkstoffnummer
C35EC C35RC C45EC C45RC
1.1172 1.1060 1.1192 1.1061
0,32 bis 0,39 0,32 bis 0,39 0,42 bis 0,50 0,42 bis 0,50
0,30 0,30 0,30 0,30
0,50 bis 0,80 0,50 bis 0,80 0,50 bis 0,80 0,50 bis 0,80
0,025 0,025 0,025 0,025
0,025 max 0,020 bis 0,035 0,025 max. 0,020 bis 0,035
0,25 0,25 0,25 0,25
0.25 0,25 0,25 0,25 0,25
ANMERKUNG 1 Elemente, die in dieser Tabelle nicht aufgeführt sind, sollten dem Stahl – abgesehen von der gezielten Behandlung der Schmelze – ohne Zustimmung des Bestellers nicht absichtlich zugesetzt werden. Allee erforderlichen Maßnahmen sind zu ergreifen, um die Zugabe solcher Elemente über Schrott und andere bei der Herstellung verwendete Materialien zu vermeiden, sofern diese die Härte, die mechanischen Eigenschaften und die Verwendbarkeit beeinträchtigen können. ANMERKUNG 2 Bei Stählen mit Anforderungen an die Hartbarkeit [siehe Tabellen 9 bis 11] sind (mit Ausnahme von Schwefel und Phosphor) geringfügige Abweichungen von den festgelegten Grenzwerten zulässig, vorausgesetzt, dass sie bei Kohlenstoff 0,01 % und bei den übrigen Elementen die in Tabelle 5 angegebenen Werte nicht überschreiten. ANMERKUNG 3 Um die Effizienz des Kaltstauchens zu verbessern, ist es möglich, 0.020 % bis 0.050 % Aluminium zuzulegieren.
Tabelle 4 – Chemische Zusammensetzung der borlegierten Stähle. Analyse des Schmelzguts, Massenanteil %
Tabelle 5 – Grenzabweichungen der Werkstoffanalyse gegenüber den im Schmelzgut nach Tabelle 3 und 4 festgelegten Grenzwerten %
3. Mechanische Eigenschaften
Tabelle 6 – Mechanische Eigenschaften von unlegierten Stählen ohne Bor
Stahlsorte
Durchmesser
Lieferzustand
+AC oder +AC+PE
+U+C+AC
+U+C+AC+LC
+AC+C
Kurzname
Werkstoffnummer
über
bis
Rm max
Z min
Rm max
Z min
Rm max
Z min
Rm max
Z mi n
mm
mm
MPa
%
MPa
%
MPa
%
MPa
%
C45EC C45RC
1.1192 1.1061
2
5
590
62
630
60
5
10
600
60
580
62
620
60
720
10
40
600
60
580
62
620
60
710
4. Anforderungen an die Härtbarkeit
Tabelle 9 – Härtegrenzwerte für Stahlgüten mit (normaler) Härtbarkeitsanforderung (H-Güte; siehe 6.4.1)
Stahlsorte Kurzname
Werkstoffnummer
Symbol
Austenitisierungstemperatur °C +5 °C
Spannengrenze
Härte in HRC Abstand von der abgeschreckten Stirnfläche in mm
1
2
3
4
5
6
7
8
9
10
11
13
15
20
25
30
C45RC
1.1061
+H
min.
51
46
35
27
25
24
23
22
21
20
Abstand von der abgeschreckten Stirnfläche in mm
1,5
3
5
7
9
11
13
15
20
25
30
35 40
45
50
min.
54
54
54
54
54
54
54
54
53
52
52
50
TECHNISCHER HINWEIS
Anwendungs- und Bestellhinweise
Chemische Zusammensetzung, mechanische Eigenschaften, Lieferzustand und weitere technische Anforderungen richten sich nach der aktuell geltenden Normausgabe, den Kundenzeichnungen und der technischen Vereinbarung zum Auftrag. Die Angaben auf dieser Website ersetzen keine formellen Qualitätsnachweise.
ANGABEN FÜR DIE ANFRAGE
Empfohlene Angaben für die technische Anfrage
Werkstoffbezeichnung und anzuwendende Norm
Drahtdurchmesser oder Querschnitt, Lieferzustand und Menge
Bauteilzeichnung, Umformstationen oder Schadensfotos, sofern verfügbar
Anforderungen an Prüfungen, Zeugnisse oder Berichte
ZUGEHÖRIGE KOMPETENZEN
Zugehörige Fertigungs- und Qualitätssicherungskompetenzen
Kohlenstoffäquivalent-Rechner — C45RC
Grundlage: EN 10263
Quelle der chemischen Zusammensetzung: BS EN 10263-4:2017
Aus der angegebenen Norm übertragen
Originalwortlaut der Quelle
Table 3
IIW / CEV
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15Beitrag bekannter Elemente, kein vollständiger Wert: 0.5033–0.6500
Fehlende Elemente: Cr, Mo, V, Ni
IIW/CEV: Vorbewertung der Schweißeignung von Kohlenstoff- und niedriglegierten Stählen.
Pcm (Ito–Bessyo)
Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5BBeitrag bekannter Elemente, kein vollständiger Wert: 0.4450–0.5625
Fehlende Elemente: Cr, Ni, Mo, V, B
Pcm: vorwiegend für niedriggekohlte, niedriglegierte Stähle; Anwendbarkeit insbesondere bei C über 0.11% prüfen.
CET
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40Beitrag bekannter Elemente, kein vollständiger Wert: 0.4700–0.5925
Fehlende Elemente: Mo, Cr, Ni
CET: Bewertung der Vorwärmung ferritischer Stähle; Bedingungen nach EN 1011-2 prüfen.
Eine angegebene Obergrenze bedeutet 0 bis zu dieser Grenze. Eine Untergrenze allein legt keine Obergrenze fest. Fehlende Elemente sind unbekannt, nicht null. Kombinationen von Normgrenzen sind keine gemessenen Schmelzenwerte.
Das Kohlenstoffäquivalent unterstützt die Beurteilung der Schweißeignung; es ist keine Freigabe für Kaltstauchen, Verbindungselementfestigkeit oder ein Schweißverfahren. Die Formeln gelten nicht unmittelbar für nichtrostende Stähle, Gusseisen oder Nichteisenmetalle.