
Quelle und Geltungsbereich der Zusammensetzung
Referenzzusammensetzung der angegebenen Normausgabe, keine Schmelzenanalyse. Bestellnorm sowie Anforderungen an Vormaterial und Fertigprodukt getrennt bestätigen.
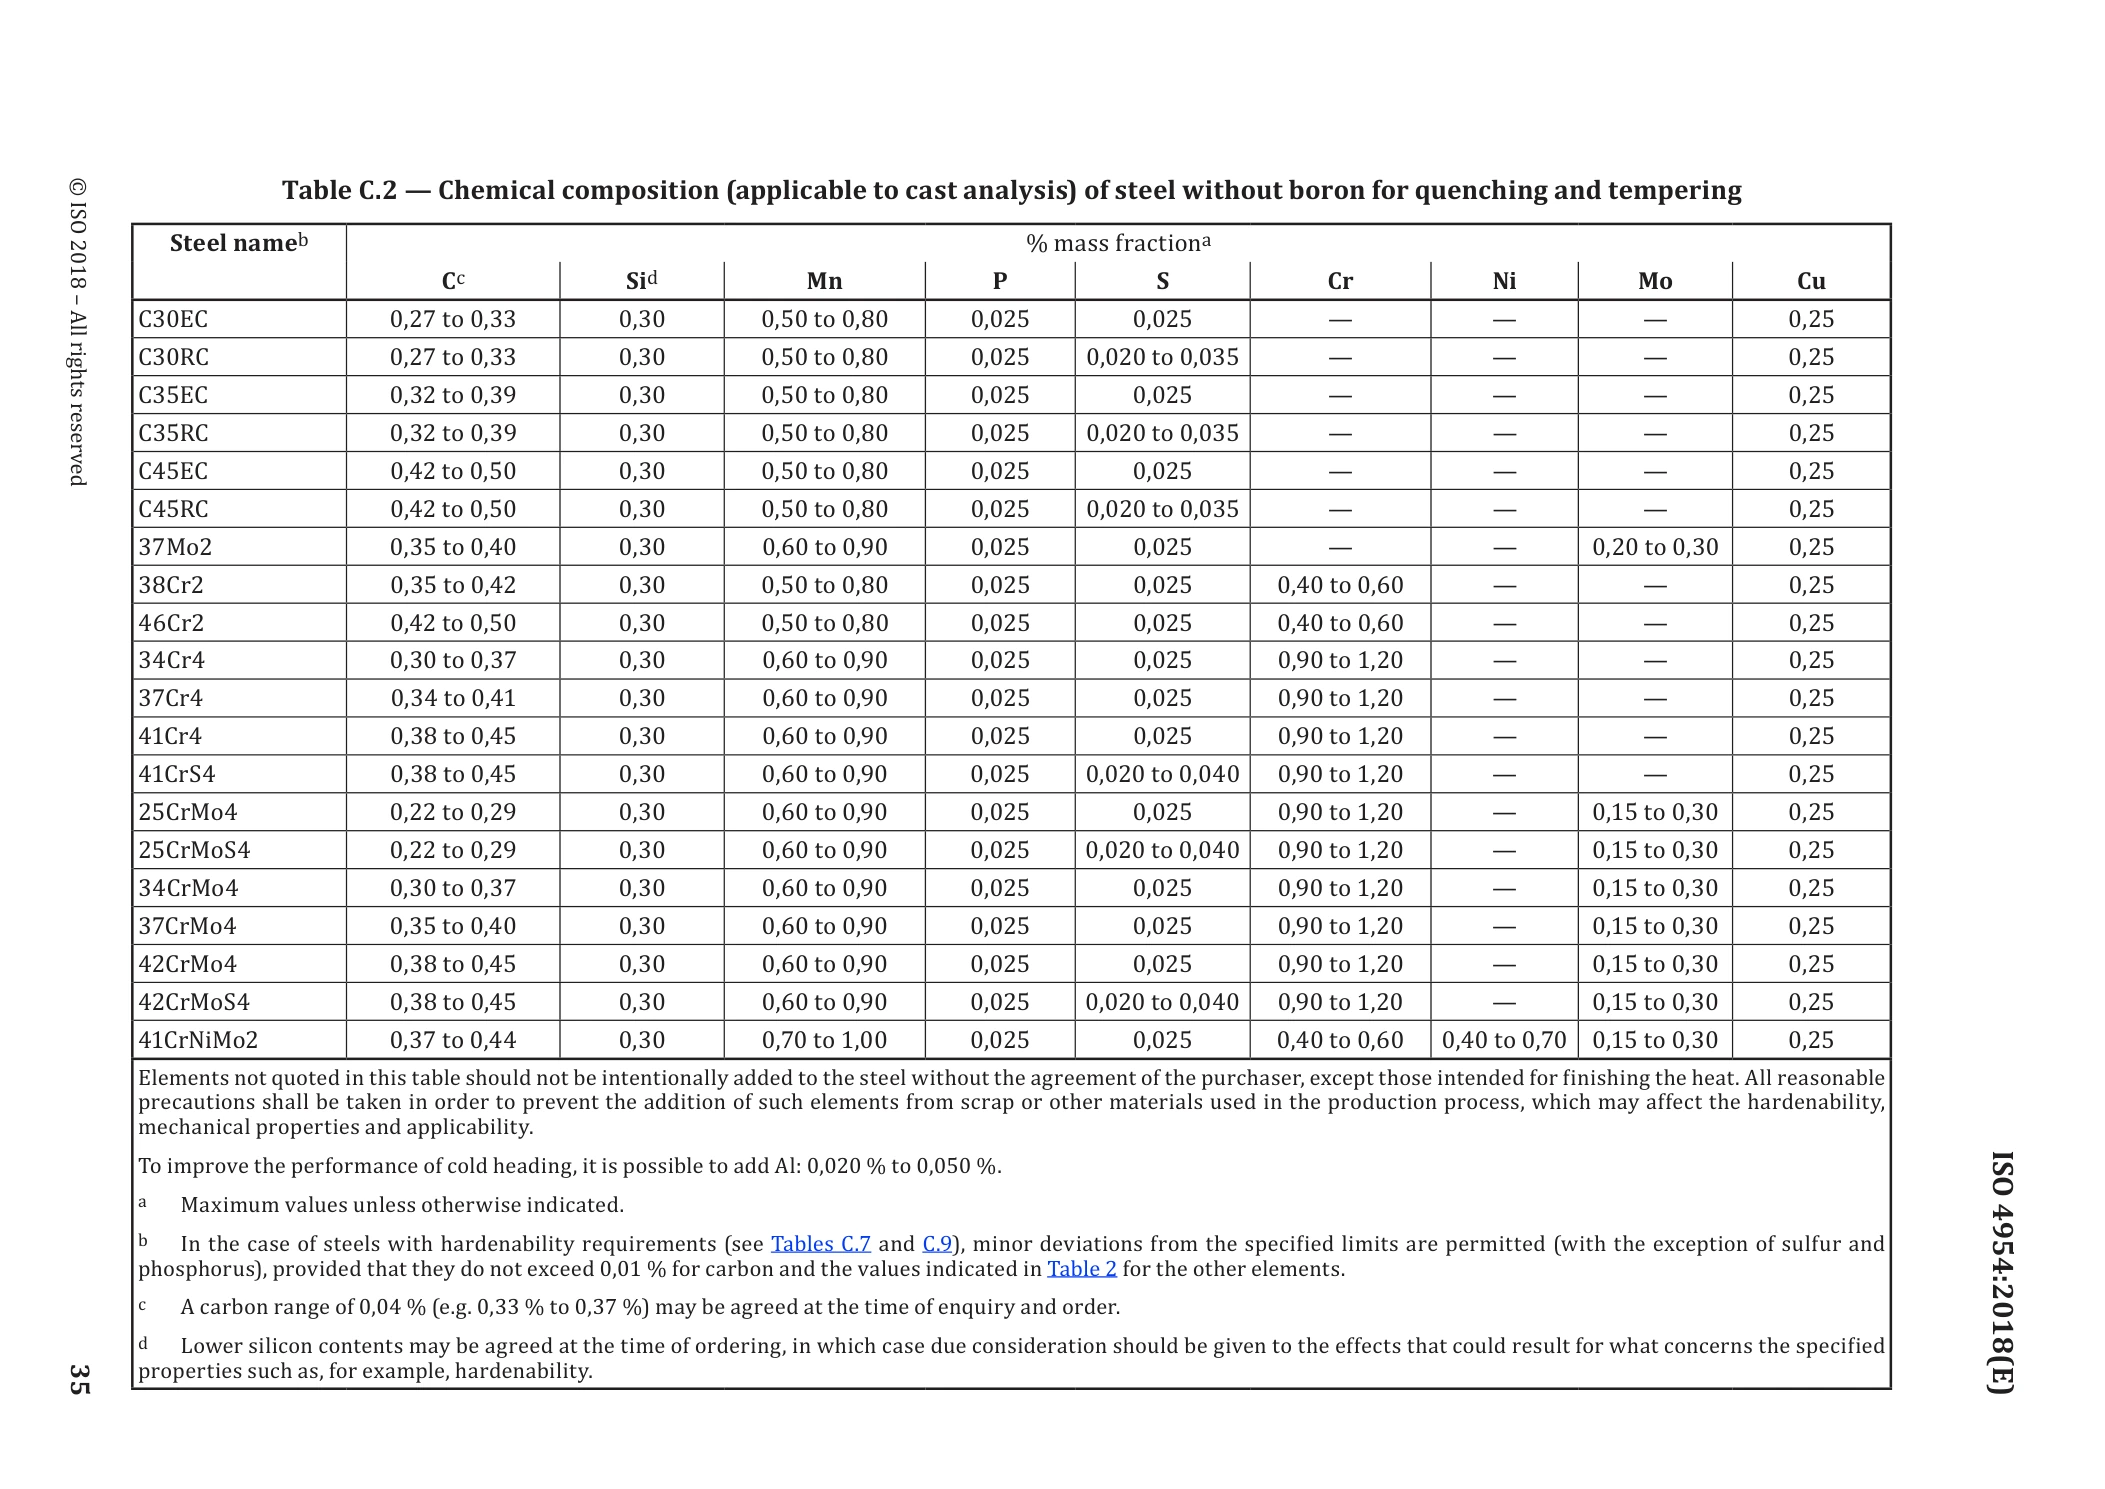
34MnB5 · ISO 4954:2018
| Element | Massenanteil / % |
|---|---|
| C | 0,31 to 0,37 |
| Si | 0,30 |
| Mn | 1,20 to 1,50 |
| P | 0,025 |
| S | 0,025 |
| Cr | 0,30 |
| B | 0,000 8 to 0,005 |
| Cu | 0,25 |
Quelle: ISO 4954:2018
1. Lieferzustände und anwendbare Anforderungen
Tabelle C.1 – Kombinationen von Wärmebehandlungszustand bei Lieferung, Erzeugnisform und anwendbaren Anforderungen
| Lieferzustand | Symbol | Walzdraht | Stab | Draht |
|---|---|---|---|---|
| Warmgewalzt oder geschält | +AR or +PE | X | X | X |
| Kaltgezogen | +AR+C | — | X | X |
| Kaltgezogen und auf kugelige Karbide geglüht | +AR+C+AC | — | X | X |
| Kaltgezogen, auf kugelige Karbide geglüht und leicht nachgezogen | +AR+C+AC+LC | — | X | X |
| Auf kugelige Karbide geglüht oder auf kugelige Karbide geglüht und geschält | +AC or +AC+PE | X | X | X |
| Auf kugelige Karbide geglüht und kaltgezogen | +AC+C | — | X | X |
| Auf kugelige Karbide geglüht, kaltgezogen und erneut auf kugelige Karbide geglüht | +AC+C+AC | — | X | X |
| Auf kugelige Karbide geglüht, kaltgezogen, erneut auf kugelige Karbide geglüht und leicht nachgezogen | +AC+C+AC+LC | — | X | X |
X = anwendbar; — = nicht anwendbar.
Andere Lieferzustände können bei der Bestellung vereinbart werden.
Anwendbare Anforderungen entsprechend der Bestellgrundlage
| Bestellung unter Bezugnahme auf die Stahlbezeichnungen in den Tabellen | Anforderung |
|---|---|
| C.2, C.3, C.4, C.5 or C.6 | Chemische Zusammensetzung nach C.2 und C.3; mechanische Eigenschaften nach C.4, C.5 und C.6. |
| C.2, C.3, C.4, C.5, C.6, C.7, C.8 or C.9 | Chemische Zusammensetzung nach C.2 und C.3; mechanische Eigenschaften nach C.4, C.5 und C.6; Härtbarkeitswerte nach C.7, C.8 und C.9. |
| C.2, C.3, C.4, C.5, C.6 or C.10 | Chemische Zusammensetzung nach C.2 und C.3; mechanische Eigenschaften nach C.4, C.5 und C.6; Mindestkernhärte und maximaler Durchmesser nach C.10. |
Ergänzende oder besondere Anforderungen nach Anhang E gelten, sofern bei Anfrage und Bestellung vereinbart.
Quelle: ISO 4954:2018, Tabelle C.1, Seite 34. Diese Tabelle zeigt den normgemäßen Zusammenhang zwischen Erzeugnisform, Lieferzustand und Anforderungen. Die tatsächliche Lieferung ist gesondert zu bestätigen.
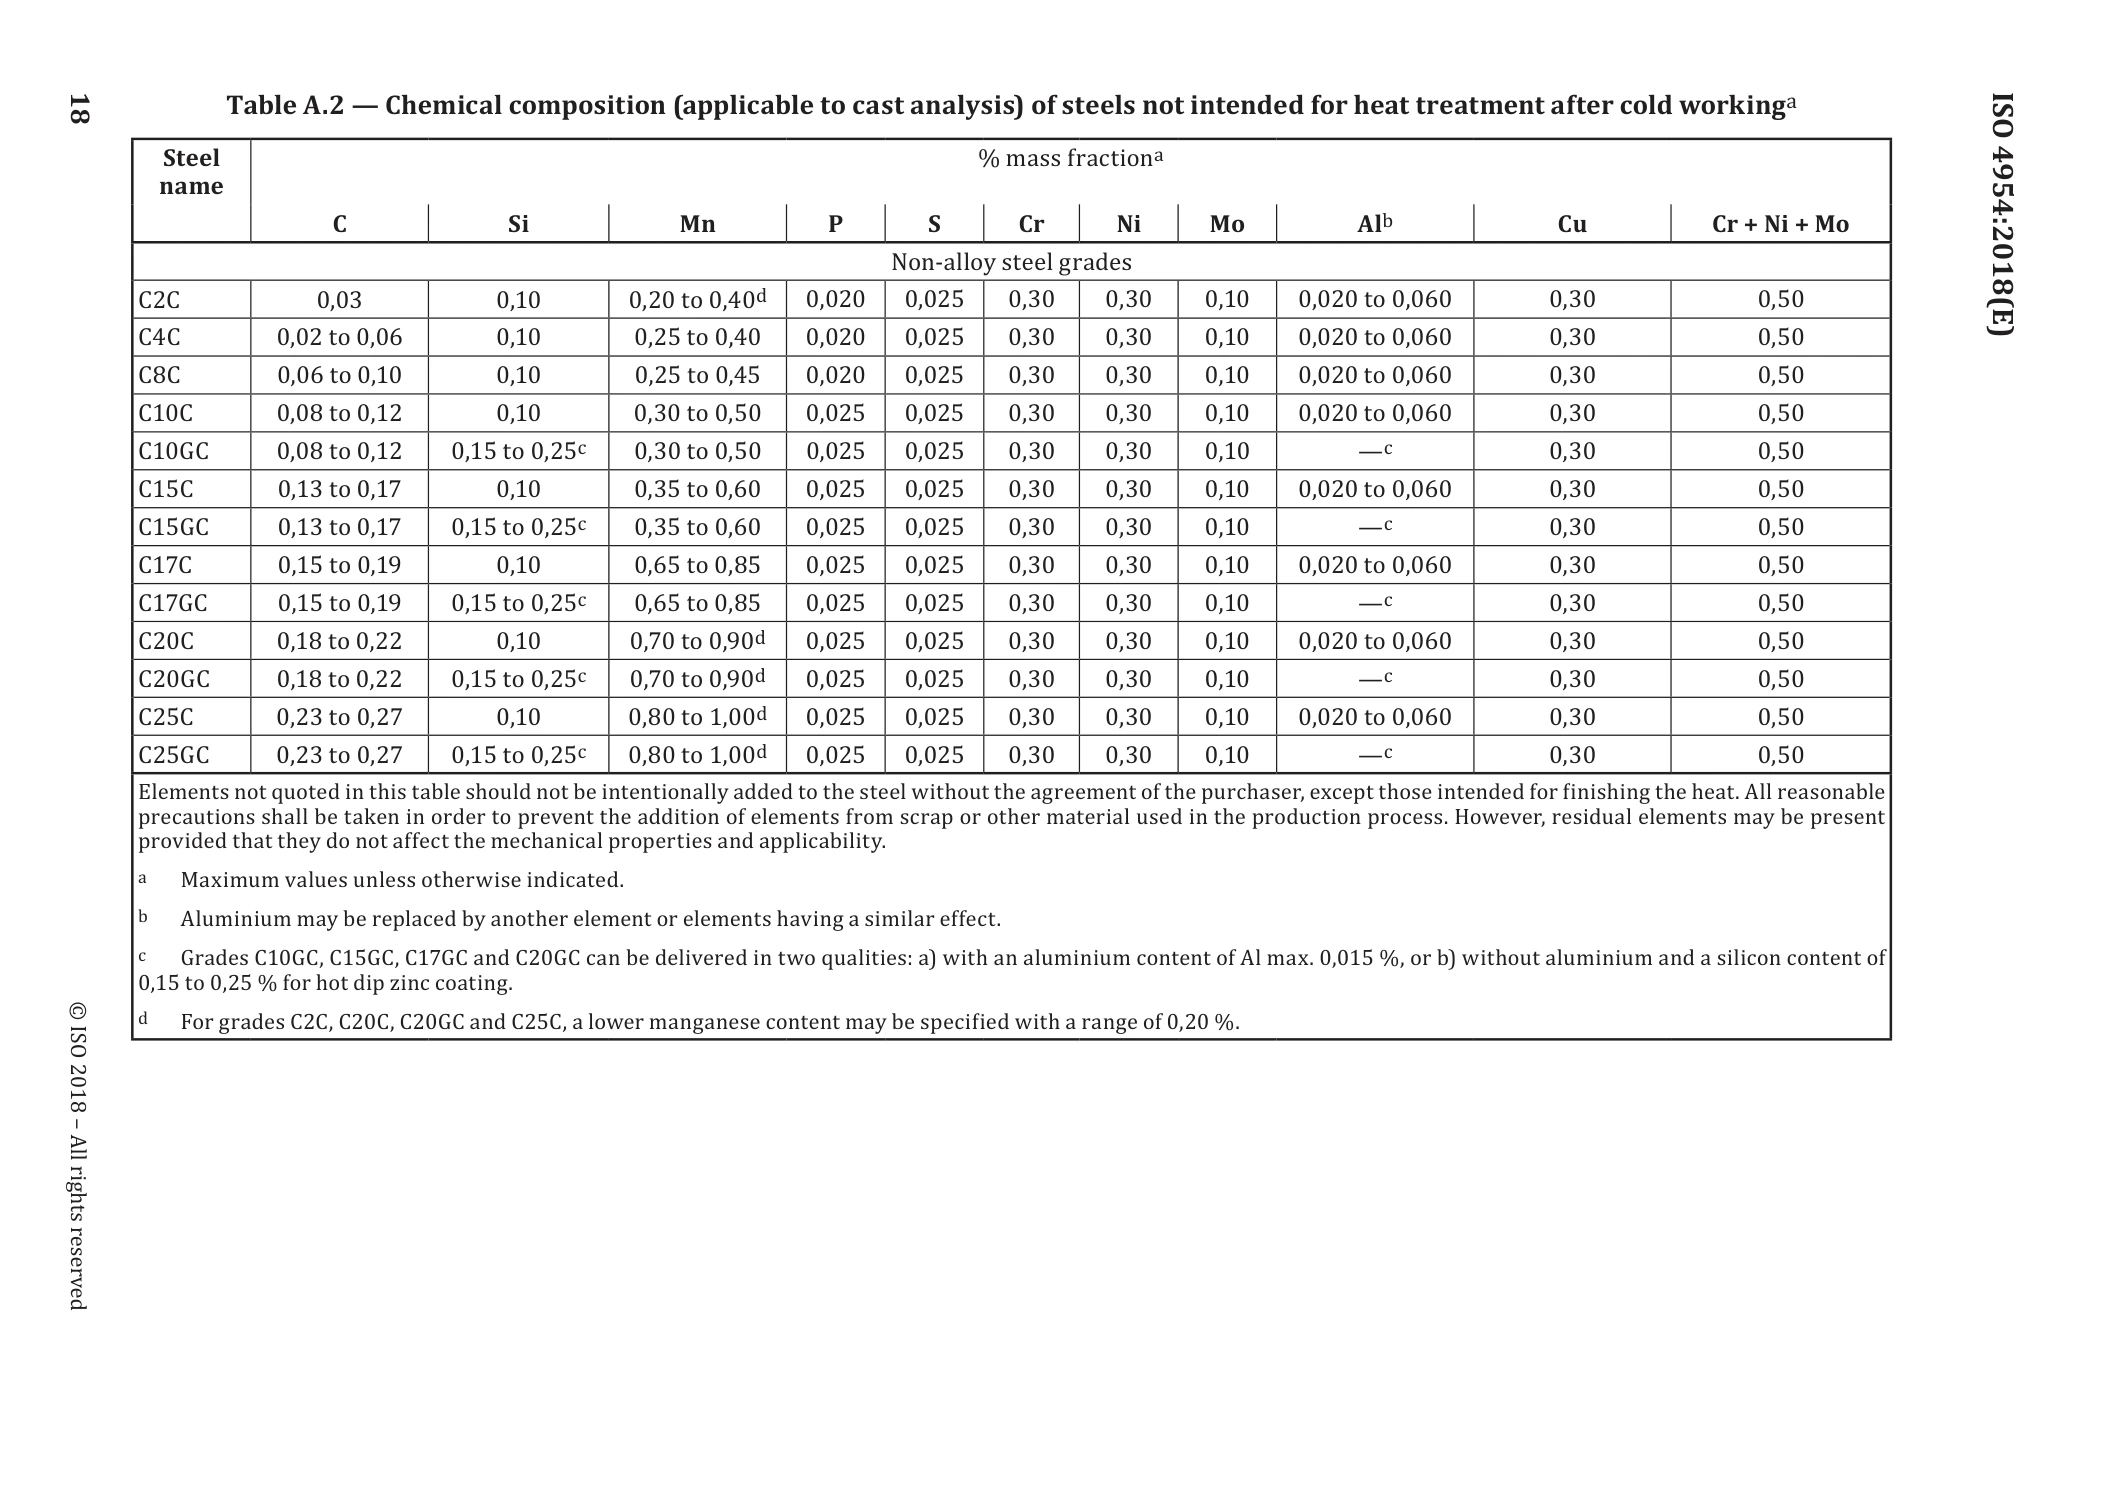
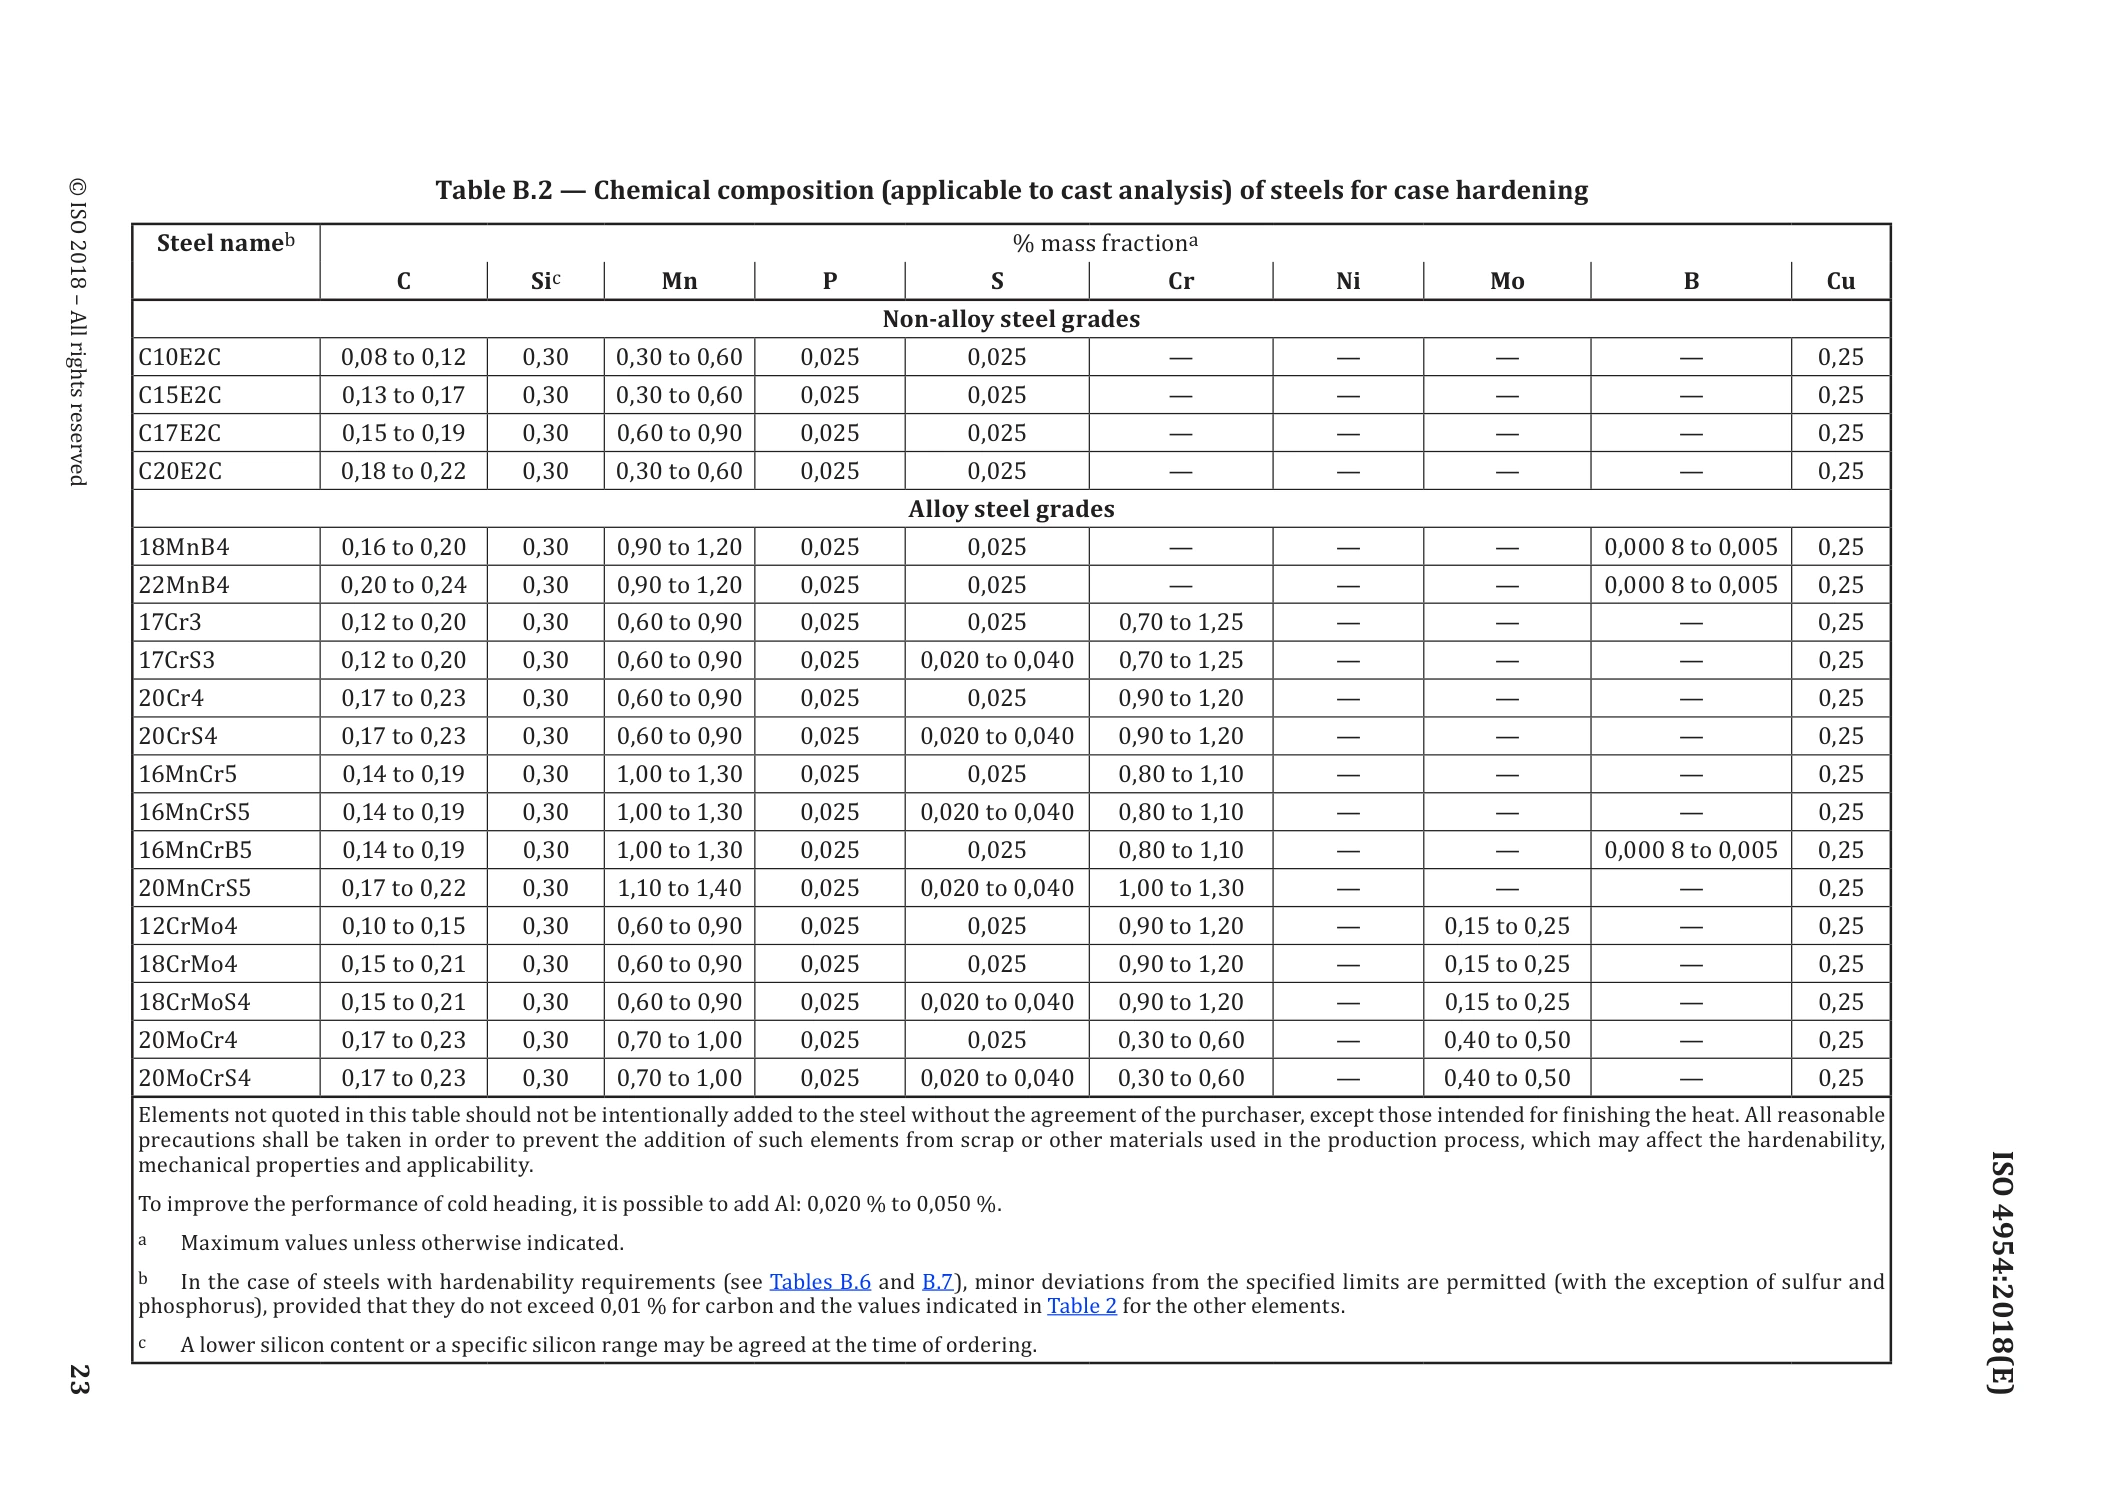
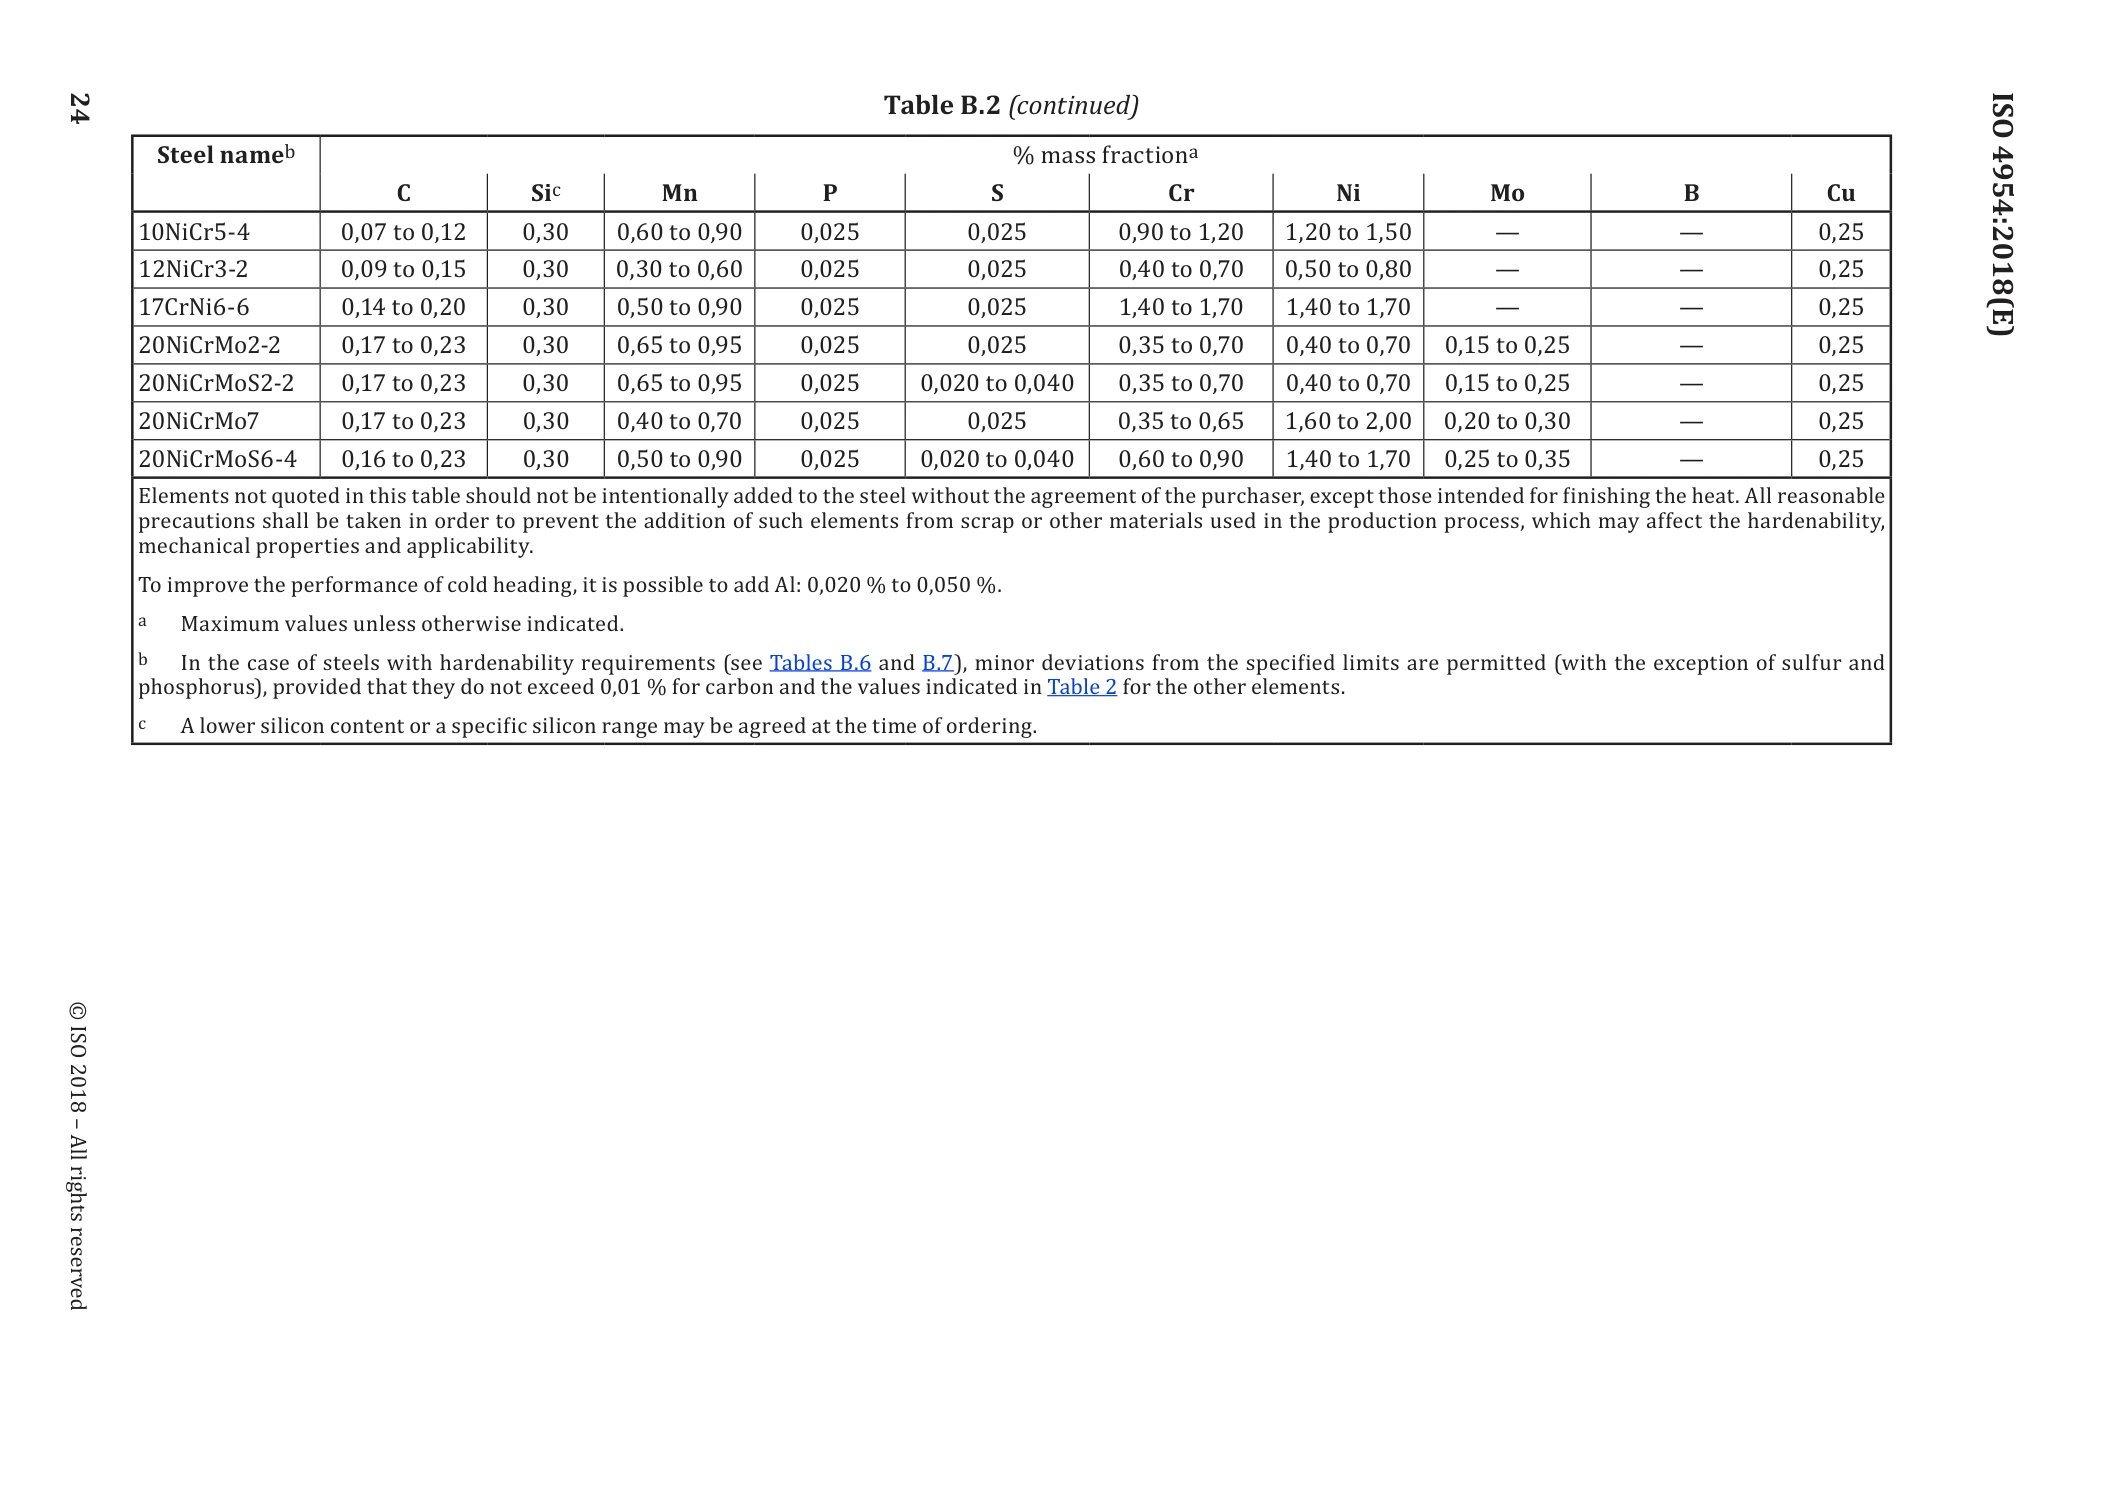
2. Chemische Zusammensetzung
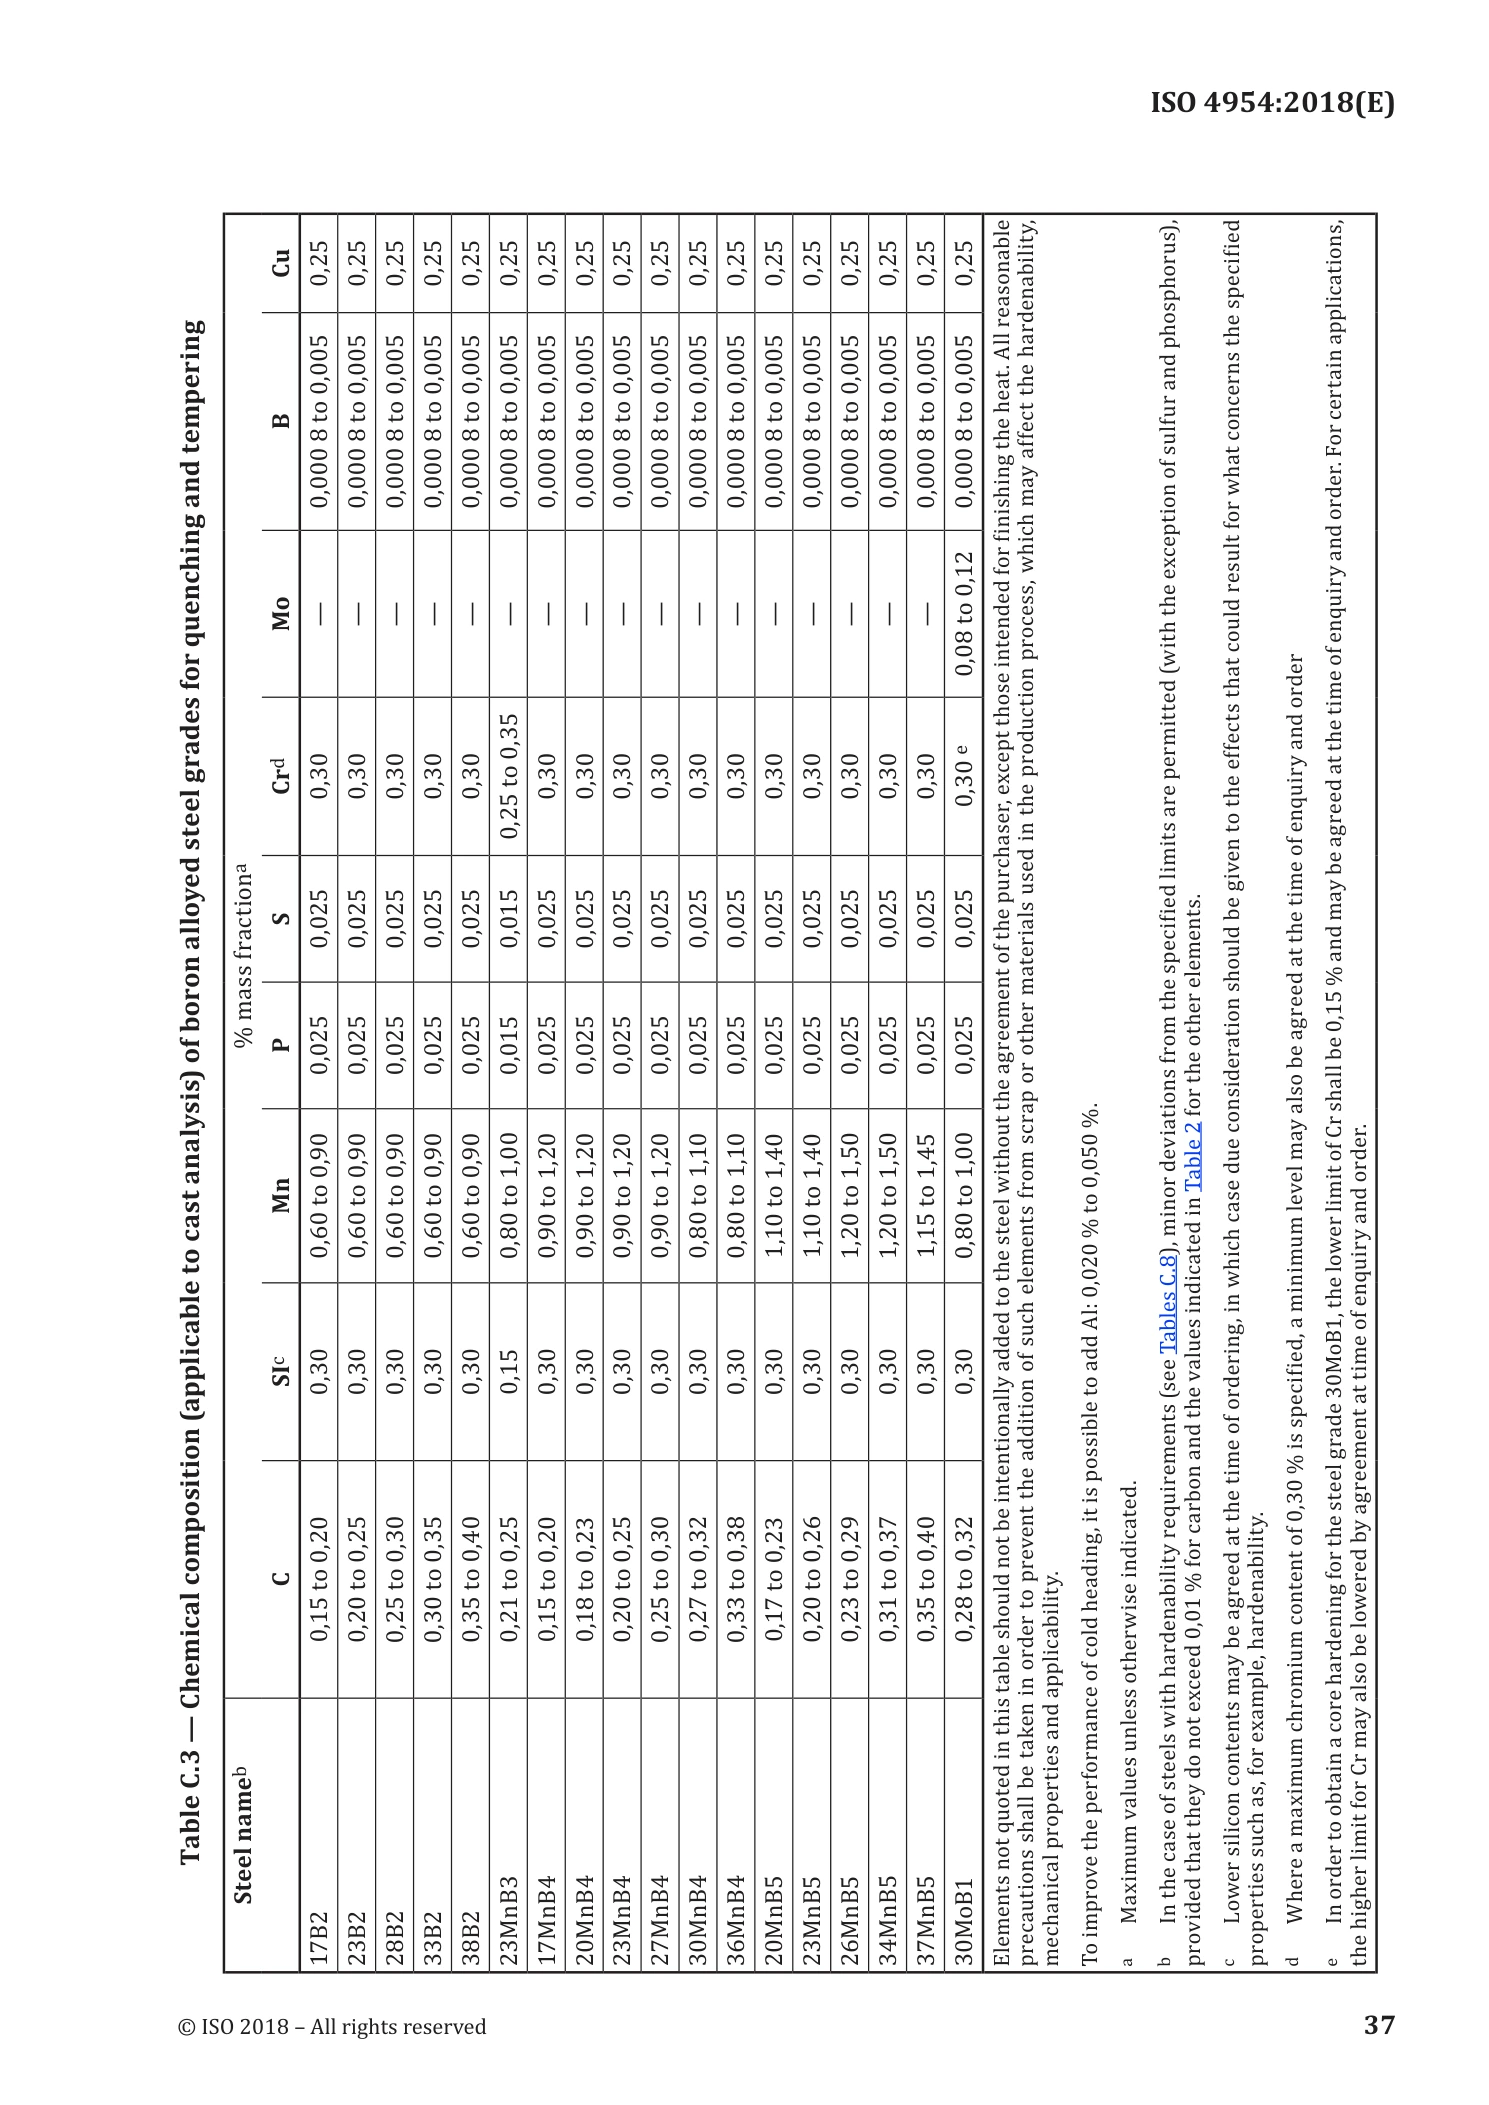
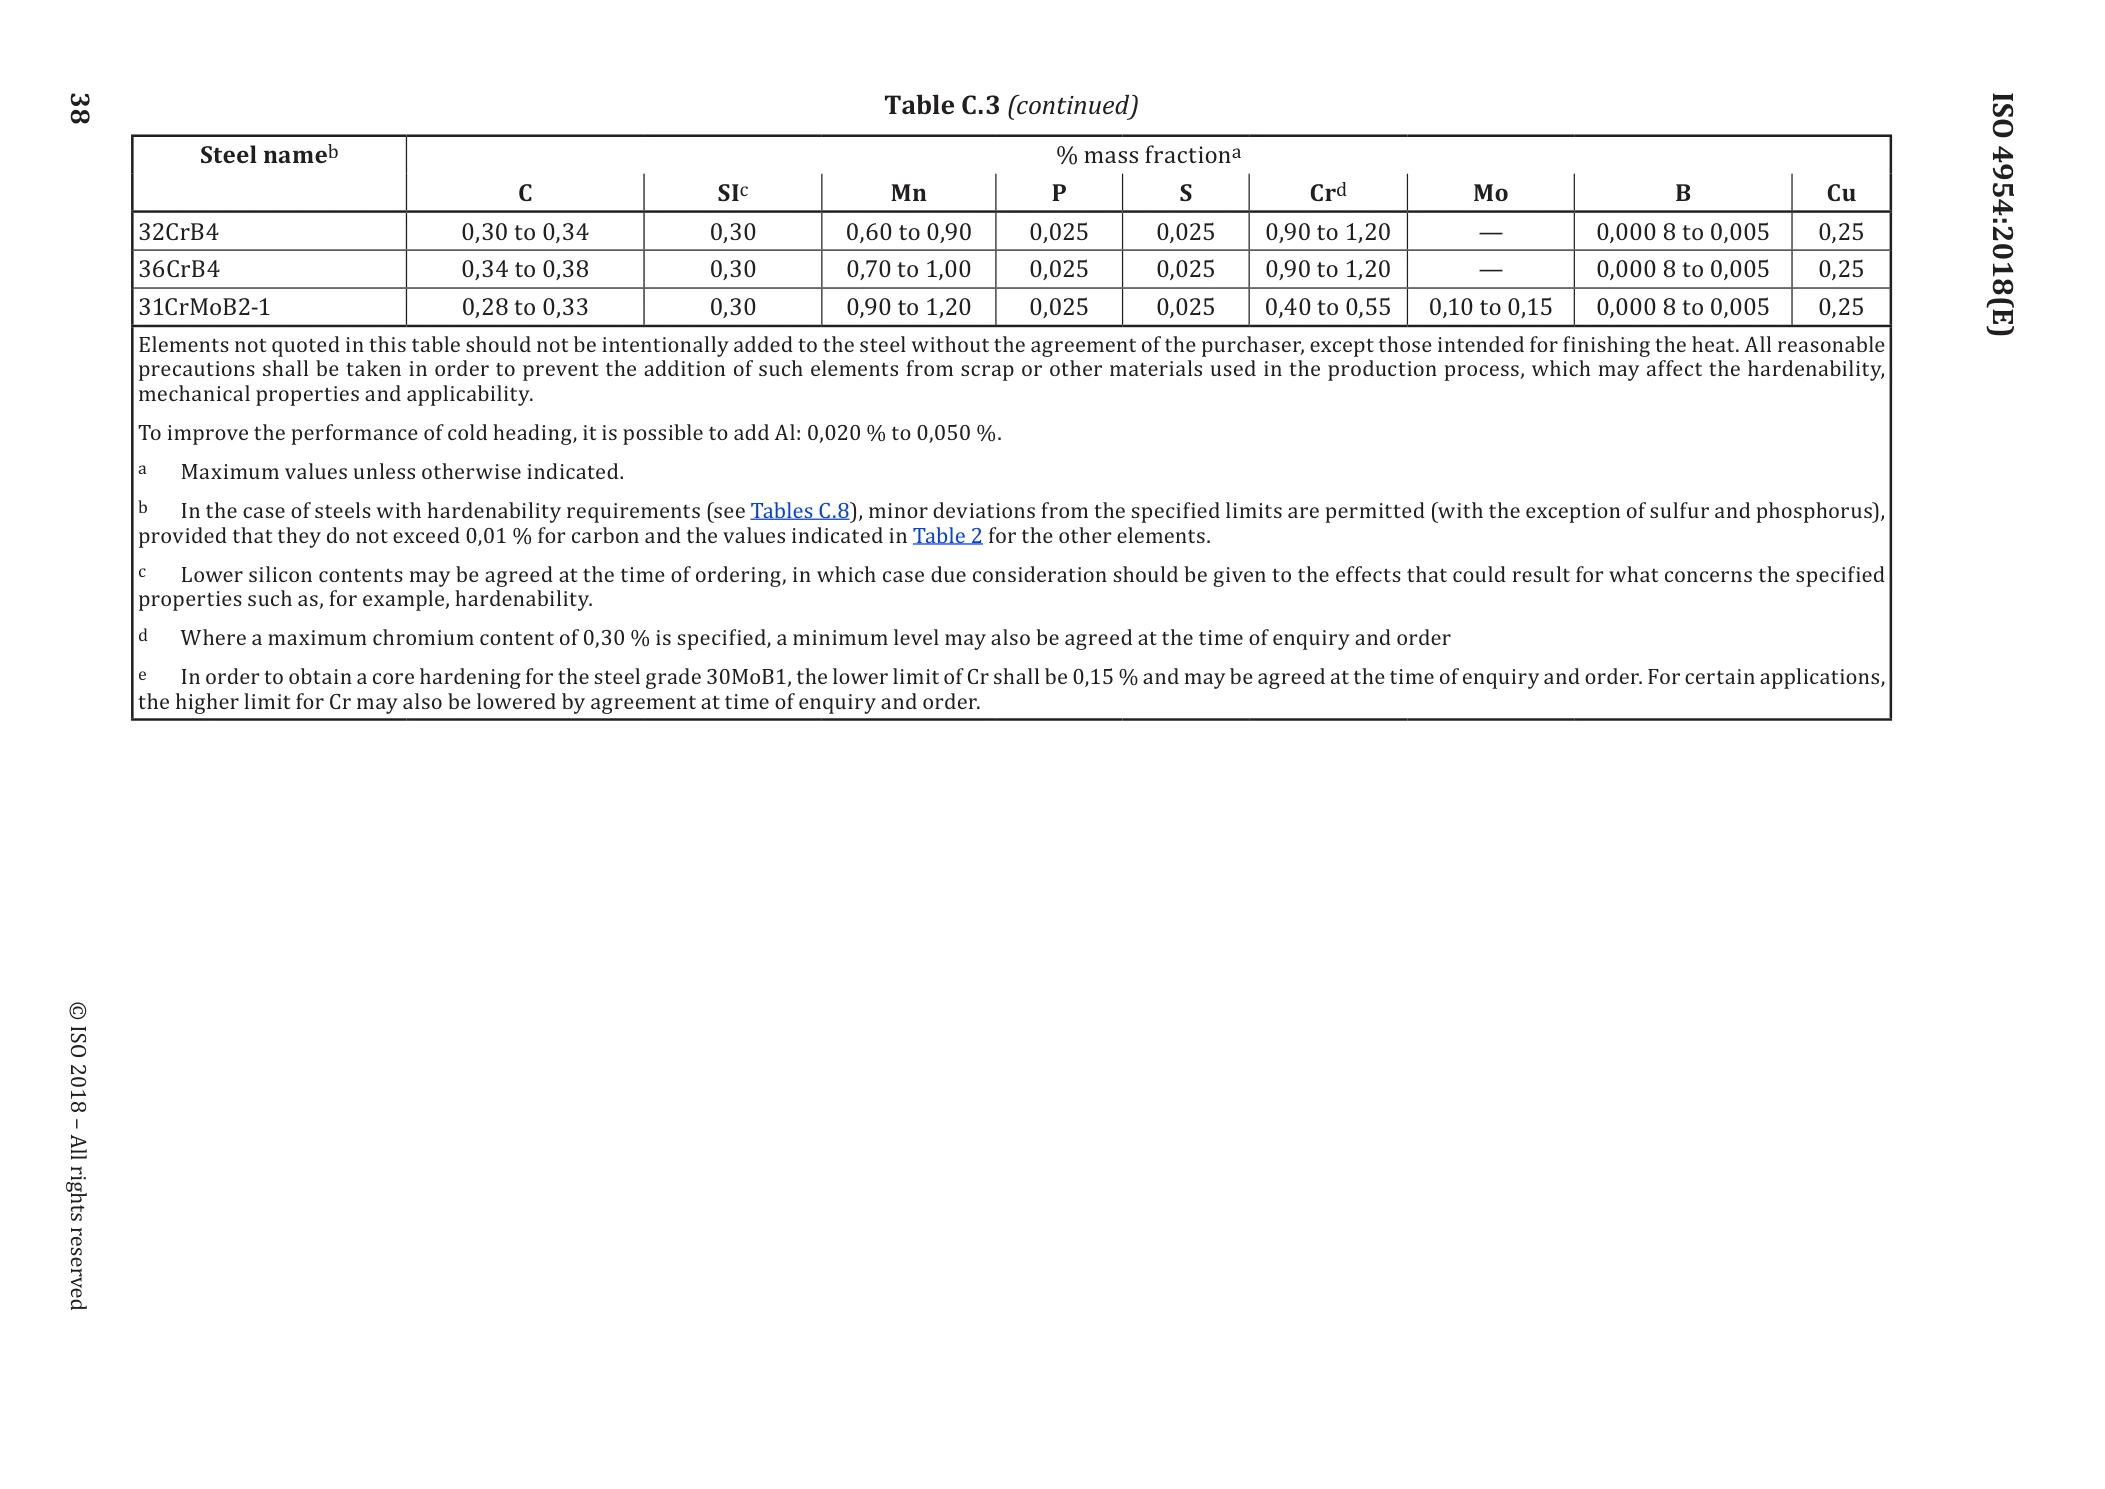
Tabelle C.3 – Chemische Zusammensetzung borlegierter Vergütungsstähle (Schmelzenanalyse)
Dies sind die Referenzanforderungen der Norm für die Schmelzenanalyse von 34MnB5, keine Analysenergebnisse einer bestimmten Schmelze. Bestellnorm und Anforderungen an Vormaterial und Fertigerzeugnis sind getrennt zu bestätigen.
Nicht aufgeführte Elemente dürfen ohne Zustimmung des Bestellers nicht absichtlich zugesetzt werden; ausgenommen sind Elemente zur Fertigbehandlung der Schmelze. Geeignete Vorkehrungen müssen verhindern, dass aus Schrott oder anderen Einsatzstoffen Elemente eingetragen werden, die Härtbarkeit, mechanische Eigenschaften oder Verwendbarkeit beeinträchtigen könnten.
Zur Verbesserung der Kaltstaucheigenschaften darf Al von 0.020–0.050% zugesetzt werden.
a: Einzelwerte sind Höchstgrenzen, sofern nicht anders angegeben. Ein Strich bedeutet keinen Gehalt von null.
b: Bei Stählen mit Härtbarkeitsanforderungen nach Tabelle C.8 sind geringfügige Abweichungen von den festgelegten Grenzen zulässig, ausgenommen Schwefel und Phosphor. Die Abweichungen dürfen für Kohlenstoff 0.01% und für die übrigen Elemente die Werte in Tabelle 2 nicht überschreiten.
c: Ein niedrigerer Siliciumgehalt kann bei der Bestellung vereinbart werden. Seine Auswirkungen auf die festgelegten Eigenschaften, etwa die Härtbarkeit, sind dann zu bewerten.
d: Wenn ein maximaler Chromgehalt von 0.30% festgelegt ist, kann bei Anfrage und Bestellung auch eine Untergrenze vereinbart werden.
e: Zur Durchhärtung bis zum Kern bei 30MoB1 muss die Cr-Untergrenze 0.15% betragen und kann bei Anfrage und Bestellung vereinbart werden. Für bestimmte Anwendungen kann bei Anfrage und Bestellung auch eine niedrigere Cr-Obergrenze vereinbart werden.
Quelle: ISO 4954:2018, Tabelle C.3, Seite 37 (PDF-Seite 43). Die Tabelle und ihre Anmerkungen ersetzen nicht die vollständige Norm.
3. Mechanische Eigenschaften
Tabelle C.6 – Mechanische Eigenschaften borlegierter Stähle
| Stahlbezeichnung | Durchmesser | Lieferzustand | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR or +PE | +AC or +AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| über, mm | bis einschließlich, mm | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | |
| 34MnB5 | 2 | 5 | — | — | — | — | — | — | — | — | 680 | 55 | — | — |
| 34MnB5 | 5 | 40 | — | — | — | — | — | — | — | — | 680 | 55 | 680 | 55 |
Die Zugfestigkeitswerte im Lieferzustand +AR sind nicht mit dem gesamten Zusammensetzungsbereich einer Güte aus Tabelle C.3 vereinbar. Für den gelieferten Durchmesser und die Zusammensetzung muss die Vereinbarkeit von Zugfestigkeitswerten und Härtbarkeitsanforderungen geprüft werden.
Quelle: ISO 4954:2018, Tabelle C.6, Seite 42. Rm bezeichnet die Zugfestigkeit; Z die Brucheinschnürung. Die Werte gelten nur für die festgelegten Durchmesserintervalle und Lieferzustände.
4. Anforderungen an die Härtbarkeit
Tabelle C.8 – Härtegrenzen borlegierter Stähle mit festgelegter normaler Härtbarkeit (+H)
| Stahlbezeichnung | Symbol | Austenitisierungstemperatur, °C (±5 °C) | Grenze | Härte, HRC, beim Abstand vom abgeschreckten Ende, mm | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.5 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | ||||
| 34MnB5 | +H | 845 | max. | 57 | 56 | 56 | 55 | 55 | 54 | 53 | 51 | 43 | 33 | 28 | 25 | 22 | 20 | — |
| 34MnB5 | +H | 845 | min. | 49 | 48 | 47 | 45 | 43 | 37 | 31 | 26 | 20 | — | — | — | — | — | — |
Quelle: ISO 4954:2018, Tabelle C.8, Seite 47.
Diese Werte sind Normreferenzen für die festgelegten Prüfbedingungen. Sie bestätigen weder Lieferbarkeit noch Eignung für einen bestimmten Querschnitt oder ein betriebliches Wärmebehandlungsverfahren. Lieferanforderungen bedürfen einer technischen Bewertung.