
SWRH57B · JIS G 3506-2024
Valsetråd af højkulstofstål; relevant viderebearbejdning og aftalte leveringsbetingelser fremgår af bemærkningerne · Clause 4/Table 1; Clause 6/Table 2 and note; Annex JA.1 · PDF-side 1、5、6、7、11 · Massefraktion %
| Grundstof | Smelteanalyse / vejledende sammensætning |
|---|---|
| C | 0.54~0.61 |
| Si | 0.15~0.35 |
| Mn | 0.6~0.9 |
| P | ≤0.03 |
| S | ≤0.03 |
Efter JIS G3506:2024, officiel japansk originaltekst, tabel 1/2 og normativt bilag JA; smelteanalyse, massefraktion wt%. Gælder valsetråd til videreforarbejdning til hårdttrukket ståltråd, oliehærdet og anløbet ståltråd, forspændingstråd til beton, galvaniserede stålstrenge og ståltove mv.; standarden omfatter ikke valsetråd til pianotråd eller brokabler. Dette er ikke automatisk dokumentation for koldstukningsegnethed eller virksomhedens leveringsgaranti. Standardintervallerne i tabel 2 holdes adskilt fra det snævrere C-interval i JA.1, som kun anvendes efter aftale mellem leverandør og køber: begge intervalender indsnævres indad med 0.01 procentpoint, uden automatisk standardanvendelse. Legeringselementer uden angivelse i tabel 2 må ikke tilsættes bevidst til andre formål end afslutning af smeltningen; uspecificerede værdier udfyldes ikke med nul og bruges ikke til en fuldstændig kulstofækvivalentberegning. Afsnit 9 fastlægger normalt ikke faste mekaniske egenskaber. Kun når måltrækstyrke og tilsvarende leveringstilstand er aftalt, verificeres efter JA.3/JA.4; ±100/±120MPa i tabellen i JA.1 er tilladt afvigelse omkring det aftalte mål, ikke et faktisk absolut Rm-interval eller en erstatning for målværdien. 7.1 kræver gennemsnitlig fuldstændig afkulningsdybde ≤0.20mm; JA.2 kan efter aftale skærpes til ≤0.15mm. Gennemsnitlig fuldstændig afkulningsdybde er ikke maksimal dybde i ét synsfelt; valg af aftaleværdien skal bekræftes særskilt. Grænser for austenitkornstørrelse og ikke-metalliske indeslutninger specificeres af køberen og bekræftes ved aftale efter 7.2; klassificering tildeles ikke automatisk ud fra kvaliteten. Standarddiametrene i tabel 3 er 5.5, 6, 6.4, 7, 8, 9, 9.5, 10, 11, 12, 13, 14 og 15mm; tabel 4≤15mm angiver tilladt diameterafvigelse ±0.40mm og ovalitet ≤0.64mm; >15mm kræver aftale uden vilkårlig ekstrapolation. Inspektion, prøveudtagning, dimensioner, overflade og andre produktstandardbetingelser verificeres særskilt; forholdet til ISO16120-serien er modificeret overtagelse og betyder ikke automatisk udskiftelighed mellem kvaliteter.
Originaltekst: JIS G 3506:2024
Historiske udgaver og referencer til andre standarder
Følgende er særskilte referenceudgaver, ikke standardmæssigt anvendte forskrifter for produkterne ovenfor; sammensætning og leveringsbetingelser overføres ikke mellem udgaver.
SWRH57B · JIS G 3506-2004
Valsetråd af højkulstofstål · Punkt 3/4, hovedtekstens tabel 1 og bemærkninger · PDF-side 4、5 · Massefraktion %
| Grundstof | Smelteanalyse / vejledende sammensætning |
|---|---|
| C | 0.54~0.61 |
| Si | 0.15~0.35 |
| Mn | 0.6~0.9 |
| P | ≤0.03 |
| S | ≤0.03 |
- Standardintervallet for C i tabel 1 er vist ovenfor; nedre og øvre C-grænse indsnævres hver med 0.01 procentpoint kun efter aftale mellem parterne.
- 5.1 gennemsnitlig fuld afkulningsdybde≤0.20mm; kontrollen kan udelades, når køberen ikke har specificeret den særskilt.
Originaltekst: JIS G 3506:2004
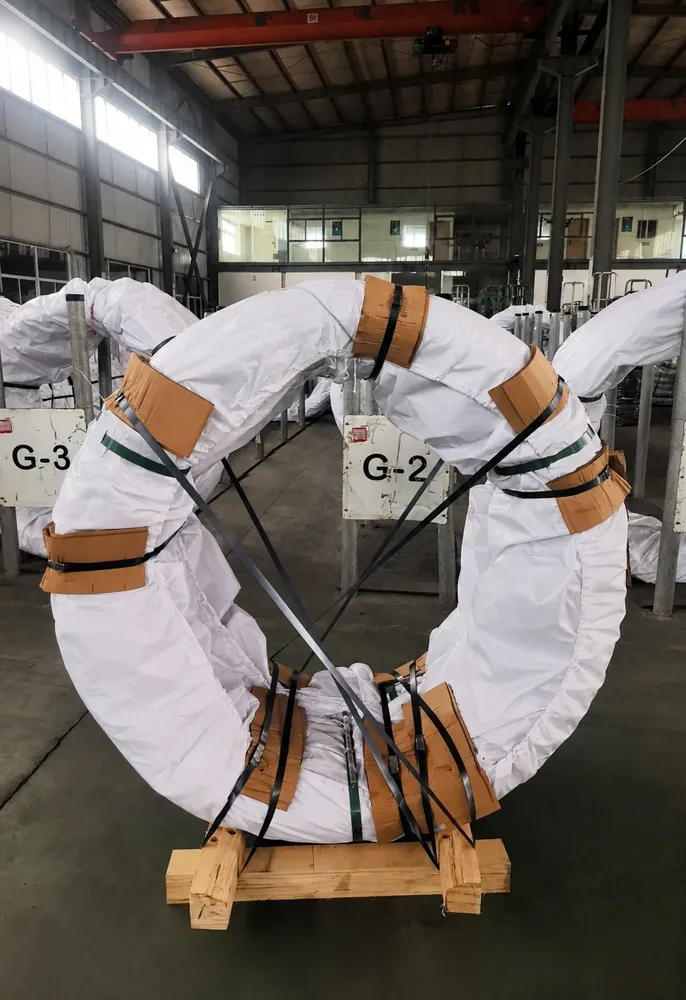
Eksempel på emballering
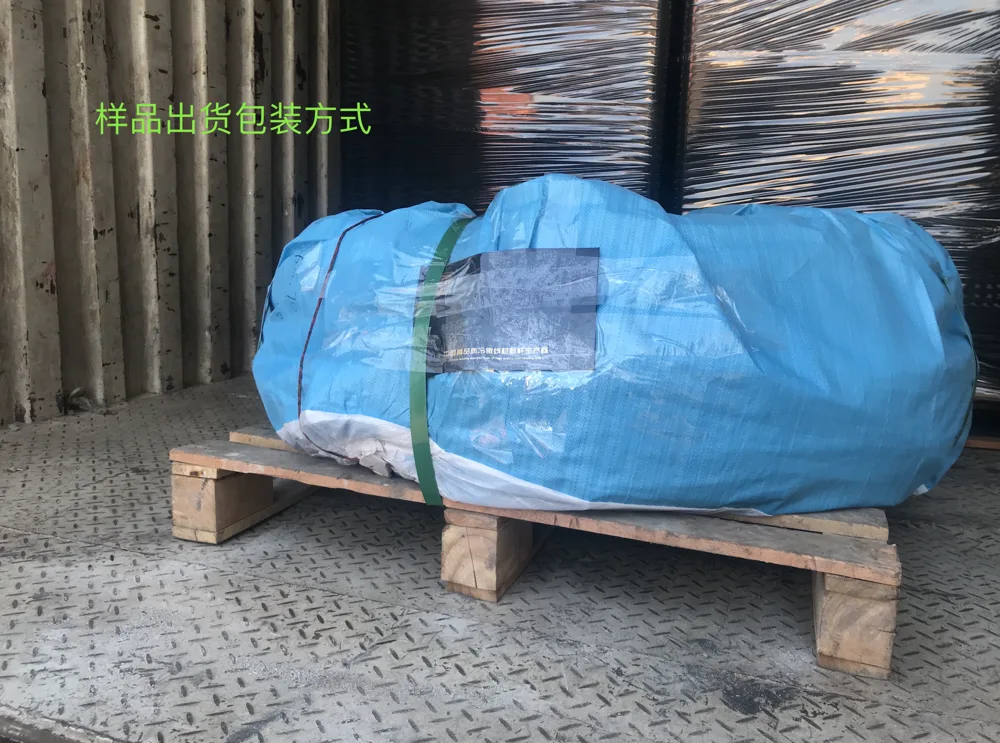
Eksempler på virksomhedens trådprodukter og emballage; dokumenterer ikke en tilhørende smelte eller batch, lagerstatus eller standardleveringsbetingelser.