产品中心/JIS G 3508-2:2005
MATERIAL DATA · COLD FORMING
SWCHB734 冷镦钢丝
SWCHB734 冷镦钢丝技术资料,执行标准为 JIS G 3508-2:2005。查看当前牌号的化学成分、力学性能及相关技术要求。
供货与技术评审 · 睿雄集团受理本产品的供货与技术评审需求;规格、交货状态、数量和检验文件经评审后按订单技术协议确认。
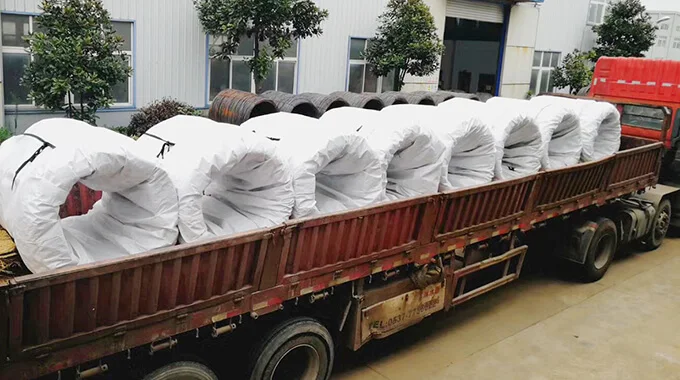 SWCHB734 · 冷镦钢丝
01执行标准JIS G 3508-2:2005
02材料牌号SWCHB734
03材料形态冷镦钢丝
04交货说明按订单技术条件确认
STANDARD & PROPERTIES
材料技术参数
1.化学成分
化学成分来源与适用范围
以下为所列标准版本的参考成分,非炉批实测;订单适用标准、原料与成品要求须分别确认。
来源: JIS G 3508-2:2005 → JIS G 3508-1:2010 · SWRCHB734 · p.4
| 元素 | 质量分数 / % |
|---|
| C | 0.31~0.37 |
| Si | 0.10~0.35 |
| Mn | 1.20~1.50 |
| P | ≤0.030 |
| S | ≤0.030 |
| B | ≥0.0008 |
| Cu | ≤0.30 |
| Ni | ≤0.20 |
| Cr | ≤0.20 |
本表中的所有钢种不得超过Cu 0.30% 、Ni 0.20% 和Cr 0.20%。注a) Si的下限值也可以经供需双方协商设定为不足0.10% 的值。b) B的含有率,经供需双方协商,也可以为0.000 5% 以上。
2.淬透性
表3距淬火端的距离和硬度
3.线材的力学性能
表5 DA工序引起的线材的力学性能
备注1线径20 mm以上时,断面收缩率为从表2的值减去5的值。另外,对于3 mm以下,不规定断面收缩率。2 1N/mm² = 1MPa
4.脱碳层深度
表6平均脱碳层深度允许限度
脱碳层深度SWCH30K ~ SWCH50K的线,并且有订货者指定的情况下,进行10.3.1的试验,其平均脱碳层深度的允许限度为,根据表4。但是,对于线径超过32mm的线,经供需双方协商。
5.线径的容差及偏径差
表7线径的公差及偏径差
| 表7 线径公差和偏差 | | |
|---|
| | 单位:mm |
| 線 径 | 允许偏差 | 偏径差 |
| ≤3 | 0-0.025 | 0.013 |
| 3<d≤6 | 0-0.030 | 0.013 |
| 6<d≤10 | 0-0.036 | 0.013 |
| 10<d≤18 | 0-0.043 | 0.013 |
| 18<d≤30 | 0-0.070 | 0.013 |
| 30<d≤40 | 0-0.100 | 0.013 |
| 40<d≤50 | 0-0.150 | 0.013 |
注(3) 偏径差是指线的同一截面中的直径的最大值和最小值的差。
化学成分、力学性能、交货状态及其他技术要求应以现行有效标准、客户图纸和订单技术协议为准;网页资料不替代正式质量证明文件。
- 牌号与执行标准
- 线径/截面、交货状态和数量
- 零件图纸、成形工位或失效照片
- 检测项目、证书或报告要求
碳当量计算器 — SWCHB734
依据: JIS G 3508-2:2005
化学成分依据: JIS G 3508-2:2005 → JIS G 3508-1:2010
按所列标准原文转录
来源原文
表2
IIW / CEV
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15已知项贡献,非完整值: 0.5100–0.6933缺少元素: Mo, V
IIW/CEV:碳钢和低合金钢的焊接性初筛。
Pcm (Ito–Bessyo)
Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B已知项贡献,非完整值: ≥ 0.3773缺少元素: Mo, V
Pcm:主要适用于低碳低合金钢;尤其 C 超过 0.11% 时,须另行确认适用性。
CET
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40已知项贡献,非完整值: 0.4300–0.5500缺少元素: Mo
CET:铁素体钢焊接预热评估,须核对 EN 1011-2 的适用条件。
单侧上限表示从 0 到该上限;只有下限时不能确定上界。缺项未知,不按零处理。标准极限组合值不是炉批实测值。
碳当量辅助评估焊接性,不代表冷镦、紧固件强度或焊接工艺获准。上述公式不直接适用于不锈钢、铸铁及有色金属。
方法引用: TWI
碳当量计算器 →
材料参考资料
同牌号参考不代表标准等同、实际供货或替代批准。
