产品中心/ISO 4954
MATERIAL DATA · COLD FORMING
C20GC 冷镦钢丝
C20GC 冷镦钢丝技术资料,执行标准为 ISO 4954。查看当前牌号的化学成分、力学性能及相关技术要求。
供货与技术评审 · 睿雄集团受理本产品的供货与技术评审需求;规格、交货状态、数量和检验文件经评审后按订单技术协议确认。
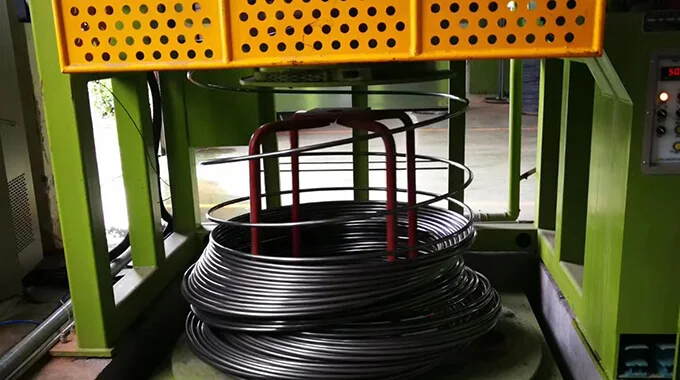 C20GC · 冷镦钢丝
01执行标准ISO 4954
02材料牌号C20GC
03材料形态冷镦钢丝
04交货说明按订单技术条件确认
STANDARD & PROPERTIES
材料技术参数
1.交货条件的组合
表A.1-交货时热处理条件、产品形式和适用要求的组合
| Delivery condition | Symbols | Product form a | Applicable requirements |
|---|
| Wire rod | Bar | Wire |
| Untreated (as hot-rolled) | +AR | X | X | - | Chemical composition as specified in Table A.2 | Mechanical properties as specified in T able A.3 | Supplementa- ry or special requirements as specified in Annex Eb |
| peeled Untreated+ | peeled | +AR+PE | X | X | - |
| Cold drawn | +AR+C | - | X | X |
| Cold drawn+ spheroidized | +AR+C+AC | - | X | X |
| Cold drawn+ Spheroidized+skin passed | +AR+C+AC+LC | - | X | X |
| Annealed to achieve spheroidized carbides + | As treated or peeled | +AC or AC+PE | X | X | - |
| cold drawn | +AC+C | - | X | X |
| Other | Other delivery conditions may be agreed at the time of ordering |
| a X=applicable,—=not applicable b If agreed at the time of enquiry and order. |
2.化学组成
表A.2-冷加工后不用于热处理的钢的化学成分 (适用于熔炼分析) a
| Steel name | %mass fraction a |
|---|
| C | Si | Mn | P | S | Cr | Ni | Mo | Al b | Cu | Cr+Ni+Mo |
| C20GC | 0,18 to 0,22 | 0,15 to 0,25c | 0,70 to 0,90d | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | c | 0,30 | 0,50 |
3.力学性能
表A.3-冷加工后不用于热处理的线材、棒材和线材的力学性能
| Steel name | Diameter | Delivery Condition |
|---|
| +AR or +AR+PE | +AC or+AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C |
| above mm | up to mm | Rm max. MPa | Za min. % | Rm max. MPa | Z min. % | Rm max. MPa | Z min. % | Rm max MPa | . |
Z min. %
R max. MPa | Z min. % | Rm max. MPa | Zmin. % | | C20C C20GC | 2 | 5 | —— | | | — | | | 470 | 67 | 510 | 63 | | |
| 5 | 10 | 560 | 55 | 480 | 65 | 650 | 53 | 460 | 67 | 500 | 63 | 570 | 60 |
| 10 | 40 | 560 | 55 | 480 | 65 | 640 | 53 | 460 | 67 | 500 | 63 | 560 | 60 |
| 40 | 100 | 560 | 55 | 480 | 65 | | | | — | | — | — | — |
| C25C | 2 | 5 | | | | — | | — | 500 | 65 | 540 | 60 | | |
| 5 | 10 | 590 | 50 | 510 | 60 | 680 | 50 | 490 | 65 | 530 | 60 | 600 | 55 |
| 10 | 40 | 590 | 50 | 510 | 60 | 670 | 50 | 490 | 65 | 530 | 60 | 590 | 55 |
| 40 | 100 | 590 | 50 | 510 | 60 | | — | | — | | | | |
| C25GC | 2 | 5 | | | | — | 570 | 45 | — | — | 440 | 55 | | |
| 5 | 10 | 590 | 50 | — | | 470 | 45 | | — | 440 | 55 | 440 | 55 |
| 10 | 40 | 590 | 50 | | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 |
| 40 | 100 | 590 | 50 | | | | —— | | | | — | | — |
| a The values are given only for information. |
4.淬透性要求
化学成分、力学性能、交货状态及其他技术要求应以现行有效标准、客户图纸和订单技术协议为准;网页资料不替代正式质量证明文件。
- 牌号与执行标准
- 线径/截面、交货状态和数量
- 零件图纸、成形工位或失效照片
- 检测项目、证书或报告要求
碳当量计算器 — C20GC
依据: ISO 4954
化学成分依据: ISO 4954:2018
按所列标准原文转录
来源原文
Table A.2
IIW / CEV
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15已知项贡献,非完整值: 0.2967–0.4900缺少元素: V
元素之间存在关联约束;独立限值组合不代表实际可实现的成分组合。
IIW/CEV:碳钢和低合金钢的焊接性初筛。
Pcm (Ito–Bessyo)
Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B已知项贡献,非完整值: 0.2200–0.3150缺少元素: V, B
元素之间存在关联约束;独立限值组合不代表实际可实现的成分组合。
Pcm:主要适用于低碳低合金钢;尤其 C 超过 0.11% 时,须另行确认适用性。
CET
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40独立元素限值包络,适用条件尚未明确: 0.2500–0.3575元素之间存在关联约束;独立限值组合不代表实际可实现的成分组合。
CET:铁素体钢焊接预热评估,须核对 EN 1011-2 的适用条件。
单侧上限表示从 0 到该上限;只有下限时不能确定上界。缺项未知,不按零处理。标准极限组合值不是炉批实测值。
碳当量辅助评估焊接性,不代表冷镦、紧固件强度或焊接工艺获准。上述公式不直接适用于不锈钢、铸铁及有色金属。
方法引用: TWI
碳当量计算器 →
材料参考资料
同牌号参考不代表标准等同、实际供货或替代批准。
