
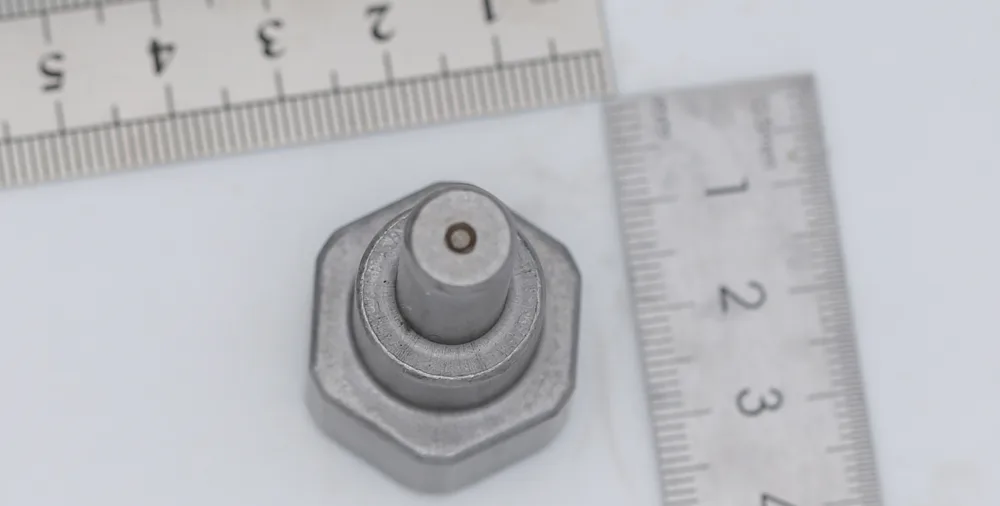
化学成分
熔炼分析,质量分数 %;未规定值不按零处理。
| 元素 | 质量分数 / % |
|---|---|
| C | 0.35~0.4 |
| Si | 0.3~0.5 |
| Mn | 0.3~0.5 |
| Cr | 4.8~5.2 |
| Mo | 2.7~3.2 |
| V | 0.4~0.6 |
| P | ≤0.03 |
| S | ≤0.02 |
性能与状态条件
| 项目 | 标准要求及适用状态 |
|---|---|
| 退火状态硬度 HBW / 最大值 | 229 |
| 淬硬试验 | 奥氏体化 1040±10 °C;油淬(标准试验);回火 550±10 °C;硬度≥50 HRC |
标准说明与订货边界
- 熔炼分析,质量分数%。破折号表示标准未独立规定,不等于零。
- 未列元素未经采购方同意不得有意添加,冶炼收尾所需除外。
- 成品分析允许偏差不用于扩大默认熔炼范围。
- 工具钢类别和硬度依赖用途、热处理及试验条件,不构成冷镦适用性或任意状态的性能保证。
- 表6热作工具钢,熔炼分析wt%;P≤.030%,S默认≤.020%,55NiCrMoV7注d S≤.030%。
- 未列元素未经采购方同意不得有意添加(完成冶炼除外),破折号不填零。
- 退火+冷拉(+A+C)硬度可比退火(+A)高20 HBW;不同状态的硬度不得直接混用。
资料依据:BS EN ISO 4957:2018,Table6及注a–f。网页资料不替代正式标准、订单技术协议及质量证明文件。
包装方式示意
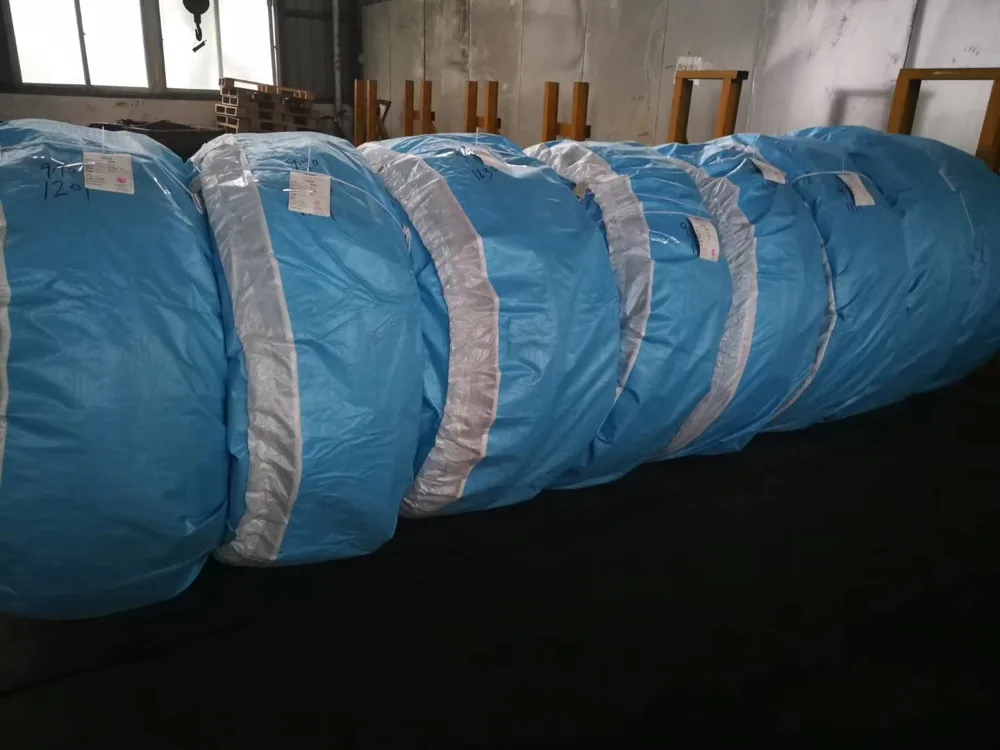
产品图片与包装图片仅供示意;不代表对应炉批、现货、尺寸或默认交货方式。材料形态、交货状态、包装和验收要求需在询盘及订单中确认。